- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

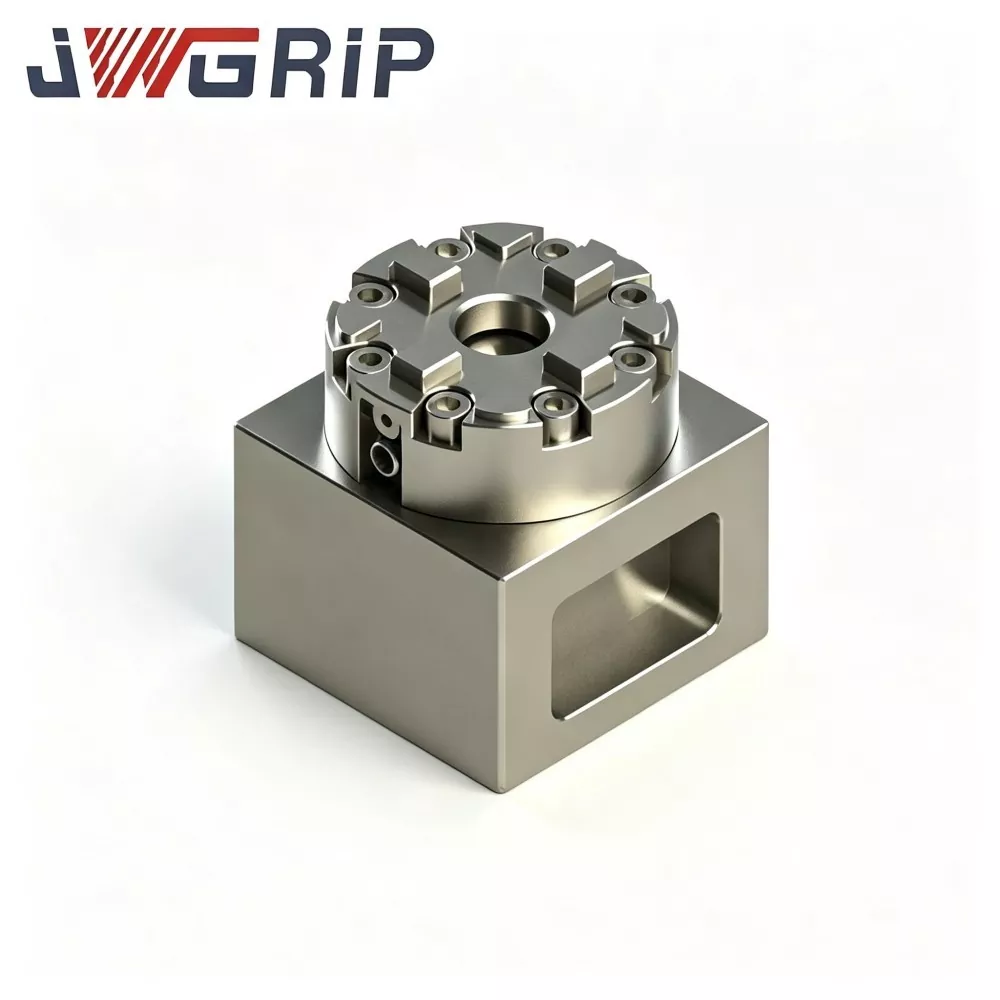
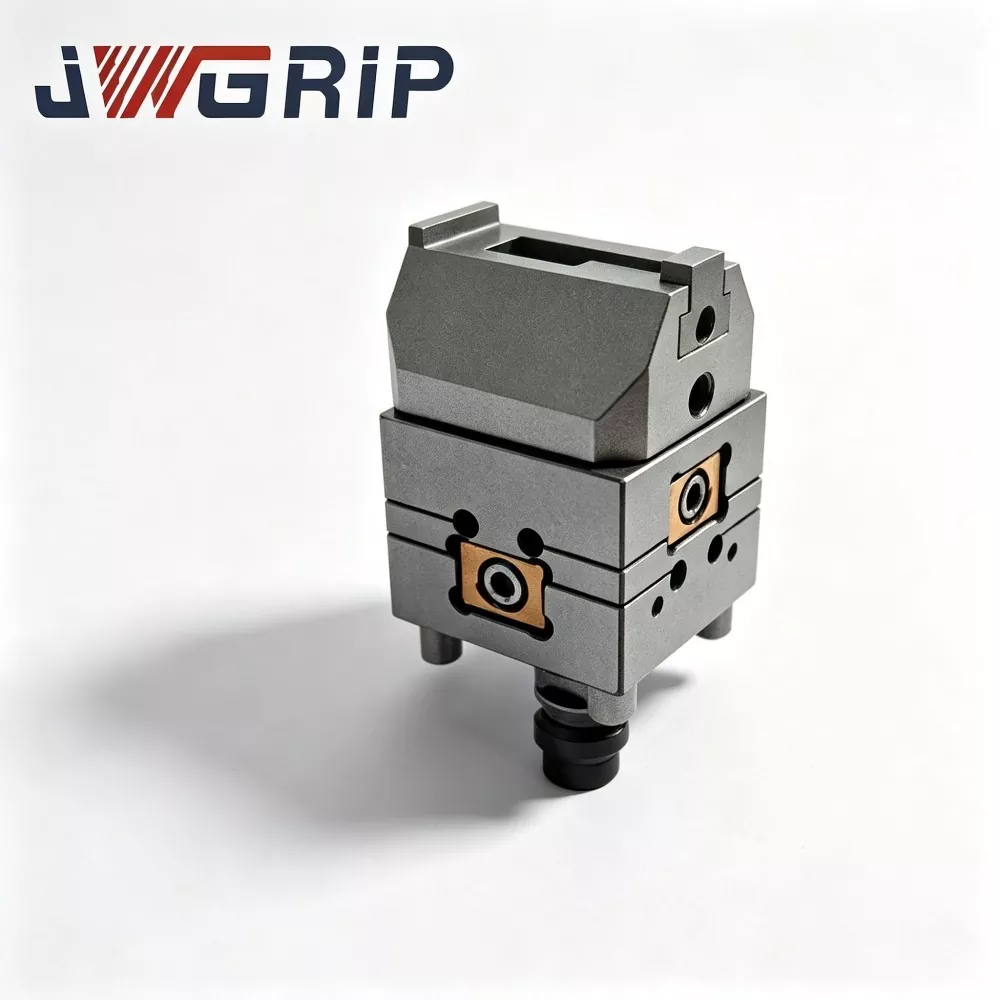
Mandril de electroerosión manual CNC MacroStd tipo R D75
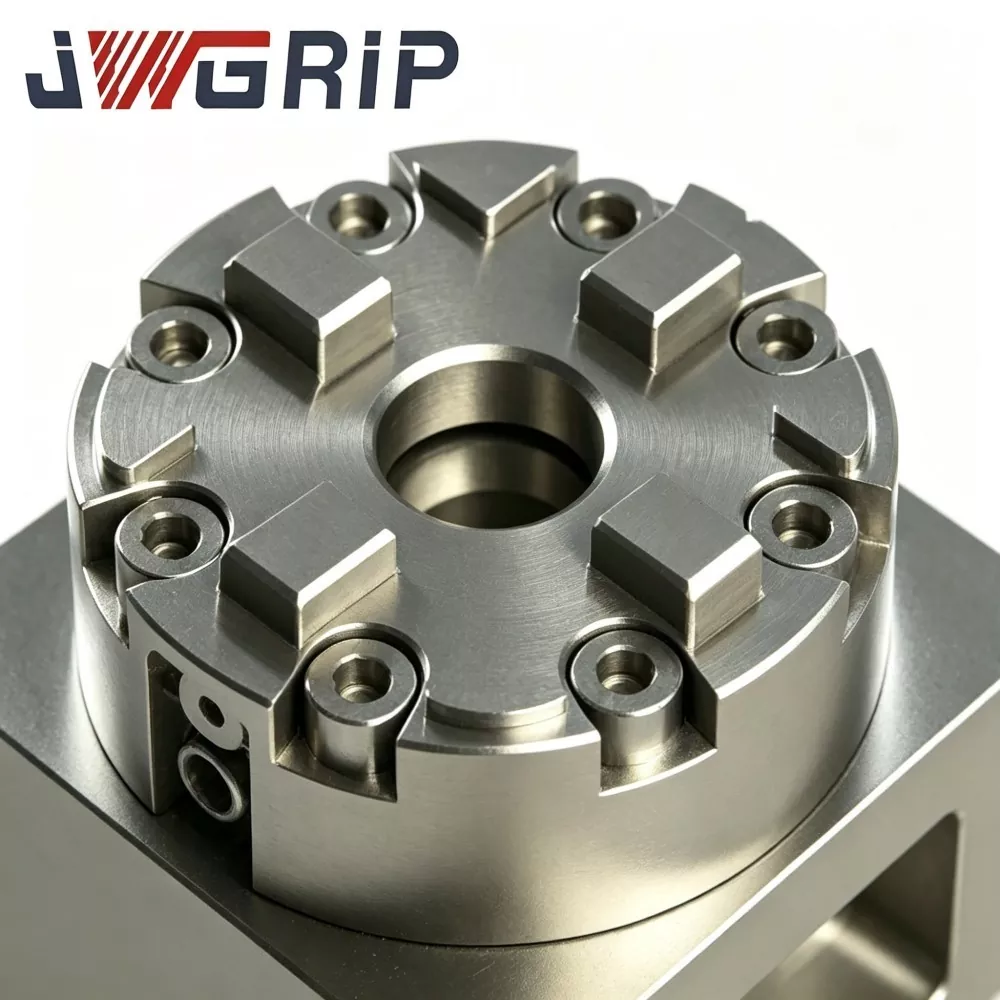
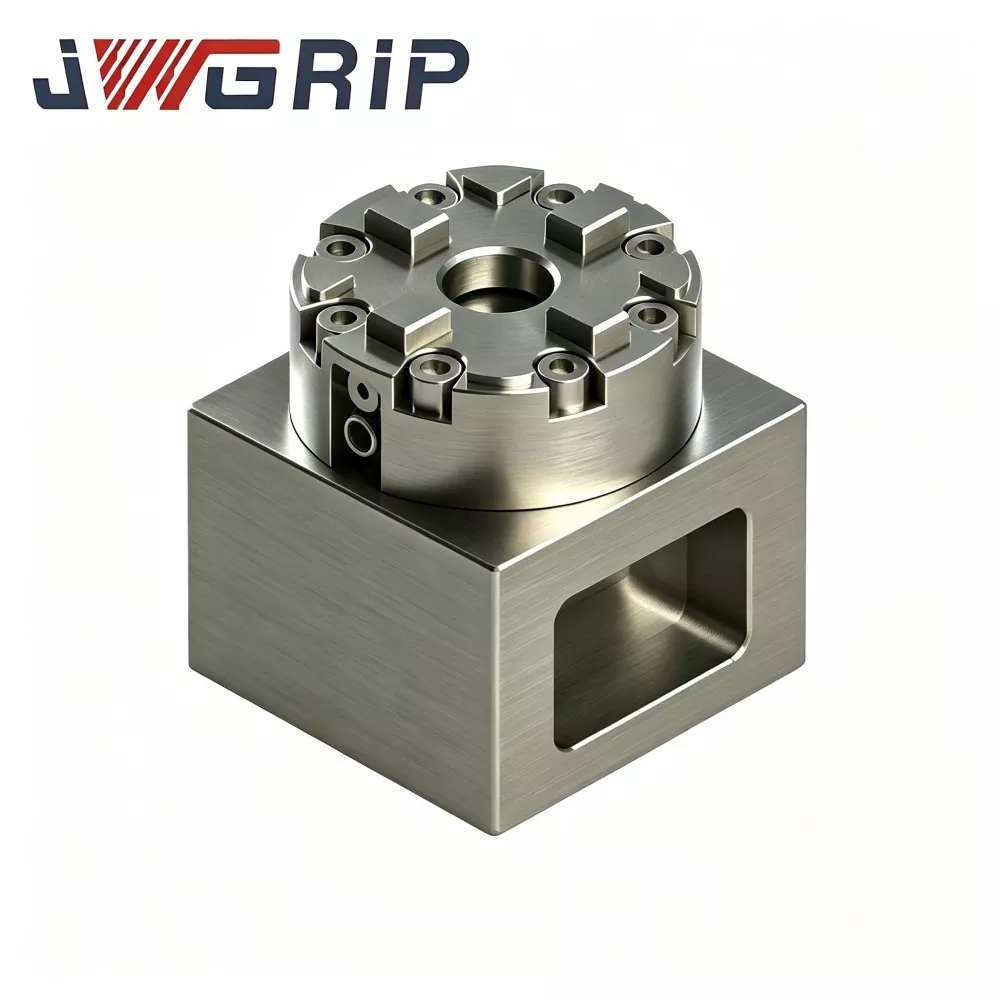
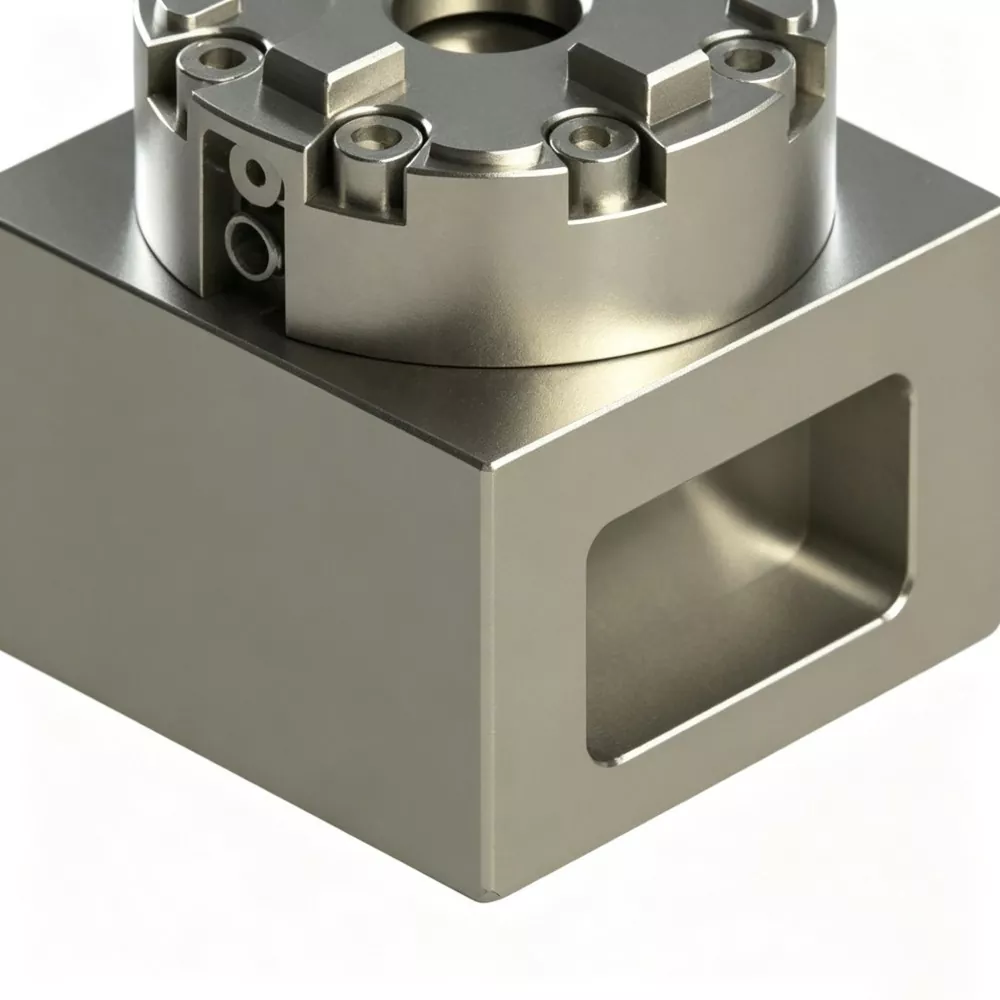
JWGRIP es el fabricante y proveedor profesional de mandril de electroerosión manual CNC MacroStd R-Type D75 personalizado en China, que brinda suministro directo de fábrica para respaldar proyectos de licitaciones por volumen globales y negocios de envíos puntuales. Es un dispositivo de sujeción manual integrado de alta precisión que cumple con los estándares dimensionales MacroStd, especialmente diseñado para talleres de electroerosión por penetración, electroerosión por hilo y fabricación profesional de electrodos de molde. Al integrar una estructura de acero endurecido anticorrosión y un punto de referencia de posicionamiento de precisión unificado en una sola unidad compacta, elimina la tediosa y repetida calibración del indicador de cuadrante y los errores de posicionamiento acumulativos de las herramientas de sujeción tradicionales.
Este mandril de electroerosión manual CNC MacroStd tipo R D75 de alto rendimiento adopta un material de acero de aleación anticorrosión completamente endurecido, con una fuerza de sujeción mecánica estable, una desviación de concentricidad ultrabaja y una excelente resistencia al desgaste a largo plazo bajo frecuentes ciclos de bloqueo manual. Todas las superficies de referencia de sujeción clave se procesan mediante tecnología de mecanizado de ultraprecisión para garantizar una precisión de posicionamiento constante en operaciones de sujeción cíclicas a largo plazo.
A diferencia de los mandriles manuales comunes con atenuación de precisión sencilla, evita eficazmente el desplazamiento del electrodo y las irregularidades en la textura de la cavidad del molde causadas por la desviación de la precisión. Reduce en gran medida el tiempo de calibración auxiliar sin procesamiento, optimiza la eficiencia de reemplazo de electrodos y estabiliza el ritmo de producción general de los talleres de moldes. Con un rendimiento de sujeción confiable y repetible, es ampliamente aplicable para el procesamiento de moldes de lotes pequeños y medianos, proporcionando soluciones de sujeción manual estables y de alta precisión para fabricantes de moldes globales, subcontratistas de electroerosión e integradores de sistemas de máquinas herramienta.
Abordar los puntos débiles
La sujeción manual tradicional tipo tornillo trae múltiples dolores de cabeza a los talleres de electrodos de moldes:
· Las soluciones de sujeción simples basadas en tornillos obligan a los operadores a dedicar mucho tiempo a ajustar el torque del tornillo y corregir los datos cada vez que se cambian los electrodos.
· La operación manual depende en gran medida de la habilidad del operador. Un par de apriete desigual puede provocar deslizamiento del electrodo, desviación de la concentricidad y precisión de repetición inestable, especialmente para pedidos de electrodos de lotes pequeños y de variedad mixta.
· Los mandriles manuales de bajo costo comunes en el mercado no pueden mantener una concentricidad estable después de una sujeción cíclica prolongada. Una desviación menor del electrodo genera una textura desigual en la cavidad del molde y rechazos de piezas terminadas.
JWGRIP optimiza el mandril manual R-Type D75 MacroStd frente a los puntos débiles mencionados anteriormente:
1. Se adopta una estricta estructura de datos de ubicación estándar MacroStd. Después de una calibración de referencia única en la plataforma de la máquina de electroerosión, el bloqueo y liberación del portaelectrodos se puede finalizar con una llave dinamométrica manual, sin necesidad de reajustes repetidos del comparador.
2. La transferencia de datos entre máquinas se realiza para electrodos e inserciones de moldes, lo que reduce de manera efectiva el tiempo auxiliar sin procesamiento para los equipos de electroerosión.
3. El cuerpo principal de aleación de acero anticorrosión totalmente endurecido más las superficies de referencia de sujeción mecanizadas con ultraprecisión eliminan los errores de posicionamiento acumulativos causados por la configuración manual repetida. Se garantiza una precisión de sujeción estable y repetible para el procesamiento de moldes de lotes pequeños y medianos a largo plazo.
Lógica de trabajo
El mandril de electroerosión manual CNC JWGRIP R-Type D75 MacroStd utiliza una arquitectura de sujeción de centrado de múltiples mordazas que cumple con las especificaciones MacroStd:
1. La referencia de montaje inferior sigue estrictamente el punto de referencia de dimensiones exteriores D75; Puede montarse directamente en la mesa de trabajo EDM o combinarse con placas adaptadoras de transición.
2. Las mordazas de sujeción móviles son accionadas por un conjunto de transmisión mecánica interna de leva en cuña. Los operadores aplican un torque estandarizado a través de una llave dinamométrica manual externa. Los componentes de la leva en cuña empujan las mordazas radialmente hacia el orificio de ubicación central para centrar la sujeción de los vástagos de los electrodos o los soportes estándar MacroStd.
3. La rotación inversa de la llave libera la precarga de la leva de cuña; las mordazas de sujeción se abren para poder desmontar los accesorios o electrodos.
Aspectos destacados clave del diseño estructural:
· Todos los planos de referencia de localización de núcleos están acabados con rectificado de precisión de varias pasadas con una sola abrazadera, lo que reduce la tolerancia acumulada causada por el ensamblaje.
· Las nervaduras internas reforzadas distribuyen uniformemente la tensión de sujeción generada por el torque manual a través de la carcasa del portabrocas, evitando la concentración de tensión en posiciones parciales de montaje de la mordaza y mejorando el rendimiento antideformación durante el bloqueo manual cíclico a largo plazo. El diseño mantiene una concentricidad estable y un rendimiento de posicionamiento repetido tanto para sitios de producción de ofertas por volumen como para talleres de moldes para usuarios finales de envíos puntuales.
· Las superficies de contacto en movimiento de las mandíbulas reciben un tratamiento superficial antidesgaste especial para retardar la abrasión inducida por la contaminación por sedimentos de carbono provenientes del ambiente de trabajo en baño de aceite por erosión por chispa.
Rendimiento técnico central
1. Capacidad confiable de centrado y posicionamiento repetido Las superficies funcionales de ubicación clave se someten a un rectificado de precisión repetido. Concentricidad ≤0,004 mm y precisión de posicionamiento repetido ≤0,003 mm. No se acumula desviación de posicionamiento incluso después de miles de ciclos de bloqueo y desbloqueo manual, lo que satisface los estrictos requisitos de tolerancia para la fabricación de electrodos de moldes de múltiples cavidades.
2. Cuerpo principal de aleación de acero resistente al desgaste de alta resistencia. El cuerpo principal adopta acero de aleación 41Cr4 de primera calidad con tratamiento térmico integral de enfriamiento y revenido, la dureza de la superficie alcanza HRC 53-57. Ofrece una excelente resistencia al impacto, antideformación y resistencia a la corrosión del aceite dieléctrico, adaptándose a la sujeción manual cíclica de larga duración en condiciones de electroerosión sumergidas en aceite. Bien aceptado entre las empresas de fabricación de moldes de alta gama que se preocupan por los costos.
3. Experiencia de sujeción manual estable y regulada por par Los operadores bloquean con una llave dinamométrica estándar, par de apriete recomendado: 5-7 Nm. La operación de torque constante evita la fluctuación de la fuerza de sujeción causada por una fuerza aplicada manualmente de manera inconsistente. Después de una única calibración de referencia de la mesa de la máquina, la carga de trabajo de traslado durante el cambio de electrodos cae drásticamente. La utilización efectiva de la máquina de electroerosión aumenta para pedidos de moldes de lotes pequeños que varían con frecuencia y tareas repetitivas de procesamiento de electrodos.
4. Compatibilidad amplia con MacroStd La dimensión exterior y las dimensiones de ubicación interna del D75 siguen completamente el punto de referencia industrial MacroStd. Compatible con la mayoría de los principales portaelectrodos de la serie MacroStd, paletas de ubicación y adaptadores de accesorios en el mercado mundial de herramientas. La modificación estructural basada en planos está disponible para necesidades de altura especial, recortes reservados para evitar y disposición de orificios de montaje no estándar para satisfacer los requisitos técnicos personalizados de proyectos de ofertas por volumen.
5. Cumplimiento industrial autorizado e inspección de lotes Cada lote de producción lleva a cabo inspecciones dimensionales, pruebas de dureza, simulación de desgaste cíclico y pruebas de estabilidad concentricidad. Se pueden proporcionar documentos de informes de inspección CE e ISO9001 para clientes empresariales que completen procedimientos formales de licitación por volumen.
Lista de verificación de evaluación
1. Mida las dimensiones de instalación disponibles de la plataforma de trabajo de la máquina de electroerosión. Confirmar el espacio reservado vertical y horizontal; Evite interferencias mecánicas entre la carcasa del mandril y el husillo de la máquina herramienta o los ejes móviles.
2. Prepare una llave dinamométrica estándar compatible para el bloqueo manual. Un torque excesivo provocará una deformación permanente de la mandíbula; Un par insuficiente crea riesgo de deslizamiento del electrodo durante el corte por erosión por chispa.
3. Verifique el estándar dimensional de los portaelectrodos existentes. Confirme si las herramientas actuales siguen el punto de referencia MacroStd. Los soportes modificados no estándar requieren componentes adaptadores de transición adicionales.
4. Mantenga una distancia adecuada entre las posiciones de los tornillos de montaje principales y el nivel del líquido del aceite dieléctrico para reducir la acumulación de sedimentos en las piezas roscadas.
5. Para los clientes empresariales que realizan ofertas por volumen o distribuidores de envíos al contado, envíe los parámetros ambientales completos en el sitio y los requisitos de rendimiento con anticipación para lograr una coincidencia precisa con la configuración del producto.
Puntos de mantenimiento
Mientras utiliza el mandril de electroerosión manual CNC MacroStd JWGRIP R-Type D75, preste atención a los riesgos de uso indebido y a las pautas de mantenimiento de rutina a continuación:
1. Siga estrictamente el rango de par de apriete recomendado de 5 a 7 Nm. Una fuerza excesiva de la llave provocará una deformación permanente de la mandíbula. Un par insuficiente crea riesgos de deslizamiento de los electrodos en el procesamiento de erosión por chispa.
2. Evite la acumulación de sedimentos de carbón dentro de las ranuras guía de la mandíbula. Los contaminantes de partículas de carbono desgastan las superficies de contacto en movimiento y degradan la precisión del posicionamiento. Establecer un flujo de trabajo fijo de limpieza periódica para los operadores en el sitio.
3. Proteja el orificio de ubicación central y las superficies de trabajo de las mordazas de sujeción contra colisiones mecánicas fuertes. Los impactos fuertes dañan la precisión de los datos de referencia y afectan directamente el rendimiento de la concentricidad.
4. Inspeccione periódicamente el estado de la rosca del orificio del tornillo de montaje; óxido claro y sedimentos de aceite. Aplique una pequeña cantidad de grasa antioxidante para un almacenamiento prolongado sin funcionar.
5. Para clientes de proyectos de licitación por volumen, unifique los requisitos de configuración de herramientas de operación en el sitio de diferentes talleres sucursales durante la comunicación técnica de la fase inicial.
6. Para los distribuidores de envíos al contado, implementar un inventario mutuo periódico para sincronizar los datos de cantidad de inventario bilateral.
Preguntas frecuentes
P1: ¿Es usted un fabricante o proveedor comercial de mandril de electroerosión manual CNC MacroStd R-Type D75?
R1: JWGRIP es un fabricante genuino de accesorios ubicado en China. Todos los procedimientos de producción se completan internamente. Proporcionamos soporte para modificaciones basadas en dibujos, servicio de comparación de documentos de licitación por volumen y cooperación con envíos puntuales en lugar de trabajar como simples intermediarios.
P2: ¿Puede este mandril de tipo manual mantener un rendimiento estable bajo inmersión prolongada en aceite dieléctrico EDM?
A2: Las superficies de adaptación móvil de la versión estándar reciben un tratamiento superficial antidesgaste adaptado al entorno de baño de aceite EDM. Realice estrictamente un mantenimiento periódico de limpieza de sedimentos de carbón para extender la vida útil general.
P3: ¿Cuáles son la concentricidad y la precisión del posicionamiento repetido del mandril de electroerosión manual CNC MacroStd R-Type D75 de especificación estándar?
A3: Concentricidad del producto estándar ≤0,004 mm, precisión de posicionamiento repetido ≤0,003 mm. Se pueden realizar variantes de mayor precisión mediante modificaciones técnicas basadas en dibujos.
P4: ¿Qué daños están excluidos del alcance de la cobertura de la garantía?
R4: La garantía de dos años cubre defectos causados por la fabricación bajo torsión nominal y condiciones de instalación correcta. No están cubiertos los daños causados por un funcionamiento con torsión excesiva, colisiones mecánicas fuertes, desgaste por partículas abrasivas y mantenimiento manual inadecuado. Las mordazas de sujeción pertenecen a piezas de desgaste consumibles.
P5: ¿Puedo obtener documentos formales de cotización comercial para uso en licitaciones?
R5: Sí. Póngase en contacto con el departamento de ventas de JWGRIP. Preparamos documentos formales de cotización comercial basados en la configuración del producto, la escala del pedido y el modo de negocio específico, incluida la cooperación para proyectos de licitación por volumen o envíos al contado.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.

Recomendaciones de noticias