- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricante confiable de placas de centrado tipo R para soluciones de alineación de precisión
Como productor especializado de accesorios de placas de centrado tipo R,JWGRIPfabrica placas de posicionamiento de alta planitud e inserciones de paletas de punto cero para desarrolladores de moldes, planificadores de procesos de electroerosión y especialistas en adquisición de accesorios que realizan diseños de múltiples electrodos en mesas de trabajo de electroerosión por penetración. Cada placa pasa por un recocido que alivia la tensión y un rectificado de precisión de doble cara para mantener estrictas tolerancias de paralelismo y planitud y evitar la desviación acumulativa de posicionamiento para configuraciones densas de múltiples electrodos. Estas placas de referencia resuelven la inconsistencia de coordenadas al intercambiar electrodos o piezas de trabajo intercambiables dentro de tanques de fluido dieléctrico. JWGRIP también ofreceMandriles EDM tipo Ry accesorios de sujeción de piezas de electroerosión por hilo, que crean cadenas completas de transferencia de datos para flujos de trabajo de electroerosión por penetración y mecanizado por corte de hilo.
Numerosos talleres de fabricación de moldes se centran en gran medida en la precisión de los portabrocas individuales, pero pasan por alto la propagación de datos a través de múltiples estaciones. Incluso los mandriles de alta precisión no pueden eliminar los errores acumulados si las placas de conexión intermedias tienen una mala planitud o aberturas de posicionamiento deformadas. Cuando los operadores colocan varios electrodos de grafito o cobre para el mecanizado de moldes de múltiples cavidades, se acumularán pequeños errores en las placas de centrado en cada estación. La desviación acumulativa altera la uniformidad del explosor, crea una profundidad de cavidad inconsistente y arruina la consistencia dimensional entre múltiples impresiones de moldes. Muchas placas adaptadoras genéricas que se venden en el mercado no están optimizadas para entornos de electroerosión; tienden a sufrir corrosión superficial y variación dimensional bajo inmersión prolongada en fluido dieléctrico, rompiendo gradualmente la consistencia de las coordenadas entre las posiciones de los electrodos.
¿Qué características funcionales críticas separan las placas de referencia dedicadas de las placas adaptadoras ordinarias para configuraciones de electroerosión con electrodos múltiples?
Las placas adaptadoras ordinarias están diseñadas principalmente para condiciones de fresado CNC de corte en seco. Rara vez tienen en cuenta la inmersión dieléctrica, la contaminación por partículas de carbono y la acumulación de errores en múltiples estaciones como consideraciones de diseño.
Por el contrario, las placas de centrado tipo R están diseñadas específicamente para escenarios de diseño de múltiples electrodos de electroerosión por penetración.
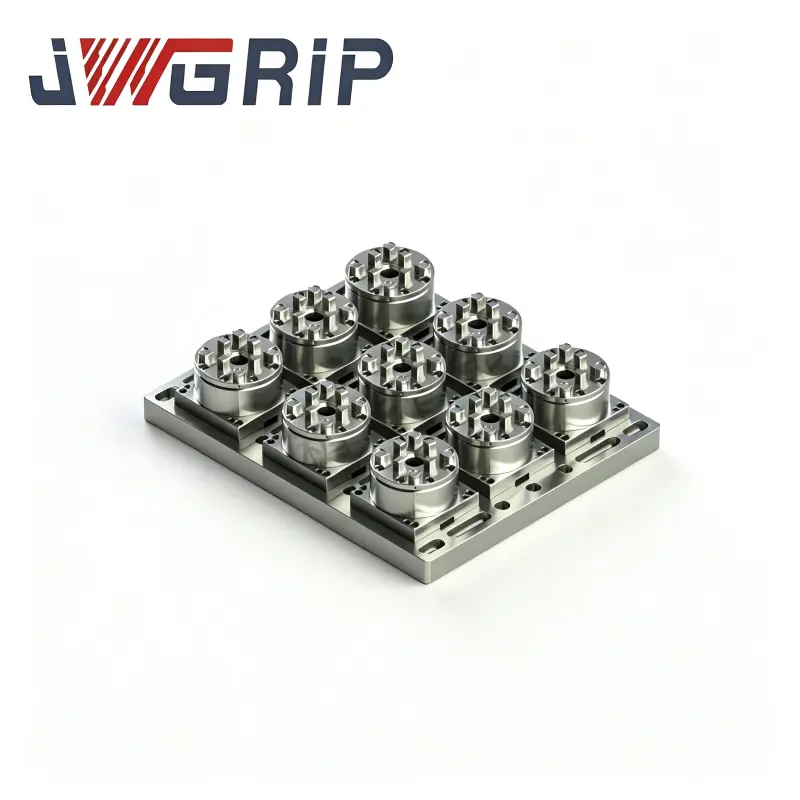
La placa de centrado EDM R-Type 70x70 se adapta a disposiciones compactas de múltiples electrodos para inserciones de moldes de precisión de tamaño pequeño.
La placa de centrado EDM tipo R de 54x54 sirve para instalaciones en espacios reducidos donde el espacio de montaje es extremadamente limitado. La placa de centrado de punto cero EDM de 75 mm amplía la capacidad de carga para electrodos de tamaño mediano, mientras que la plataforma EDM tipo R de 156 mm para sujeción de piezas de punto cero ofrece un soporte de referencia de mayor formato para grupos de electrodos múltiples de servicio pesado.
El tratamiento superficial anticorrosión resiste la erosión química del fluido dieléctrico. Las aberturas de ubicación mecanizadas con precisión garantizan una alineación repetible cada vez que se montan placas en los mandriles de base. Con medios de referencia intermedios confiables, cada estación de electrodos conserva su valor de coordenadas independiente sin interferencias cruzadas, evitando la compensación acumulativa en la producción de moldes de múltiples cavidades.
¿Cómo se puede eliminar el error de dato acumulativo?
Los moldes complejos de múltiples cavidades requieren docenas de electrodos para terminar todos los detalles de las cavidades. Restablecer las referencias de coordenadas para cada electrodo dentro del tanque de electroerosión desperdicia mucho tiempo de funcionamiento de la máquina. Las placas de centrado tipo R permiten a los operadores finalizar el agrupamiento de electrodos, la planificación del diseño y coordinar la medición en bancos de calibración externos fuera de la máquina de electroerosión. Se pueden premontar varios electrodos en placas de centrado o paletas en lotes, y toda la unidad ensamblada se bloquea en los mandriles de electroerosión tipo R en un solo paso de instalación.
Este enfoque elimina casi todo el trabajo de medición y configuración del valioso tiempo de la máquina. Si los talleres planean realizar la circulación de accesorios a través de diferentes equipos, estas placas de referencia pueden cooperar con módulos del Quick Change Workholding System, transfiriendo datos de coordenadas unificadas entre estaciones de medición, máquinas de electroerosión por penetración y plataformas de inspección auxiliares. Este modo de trabajo elimina la configuración repetida de coordenadas y suprime eficazmente el error de apilamiento generado por múltiples operaciones de sujeción independientes.
Aspectos destacados del producto principal
El rectificado de precisión de doble cara más el tratamiento de alivio de tensión mantienen una planitud y un paralelismo ultrabajos, lo que limita la desviación de posicionamiento acumulativo de múltiples estaciones.
Las especificaciones de múltiples dimensiones incluyen inserciones compactas adaptadas a paletas de 54 × 54,70 × 70,75 mm y 156 mm, diseño denso de múltiples electrodos y combinaciones de electrodos de carga pesada.
El tratamiento superficial anticorrosión especial resiste la inmersión prolongada en fluido dieléctrico, lo que ralentiza la corrosión y el cambio dimensional de la superficie dentro de los tanques de trabajo de electroerosión.
La interfaz de localización estandarizada garantiza una compatibilidad perfecta con los mandriles, soportes y componentes de calibración auxiliares existentes de la serie R-Type.
Descripción general del módulo de producto
La cartera de productos de transferencia de datos JWGRIP cubre desde placas de centrado de forma pequeña hasta paletas de gran tamaño y servicio pesado para satisfacer diversos requisitos de diseño de múltiples electrodos.
La placa de centrado EDM tipo R 54x54 está diseñada para espacios de instalación estrechos, adecuada para una disposición compacta de múltiples electrodos de pequeños insertos de moldes de precisión. La placa de centrado EDM tipo R 70x70 se adopta ampliamente para moldes convencionales de cavidades múltiples pequeñas y medianas. La placa de centrado de punto cero EDM de 75 mm proporciona un área de carga ampliada para grupos de electrodos de escala media. La plataforma de electroerosión tipo R de 156 mm para sujeción de piezas de punto cero actúa como una plataforma de transporte de gran tamaño para electrodos pesados o sujeción combinada de múltiples inserciones. Todas estas unidades de hardware pertenecen al ecosistema del sistema de sujeción de piezas EDM R-Type. Cuando los talleres necesitan finalizar el procesamiento de seguimiento de corte con alambre para piezas de moldes, se pueden introducir herramientas coincidentes de accesorios de sujeción de piezas de electroerosión por hilo para continuar usando la misma referencia de referencia en las diferentes etapas de procesamiento.
Escenarios de aplicación típicos
Estas paletas y placas de transferencia de datos encuentran una amplia aplicación en la fabricación de moldes de inyección de plástico con múltiples cavidades, la producción de moldes para conectores de precisión, el procesamiento de moldes de implantes médicos y los flujos de trabajo de preparación de grupos de electrodos por lotes. Se adaptan a equipos de electroerosión por penetración para mecanizado simultáneo de múltiples cavidades, procesamiento de electrodos agrupados y sujeción de insertos modulares. Ya sea que renueve estaciones de trabajo de electroerosión heredadas o construya nuevas celdas modulares de fabricación de moldes, las placas de centrado seleccionadas adecuadamente estabilizan la consistencia de las coordenadas de múltiples electrodos y reducen las piezas defectuosas causadas por el cambio de datos acumulado. Estos componentes son muy utilizados por las fábricas de moldes para electrónica de consumo, las plantas de herramientas para conectores de precisión y las empresas que llevan a cabo proyectos de moldes de múltiples cavidades de gran volumen.
Principios prácticos de selección
Primero calcule la cantidad total y la dimensión exterior de los electrodos en cada grupo, luego seleccione el tamaño de la placa de acuerdo con el espacio real de instalación de la mesa. El diseño denso de inserto compacto elige placas de tamaño más pequeño, como la placa de centrado de electroerosión tipo R de 54 x 54 o la placa de centrado de electroerosión tipo R de 70 x 70. Los grupos de electrodos medianos y grandes o la sujeción combinada de múltiples insertos pueden adoptar una placa de centrado de punto cero EDM de 75 mm o una plataforma EDM tipo R de 156 mm para sujeción de punto cero.
En segundo lugar, confirme el requisito de coincidencia de la interfaz con los mandriles de base existentes. Preste atención al peso total del electrodo; Los escenarios de carga pesada necesitan paletas con mayor capacidad de carga. Si espera compartir datos con plataformas de medición externas, verifique de antemano la compatibilidad con los módulos del Sistema de sujeción de piezas de cambio rápido. Cuando se sienta confundido acerca de la combinación de tamaños o la coincidencia de capacidad de carga, puede consultar las hojas de datos de dimensiones oficiales de JWGRIP para filtrar los números de piezas adecuados según el dibujo de disposición de los electrodos y los parámetros de carga.
Guía de uso
Durante la producción continua de electroerosión, se acumularán residuos de carbón, polvo de grafito y lodos dieléctricos en las superficies de ubicación de las placas y en los orificios de posicionamiento. La limpieza suave y regular de las caras de referencia planas y de los orificios de localización es fundamental para preservar la precisión de los datos originales. Evite golpes fuertes, rayones o impactos mecánicos en las superficies de referencia con acabado esmerilado; Las muescas en la superficie provocarán errores de referencia permanentes e irrecuperables. Después de la limpieza, seque las placas y aplique una capa protectora anticorrosión, especialmente para unidades almacenadas fuera de los tanques de la máquina durante períodos prolongados.
Inspeccione periódicamente la planitud y la condición del orificio de ubicación para las placas que trabajan en condiciones de múltiples electrodos de carga pesada. Retire oportunamente los componentes con hendiduras evidentes o picaduras de corrosión. Seguir hábitos operativos estandarizados protege la integridad de los datos, mantiene la consistencia de las coordenadas de múltiples electrodos y reduce la tasa de rechazo para la producción en masa de moldes de múltiples cavidades.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as
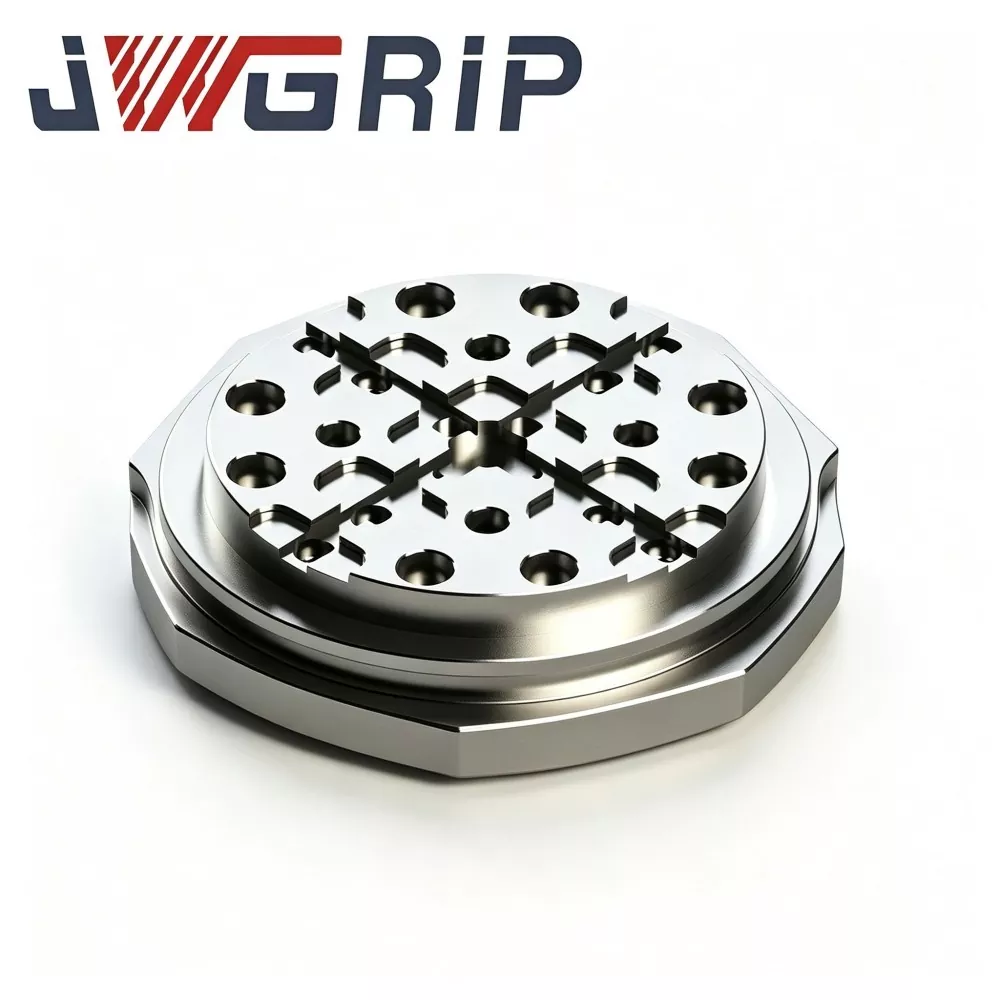
Paleta de electroerosión tipo R de 156 mm para sujeción de piezas de punto cero
JWGRIP, proveedor experimentado que ofrece soluciones ODM comprobadas para hardware de sujeción de piezas de electroerosión de alta precisión, ofrece una plataforma de electroerosión tipo R de 156 mm de construcción rígida para sujeción de piezas de punto cero, un componente de compra clave para la transferencia cruzada de procesos de electroerosión por penetración en plantas de fabricación de moldes medianas y grandes. Hecho de acero de aleación preendurecido con alivio de tensión, se somete a estabilización térmica de ciclos múltiples, mecanizado de ranura de transición tipo R y rectificado de ultraprecisión de cara completa. Equipado con una arquitectura de drenaje de desvío de virutas para entornos de tanques de electroerosión por salpicadura, su exclusiva ranura de liberación de tensión en forma de R distribuye la alta tensión local procedente de ciclos repetidos de bloqueo y desbloqueo del punto cero y suprime la microdeformación de la cara de referencia de localización después de un funcionamiento cíclico prolongado.
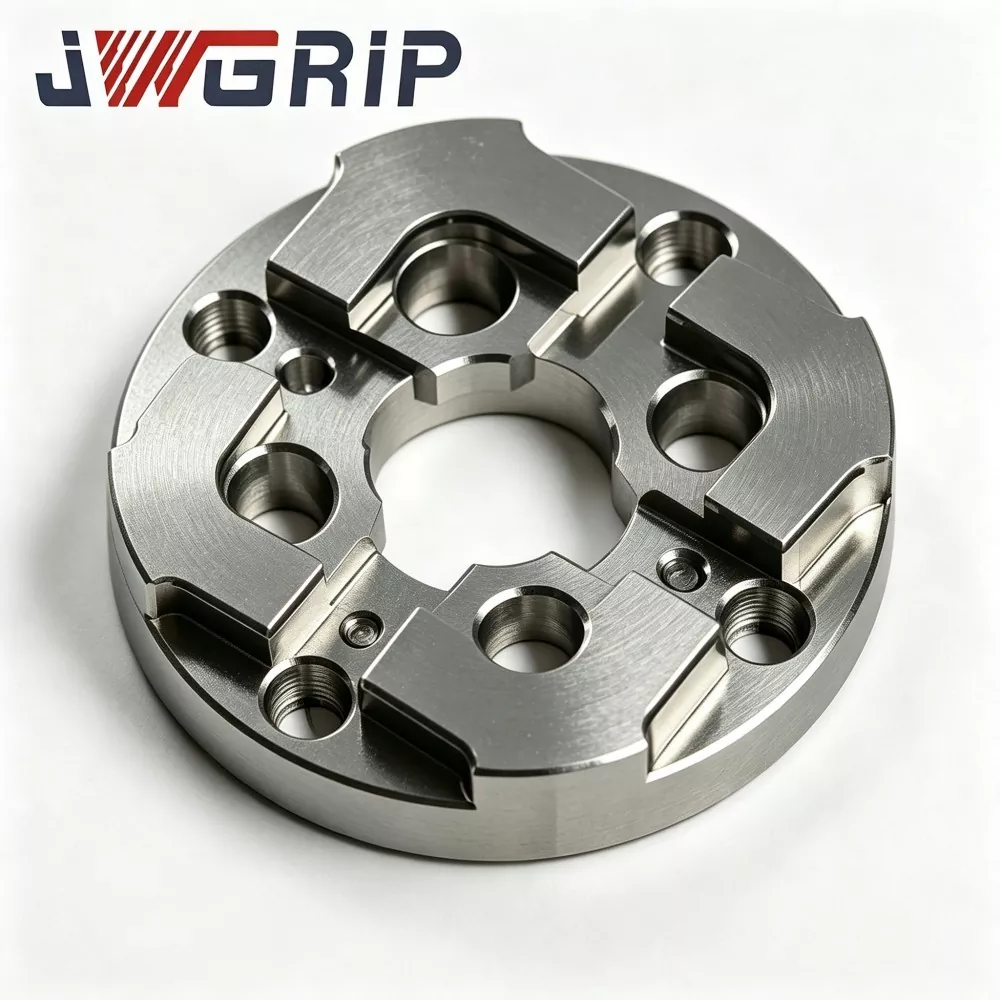
Placa de centrado de punto cero EDM de 75 mm
JWGRIP es el fabricante y proveedor profesional de placa de centrado de punto cero EDM de 75 mm en China, que brinda suministro directo de fábrica y ajuste estructural personalizado para talleres de fabricación de moldes medianos y grandes en todo el mundo. Es un dispositivo de posicionamiento de referencia integrado de alta estabilidad especialmente desarrollado para sistemas de fijación de punto cero EDM por penetración. Integra una estructura antideformación reforzada y un punto de referencia de coincidencia de punto cero de alta precisión en una sola unidad, logrando una restauración rápida de los datos durante el reemplazo frecuente de insertos de molde y el mecanizado por lotes de electrodos múltiples.
Placa de centrado EDM tipo R 54x54
JWGRIP es el fabricante y proveedor profesional de placa de centrado de electroerosión tipo R de 54x54 en China, con especificaciones estándar completamente en stock y compatible con pedidos al por mayor a nivel mundial para proyectos de talleres de moldes de precisión y máquinas de electroerosión compactas. Es un accesorio de referencia de posicionamiento integrado de alta precisión y resistente al desgaste, especialmente diseñado para equipos de electroerosión por penetración de tamaño pequeño, miniplantillas de electrodos y escenarios de procesamiento de moldes de precisión de múltiples cavidades. Integra una estructura de hombro de posicionamiento transicional tipo R optimizada y un rendimiento mecánico térmicamente estable en una sola unidad, eliminando los defectos del fácil desgaste por extrusión y el desconchado de las esquinas de las tradicionales placas de centrado en miniatura en ángulo recto.
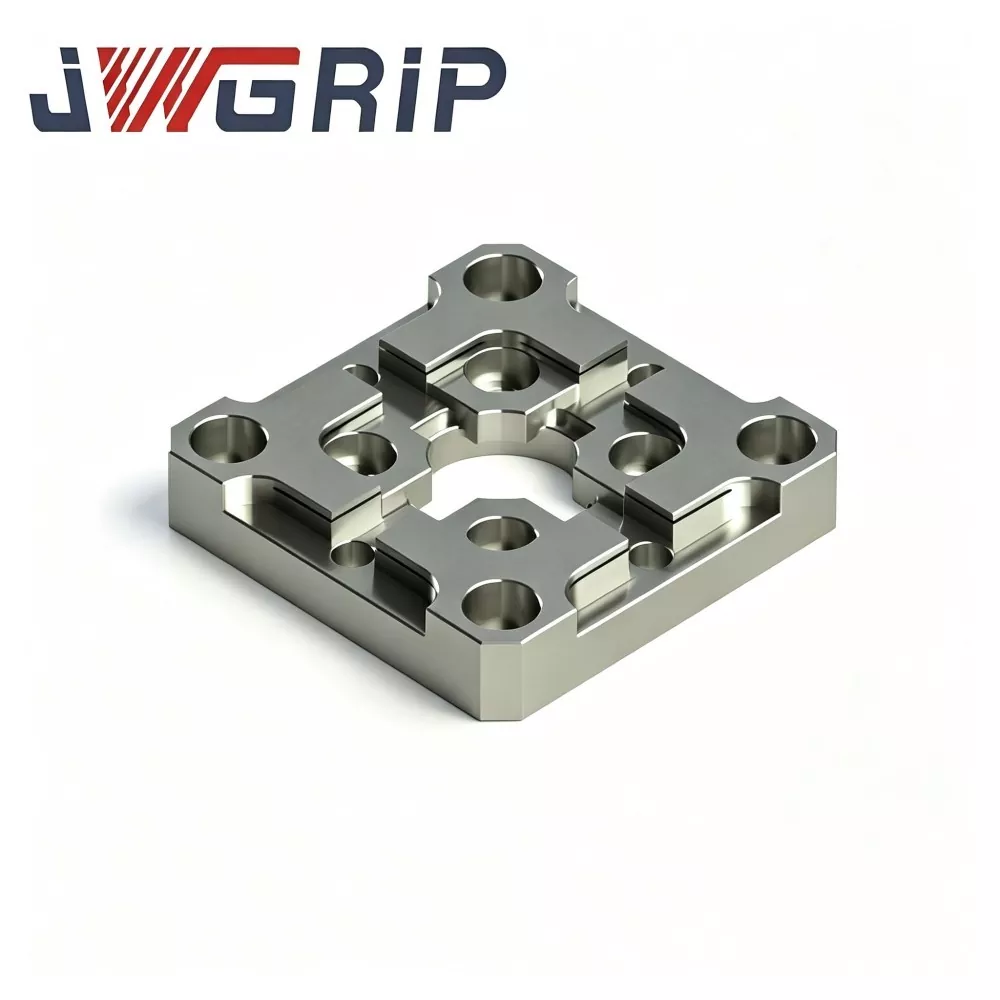
Placa de centrado EDM tipo R 70x70
JWGRIP es el fabricante y proveedor profesional de placa de centrado de electroerosión tipo R 70x70 en China, que ofrece entrega directa de fábrica y modificaciones estructurales personalizadas para satisfacer diversas demandas de diseño de accesorios de electroerosión. Es un accesorio de referencia de posicionamiento de electrodos integrado de alta precisión especialmente optimizado para talleres de fabricación de moldes por electroerosión por penetración, centrándose en tareas de centrado rápido y posicionamiento de electrodos repetitivos. Integra una estructura de transición de chaflán interior tipo R con dispersión de tensión y un rendimiento de posicionamiento de referencia ultraestable en una sola unidad compacta, resolviendo eficazmente el desgaste de los bordes afilados y los defectos de deriva de referencia de las placas de centrado planas tradicionales.
JWGRIP es un fabricante y proveedor profesional Placas de centrado tipo R en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias