- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

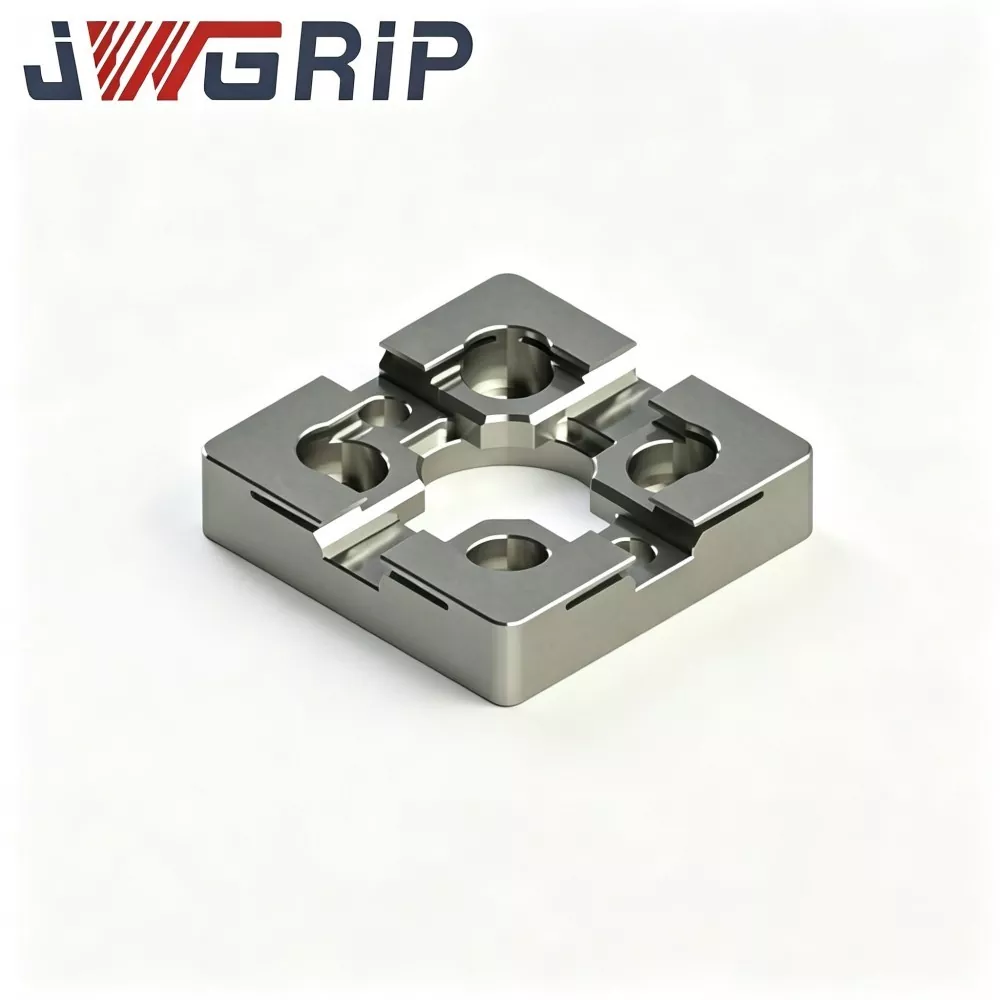
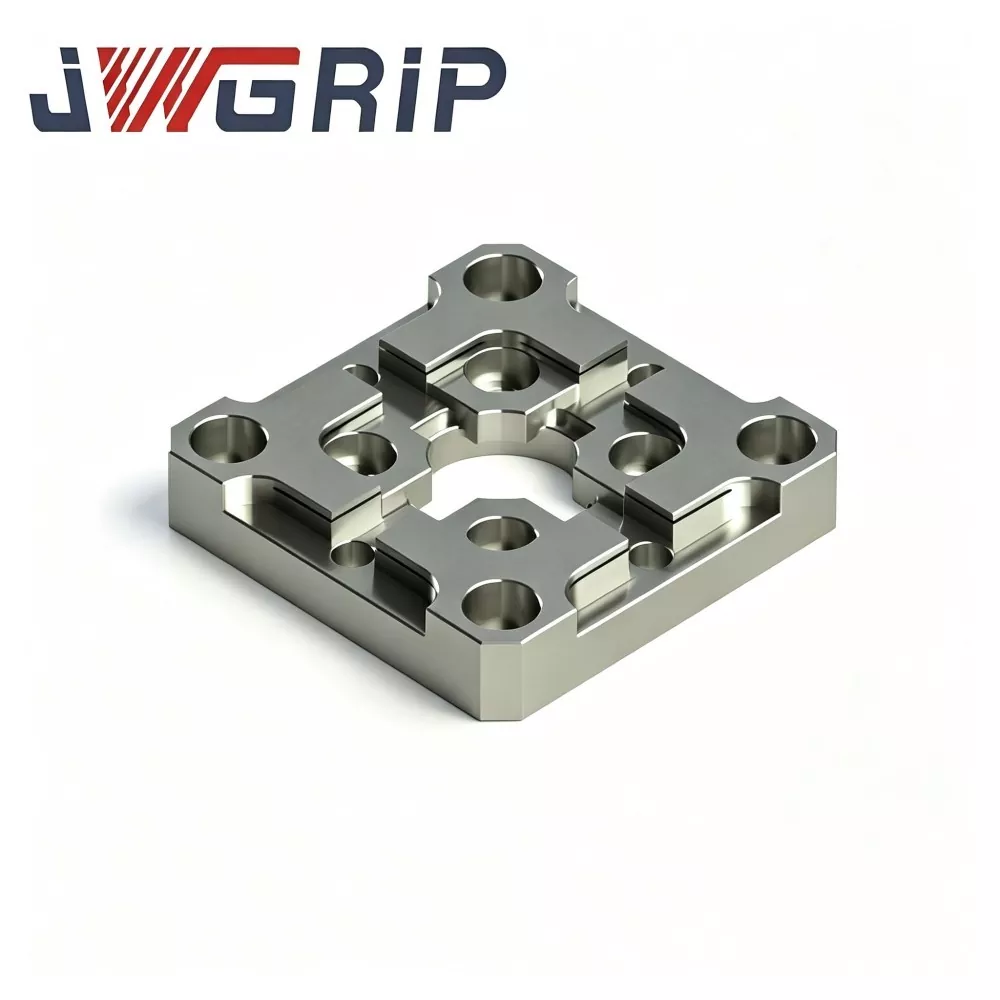
Placa de centrado EDM tipo R 54x54
JWGRIP es el fabricante y proveedor profesional de placa de centrado de electroerosión tipo R de 54x54 en China, con especificaciones estándar completamente en stock y compatible con pedidos al por mayor a nivel mundial para proyectos de talleres de moldes de precisión y máquinas de electroerosión compactas. Es un accesorio de referencia de posicionamiento integrado de alta precisión y resistente al desgaste, especialmente diseñado para equipos de electroerosión por penetración de tamaño pequeño, miniplantillas de electrodos y escenarios de procesamiento de moldes de precisión de múltiples cavidades. Integra una estructura de hombro de posicionamiento transicional tipo R optimizada y un rendimiento mecánico térmicamente estable en una sola unidad, eliminando los defectos del fácil desgaste por extrusión y el desconchado de las esquinas de las tradicionales placas de centrado en miniatura en ángulo recto.
Esta placa de centrado de electroerosión EDM tipo R de 54x54 de alta estabilidad adopta una aleación de acero para herramientas estabilizada térmicamente de primera calidad como materia prima, procesada mediante un tratamiento de envejecimiento de alivio de tensión de ciclos múltiples, endurecimiento local de la superficie y tecnología de rectificado de doble cara de ultraprecisión. La estructura de hombro de transición tipo R mejorada dispersa eficazmente la tensión de contacto concentrada durante el acoplamiento repetido de la plantilla de electrodo y los ciclos frecuentes de carga y descarga, lo que reduce en gran medida el daño por indentación y el desgaste de las esquinas, y conserva permanentemente la precisión de referencia de centrado estable. El cuerpo de acero estabilizado térmicamente evita eficazmente la deformación estructural y la desviación dimensional causada por la fluctuación de temperatura en el taller, lo que garantiza una planitud excelente y una consistencia dimensional a largo plazo en la producción por lotes de alta frecuencia.
Se adapta perfectamente a las demandas de posicionamiento de electrodos de cobre, grafito y cobre-tungsteno de tamaño pequeño, acorta significativamente el tiempo de precentrado manual, elimina los errores de calibración manual acumulados y resuelve los puntos débiles de la industria como la descarga de chispas inestable y los pequeños detalles defectuosos de las cavidades causados por el desgaste del punto de referencia. Admite el suministro de stock estándar y la modificación OEM del diseño de los orificios de montaje y los perfiles de posicionamiento de los jefes, proporcionando soluciones de posicionamiento de alta precisión confiables y repetibles para el procesamiento por lotes de electroerosión por electroerosión de moldes de múltiples cavidades y insertos en miniatura.
Puntos débiles prácticos
Los talleres compactos de electroerosión por inmersión que procesan microconectores y moldes médicos en miniatura se enfrentan a inconvenientes inherentes a las placas de centrado convencionales de pequeño formato:
Las pequeñas placas de centrado convencionales utilizan hombros interiores con ángulos agudos. El impacto del atraque concentra la tensión en zonas de esquina estrechas. Gradualmente se generan microhendiduras invisibles que no pueden detectarse mediante una inspección visual de rutina.
La referencia de centrado se desplaza silenciosamente durante la producción continua, lo que da como resultado una distancia de chispas inconsistente, una erosión desigual de las paredes laterales de la cavidad y un riesgo de desperdicio en los insertos de moldes en miniatura de alto valor.
JWGRIP optimiza la placa de centrado EDM tipo R 54x54 para los puntos débiles mencionados anteriormente:
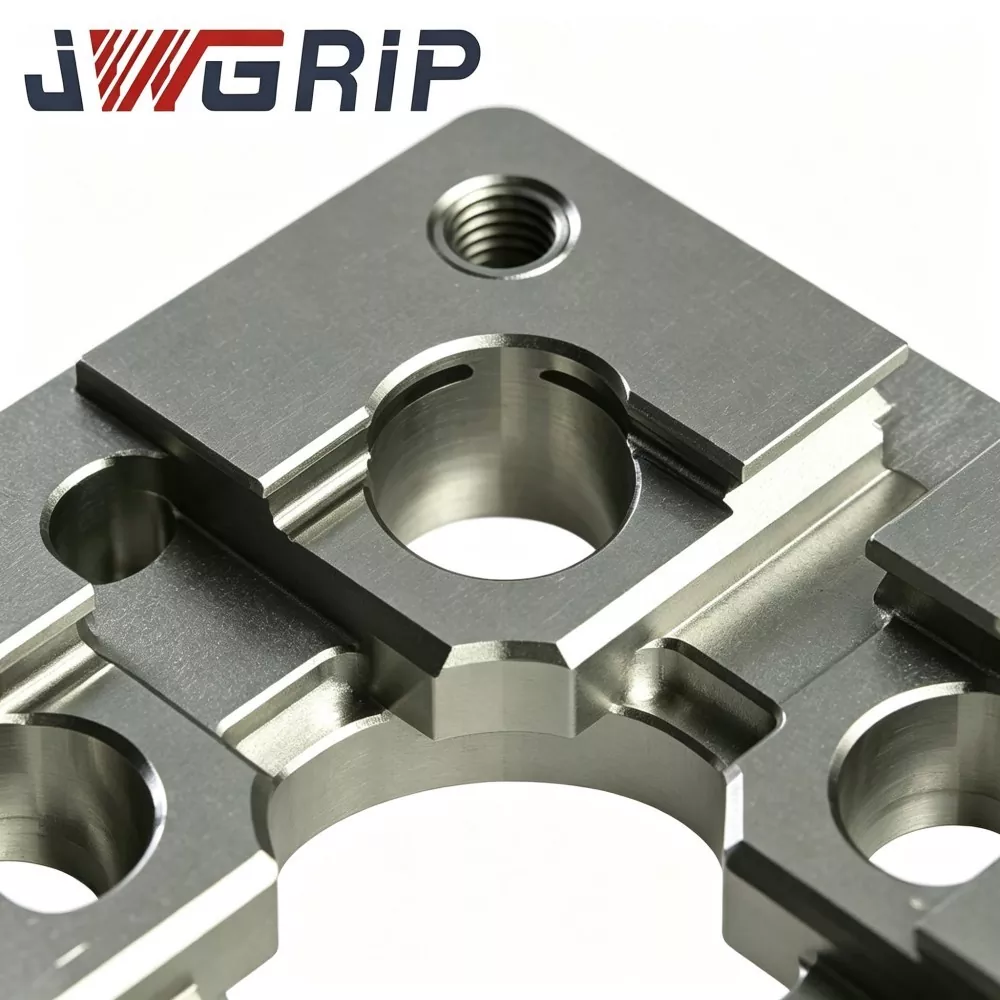
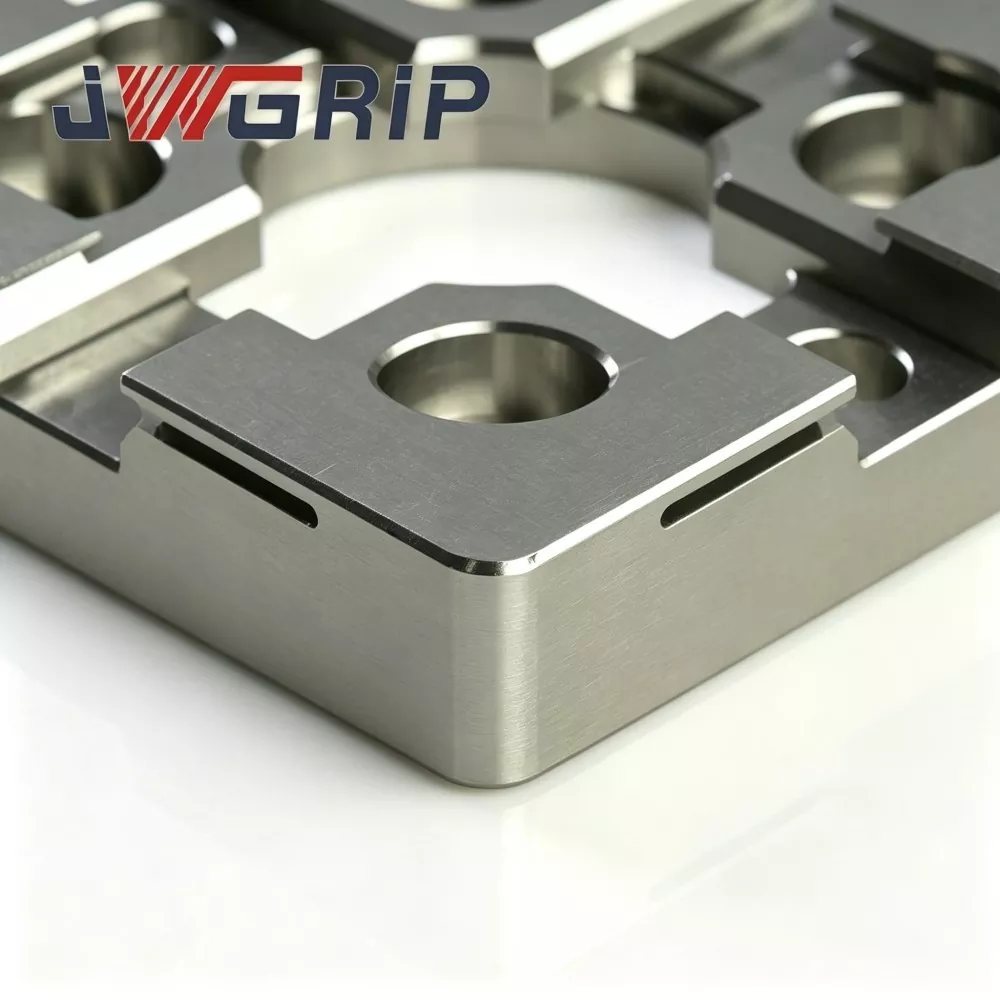
1. El hombro de posicionamiento de transición suave tipo R redistribuye la tensión de contacto de acoplamiento y reduce el riesgo de microindentaciones y astillas en las esquinas bajo ciclos frecuentes de carga y descarga de la plantilla de electrodo.
2. El sustrato de aleación de acero para herramientas estabilizado térmicamente más el envejecimiento en varias etapas limita la distorsión de referencia provocada por la fluctuación de la temperatura ambiente del gabinete de las máquinas de electroerosión compactas.
3. El rectificado de ultraprecisión de doble cara garantiza una planitud y un paralelismo confiables para una referencia de centrado mecánico estable.
4. Simplifica el flujo de trabajo de precentrado manual y reduce el error de posicionamiento acumulativo para inserciones de moldes pequeñas e intrincadas, lo que mejora la precisión de repetición para las tareas de electroerosión por lotes de micromoldes.
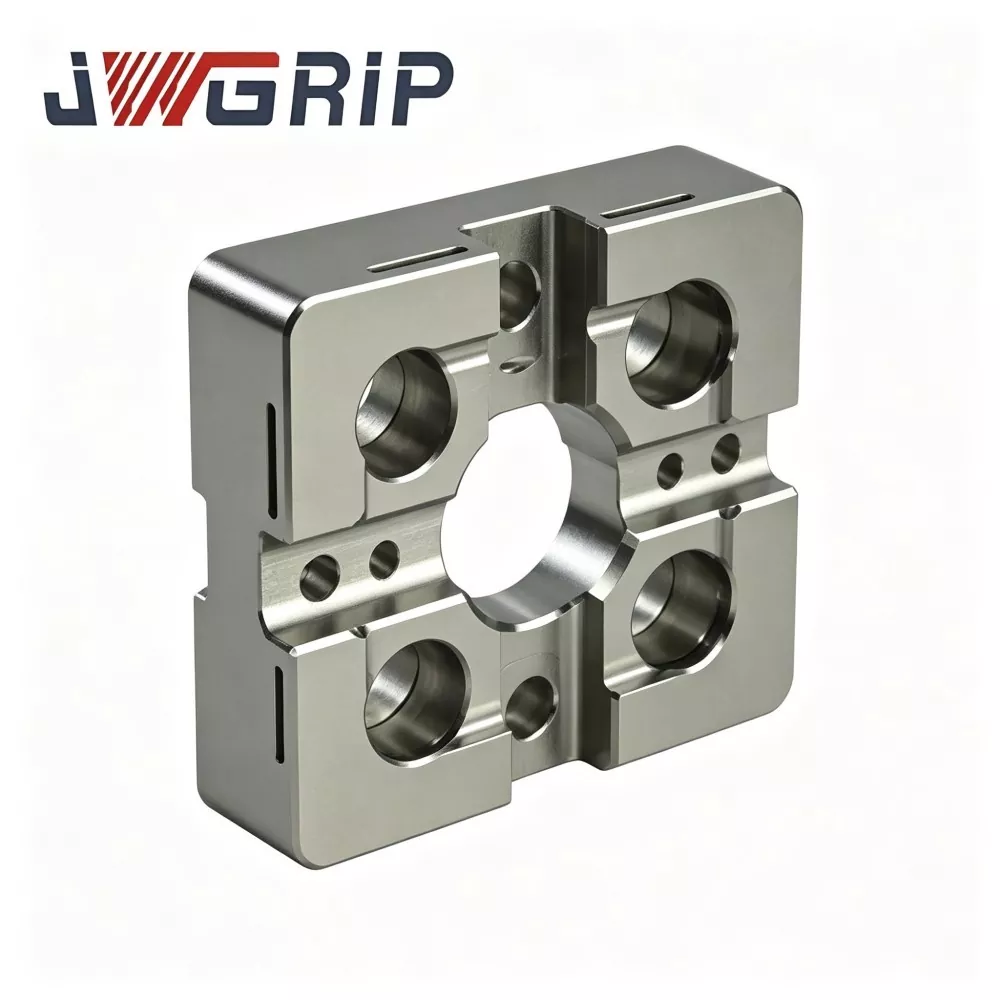
5. El tamaño compacto de 54×54 se adapta al espacio limitado de la mesa; La modificación personalizada OEM para el patrón de orificios y el jefe de posicionamiento está disponible para proyectos especiales de células EDM automatizadas compactas.
Lógica operativa
La placa de centrado de electroerosión JWGRIP R-Type 54x54 es un dispositivo de referencia mecánico compacto dedicado al preposicionamiento y alineación concentricidad de plantillas de electrodos de electroerosión de tamaño pequeño:
1. Se instala entre la mesa de trabajo de electroerosión compacta/mini base de fijación y la plantilla de sujeción de electrodos. Proporciona datos de centrado mecánico repetibles durante el intercambio frecuente de plantillas de electrodos de cobre, grafito o cobre-tungsteno en miniatura.
2. Las placas de centrado convencionales de pequeño formato adoptan hombros internos afilados de 90°. La tensión del impacto del acoplamiento se concentra en las líneas de los bordes estrechos, produciendo microindentaciones plásticas locales después de repetidos ciclos de prensado.
3. Mejora estructural central: el perfil de transición tipo R continuo y suave en los hombros de posicionamiento interno aumenta el área de contacto efectiva y distribuye la tensión de contacto sobre superficies más amplias en lugar de líneas de esquinas afiladas. Esto ralentiza la acumulación de indentaciones y retrasa la deriva del dato de referencia.
Recordatorio importante de límites funcionales:
Esta unidad solo proporciona precentrado mecánico y no puede reemplazar la calibración de coordenadas finas basada en sonda. Después del acoplamiento mecánico, los operadores aún necesitan mediciones con sonda y compensación de coordenadas que cumplan con las especificaciones estándar del proceso EDM.
Principales escenarios de aplicación:
molde para microconectores, molde para piezas médicas en miniatura, molde con inserto de engranajes de precisión y mecanizado por electroerosión con inserto de fundición a presión de tamaño pequeño. Se puede montar en mandriles compactos de punto cero, mini bases de fijación o pequeñas mesas de trabajo de electroerosión por penetración.
Rendimiento técnico
1. Estructura antidesgaste de hombro tipo R compacta y optimizada. La prueba comparativa de durabilidad en laboratorio muestra que, con igual frecuencia de acoplamiento y fuerza de contacto, la placa de centrado de electroerosión JWGRIP R-Type 54×54 reduce la tensión de contacto local máxima en aproximadamente un 32 % en comparación con las placas de centrado pequeñas tradicionales con esquinas afiladas, lo que reduce en gran medida el riesgo de microindentación y astillamiento de las esquinas internas en ciclos de lotes continuos.
2. Tratamiento de envejecimiento de estabilización térmica de doble ronda. La pieza en bruto de acero para herramientas de aleación se somete a un envejecimiento de dos etapas a alta temperatura después del mecanizado desbaste para eliminar la mayor parte de la tensión residual interna. Dentro de una temperatura ambiente del taller de 16-30 ℃, la variación de la planitud de la placa terminada es ≤0,0025 mm, lo que evita la distorsión del punto de referencia causada por la variación de la temperatura del gabinete de los equipos compactos de electroerosión.
3. Rectificado de ultraprecisión de doble cara La cara de referencia de trabajo superior y el dato de montaje inferior son rectificados de ultraprecisión. Planitud de la superficie superior ≤0,002 mm; paralelismo entre datum superior-inferior ≤0,003 mm. Un buen paralelismo admite la instalación reversible para uso en superficies alternativas en condiciones de máquina compacta con espacio limitado.
4. Tratamiento selectivo de endurecimiento superficial local Solo las zonas internas de posicionamiento de los hombros tipo R reciben endurecimiento local de alta energía, dureza superficial HRC 57-61. Fuerte resistencia a los arañazos contra el polvo de carbón y los restos metálicos finos; Las zonas de base no críticas para el estrés conservan la dureza del sustrato para evitar la fractura frágil de toda la placa tras un impacto accidental.
5. Acabado anticorrosión de pasivación resistente a fluidos dieléctricos Tratamiento antioxidante de pasivación de toda la superficie exterior. Resiste la corrosión química por salpicaduras de fluido dieléctrico y una atmósfera de alta humedad dentro del gabinete compacto de la máquina de electroerosión, lo que retarda la generación de óxido en el funcionamiento a largo plazo en el taller.
6. Contorno de 54 × 54 que ahorra espacio con características de montaje preprocesadas. Los orificios para pasadores de ubicación prefabricados y los orificios para tornillos avellanados coinciden con las principales interfaces compactas de accesorios de punto cero. Instalación directa sin mecanizado secundario para la mayoría de bases de accesorios mini EDM.
7. Archivo de calidad rastreable a nivel de lote Cada plancha terminada lleva un número de serie exclusivo grabado con láser. Se archivan conjuntos de datos de inspección completos que cubren planitud, paralelismo y tolerancia del perfil R, lo que respalda la gestión de calidad rastreable para empresas de producción en masa de micromoldes.
Flujo de trabajo de producción
Verificación de dureza y composición entrante de materia prima → fresado de desbaste CNC → envejecimiento de alivio de tensión a alta temperatura de primera etapa → mecanizado de semiacabado → formación de contorno de hombro R interno → envejecimiento de estabilización térmica secundaria → endurecimiento superficial local selectivo → rectificado de ultraprecisión de doble cara → mecanizado de acabado de orificio de localización y orificio de avellanado → Inspección geométrica de elementos múltiples de CMM → marcado láser de número de serie → pasivación antioxidante → Revisión visual y dimensional final → almacenamiento de productos terminados.
La producción cumple con las especificaciones del sistema de gestión de calidad ISO 9001.
Los principales instrumentos de metrología: MMC, interferómetro de planitud, durómetro Rockwell, todos pasan por una calibración metrológica oficial periódica.
Cada unidad terminada recibe un informe de inspección independiente; Los documentos de certificado de material se pueden proporcionar a petición del comprador.
Reglas de mantenimiento diario
1. Antes del montaje, limpie completamente el plano de acoplamiento de la base del dispositivo, los orificios de los pasadores de ubicación y la referencia inferior de la placa; eliminar polvo de carbón, virutas de metal y residuos de líquido dieléctrico. Las partículas extrañas atrapadas provocarán una desviación de inclinación oculta.
2. Apriete los tornillos de montaje del avellanador estrictamente según el par especificado. El exceso de torsión crea una deformación local de la placa; Un par insuficiente conlleva el riesgo de que la placa se desplace durante el impacto del atraque.
3. Controlar la carrera en movimiento de la plantilla del electrodo; prohibir choques violentos sobre hombros de posicionamiento tipo R; Se adoptará el modo de acoplamiento de contacto suave para el precentrado mecánico.
4. Después del precentrado mecánico, complete la compensación de coordenadas basada en sonda siguiendo las especificaciones del proceso EDM. Nunca trate el resultado del precentrado mecánico como un dato de mecanizado final.
5. Cada 6 a 9 días hábiles, inspeccione las zonas internas del hombro R con una lupa; reemplace la placa de centrado inmediatamente si detecta muescas, rayones o muescas.
Operaciones propensas a fallas que se deben evitar
1. Instalar sin limpiar a fondo las superficies de contacto, chips incrustados para generar un error de inclinación oculto.
2. Acoplamiento forzado por un martillo, que produce una microindentación invisible en la posición de los hombros.
3. Apriete demasiado el tornillo, lo que induce una distorsión geométrica permanente.
4. Omitir la calibración fina de la sonda y confiar exclusivamente en el precentrado mecánico para el mecanizado por electroerosión de microcavidades.
Tabla de verificación de fallas
|
Fenómeno de falla |
Causa raíz probable |
Resolución sugerida |
|
Fluctuación repetida de lectura de centrado |
Superficie de contacto sucia; tornillo de montaje flojo; plantilla de electrodo deformada |
Desarmar y limpiar las caras de contacto; reapretar los tornillos; inspeccionar o reemplazar la plantilla defectuosa |
|
Desplazamiento gradual de la concentricidad después de un funcionamiento continuo |
El hombro R sufre desgaste o microdescantillado. |
Verifique el estado del hombro con el instrumento de aumento; reemplace la unidad cuando aparezcan marcas de desgaste |
|
Pobre paralelismo para la salida de acoplamiento |
Apriete excesivo; residuos atrapados debajo de la base de la placa |
Vuelva a instalar siguiendo las especificaciones de torsión; interfaz del asiento inferior completamente limpia |
Comparación de rendimiento y procesos
La mayoría de las placas de centrado EDM comerciales de pequeño formato adoptan hombros internos de ángulo agudo sin transición R que dispersa la tensión. Muchos competidores cancelan el envejecimiento de estabilización térmica secundaria y el endurecimiento selectivo local para reducir los costos de producción.
1. Capacidad antidesgaste: las placas de hombros afilados de la competencia producen fácilmente microindentaciones después de 350 a 650 ciclos de acoplamiento. La estructura de transición suave tipo JWGRIP R mejora en gran medida el rendimiento anti-hendiduras bajo impactos repetidos de acoplamiento de plantilla.
2. Gestión del estrés interno: muchos productos rivales omiten el envejecimiento secundario. La tensión residual posterior al rectificado se libera lentamente con el cambio de temperatura ambiente y provoca una desviación de la planitud. Nuestro envejecimiento en dos etapas elimina la mayor parte del estrés residual para asegurar la estabilidad geométrica a largo plazo.
3. Estándar de inspección: muchos proveedores solo ejecutan inspección por muestreo de dimensiones parciales. Cada placa JWGRIP se somete a un escaneo geométrico CMM de elemento completo con un número de serie independiente para una trazabilidad completa.
4. Competencia en proyectos personalizados: muchas fábricas solo ofrecen tamaños estándar fijos. Con el respaldo de un flujo de trabajo OEM maduro, JWGRIP implementa la modificación del diseño de orificios y el posicionamiento del jefe para proyectos especiales de accesorios compactos de electroerosión.
Preguntas frecuentes
P1: ¿Puede la placa de centrado JWGRIP R-Type 54x54 EDM lograr un rendimiento sin desgaste para una producción en masa a largo plazo?
R1: La transición R optimizada reduce en gran medida los riesgos de melladuras y astillas, pero no se puede lograr un desgaste cero absoluto después de ciclos de acoplamiento masivos. La inspección periódica con lupa de los hombros interiores en R sigue siendo obligatoria. Reemplace la placa inmediatamente una vez que detecte rayones, muescas o muescas.
P2: ¿Se puede utilizar esta placa de centrado compacta para plantillas de electrodos de grafito de gran tamaño y peso pesado?
R2: Esta unidad está diseñada para plantillas de electrodos en miniatura pequeñas de máquinas de electroerosión compactas. No se recomienda para conjuntos de grafito grandes y resistentes. Una carga excesiva acelera el desgaste de los hombros y puede conllevar un riesgo de deformación permanente.
P3: ¿Admite OEM para patrones de orificios no estándar y geometría de jefe de posicionamiento personalizada?
R3: Sí. Envíe dibujos técnicos completos con especificaciones claras para la disposición de los orificios, el perfil del jefe de posicionamiento, la planitud y la tolerancia al paralelismo. El equipo de ingeniería completa la evaluación de la capacidad de fabricación en un plazo de 12 días hábiles y emite una cotización formal.
P4: ¿Qué condiciones de falla están excluidas del alcance de la garantía?
A4: Pertenece al componente de sujeción del trabajo de posicionamiento de alta precisión. La garantía cubre defectos originados en la fabricación existentes en el momento de la entrega: planitud, paralelismo y dureza fuera de especificación. Los daños inducidos por colisión, instalación con exceso de torsión, abrasión de virutas y desgaste por uso cíclico normal están fuera de la garantía.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias