- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Serie de mandril de sujeción de punto cero de un fabricante profesional para sujeción de piezas de precisión
Como proveedor confiable en volumen de la serie de mandriles de sujeción de punto cero,JWGRIPdiseña y fabrica mandriles posicionadores, portadores de placas en L y placas de sujeción de posiciones múltiples con un estricto control de tolerancia. Este hardware de anclaje del lado de la máquina está diseñado para talleres que tratan la repetibilidad del posicionamiento como la base de la calidad de las piezas, el mecanizado sin supervisión y el intercambio rápido de accesorios. Para crear una configuración completa de punto cero, también suministramos la serie Zero Point Pallet yPrensas autocentrantes CNCpara configuración del lado del accesorio y del lado de la pieza de trabajo. Todas las superficies de ubicación clave adoptan un procesamiento rectificado de precisión endurecido para garantizar un rendimiento estable a largo plazo en condiciones de producción de ciclo continuo.
Métricas críticas de rendimiento
La precisión del posicionamiento repetido es el número más importante. Un mandril de calidad devuelve el palet a la misma posición en unas pocas micras, miles de veces. Pero la precisión sobre el papel no significa nada si el mecanismo de bloqueo se desgasta rápidamente o si entra suciedad en las superficies de posicionamiento. Muchos fabricantes publican impresionantes parámetros de precisión teórica en folletos, pero estas cifras no se pueden mantener en condiciones reales de taller con corte continuo, salpicaduras de virutas y erosión del refrigerante.
La fuerza de tracción es igualmente importante: el mandril debe tirar del palet firmemente contra las caras de referencia para que las fuerzas de corte y las vibraciones no puedan levantarlo ni desplazarlo. Diferentes cargas de mecanizado requieren diferentes clases de fuerza de sujeción. Las piezas de precisión de corte ligero no exigen una fuerza de extracción extrema, mientras que el fresado pesado de eliminación de material para piezas de metal gruesas requiere una salida de sujeción de alta calidad para resistir el impacto del corte.
A menudo se subestima la resistencia a la contaminación. Dentro de una máquina hay virutas, refrigerante y polvo por todas partes. Un mandril bien sellado mantiene limpias las superficies de posicionamiento, porque incluso una pequeña partícula entre las caras de referencia provoca una desviación de posición. Sin estructuras de sellado confiables, los desechos finos rayarán gradualmente las superficies de referencia de precisión y traerán riesgos de calidad ocultos para los componentes producidos por lotes.
La consistencia a largo plazo decide el valor real: después de decenas de miles de ciclos, los resortes, las bolas y las superficies endurecidas deben seguir ofreciendo la misma repetibilidad. La calidad del material y el tratamiento térmico determinan esta vida útil. Las materias primas de calidad inferior o los procesos de tratamiento térmico incompletos provocarán la deformación por fatiga de las piezas móviles internas después de un funcionamiento prolongado.
Principios mecánicos básicos
La mayoría de los mandriles de punto cero utilizan un núcleo de bloqueo mecánico accionado por resorte: cuando se empuja el palet hacia adentro, elementos cónicos o esféricos lo centran y los resortes lo tiran hacia abajo y lo bloquean. La liberación se activa neumática o manualmente, lo que hace que toda la operación sea rápida e independiente de la fuerza del operador. Los operadores no necesitan aplicar una gran fuerza física para completar el trabajo de sujeción o liberación.
Las superficies de ubicación están templadas y rectificadas con precisión, por lo que el desgaste es mínimo incluso bajo sujeción frecuente de alta fuerza. El rectificado de alta precisión elimina los defectos de la superficie y garantiza la planitud de todas las áreas de contacto clave.
Debido a que la fuerza de sujeción se genera mecánicamente en lugar de mediante pernos, el estado de bloqueo es constante en todo momento: sin variaciones de torsión, ni demasiado apretado ni demasiado apretado. Los accesorios tradicionales atornillados dependen en gran medida de la experiencia de operación manual, lo que fácilmente crea resultados de sujeción inconsistentes entre diferentes trabajadores.
Cuatro variantes de mandril para distintos trabajos en el lado de la máquina
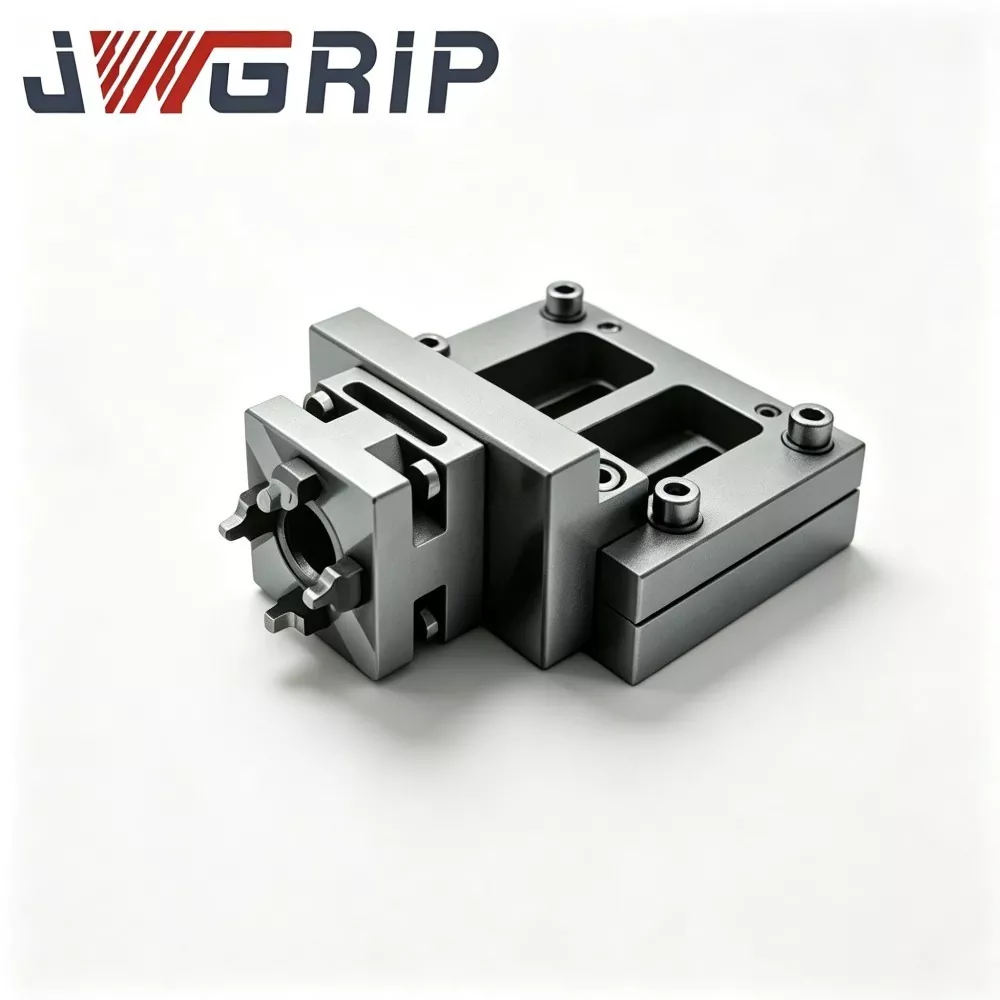
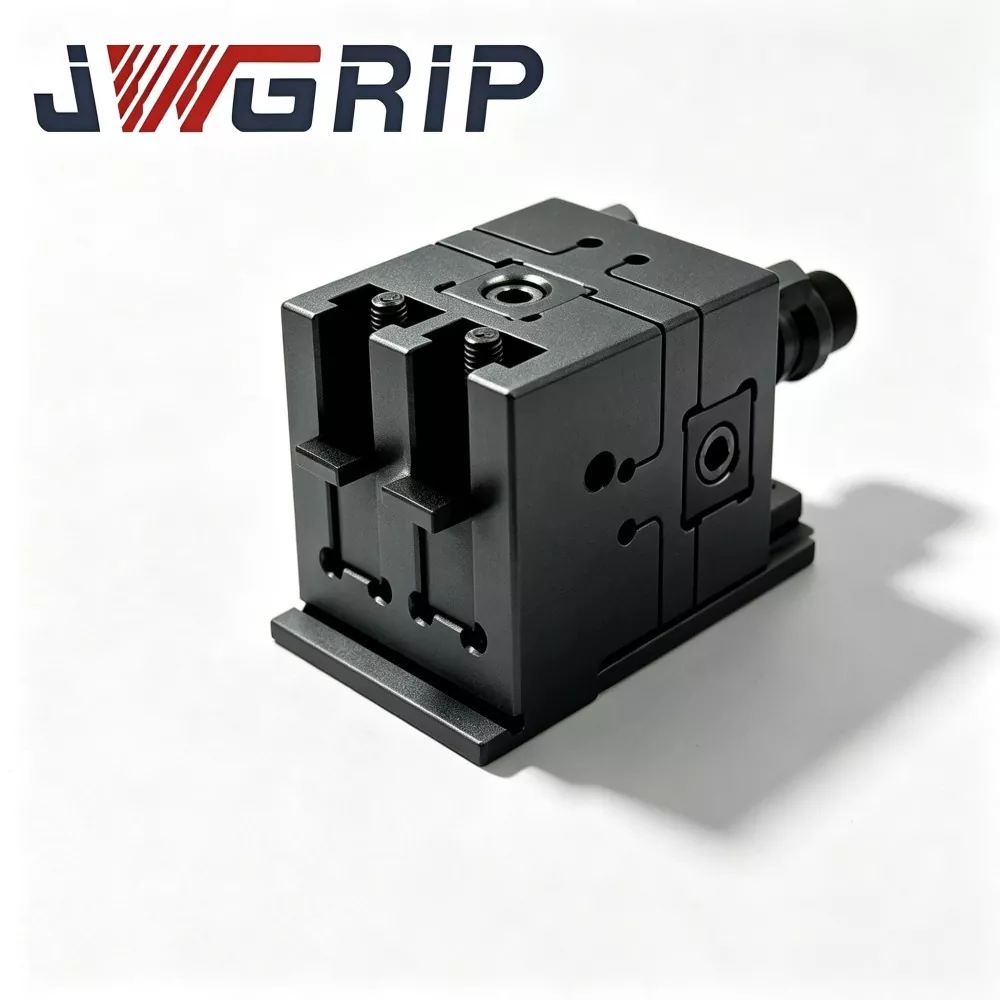
Paleta tipo L de mandril de posicionamiento de punto cero: un portador en forma de L que combina la función de mandril con una superficie de referencia vertical, ideal para configuraciones donde el dispositivo necesita tanto un punto de referencia horizontal como una cara de ubicación vertical. Es ampliamente utilizado para el ensamblaje de accesorios de ángulo especial y requisitos de mecanizado multidireccional.
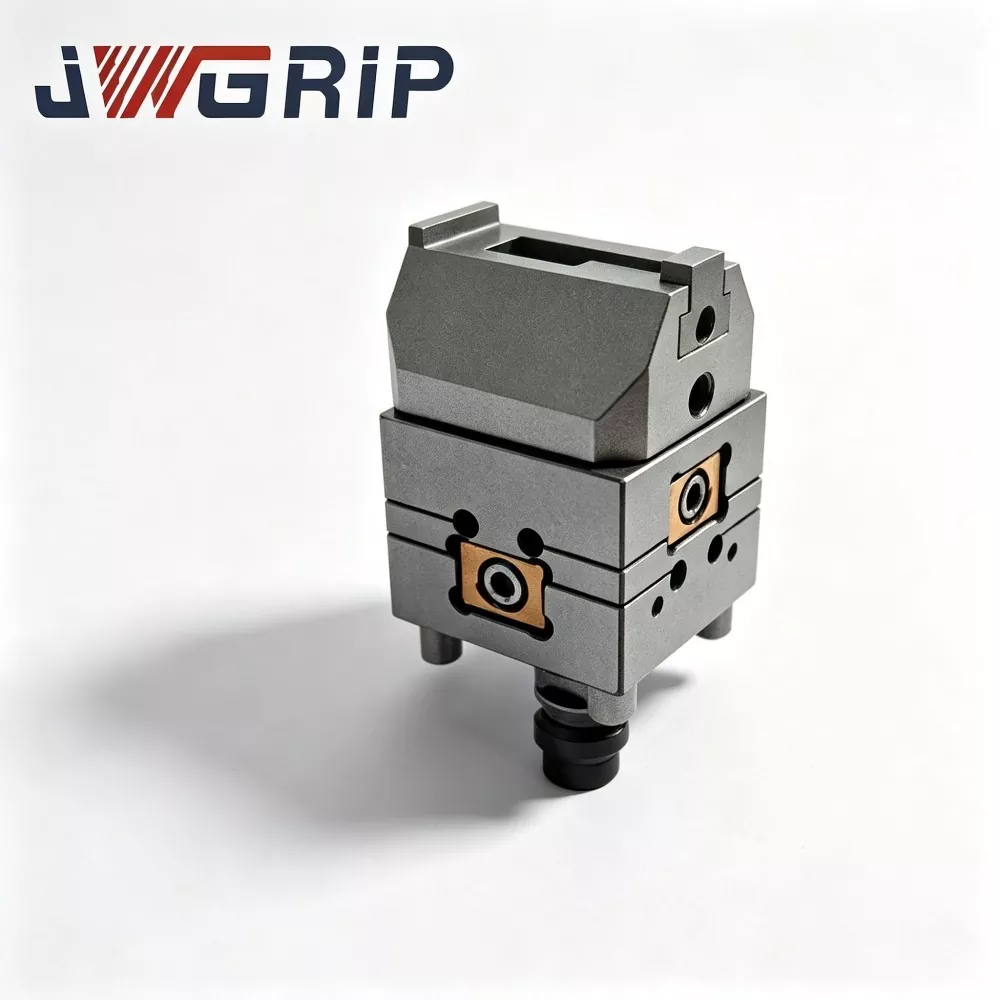
Mandril de posicionamiento de punto cero de un solo centro: el clásico mandril de un solo punto que se monta directamente en la mesa de la máquina y bloquea una paleta o accesorio a la vez, la variante más utilizada para máquinas de 3 y 5 ejes. Se adapta a la mayoría de los diseños de ranuras en T de mesa de máquina CNC de tamaño estándar.
Mandril de sujeción de punto cero de centro único integrado: una construcción integrada compacta que reduce la altura de apilamiento y mejora la rigidez, muy adecuada para máquinas con espacio libre limitado para el eje Z. Evita una ocupación excesiva de altura que puede causar interferencias en el husillo durante el movimiento de inclinación de cinco ejes.
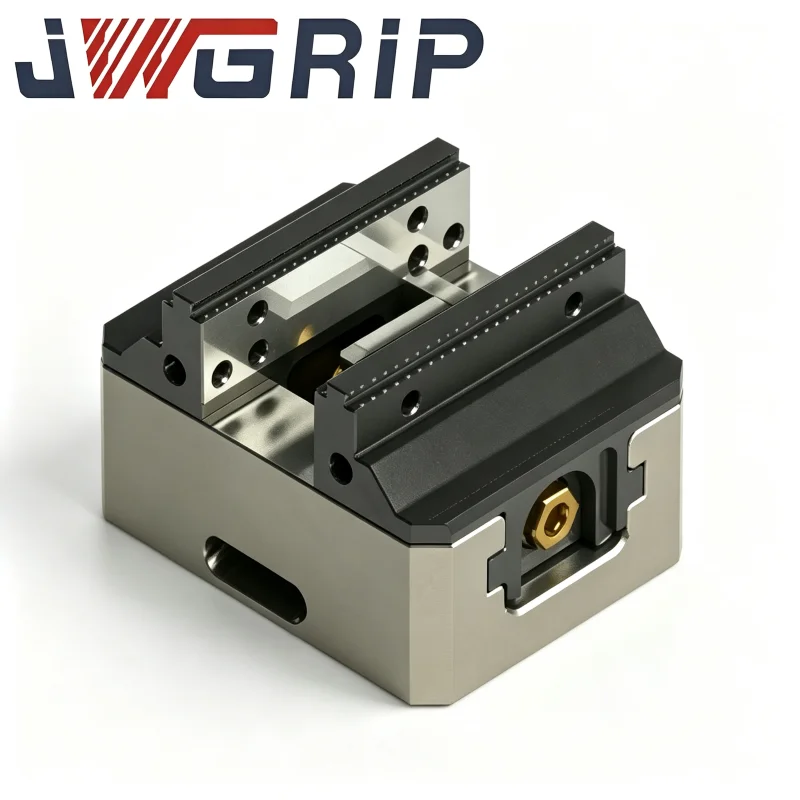
Placa de sujeción de punto cero de seis posiciones: un mandril tipo placa con seis posiciones de ubicación, que admite configuraciones de estaciones múltiples donde varias paletas o accesorios se bloquean en una placa en un solo ciclo. Aumenta la producción de procesamiento de un solo ciclo para piezas de trabajo en lotes de tamaño pequeño.
Pasos operativos
1. ¿Cómo garantizar que la referencia del mandril coincida con los ejes de la máquina?
Antes del ajuste final, pase un indicador de cuadrante por la cara de ubicación y ajústelo hasta que la lectura esté dentro de la tolerancia, luego bloquee los pernos de montaje de manera uniforme con el torque adecuado. Una torsión desigual del perno deformará la base del portabrocas y destruirá la planitud original.
2. ¿Cómo mantener la precisión del mandril a lo largo del tiempo?
Limpie las superficies de ubicación antes de cada cambio de paleta, verifique los pernos de montaje periódicamente y vuelva a verificar los datos después de cualquier colisión fuerte o mantenimiento prolongado. Las colisiones mecánicas repentinas son una de las principales causas de daños internos invisibles en los mandriles de punto cero.
3.¿Cómo elegir la posición de montaje?
Deje suficiente espacio en la mesa alrededor del mandril para el intercambio de paletas, el flujo de refrigerante y el acceso robótico si se planea la automatización. Un espacio reservado insuficiente dificultará el funcionamiento manual o futuros trabajos de modernización robótica.
Guía de verificación
Prueba de repetibilidad: sujetar y soltar una paleta de prueba decenas de veces y medir la desviación de posición; Los resultados estables dentro de las especificaciones confirman que el mecanismo de bloqueo está en buen estado.
Verificación de la fuerza de tracción hacia abajo: verifique que el mandril pueda sostener la plataforma de forma segura bajo la carga de corte máxima que planea aplicar. Nunca realice pruebas de corte pesado directamente en piezas de producción formales sin completar este paso de inspección.
Inspección de ciclos y desgaste: después de muchos ciclos, verifique si hay juego anormal, ruido o desviación de posición; La detección temprana evita sorpresas de calidad en el taller. Los signos anormales menores deben abordarse a tiempo en lugar de ignorarse durante la producción continua.
¿Por qué elegir JWGRIP?
Nuestros cuerpos de mandril y elementos de ubicación están mecanizados a partir de acero de aleación endurecido con superficies de referencia rectificadas con precisión. Cada unidad pasa controles de repetibilidad, fuerza de sujeción y sellado antes del envío.
Admitimos patrones de montaje personalizados, alturas y configuraciones de liberación neumática o manual para que coincidan con la mesa de su máquina y el nivel de automatización.
Nuestros ingenieros lo ayudan a combinar mandriles con la serie Zero Point Pallet, la serie UPC Zero Point Positioning y el sistema de sujeción de cambio rápido para que toda la arquitectura de sujeción se mantenga consistente.
Garantía de calidad y soporte posventa
Cada serie de mandriles de sujeción de punto cero JWGRIP sale de fábrica con documentación de inspección que cubre la repetibilidad, la fuerza de sujeción y la precisión de los datos, y nuestro equipo de calidad mantiene circuitos de retroalimentación de campo para mejorar continuamente el sellado, la resistencia al desgaste y la usabilidad diaria.
Desde la verificación del primer artículo hasta el mantenimiento de rutina, brindamos orientación sobre la instalación, respuesta rápida para la resolución de problemas y disponibilidad de repuestos para que sus máquinas sigan siendo productivas.
Con la confianza de talleres de mecanizado e integradores de automatización en múltiples industrias, los mandriles de punto cero JWGRIP están diseñados para funcionar igual en el primer ciclo y en el diezmilésimo.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as

Compatible EROWA Uniblank 72 ER-035210
JWGRIP es el fabricante y proveedor de EROWA Uniblank 72 ER 035210 compatible en China. Este portador de piezas en bruto de precisión de alto rendimiento se adapta al sistema de sujeción de piezas de cambio rápido EROWA como reemplazo directo para mandriles, paletizadores y portaelectrodos estándar 72. Fabricado con acero de aleación endurecido de primera calidad en nuestro taller interno de accesorios CNC, ofrece durabilidad confiable y repetibilidad de posicionamiento para electroerosión, fresado, rectificado y corte de alambre, y se aplica ampliamente en la fabricación de moldes, electrodos de grafito, herramientas de precisión automotrices y 3C y celdas de mecanizado automatizado no tripulado.
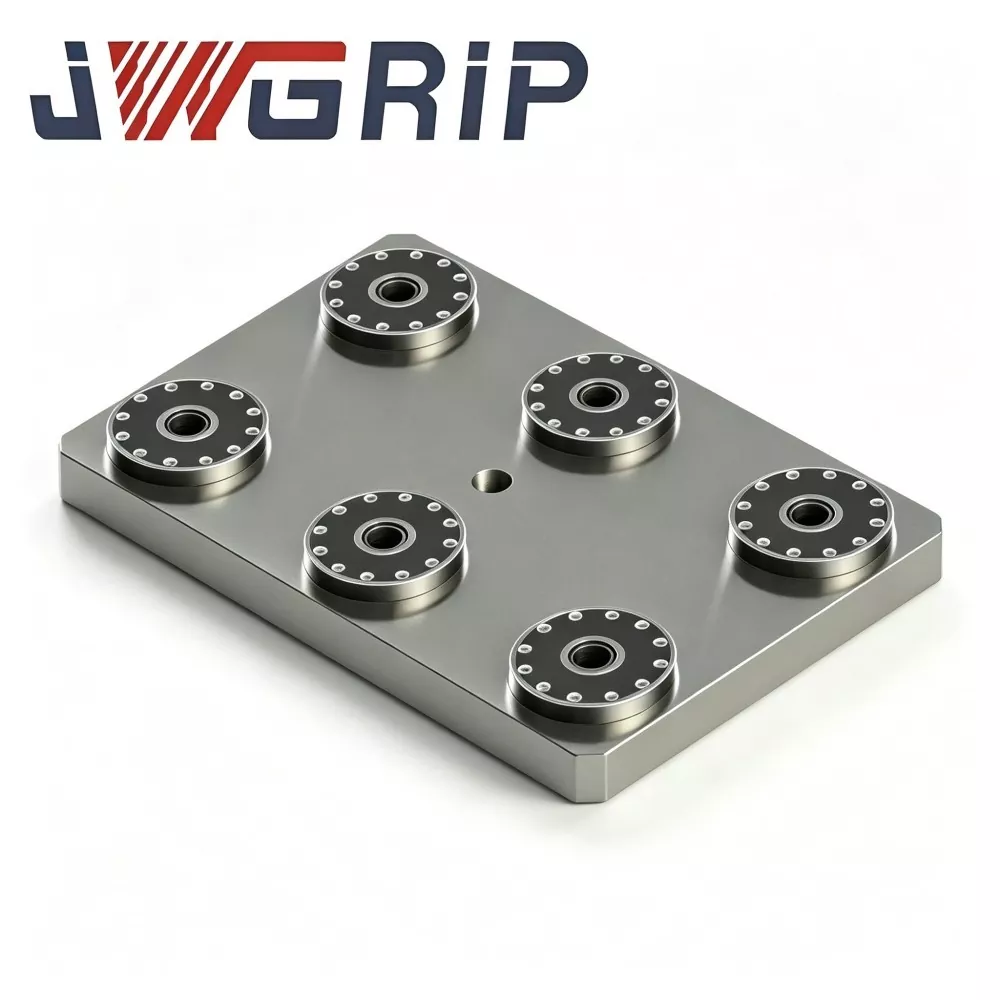
Placa de sujeción de punto cero de seis posiciones
JWGRIP es el fabricante y proveedor de la placa de sujeción profesional de punto cero de seis posiciones en China. Es un dispositivo de sujeción de punto cero de múltiples estaciones integrado especialmente diseñado para escenarios de producción flexibles de fresado y rectificado CNC de alta eficiencia. Este producto integra seis unidades de bloqueo de punto cero independientes en una única base integral de alta resistencia, lo que permite el montaje simultáneo de múltiples accesorios y múltiples piezas de trabajo. Presenta un diseño estructural todo en uno sin ensamblaje modular disperso, que se puede instalar directamente en mesas de trabajo de máquinas herramienta y combina con sistemas de preajuste fuera de línea para mejorar en gran medida la eficiencia operativa general de los talleres de procesamiento de precisión.
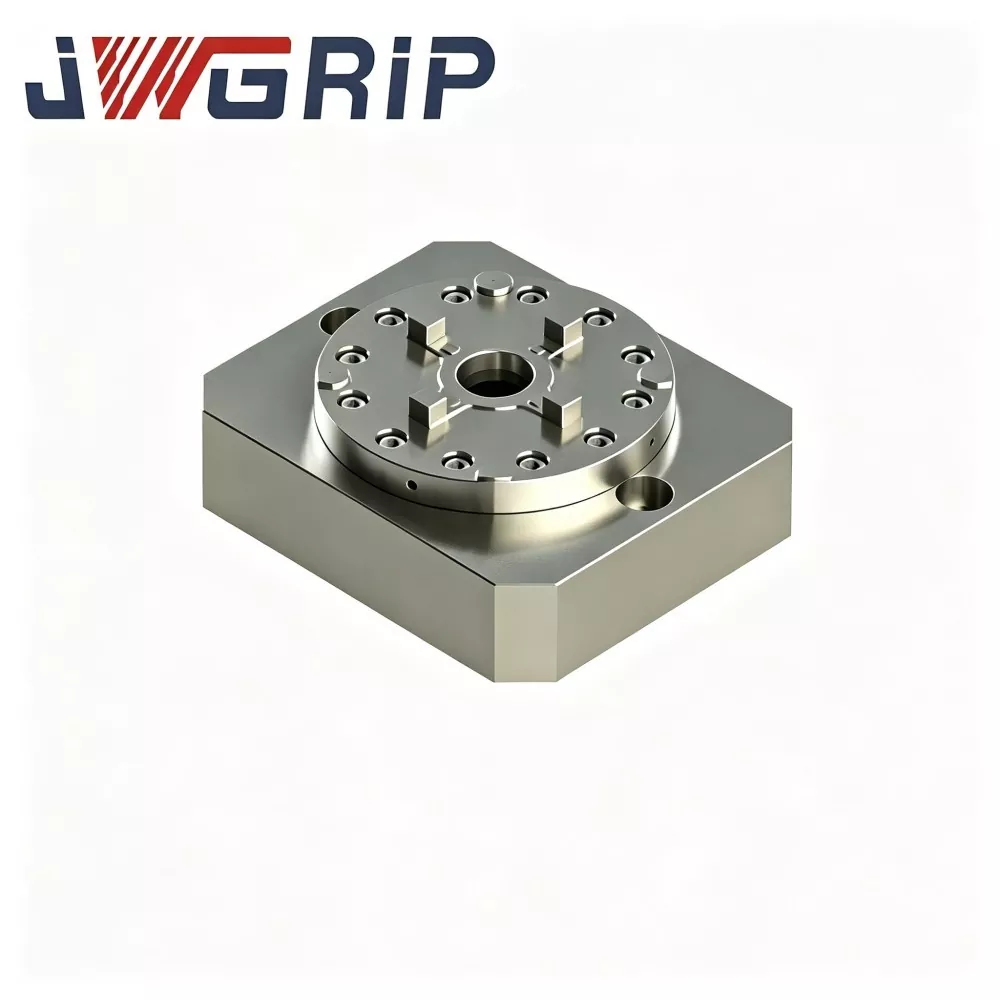
Portabrocas de sujeción de punto cero de centro único integrado
JWGRIP ofrece ventas directas de fábrica de mandriles de sujeción de punto cero de centro único integrados personalizados en China. Es un dispositivo integrado de posicionamiento y sujeción todo en uno, especialmente optimizado para las modernas máquinas compuestas de torneado-fresado CNC y centros de mecanizado vertical. A diferencia de las combinaciones tradicionales de accesorios de tipo dividido, este producto integra un mecanismo de sujeción autocentrante de un solo centro y una estructura de posicionamiento de bloqueo de punto cero en un cuerpo monolítico completo, que no requiere accesorios adicionales.
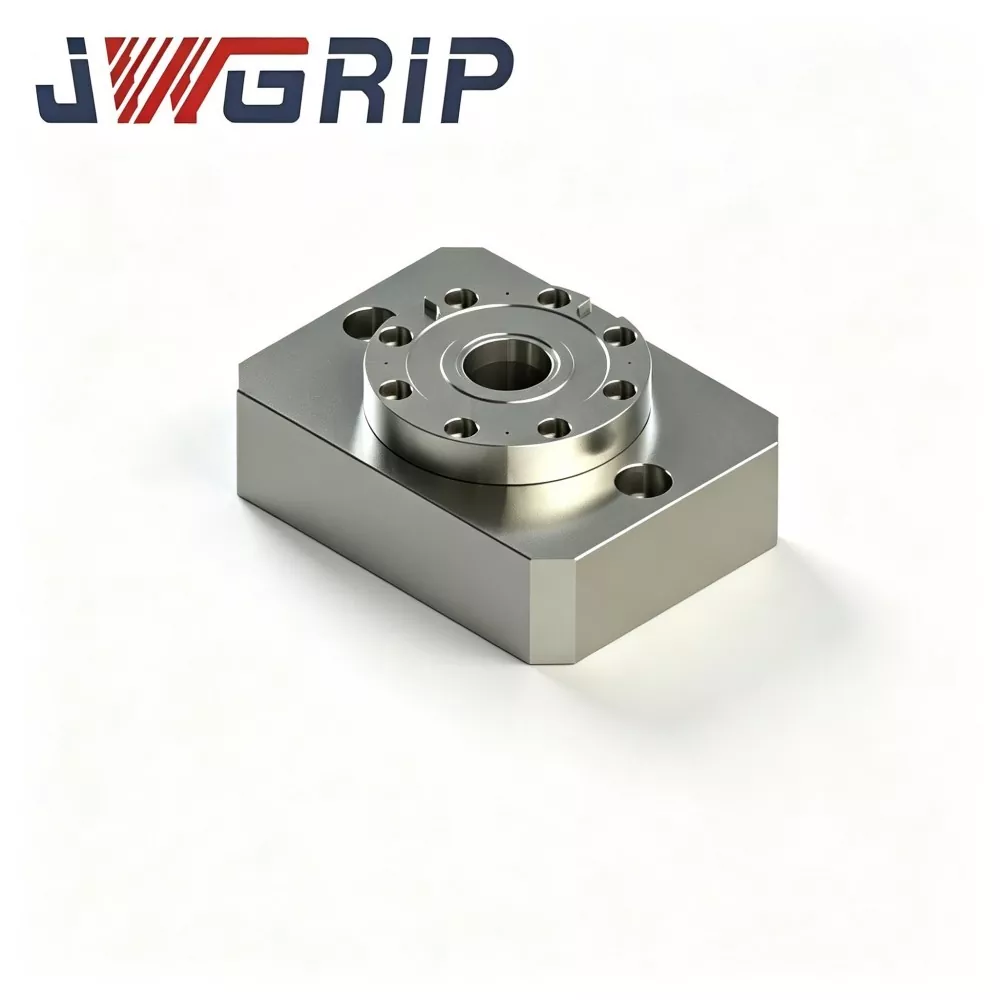
Mandril de posicionamiento de punto cero de un solo centro
JWGRIP es el fabricante y proveedor del mandril profesional de posicionamiento de punto cero de un solo centro en China. Como unidad modular central de la serie estándar de mandril de sujeción de punto cero, este producto es un dispositivo de posicionamiento y bloqueo de punto cero independiente especialmente diseñado para sistemas flexibles de cambio rápido CNC. Adopta un diseño de estructura modular independiente, que sirve como unidad de ensamblaje básica para diseños de accesorios personalizados y resuelve de manera efectiva las limitaciones de diseño de las tradicionales paletas integrales de punto cero de múltiples estaciones.
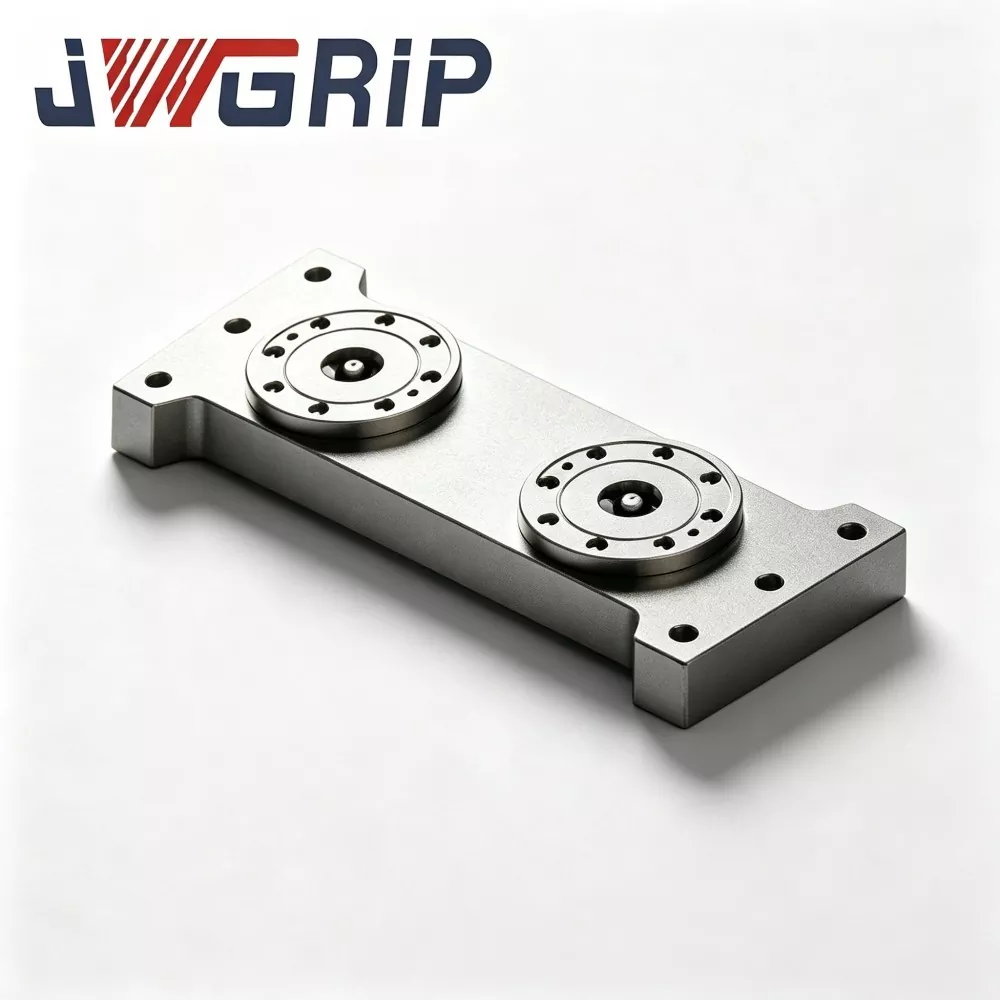
Paleta de mandril de posicionamiento de punto cero tipo L
JWGRIP proporciona plataforma de mandril de posicionamiento de punto cero profesional tipo L con servicio de venta directa de fábrica en China. Como accesorio central integrado de la serie de mandriles de sujeción de punto cero, esta paleta profesional de punto cero tipo L está especialmente diseñada para líneas de producción de mecanizado CNC flexibles con equipos con espacio limitado. Integra una estructura de conversión de referencia vertical y componentes de posicionamiento de punto cero de alta precisión en una unidad monolítica, eliminando la necesidad de estructuras adaptadoras auxiliares adicionales para realizar la sujeción vertical de la pieza de trabajo y el mecanizado de características laterales.
JWGRIP es un fabricante y proveedor profesional Serie de mandril de sujeción de punto cero en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias