- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricante profesional de sistemas de sujeción de piezas de electroerosión tipo R para aplicaciones de electroerosión de precisión
Como fabricante experimentado especializado en sistemas de sujeción de piezas de electroerosión tipo R,JWGRIPdesarrolla mandriles de electroerosión, portaelectrodos y placas de centrado personalizados a través de nuestro equipo interno de I+D. Esta plataforma de sujeción es una solución de herramientas de liberación rápida diseñada específicamente para máquinas de electroerosión por inmersión, cambiadores automáticos de electrodos y mecanizado de moldes las 24 horas. Mientras tanto, también suministramosSistema de posicionamiento de punto ceroy sistema de sujeción de piezas de cambio rápido para sus necesidades más amplias de automatización CNC. ¡No dude en enviar una consulta para obtener una cotización y especificaciones detalladas!
¿Dónde se pierde realmente la precisión de los electrodos?
Todo taller de moldes sabe que la calidad de la cavidad depende de la precisión de los electrodos. Pero la precisión no se crea en la máquina de electroerosión: se crea, y a menudo se pierde, mucho antes. Los puntos de pérdida habituales son: desviación de sujeción cuando se coloca el electrodo en bruto en la máquina CNC, errores de medición durante la inspección, deformación durante la manipulación y deriva de posición cada vez que se cambia el electrodo en la mesa de electroerosión.
Muchos talleres aceptan estas pérdidas como "variación normal de la producción". En realidad, se acumulan: un desplazamiento de 0,01 mm al sujetar, otros 0,02 mm al cambiar, y pronto la pared de la cavidad ya no coincide con el modelo 3D: el molde debe ser reelaborado y el electrodo debe ser recortado.
¿Cómo previenen los talleres de moldes profesionales estas pérdidas acumuladas? No dependen únicamente de la habilidad del operador. Se basan en un sistema de sujeción que mantiene la referencia del electrodo idéntica desde la máquina de electrodos CNC hasta la mesa de electroerosión.
Proceso Tecnológico
Mecanizado de electrodos CNC: el electrodo en bruto se sujeta en un soporte de electrodo tipo R. Debido a que el soporte centra la pieza en bruto automáticamente, el electrodo fresado es concéntrico con la referencia desde el primer corte. Para electrodos redondos de grafito o cobre, la pinza ER32 tipo R para soporte de electrodo EDM mantiene el vástago firmemente en el eje.
Inspección y calibración: el electrodo terminado se traslada a la estación de medición con su soporte aún colocado. Al utilizar el bloque de calibración CNC tipo R para sujeción de piezas de electroerosión, el operador verifica el dato rápidamente, de modo que cada electrodo lleva una referencia conocida y verificada al siguiente paso.
Desbaste por electroerosión: el electrodo está bloqueado en el mandril de la máquina de electroerosión. Debido a que el mandril devuelve cada electrodo a la misma referencia, la chispa de desbaste comienza exactamente donde lo espera el programa, ciclo tras ciclo.
Acabado por electroerosión: cuando se consume el electrodo de desbaste, el electrodo de acabado sujeto al mismo soporte estándar cae al mismo punto de referencia. Sin volver a sondear, sin volver a poner a cero, sin conjeturas. Así es como las paredes huecas se fusionan sin escalones y por qué la calidad del acabado se mantiene constante incluso en los turnos de última hora.
Principio de funcionamiento básico
Un sistema de sujeción de piezas de electroerosión tipo R es una plataforma de sujeción estandarizada de cambio rápido para electroerosión por inmersión. La serie R cubre mandriles, soportes, varillas de extensión, pinzas y placas de centrado que se bloquean en un punto de referencia universal.
El diseño del núcleo separa la sujeción de la localización: la referencia se fija en la máquina y el soporte se sujeta o suelta en segundos. Debido a que cada componente comparte la misma referencia, los electrodos se pueden intercambiar rápidamente sin volver a sondear ni volver a poner a cero.
Es por eso que el sistema R-Type es la opción estándar para trabajos con electrodos en talleres de moldes, cambiadores automáticos de electrodos y celdas robóticas de electroerosión.
Estrategias prácticas
¿Cómo reducir el cambio de minutos a segundos?
Utilice mandriles neumáticos de liberación rápida para cambios frecuentes. El mandril neumático EDM R-Type D150 se libera y bloquea con una señal de aire, ideal para electrodos que se cambian varias veces por turno.
¿Cómo mantener la máquina de electroerosión cortando mientras preparas el siguiente electrodo?
Premonte los electrodos en soportes de repuesto en el banco y luego simplemente cambie el soporte en la máquina. El mandril de electroerosión neumático 9 en 1 tipo R le permite preparar varios electrodos en una sola configuración, lo que supone un verdadero ahorro de tiempo para el trabajo en cavidades con varios electrodos.
¿Cómo hacer que el sistema se ajuste a su flujo de trabajo existente?
Comience con un mandril y un juego de soportes para los tamaños de electrodos más frecuentes y luego amplíe las familias de soportes y placas de centrado paso a paso.
Consideraciones clave
¿Mecanizan electrodos grandes o pequeños?
Los mandriles D150 y D100 se adaptan a electrodos de tamaño mediano a grande; Los soportes compactos con placas de centrado de 54x54 o 70x70 se adaptan a electrodos más pequeños de alta precisión.
¿Manual o neumático?
Los modelos manuales ofrecen confiabilidad y bajo costo para la electroerosión convencional; Los modelos neumáticos lo preparan para la automatización y el cambio robótico de electrodos.
¿Planea automatizar más adelante?
Elija mandriles neumáticos y paletas de punto cero ahora para que su futuro robot o celda de paleta pueda conectarse sin necesidad de reingeniería.
¿Por qué elegir JWGRIP?
JWGRIP es un fabricante profesional de soportes de piezas de electroerosión. Las caras de posicionamiento están rectificadas con precisión y cada mandril, soporte y placa de centrado se inspecciona para determinar su repetibilidad antes del envío, de modo que los componentes de diferentes lotes sigan siendo intercambiables.
Suministramos juegos completos tipo R (mandril, soporte, varilla de extensión, pinza y placa de centrado) de una sola fuente, lo que elimina los problemas de desajuste de interfaces.
Admitimos tamaños personalizados y geometrías especiales, y nuestros ingenieros lo ayudan a combinar los componentes con el modelo de su máquina de electroerosión y la rutina de electrodos.
Escenarios de aplicación típicos
Procesamiento de electroerosión por inmersión para moldes de inyección, moldes de fundición a presión y cavidades de moldes de estampado.
Procesamiento de erosión sucesiva con múltiples electrodos que requiere consistencia de datos entre los procedimientos de desbaste y acabado.
Talleres de procesamiento de moldes que se preparan para construir células de producción de electroerosión semiautomáticas o totalmente automáticas.
Trabajos de precalibración de electrodos realizados en equipos auxiliares CNC.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as
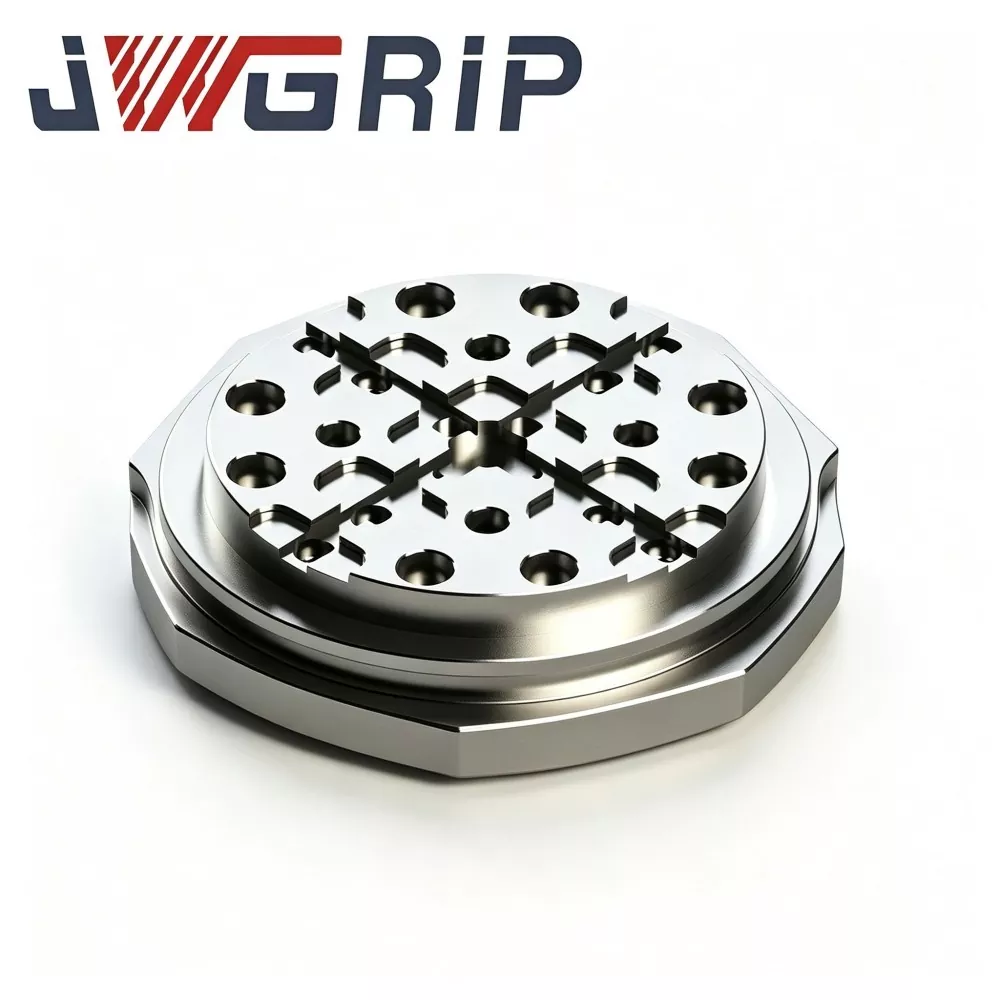
Paleta de electroerosión tipo R de 156 mm para sujeción de piezas de punto cero
JWGRIP, proveedor experimentado que ofrece soluciones ODM comprobadas para hardware de sujeción de piezas de electroerosión de alta precisión, ofrece una plataforma de electroerosión tipo R de 156 mm de construcción rígida para sujeción de piezas de punto cero, un componente de compra clave para la transferencia cruzada de procesos de electroerosión por penetración en plantas de fabricación de moldes medianas y grandes. Hecho de acero de aleación preendurecido con alivio de tensión, se somete a estabilización térmica de ciclos múltiples, mecanizado de ranura de transición tipo R y rectificado de ultraprecisión de cara completa. Equipado con una arquitectura de drenaje de desvío de virutas para entornos de tanques de electroerosión por salpicadura, su exclusiva ranura de liberación de tensión en forma de R distribuye la alta tensión local procedente de ciclos repetidos de bloqueo y desbloqueo del punto cero y suprime la microdeformación de la cara de referencia de localización después de un funcionamiento cíclico prolongado.
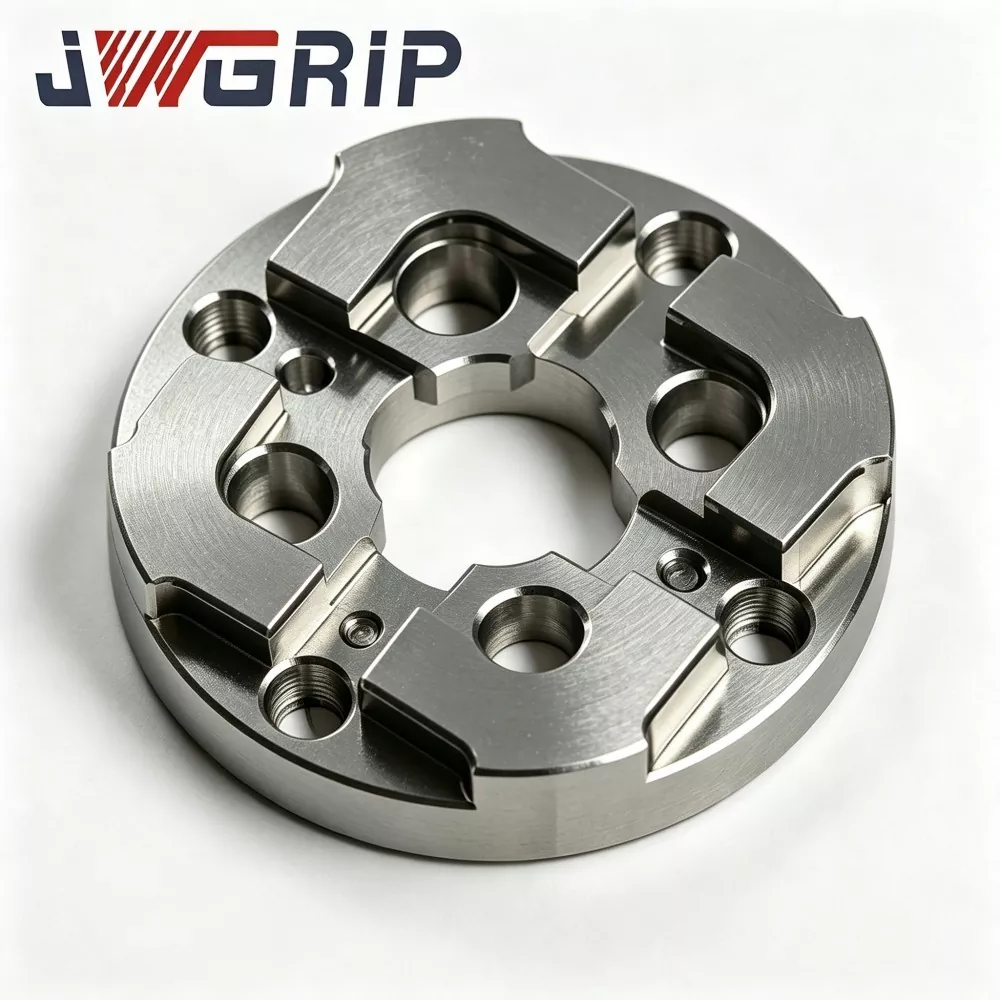
Placa de centrado de punto cero EDM de 75 mm
JWGRIP es el fabricante y proveedor profesional de placa de centrado de punto cero EDM de 75 mm en China, que brinda suministro directo de fábrica y ajuste estructural personalizado para talleres de fabricación de moldes medianos y grandes en todo el mundo. Es un dispositivo de posicionamiento de referencia integrado de alta estabilidad especialmente desarrollado para sistemas de fijación de punto cero EDM por penetración. Integra una estructura antideformación reforzada y un punto de referencia de coincidencia de punto cero de alta precisión en una sola unidad, logrando una restauración rápida de los datos durante el reemplazo frecuente de insertos de molde y el mecanizado por lotes de electrodos múltiples.
Placa de centrado EDM tipo R 54x54
JWGRIP es el fabricante y proveedor profesional de placa de centrado de electroerosión tipo R de 54x54 en China, con especificaciones estándar completamente en stock y compatible con pedidos al por mayor a nivel mundial para proyectos de talleres de moldes de precisión y máquinas de electroerosión compactas. Es un accesorio de referencia de posicionamiento integrado de alta precisión y resistente al desgaste, especialmente diseñado para equipos de electroerosión por penetración de tamaño pequeño, miniplantillas de electrodos y escenarios de procesamiento de moldes de precisión de múltiples cavidades. Integra una estructura de hombro de posicionamiento transicional tipo R optimizada y un rendimiento mecánico térmicamente estable en una sola unidad, eliminando los defectos del fácil desgaste por extrusión y el desconchado de las esquinas de las tradicionales placas de centrado en miniatura en ángulo recto.
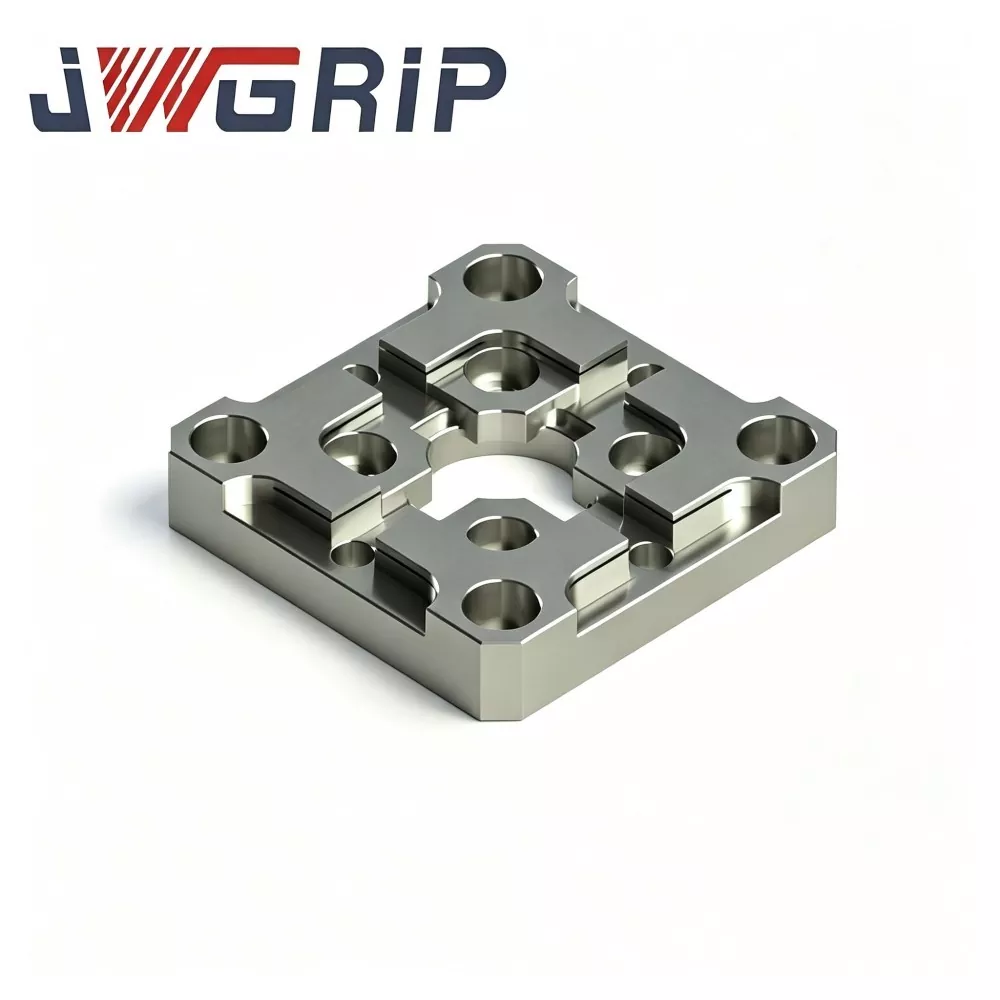
Placa de centrado EDM tipo R 70x70
JWGRIP es el fabricante y proveedor profesional de placa de centrado de electroerosión tipo R 70x70 en China, que ofrece entrega directa de fábrica y modificaciones estructurales personalizadas para satisfacer diversas demandas de diseño de accesorios de electroerosión. Es un accesorio de referencia de posicionamiento de electrodos integrado de alta precisión especialmente optimizado para talleres de fabricación de moldes por electroerosión por penetración, centrándose en tareas de centrado rápido y posicionamiento de electrodos repetitivos. Integra una estructura de transición de chaflán interior tipo R con dispersión de tensión y un rendimiento de posicionamiento de referencia ultraestable en una sola unidad compacta, resolviendo eficazmente el desgaste de los bordes afilados y los defectos de deriva de referencia de las placas de centrado planas tradicionales.
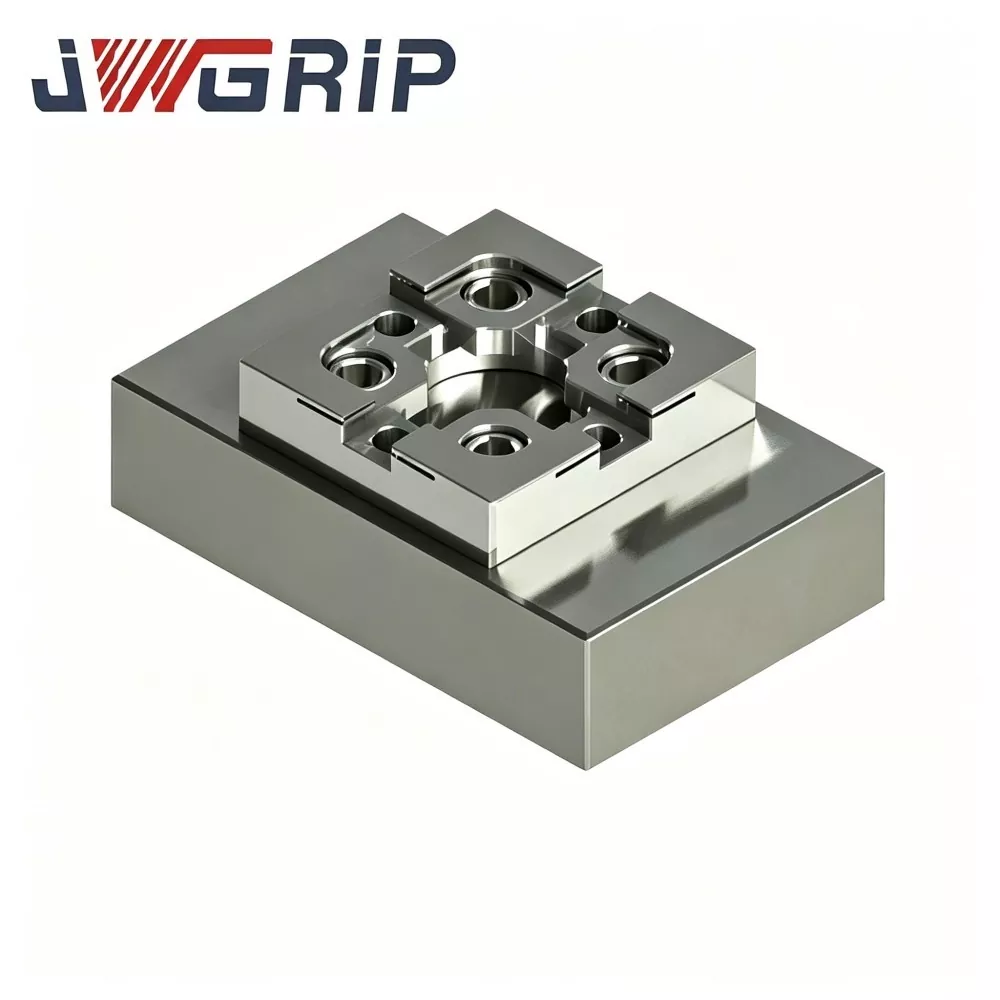
Bloque de calibración CNC tipo R para sujeción de piezas EDM
JWGRIP, un exportador confiable, directo de fábrica y profesional de accesorios de sujeción de piezas de electroerosión de precisión, suministra bloques de calibración CNC tipo R de alta precisión para sujeción de piezas de electroerosión, pedidos al por mayor y proyectos personalizados basados en dibujos. Hecho de acero para herramientas estabilizado con envejecimiento para aliviar tensiones, fresado CNC de múltiples caras y rectificado de superficies de ultraprecisión, este bloque de calibración mantiene una tolerancia geométrica estable bajo fluctuaciones frecuentes de temperatura y contactos repetidos de la sonda. La exclusiva esquina de referencia redondeada tipo R reduce el riesgo de desgaste por bordes afilados y proporciona datos de compensación de coordenadas repetibles.
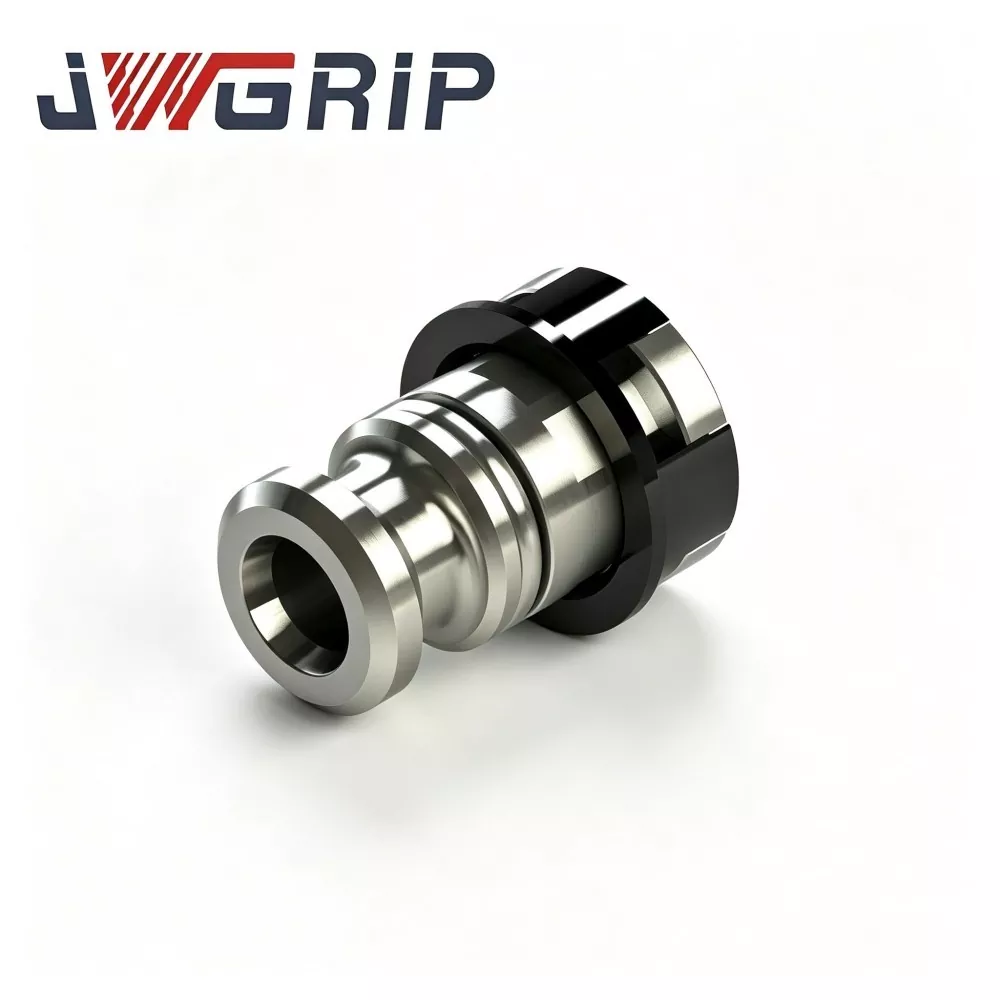
Barra de tiro neumática tipo R para portaelectrodos EDM
JWGRIP es el fabricante y proveedor profesional de barra de tiro neumática tipo R para portaelectrodos EDM en China, con especificaciones estándar completamente en stock y que acepta pedidos al por mayor a nivel mundial para proyectos de talleres de moldes inteligentes automatizados. Es un componente de tracción neumático integrado de alta confiabilidad especialmente diseñado para líneas de producción de electroerosión por penetración automatizadas no tripuladas. Integra una estructura de transferencia de fuerza equilibrada de tensión tipo R optimizada y un rendimiento mecánico anticorrosión de alta dureza en un solo dispositivo, eliminando la atenuación de tensión, la concentración de tensión local y los defectos de fácil desgaste de las barras de tiro tradicionales de cuerpo recto.
JWGRIP es un fabricante y proveedor profesional Sistema de sujeción de piezas de electroerosión tipo R en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias