- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Portaelectrodos tipo R de un fabricante confiable para operaciones de soldadura confiables
Como proveedor especializado de soportes de electrodos tipo R,JWGRIPproduce varillas de extensión de alta estabilidad, unidades de collarín y conjuntos de barras de tracción neumáticas para fabricantes de moldes, ingenieros de procesos de electroerosión y compradores de accesorios que luchan con el agotamiento de los electrodos y la vibración durante la erosión por chispa en cavidades profundas. Cada componente clave pasa por un tratamiento de alivio de tensión y un rectificado de precisión para minimizar los errores de concentricidad al montar diversos electrodos de grafito y cobre. Estos accesorios de montaje mitigan la oscilación durante el hundimiento profundo, mejorando la calidad del acabado superficial de detalles intrincados del molde. Además de los conjuntos de montaje de electrodos, JWGRIP también suministraMandriles EDM tipo Ry mandriles de electrodos compatibles con EROWA para construir una cadena de herramientas completa que cubra la base del mandril hasta la punta del electrodo.
Muchas plantas de fabricación de moldes solo se centran en el rendimiento de los mandriles de electroerosión y los parámetros de la máquina de chispa, ignorando cómo los componentes de montaje de los electrodos influyen directamente en los resultados finales del mecanizado. Incluso los electrodos de cobre y grafito de alta calidad generarán un desgaste evidente si se combinan con soportes de baja calidad. Al procesar cavidades de molde estrechas y profundas, una ligera vibración transmitida desde la posición de montaje producirá paredes laterales onduladas, radios de esquina borrosos y distancias de chispas inconsistentes. Reelaborar cavidades defectuosas desperdicia electrodos, consume tiempo de funcionamiento de la máquina y retrasa la entrega de pedidos. Muchas piezas de montaje de uso general disponibles en el mercado no pueden resistir la influencia de las salpicaduras de fluido dieléctrico y las fluctuaciones de temperatura dentro del tanque de trabajo de EDM, lo que lleva a una desviación gradual de la precisión después de repetidos reemplazos de electrodos.
Diferencias de rendimiento
Los portaherramientas genéricos están diseñados para fresado de alta velocidad en lugar de entornos de erosión por chispa. Rara vez consideran la resistencia del fluido dieléctrico, la fluctuación de calor y los requisitos especiales de sujeción de los frágiles electrodos de grafito.
En comparación, los portaelectrodos tipo R están totalmente optimizados para las características operativas de electroerosión por penetración. La varilla de extensión tipo R para soporte de electrodos EDM extiende el alcance para el mecanizado de cavidades profundas sin amplificar la vibración. La pinza R-Type ER32 para soporte de electrodos EDM ofrece una fuerza de agarre circunferencial uniforme, evitando que los frágiles electrodos de grafito se agrieten bajo la presión de sujeción. La barra de tiro neumática tipo R para soporte de electrodos EDM permite el bloqueo y desbloqueo automatizado remoto, lo que se adapta a los flujos de trabajo de reemplazo de electrodos de alta frecuencia. El bloque de calibración CNC tipo R para sujeción de piezas de electroerosión admite una verificación de compensación rápida, lo que acorta el tiempo de medición antes de que comience el procesamiento de chispa. El hardware de montaje razonablemente combinado mantiene estable la concentricidad del electrodo incluso cuando se trabaja lejos del punto de referencia del mandril, evitando defectos superficiales causados por vibraciones en las cavidades del molde.
Reducción del desperdicio de electrodos
Los electrodos de grafito y cobre representan importantes costes variables para los talleres de moldes. Una mala concentricidad del soporte y una fuerza de sujeción inestable a menudo dañan los costosos electrodos incluso antes de que comience el mecanizado por chispa. Los portaelectrodos tipo R estandarizados permiten a los operadores finalizar el preajuste, el recorte y la medición de compensación de los electrodos fuera del tanque de la máquina de electroerosión. Los operadores ensamblan electrodos en varillas de extensión o unidades de pinza en bancos de medición externos; Después de la calibración, todo el conjunto se puede instalar rápidamente en los mandriles EDM tipo R.
La barra de tiro neumática elimina las operaciones manuales con llave, lo que reduce el riesgo de apretar demasiado, lo que agrieta los materiales de grafito. Al construir líneas de producción de modo mixto que combinan operación manual y semiautomatización, los usuarios pueden combinar estos soportes con módulos de ubicación del Quick Change Workholding System, logrando una transferencia de datos unificada entre los bancos de medición previos a la estación y las mesas de la máquina de electroerosión. Este flujo de trabajo reduce las tasas de desperdicio de electrodos y reduce el tiempo consumido por la corrección repetida en la máquina.
Ventajas principales del producto
Las superficies de contacto rectificadas con precisión garantizan una excelente concentricidad, suprimiendo eficazmente el descentramiento del electrodo durante la erosión por chispa en cavidades profundas.
Las formas estructurales diversificadas, incluida la varilla de extensión, la pinza ER32 y la barra de tiro neumática, se adaptan a electrodos cortos, tareas de cavidades profundas de largo alcance y demandas de producción automatizadas.
El tratamiento anticorrosión de la superficie resiste la erosión del fluido dieléctrico, lo que ralentiza la acumulación de óxido y contaminación dentro del tanque de trabajo de electroerosión.
Compatible con los principales accesorios de localización tipo R, lo que permite una rápida cooperación con bloques de calibración y múltiples estilos de mandriles EDM.
Introducción al módulo de producto
Los conjuntos de montaje de electrodos de JWGRIP cubren múltiples módulos funcionales para manejar diferentes longitudes de electrodos, materiales y niveles de automatización.
La varilla de extensión tipo R para portaelectrodos EDM resuelve el obstáculo del mecanizado de cavidades de molde profundas y confinadas; extiende la distancia de trabajo del electrodo mientras controla la amplificación de la vibración dentro de límites aceptables. El collarín tipo R ER32 para soporte de electrodos EDM ofrece una fuerza de sujeción uniforme, protegiendo los frágiles electrodos de grafito de la deformación por aplastamiento local. La barra de tiro neumática tipo R para soporte de electrodos EDM admite bloqueo neumático remoto, adecuada para talleres que buscan grados de automatización más altos. El bloque de calibración CNC tipo R para sujeción de piezas de electroerosión sirve como herramienta de medición auxiliar para la verificación de compensación, lo que reduce las pruebas y errores durante la configuración del electrodo. Todos estos módulos pertenecen al ecosistema del sistema de sujeción de piezas EDM R-Type. Si los talleres necesitan procesar lotes grandes de electrodos estándar, pueden seleccionar unidades compatibles de los mandriles de electrodos compatibles con EROWA, logrando un cambio flexible de accesorios entre diferentes estándares de herramientas.
Principales escenarios de aplicación
Estos componentes de montaje de electrodos se aplican ampliamente en la fabricación de moldes para electrónica de consumo, el procesamiento de moldes de piezas interiores de automóviles, la producción de moldes de precisión para dispositivos médicos y tareas de mecanizado de compuestos de electrodos múltiples. Se adaptan a equipos de electroerosión por penetración para mecanizado de cavidades profundas, tallado de características diminutas y grabado de texturas complejas. Ya sea actualizando equipos antiguos de electroerosión o construyendo nuevas celdas de fabricación de moldes, los soportes seleccionados adecuadamente estabilizan el estado de funcionamiento de los electrodos y reducen el consumo innecesario de electrodos. Son ampliamente adoptados por fábricas de moldes personalizados, talleres de herramientas de precisión y empresas que realizan pedidos de subcontratación de moldes de alta complejidad.
Orientación práctica
Primero, aclare su profundidad de mecanizado típica: las cavidades profundas y estrechas requieren estructuras de varillas de extensión con supresión de vibraciones, mientras que las características de molde poco profundas pueden adoptar configuraciones cortas de montaje directo.
Segundo, confirme el material del electrodo: los electrodos de grafito necesitan soportes tipo pinza con una fuerza de sujeción distribuida uniformemente para evitar grietas.
Evalúe su nivel de automatización de producción: los talleres con intercambio frecuente de electrodos pueden priorizar la barra de tiro neumática para un bloqueo remoto rápido. Los talleres manuales de lotes pequeños pueden elegir combinaciones de varilla de extensión y collarín para una implementación rentable.
Antes de comprar, verifique la compatibilidad con sus portabrocas EDM tipo R y accesorios de calibración existentes. Si tiene confusión sobre la selección de longitud o los esquemas de combinación, puede consultar las hojas de especificaciones de dimensiones publicadas por JWGRIP para filtrar los números de pieza adecuados según el diámetro del electrodo y el requisito de voladizo.
Consejos de mantenimiento
Los residuos de fluido dieléctrico, el polvo de carbón y el polvo fino de grafito se acumularán en las superficies de contacto después de una producción de electroerosión a largo plazo. La limpieza regular de los orificios de las pinzas, los conos de las varillas y las superficies de conexión de las barras de tiro es esencial para conservar la precisión de posicionamiento original. Evite aplicar impacto mecánico excesivo durante la instalación del electrodo; Los golpes fuertes deformarán las superficies cónicas rectificadas con precisión y provocarán una pérdida permanente de concentricidad. Aplique aceite protector anticorrosión después de la limpieza, especialmente para unidades que permanecen inactivas durante períodos prolongados. Reemplazar las pinzas desgastadas a tiempo evita una fuerza de sujeción desigual que daña los costosos electrodos. Los hábitos de mantenimiento diario estandarizados preservarán el rendimiento de localización a largo plazo de estos conjuntos de montaje de alta precisión y mantendrán estable la salida de electroerosión por penetración durante miles de ciclos de producción.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as
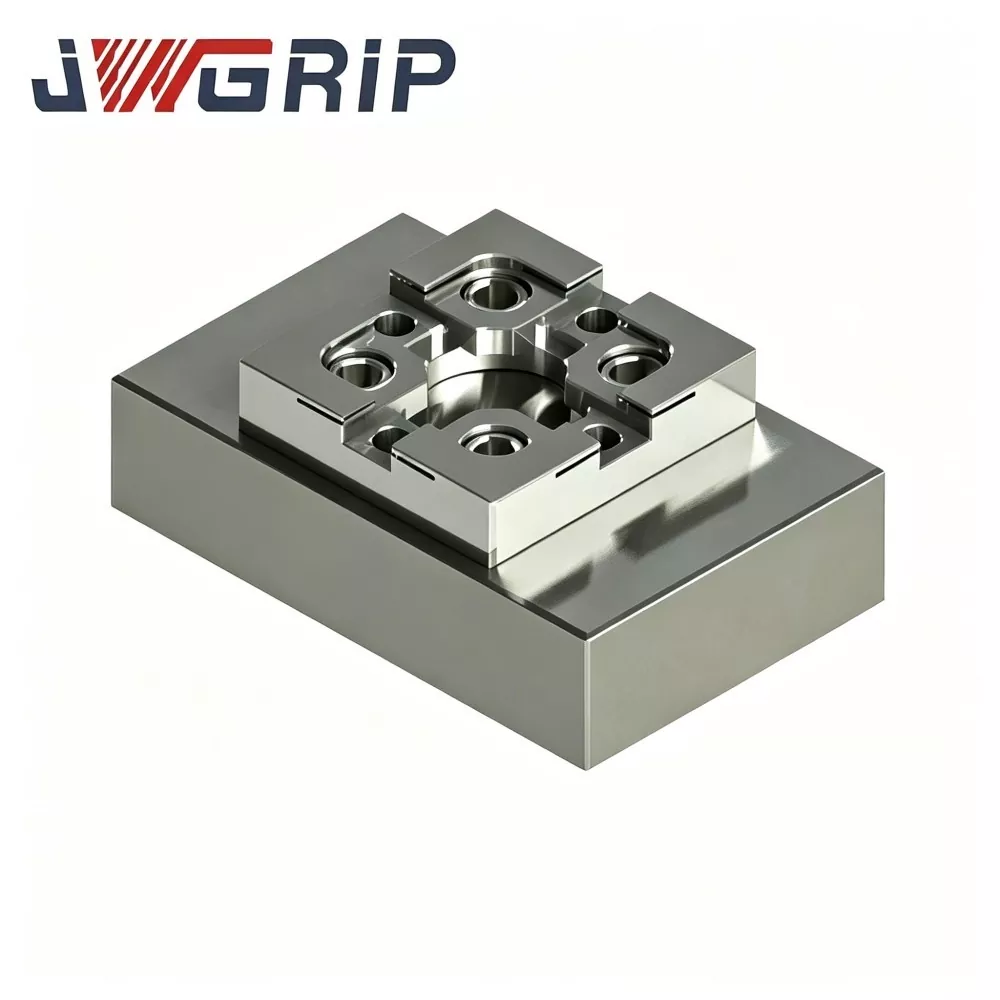
Bloque de calibración CNC tipo R para sujeción de piezas EDM
JWGRIP, un exportador confiable, directo de fábrica y profesional de accesorios de sujeción de piezas de electroerosión de precisión, suministra bloques de calibración CNC tipo R de alta precisión para sujeción de piezas de electroerosión, pedidos al por mayor y proyectos personalizados basados en dibujos. Hecho de acero para herramientas estabilizado con envejecimiento para aliviar tensiones, fresado CNC de múltiples caras y rectificado de superficies de ultraprecisión, este bloque de calibración mantiene una tolerancia geométrica estable bajo fluctuaciones frecuentes de temperatura y contactos repetidos de la sonda. La exclusiva esquina de referencia redondeada tipo R reduce el riesgo de desgaste por bordes afilados y proporciona datos de compensación de coordenadas repetibles.
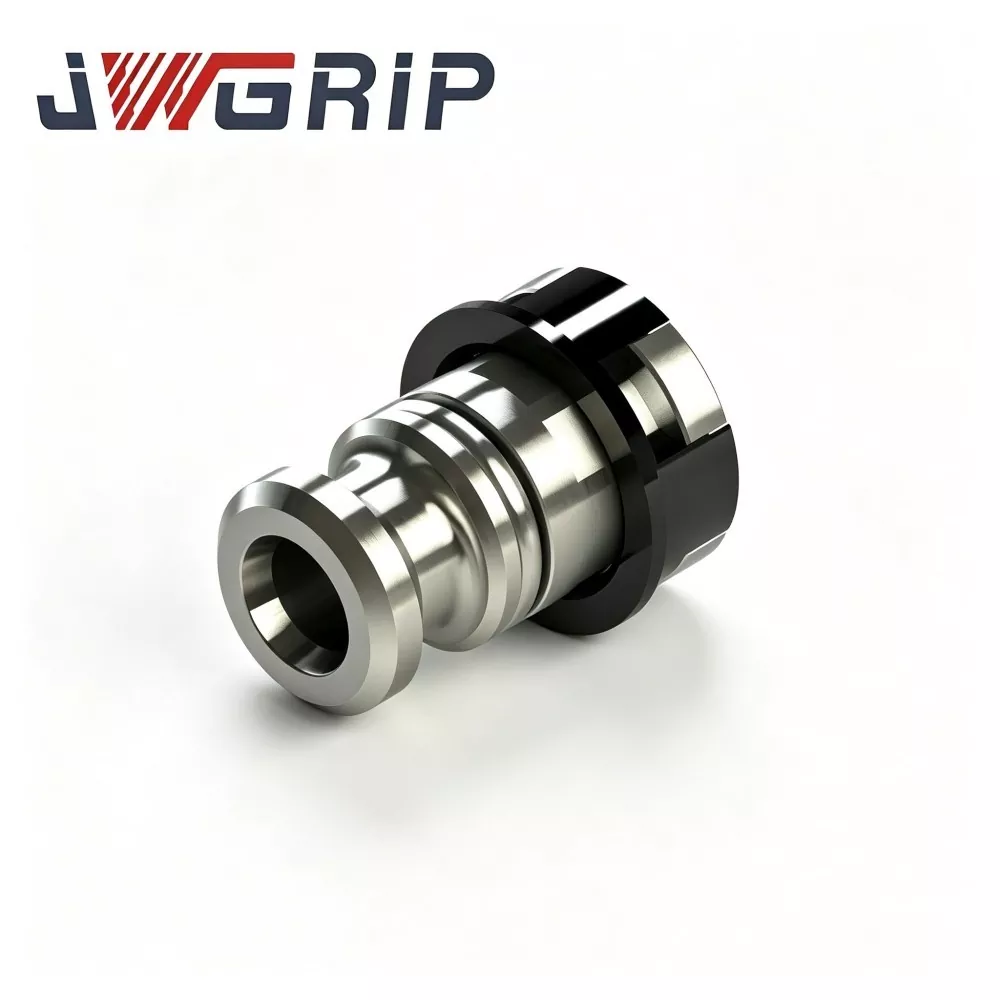
Barra de tiro neumática tipo R para portaelectrodos EDM
JWGRIP es el fabricante y proveedor profesional de barra de tiro neumática tipo R para portaelectrodos EDM en China, con especificaciones estándar completamente en stock y que acepta pedidos al por mayor a nivel mundial para proyectos de talleres de moldes inteligentes automatizados. Es un componente de tracción neumático integrado de alta confiabilidad especialmente diseñado para líneas de producción de electroerosión por penetración automatizadas no tripuladas. Integra una estructura de transferencia de fuerza equilibrada de tensión tipo R optimizada y un rendimiento mecánico anticorrosión de alta dureza en un solo dispositivo, eliminando la atenuación de tensión, la concentración de tensión local y los defectos de fácil desgaste de las barras de tiro tradicionales de cuerpo recto.
Pinza ER32 tipo R para soporte de electrodo EDM
JWGRIP es el fabricante y proveedor profesional de pinza ER32 tipo R para soporte de electrodos de electroerosión en China, que brinda suministro directo de fábrica y un servicio maduro de modificación de OEM para empresas globales de fabricación de moldes de electroerosión por penetración. Es un accesorio de sujeción elástico específico para electroerosión de alto rendimiento, especialmente optimizado para condiciones de trabajo de mecanizado por electroerosión. Al integrar una estructura de equilibrio de fuerza tipo R optimizada y un rendimiento de sujeción elástica de alta precisión en una sola unidad, resuelve los defectos comunes de las pinzas ordinarias de uso general, como la tensión desigual y la fácil atenuación de precisión.
Varilla de extensión tipo R para soporte de electrodo EDM
JWGRIP es el fabricante y proveedor profesional de varilla de extensión tipo R para portaelectrodos EDM en China, y brinda un servicio de modificación dimensional personalizado con múltiples especificaciones estándar completamente en stock. Es un componente de extensión de herramientas de electroerosión profesional de alta precisión especialmente diseñado para escenarios complejos de procesamiento de cavidades profundas de mecanizado por platina de molde. Integra un diseño estructural de alta rigidez y un rendimiento de posicionamiento coaxial de ultraprecisión en un único cuerpo de varilla integrado, resolviendo perfectamente el problema de la carrera de trabajo insuficiente de los electrodos estándar en el mecanizado de cavidades profundas.
JWGRIP es un fabricante y proveedor profesional Portaelectrodos tipo R en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias