- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Fabricante de prensas de banco autocentrantes de base redonda para sujeción de piezas de precisión
Como proveedor de equipos originales de prensas autocentrantes de base redonda,JWGRIPproduce cuerpos forjados con base circular, conjuntos de mandíbulas de amplia apertura y bridas de conexión de punto cero compatibles con rotación con validación de repetibilidad rotacional para talleres de mecanizado de cinco ejes e integradores de accesorios con indexación angular frecuente de piezas de trabajo. Este hardware de sujeción de base circular permite la reorientación de la pieza de trabajo sin quitar piezas de los accesorios.
Puede formar estaciones de sujeción multipropósito combinadas con el tornillo de banco autocentrante de servicio pesado serie H125 ySerie de paletas de punto cero, que cubre el fresado pesado con orientación fija y el mecanizado angular indexado de múltiples superficies. Durante la producción se aplican estrictos controles dimensionales de desplazamiento circular y sincronización de las mandíbulas.
Deficiencias comunes en los accesorios
Muchos talleres de cinco ejes dependen de unidades de tornillo de banco de base cuadrada para trabajos de indexación angular. Las prensas de base cuadrada requieren que los operadores suelten, giren y vuelvan a marcar e indicar todo el dispositivo cada vez que se necesita un nuevo ángulo de la pieza de trabajo. Este reajuste repetido consume grandes cantidades de valioso tiempo de funcionamiento de la máquina y mano de obra.
¿Qué riesgo traerá la reindexación manual a los componentes producidos por lotes?
Cada vez que suelta y reposiciona un dispositivo, se pueden introducir nuevos errores de posicionamiento. La desviación angular acumulada hará que las características de múltiples superficies se desalineen, lo que dará como resultado piezas no conformes que no pueden cumplir con los requisitos de tolerancia geométrica del dibujo.
¿Cómo pueden los talleres reducir el trabajo manual con comparador para posicionamiento angular?
Algunas fábricas prueban mesas giratorias combinadas con prensas de banco ordinarias de base plana. Esta combinación aumenta espectacularmente la altura total de apilamiento. Una altura total excesiva aumenta la probabilidad de colisión de la herramienta y reduce el recorrido efectivo del eje Z disponible para la eliminación real del material.
¿La sujeción de base circular solo es útil para el mecanizado continuo con rotación total?
Todo lo contrario. La mayoría de los escenarios de producción prácticos utilizan operaciones discretas de indexación y bloqueo. La base circular permite a los operadores establecer varios ángulos de trabajo fijos, bloquear la estructura de forma rígida y ejecutar un fresado o taladrado estable sin giro continuo durante los ciclos de corte.
Las diferencias funcionales
Tornillo de banco autocentrante de base redonda con amplio rango de sujeción: ofrece una apertura de mandíbula extra amplia al tiempo que conserva la capacidad de rotación de la base circular. Se adapta a diversas dimensiones en bruto, desde piezas en bruto pequeñas y compactas hasta piezas con perfiles relativamente anchos. Los operadores pueden manejar piezas de distintos tamaños sin tener que cambiar con frecuencia todo el conjunto del tornillo de banco.
Tornillo de banco autocentrante de base redonda de alta resistencia para mecanizado de 5 ejes: construido con una estructura de base circular engrosada y un mecanismo de bloqueo interno reforzado. Mantiene poderosas fuerzas de corte generadas durante el fresado de cinco ejes para eliminación de material pesado. Después de la indexación del ángulo, la estructura de bloqueo elimina las microvibraciones que de otro modo degradarían el acabado de la superficie.
Tornillo de banco CNC autocentrante de base redonda de alta precisión: optimizado para trabajos de tolerancia crítica de alta precisión. El estricto control de descentramiento circular y los componentes sincrónicos de las mordazas finamente acabados mantienen la desviación de centrado al mínimo incluso después de docenas de ciclos de indexación y bloqueo. Se adapta a piezas relacionadas con moldes y a la fabricación de componentes mecánicos de precisión.
Pautas de operación
¿Cómo se equilibra la flexibilidad rotatoria y la rigidez en estado estático después de la indexación? La capacidad de rotación libre no significa nada si la unidad no puede bloquearse firmemente una vez que se alcanza el ángulo objetivo. Siempre complete la aplicación del torque de bloqueo completo antes de comenzar cualquier pasada de corte. El bloqueo parcial producirá una pequeña desviación angular bajo carga de corte.
¿Qué errores ocurren con frecuencia al mezclar hardware de base circular con herramientas de punto cero? Los usuarios a veces confunden la función giratoria del propio tornillo de banco con el movimiento giratorio de los ejes de la mesa de la máquina. La base circular proporciona un ajuste angular manual a nivel de accesorio; No reemplaza los ejes giratorios nativos de la máquina de cinco ejes. Si no comprende esta función, se crearán configuraciones de referencia de programación incorrectas.
¿Cómo se debe seleccionar la configuración de la mandíbula para configuraciones de base giratoria? Las mandíbulas duras funcionan bien para piezas sólidas simétricas regulares. Cuando se agarran piezas irregulares fundidas o forjadas, se deben adoptar insertos de mandíbula blanda mecanizables para crear contornos de contacto coincidentes, evitando la carga puntual parcial durante la sujeción giratoria.
¿Cómo construir estaciones de sujeción de modo mixto con hardware de sujeción complementario?
¿Qué escenarios de aplicación se adaptan a la implementación combinada junto con el tornillo de banco autocentrante de servicio pesado serie H125?
Las fábricas que reciben pedidos mixtos pueden equipar algunas posiciones de la máquina con unidades de base circular para trabajos indexados de múltiples ángulos y otras estaciones con prensas de banco cuadradas de alta resistencia para fresado de alta fuerza con orientación fija. Este diseño optimiza la asignación de recursos para el trabajo entrante en orden mixto.
¿Qué ventajas prácticas se obtienen al combinarlo con la serie Zero Point Pallet?
El tornillo de banco de base circular se puede montar en paletas fuera del área de trabajo de la máquina. Los operadores terminan la sujeción de la pieza de trabajo y el preajuste del ángulo en el banco, luego transfieren todo el conjunto a los mandriles posicionadores del lado de la máquina. Reduce considerablemente el tiempo de configuración e indexación en la máquina.
¿Qué riesgos relacionados con el peso se deben prevenir?
La base circular añade masa estructural adicional. Calcule la masa total combinada del tornillo de banco más el material en bruto. Confirme que nunca se excedan la carga útil de la mesa giratoria de la máquina y la carga nominal del palé. La sobrecarga perjudicará la precisión de la mesa de la máquina y acelerará el desgaste mecánico.
Aspectos destacados del material y la fabricación.
El cuerpo de base circular adopta acero de aleación forjado fundido integrado. Las superficies de contacto rotativas pasan por un rectificado de precisión de varios pasos para controlar el error de desviación circular. Los componentes internos de bloqueo de índice utilizan acero cementado y templado para resistir el desgaste debido a ciclos repetidos de ajuste de ángulo. Los conjuntos de transmisión síncrona de mandíbula mantienen un rendimiento autocentrado estable independientemente de la posición de rotación de la base.
Cada unidad terminada pasa la inspección de excentricidad rotativa, las pruebas de precisión de centrado y la verificación de la fuerza de bloqueo antes de salir del taller de producción. Las dimensiones de las bridas de montaje mantienen la compatibilidad con las principales interfaces de paletas de punto cero.
Las opciones personalizables cubren límites de apertura de mordaza modificados, bases circulares de altura especial y diseños de orificios de montaje no estándar para satisfacer requisitos únicos de accesorios de cinco ejes.
Notas operativas
Los espacios de acoplamiento giratorios acumularán gradualmente virutas finas y residuos de refrigerante a lo largo de los ciclos de producción. Los residuos atrapados entre las superficies de contacto giratorias introducirán un error de desviación y debilitarán el ajuste del bloqueo. No se puede omitir la limpieza rutinaria de las interfaces giratorias asistida por el desmontaje. Incluso los herrajes de base circular bien fabricados sufrirán una disminución de la repetibilidad angular si se acumulan desechos dentro de los espacios libres giratorios durante una producción continua a largo plazo.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as
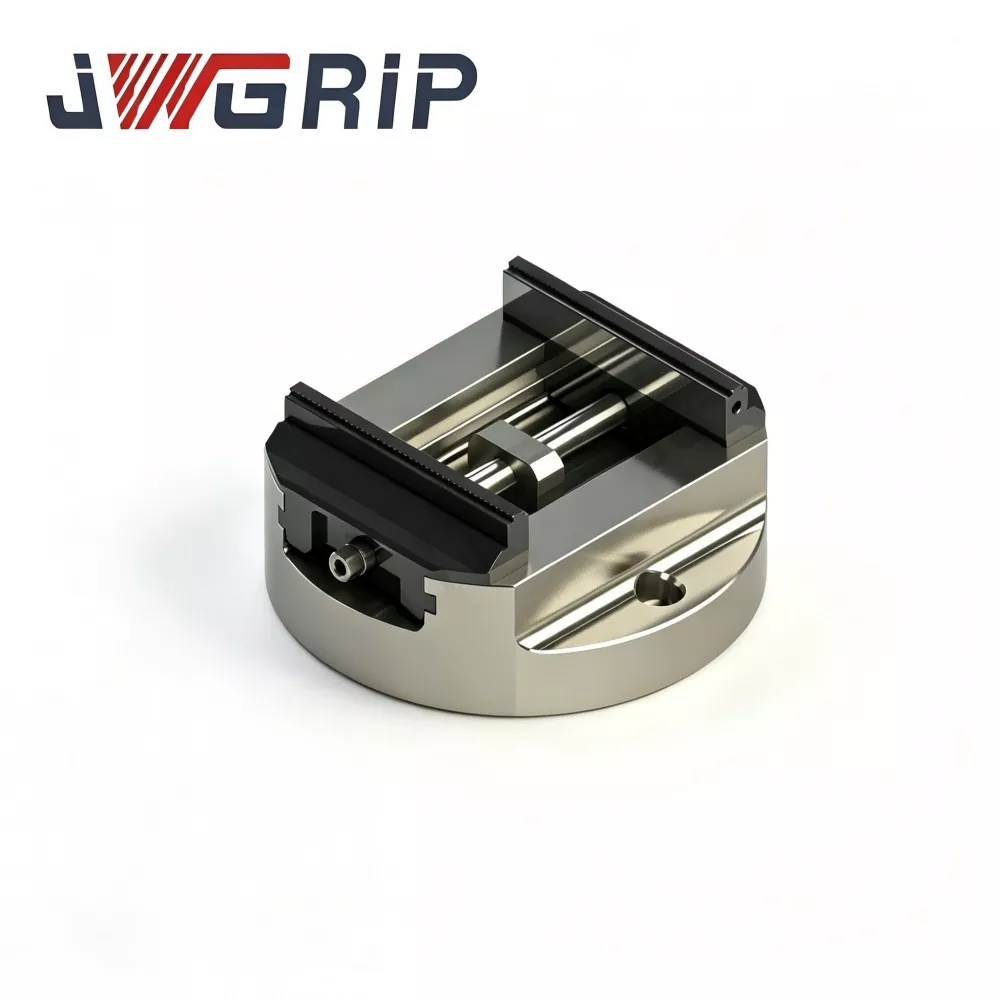
Tornillo de banco CNC autocentrante de base redonda de alta precisión
JWGRIP es el fabricante y proveedor profesional de tornillo de banco CNC autocentrante de base redonda de alta precisión personalizado para mecanizado de 5 ejes en China, con modelos estándar completamente en stock para una entrega global rápida. Es un dispositivo de sujeción de piezas CNC integrado de alta precisión diseñado profesionalmente para operaciones de mecanizado CNC de 5 ejes y complejas de múltiples ejes. Adoptando un cuerpo de hierro dúctil de primera calidad y una estructura de guía endurecida por inducción, integra un rendimiento de sujeción repetible ultra alto, un diseño compacto que ahorra espacio y una estabilidad de corte de alta rigidez en una sola unidad integrada.
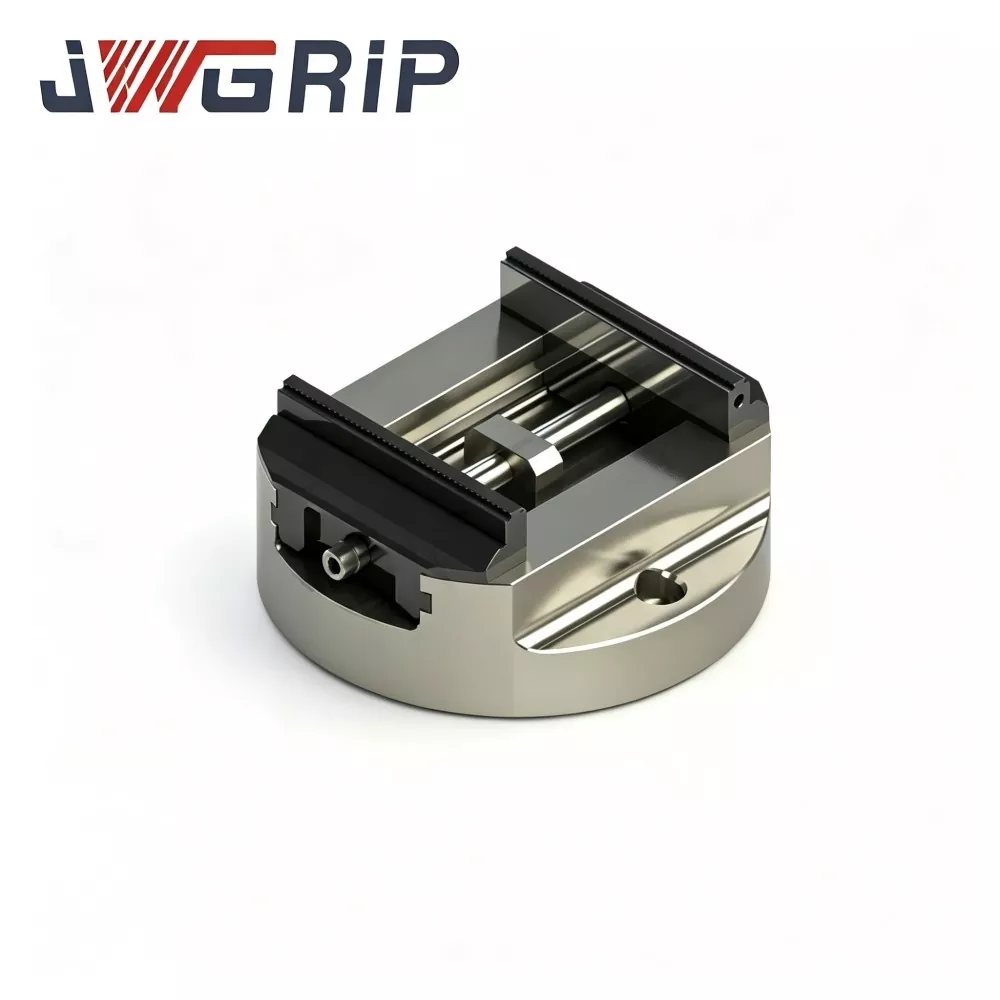
Tornillo de banco autocentrante de base redonda de alta resistencia para mecanizado de 5 ejes
JWGRIP es el fabricante y proveedor profesional de tornillo de banco autocentrante de base redonda de servicio pesado de nuevo diseño para mecanizado de 5 ejes en China, con especificaciones estándar completamente en stock para la entrega oportuna del proyecto. Es un dispositivo de sujeción integrado de alta rigidez especialmente diseñado y optimizado profesionalmente para escenarios de procesamiento de mesa giratoria, tipo cuna y mecanizado simultáneo de 5 ejes de alta carga. Adoptando una estructura de base redonda engrosada mejorada y fabricada con materiales de alta calidad y rigurosos estándares de producción industrial, integra una fuerte rigidez antivuelco, una configuración de pieza de trabajo de alta eficiencia y una estructura modular duradera en una sola unidad integrada.
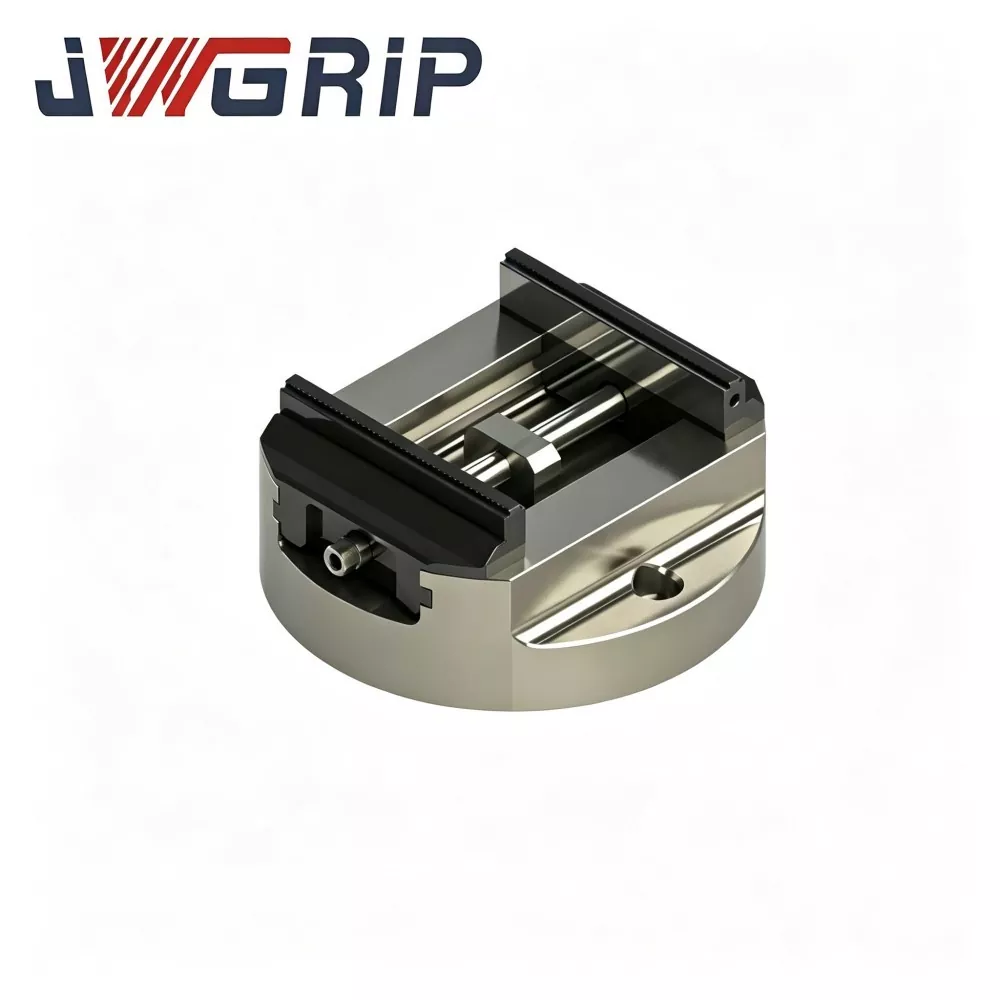
Tornillo de banco autocentrante de base redonda con amplio rango de sujeción
JWGRIP es el fabricante y proveedor profesional de tornillo de banco autocentrante de base redonda de amplio rango de sujeción en China, con modelos estándar completamente en stock para satisfacer diversas demandas de entrega de proyectos. Es un dispositivo de sujeción de precisión integrado de nuevo diseño especialmente desarrollado para mesas giratorias CNC y flujos de trabajo de mecanizado multieje de 4 y 5 ejes. Adoptando un diseño estructural de base redonda optimizado y fabricado bajo estrictos estándares industriales de alta calidad, integra una capacidad de sujeción de amplio rango y una función de posicionamiento giratorio de alta estabilidad en una sola unidad.
JWGRIP es un fabricante y proveedor profesional Prensas autocentrantes de base redonda en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias