- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Serie de paletas de punto cero de alto rendimiento para sujeción de piezas de precisión
Como fabricante profesional de la serie Zero Point Pallet, JWGRIP aplica investigación y desarrollo independiente y una estricta verificación de la capacidad de carga para ubicar paletas, centrar transportadores y accesorios de alineación. Esta línea de hardware portador está diseñada específicamente para talleres que exigen un rápido intercambio de accesorios, preconfiguración fuera de línea y transferencia de piezas de trabajo sin preocupaciones entre centros de mecanizado. Además de esta serie, también ofrecemosSerie de mandril de sujeción de punto ceroy la serie UPC Zero Point Positioning para una configuración completa de punto cero, logrando una herencia de datos perfecta durante la configuración fuera de línea y los flujos de trabajo de manejo de piezas entre máquinas.
Puntos débiles reales
En la producción de alta mezcla, el husillo es el activo más caro, aunque a menudo espera. Cuando finaliza un trabajo, el operador detiene la máquina, retira el accesorio viejo, atornilla uno nuevo, lo ajusta, comprueba el punto de referencia y sólo entonces comienza a cortar de nuevo. Durante toda esta secuencia, el husillo no produce nada, pero la máquina sigue consumiendo espacio, energía y mano de obra.
La mayoría de los gerentes miden la velocidad de corte pero olvidan la frecuencia de preparación. Una máquina que corta rápido pero permanece inactiva entre trabajos produce mucho menos rendimiento real que una máquina más lenta que rara vez se detiene. ¿Cómo solucionan esto los talleres profesionales? No compran primero husillos más rápidos, sino que reestructuran el flujo de trabajo de configuración.
El truco clave es el cambio de tiempo: prepare el siguiente trabajo mientras el trabajo actual aún se está ejecutando. Esto requiere hardware que permita preensamblar completamente los accesorios y las piezas de trabajo fuera de la máquina. Y ese hardware es exactamente lo que proporciona una línea de transporte basada en paletas.
Flujo de trabajo
Preconfiguración fuera de línea: mientras la máquina todavía está cortando el trabajo actual, el operador monta los accesorios y los espacios en blanco en paletas de repuesto en el banco, verifica la alineación y verifica la referencia.
Cambio rápido en la máquina: cuando finaliza el trabajo actual, el palet terminado se libera y el palet precargado cae sobre el portabrocas en segundos. La máquina inicia el siguiente programa casi inmediatamente.
Procesamiento paralelo: mientras la máquina corta el trabajo B, el operador prepara el trabajo C en otro palet. El tiempo de preparación ya no bloquea el tiempo de corte; los dos funcionan en paralelo en lugar de en secuencia.
El resultado es mensurable: menos paradas de la máquina, mayor utilización del husillo, menor coste de cambio de lote y calidad de las piezas más estable, porque cada palet vuelve al mismo punto de referencia en lugar de realinearse manualmente.
Diferentes configuraciones de paletas
Paleta de punto cero automatizada con portabrocas eléctrico: para celdas desatendidas y carga robótica: el soporte de abrazadera eléctrica integrado permite que un robot recoja, coloque y bloquee paletas sin asistencia manual; Lo mejor para recorridos sin luces y cambios de alta frecuencia.
Paleta de dos puntos cero centrales para mecanizado CNC: para espacios en blanco simétricos y con forma de caja mediana: el diseño de ubicación de dos puntos equilibra la fuerza de sujeción y mantiene estables las piezas de trabajo de tamaño mediano bajo fresado intenso.
Paleta de cuatro puntos cero centrales para accesorios CNC: para la construcción de accesorios con estaciones múltiples: cuatro centros de ubicación distribuyen la carga de manera uniforme, soportando placas de accesorios más grandes y configuraciones de piezas múltiples en un ciclo.
Palet de alineación MTS para sistema de posicionamiento de punto cero: para trabajos que exigen verificación de datos antes del mecanizado: la función de alineación le permite verificar y corregir la referencia del palet rápidamente, ideal para tiradas de primeros artículos de alta precisión.
Pautas de planificación
1. ¿Cuántas paletas necesitas realmente?
Comience con la cantidad de trabajos que cambia por día más uno o dos repuestos, luego aumente el grupo a medida que estandariza más trabajos en paletas.
2. ¿Cómo manejar diferentes tamaños de piezas de trabajo con un stock de paletas limitado?
Utilice paletas multicentro para piezas pequeñas (varias piezas por paleta) y paletas de un solo trabajo para piezas grandes, de modo que un conjunto pequeño cubra una amplia gama de tamaños.
3. ¿Cómo proteger su inversión cuando las máquinas cambian más tarde?
Mantenga los estándares de paletas alineados con su serie de mandriles y confirme la compatibilidad de la interfaz al comprar; La ingeniería de JWGRIP puede verificar la coincidencia entre las paletas y sus mandriles existentes.
¿Por qué elegir?JWGRIPcomo tu pareja?
Nuestras paletas de ubicación están mecanizadas a partir de placas de aleación de alta resistencia con superficies de referencia rectificadas con precisión, y cada transportador pasa una inspección de centrado y planitud antes del envío para que las piezas del lote se mantengan consistentes.
Admitimos patrones de orificios personalizados, diseños de roscas y contornos de paletas de acuerdo con los dibujos de sus accesorios o las especificaciones de la mesa de la máquina.
Nuestro equipo de aplicaciones lo ayuda a combinar paletas con la serie de mandril de sujeción de punto cero, la serie de posicionamiento de punto cero UPC y los componentes del sistema de sujeción de piezas de cambio rápido para que toda la configuración de punto cero funcione como un sistema confiable.
Garantía de calidad y soporte de ingeniería
Cada palé se entrega con registros de inspección de dimensiones y nuestro equipo de posventa realiza un seguimiento de los comentarios sobre el uso en campo para seguir mejorando los diseños de los transportadores.
Ya sea que esté estandarizando una máquina o implementando una actualización completa del taller, JWGRIP proporciona documentación, guía de instalación y respuesta técnica receptiva para mantener su producción en funcionamiento.
Contáctenos con el tamaño de su mesa de trabajo, los detalles del husillo y la combinación de piezas típica; Confirmaremos las dimensiones, la cantidad y los estándares de interfaz de los palés.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as
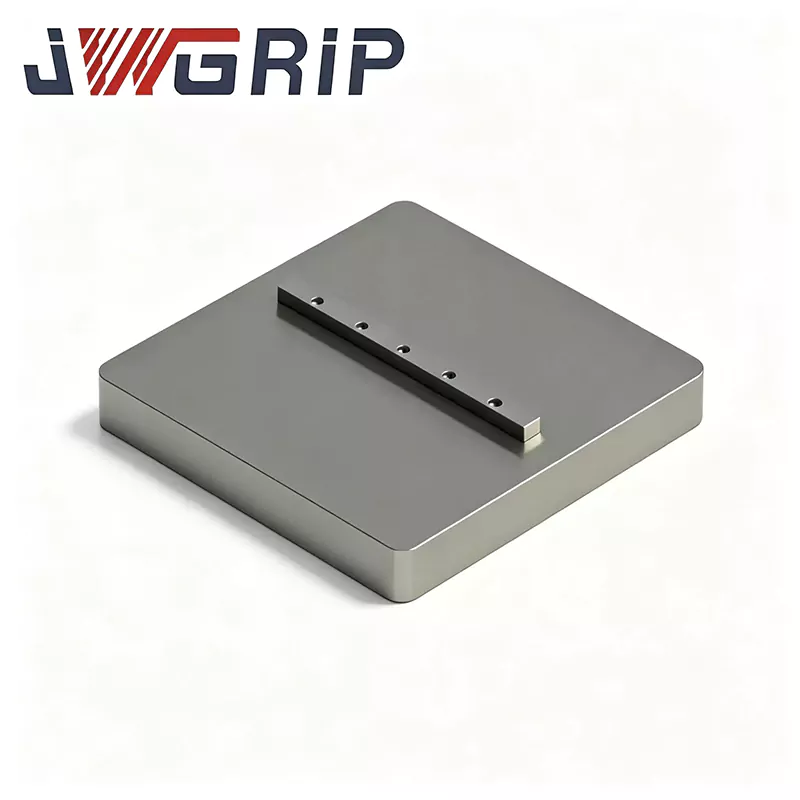
Paleta de alineación MTS para sistema de posicionamiento de punto cero
JWGRIP es el fabricante y proveedor de la plataforma de alineación profesional MTS para el sistema de posicionamiento de punto cero en China. Perteneciente a la serie profesional de palés de punto cero, este es un dispositivo de medición de precisión auxiliar dedicado diseñado para sistemas estándar de posicionamiento de punto cero. Sirve como una herramienta especial de calibración e inspección en lugar de un dispositivo de sujeción de piezas de trabajo convencional, centrándose en la verificación de la precisión, la detección periódica de la precisión y la compensación sistemática de errores para las unidades de posicionamiento de punto cero, satisfaciendo perfectamente las demandas diarias de mantenimiento y gestión de precisión de los talleres de mecanizado CNC.

Paleta de punto cero de cuatro centros para accesorios CNC
JWGRIP es el fabricante y proveedor de paletas profesionales de cuatro centros y punto cero para accesorios CNC en China. Four Center Zero Point Pallet pertenece a la serie Zero Point Pallet y está desarrollado para los escenarios de producción generalizados de modo mixto de alta mezcla y bajo volumen que prevalecen en la industria del mecanizado moderno. ¡Bienvenido a consultar!
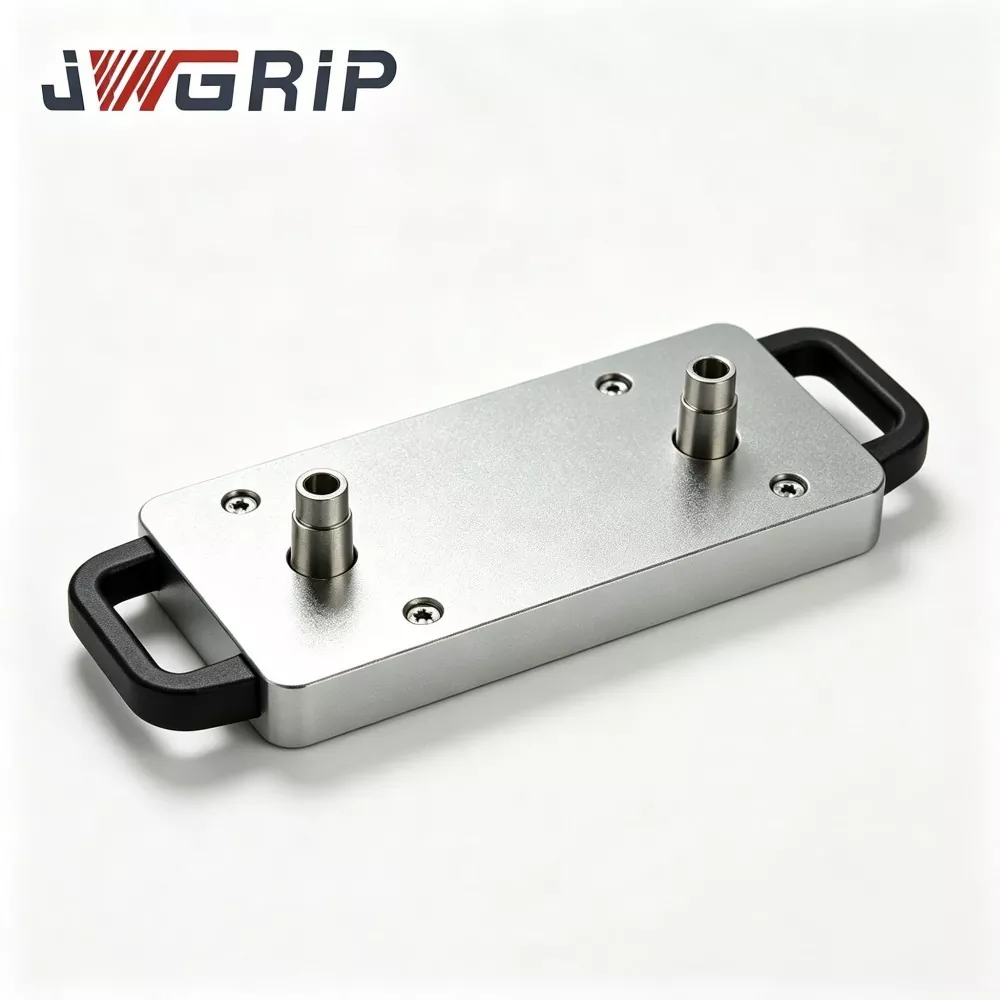
Palet de punto cero de dos centros para mecanizado CNC
JWGRIP es el fabricante y proveedor de paletas profesionales de dos centros y punto cero para mecanizado CNC en China. Como modelo principal de la serie premium de paletas de punto cero, la paleta de punto cero de dos centros tipo 200 está diseñada profesionalmente para el mecanizado estandarizado y de alta eficiencia de piezas de trabajo emparejadas y simétricas. Es ampliamente aplicable a escenarios de producción en masa de piezas simétricas en la fabricación de componentes hidráulicos, industrias de procesamiento de piezas de automóviles de nueva energía y fabricación de moldes, y cubre bloques de válvulas hidráulicas emparejadas, carcasas de carcasas de baterías, insertos de moldes y otras piezas de trabajo simétricas típicas.
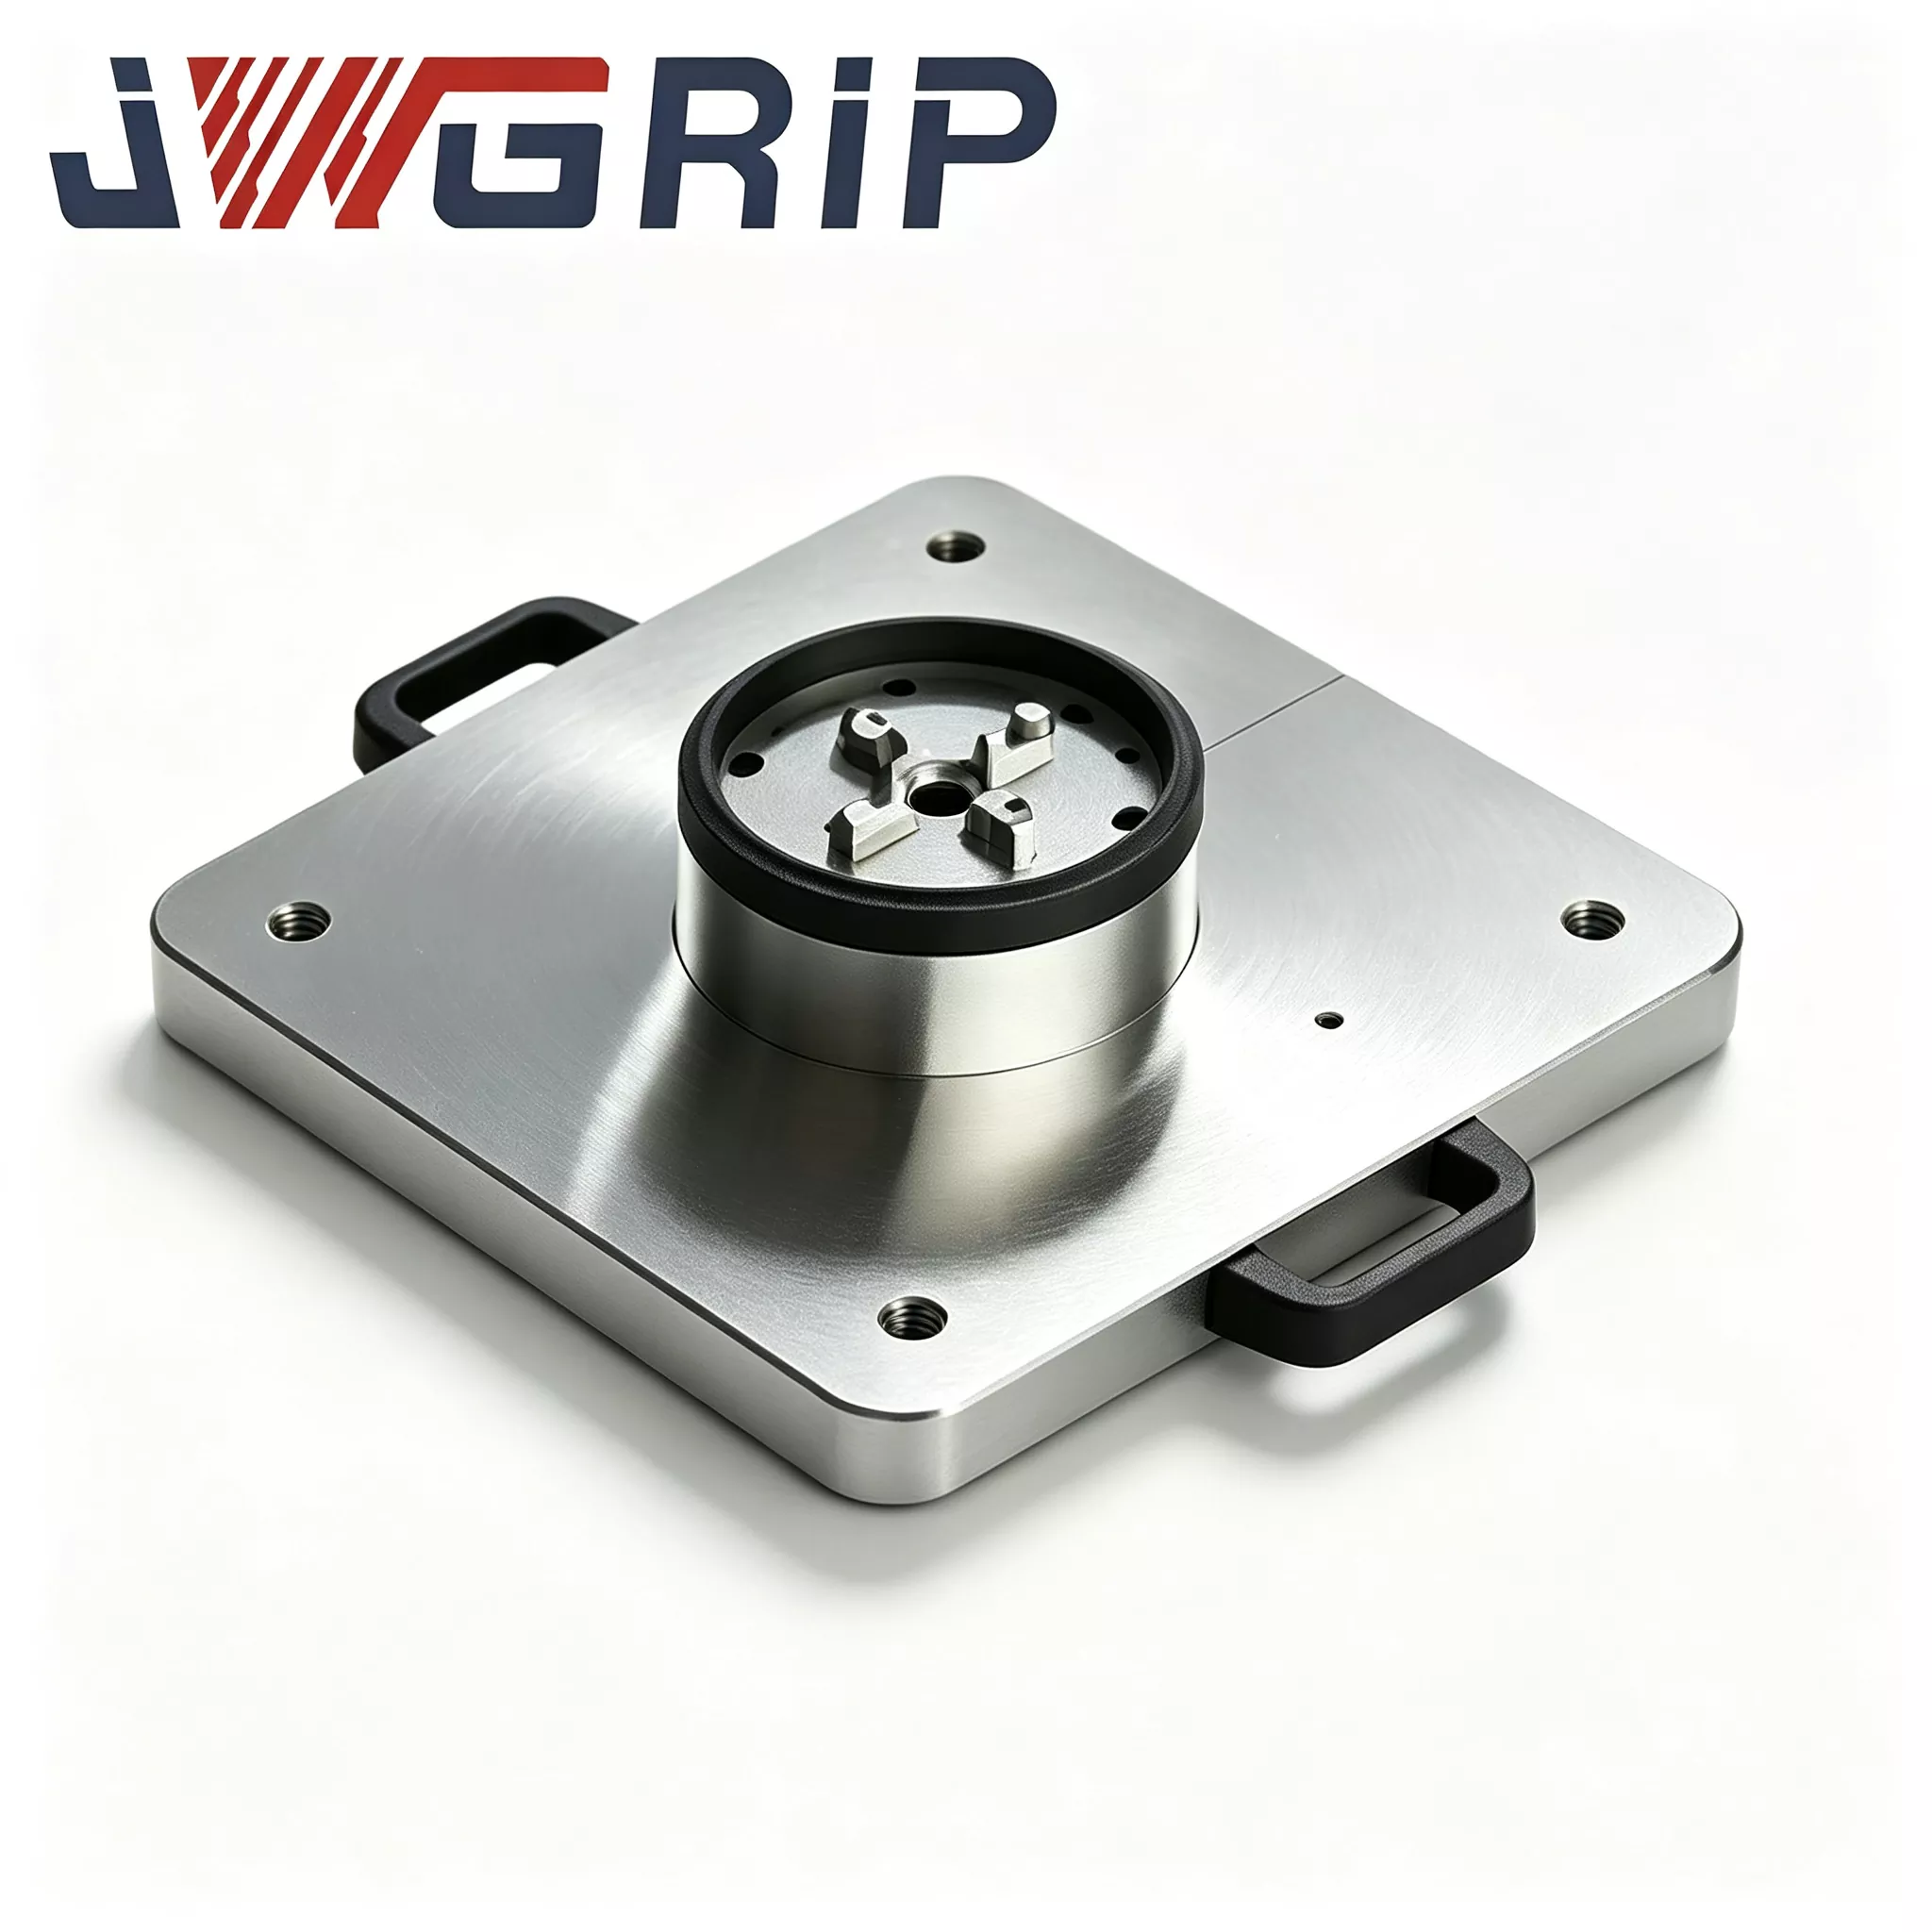
Palet de punto cero automatizado con portabrocas eléctrico
JWGRIP es el fabricante y proveedor de paletas profesionales automatizadas de punto cero con mandril eléctrico en China. Es un dispositivo de posicionamiento de punto cero integrado diseñado específicamente para líneas de producción CNC flexibles y no tripuladas. Integra el componente de referencia de posicionamiento de punto cero y la unidad de bloqueo del mandril neumático de potencia en un solo dispositivo, eliminando la necesidad de comprar placas adaptadoras multicapa adicionales o accesorios de mandril separados. Puede instalarse y fijarse directamente en la mesa de trabajo de la máquina herramienta y conectarse a pinzas de robots industriales.
JWGRIP es un fabricante y proveedor profesional Serie de paletas de punto cero en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias