- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Prensas autocentrantes CNC de alto rendimiento serie H77 para sujeción de piezas de precisión
Como fabricante en volumen orientado a aplicaciones de prensas autocentrantes CNC serie H77,JWGRIPsuministra cuerpos de tornillo de banco autocentrantes compactos, juegos de mordazas duras listas para intercambiar y piezas en bruto de mordazas blandas remecanizables para talleres de mecanizado pequeños y medianos y técnicos que procesan piezas en bruto de tamaño variable con espacio limitado en la mesa CNC. El análisis estructural de elementos finitos y la producción en masa estandarizada garantizan un rango de apertura de mandíbula estable y una precisión de centrado. Este hardware de sujeción que ahorra espacio ofrece una configuración eficiente de los accesorios para la producción de lotes mixtos con alta variación. JWGRIP también proporcionaSerie de paletas de punto ceroy la serie de discos de fijación de cambio rápido para soluciones integradas de sujeción de piezas con rápida rotación de fijaciones.
Puntos débiles comunes
Muchos talleres de producción pequeña cambian constantemente entre diferentes anchos de piezas en bruto. Las prensas tradicionales de un solo tornillo requieren ajustes de compensación manuales repetidos cada vez que cambian las dimensiones de la pieza. Los operadores dedican un tiempo considerable a medir, ajustar las separaciones de las mordazas y volver a centrar las piezas de trabajo antes de que cada nuevo lote pueda comenzar a cortar.
¿Qué sucede si los operadores dependen únicamente del juicio visual durante el ajuste manual?
Surgirá una desviación de centrado. Incluso un error de centrado menor creará un margen de material desigual, lo que provocará un desgaste desigual de las herramientas y resultados dimensionales de piezas terminadas inconsistentes en todo el lote.
¿Cómo se puede liberar un valioso espacio en la mesa de máquinas de 3 y 5 ejes?
Las prensas estándar de gran tamaño ocupan un área de montaje excesiva, lo que limita la cantidad de accesorios que se pueden colocar para el mecanizado simultáneo de varias piezas. Muchos propietarios de máquinas pasan por alto que el hardware de tornillo de banco compacto puede desbloquear espacio adicional disponible en la mesa sin comprar equipos de máquina nuevos.
¿La sujeción autocentrante sólo es adecuada para piezas simétricas?
Un concepto erróneo muy extendido entre los maquinistas. Con mordazas blandas adecuadamente modificadas, estas unidades de tornillo de banco pueden sujetar de manera confiable piezas en bruto asimétricas, piezas fundidas y material en bruto de forma irregular para operaciones de fresado.
Diferencias funcionales del producto
Prensa de punto cero autocentrante compacta de alta precisión con mandíbulas duras:
Construido con mandíbulas duras integrales endurecidas. Esta variante destaca por la sujeción repetitiva de piezas macizas de dimensiones estándar. Su pequeño contorno exterior ayuda a conservar espacio en la mesa de la máquina para el diseño de múltiples accesorios. Las superficies duras de las mandíbulas resisten la abrasión después de una producción continua a largo plazo.
Tornillo de banco de punto cero autocentrante de recorrido extendido con mandíbulas blandas:
Presenta una carrera de apertura de mandíbula ampliada y adopta piezas en blanco de mandíbula blanda reemplazables y mecanizables. Los operadores pueden fresar perfiles personalizados en cuerpos de mandíbula blanda para que coincidan con los contornos exteriores especiales de las piezas de trabajo, eliminando la necesidad de plantillas personalizadas para cada nueva variante de pieza.
Tornillo de banco de punto cero autocentrante de recorrido grande con mandíbulas blandas para fresado CNC:
Ofrece un rango de recorrido de mordaza aún mayor, bien adaptado para piezas en bruto en forma de caja de tamaño mediano en tareas generales de fresado de 3 ejes. Mantiene un rendimiento de centrado estable bajo fuerzas de corte de fresado de intensidad moderada.
Tornillo de banco autocentrante de recorrido grande con mordazas blandas para mecanizado CNC de 5 ejes:
Altura estructural optimizada y perfiles laterales delgados para mecanizado de cinco ejes. La altura total reducida reduce el riesgo de colisión entre el husillo y la herramienta durante movimientos de inclinación angular complejos de las mesas de máquinas de cinco ejes.
Guía de selección
¿Cuándo debería seleccionar configuraciones de mandíbula dura?
Las mordazas duras son la opción preferida para la sujeción repetida en masa de piezas en bruto de acero, aluminio y aleaciones de forma regular. Las superficies de contacto endurecidas resisten rayones y deformaciones bajo ciclos de sujeción repetidos. Las mandíbulas duras exigen poco mantenimiento y pueden funcionar de manera estable durante largos ciclos de producción.
¿Qué condiciones requieren mandíbulas blandas mecanizables?
Siempre que manipule piezas fundidas irregulares, forjadas, extrusiones perfiladas o piezas en bruto personalizadas únicas, las mordazas blandas mecanizables se convierten en la opción práctica. Los operadores pueden mecanizar contornos internos que coincidan con la geometría exterior de la pieza de trabajo directamente en cuerpos de mandíbula blanda dentro de su taller.
¿Qué errores prácticos se deben evitar al utilizar mandíbulas blandas?
Después de repetidas modificaciones del mecanizado, el espesor del material de la mordaza blanda disminuirá. Las mandíbulas excesivamente adelgazadas perderán rigidez e introducirán flexibilidad de sujeción. Los usuarios deben realizar un seguimiento del espesor residual de la mandíbula y reemplazar los espacios en blanco de la mandíbula blanda una vez que el espesor caiga por debajo del umbral seguro.
Consejos de operación
1. ¿Qué beneficios se obtienen al combinar estas unidades de tornillo de banco con la serie Zero Point Pallet?
Las prensas se pueden precargar con piezas de trabajo en paletas alejadas de la máquina. Los conjuntos completos preensamblados se pueden cambiar a los mandriles del lado de la máquina en cuestión de segundos, lo que reduce significativamente el tiempo de configuración en la máquina.
2. ¿Qué puntos de compatibilidad merecen atención al combinarlos con la serie de discos de fijación de cambio rápido?
Confirme el espacio entre los orificios de montaje antes de la instalación. El montaje correcto garantiza que las prensas autocentrantes se puedan reubicar en diferentes discos de fijación sin una corrección de alineación secundaria.
3. ¿Qué hábitos operativos se deben ajustar después de adoptar prensas autocentrantes compatibles con punto cero?
No trate el tornillo de banco en sí como el dato principal. El dato unificado proviene del palet o del disco de fijación subyacente. Todos los ajustes de compensación de la pieza de trabajo deben hacer referencia a la base del punto cero en lugar de a las características del cuerpo del tornillo de banco.
Características de fabricación y diseño de materiales
El cuerpo principal del tornillo de banco es de aleación de acero forjado y se somete a un tratamiento completo de enfriamiento y revenido. Las superficies guía deslizantes críticas reciben un rectificado de precisión para reducir la fricción y garantizar un movimiento suave y sincrónico de la mandíbula. Los componentes del engranaje de tornillo síncrono se inspeccionan estrictamente para evitar que la mandíbula se desvíe asíncronamente después de miles de ciclos de sujeción.
Cada tornillo de banco terminado pasa por pruebas de desviación de centrado, verificación de la fuerza de sujeción y detección de la carrera de la mandíbula antes del envío. Las interfaces reservadas para conexión de punto cero siguen estándares dimensionales consistentes para la interoperabilidad entre hardware.
El servicio personalizado cubre límites de apertura de mordazas modificados, cuerpos de altura especial y diseños de orificios de montaje no estándar para adaptarse a requisitos únicos de accesorios de diferentes talleres de producción.
Notas de mantenimiento
El rendimiento del autocentrado se degradará gradualmente si se acumulan virutas y residuos de líquido de corte dentro del tornillo interno y la cavidad de la guía deslizante. La limpieza regular de los mecanismos deslizantes y la lubricación adecuada son esenciales para preservar la precisión de centrado original. Incluso los tornillos de banco de alta calidad no pueden mantener una precisión constante si las virutas y el refrigerante corrosivo permanecen atrapados dentro de las cavidades móviles durante períodos de producción prolongados.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as
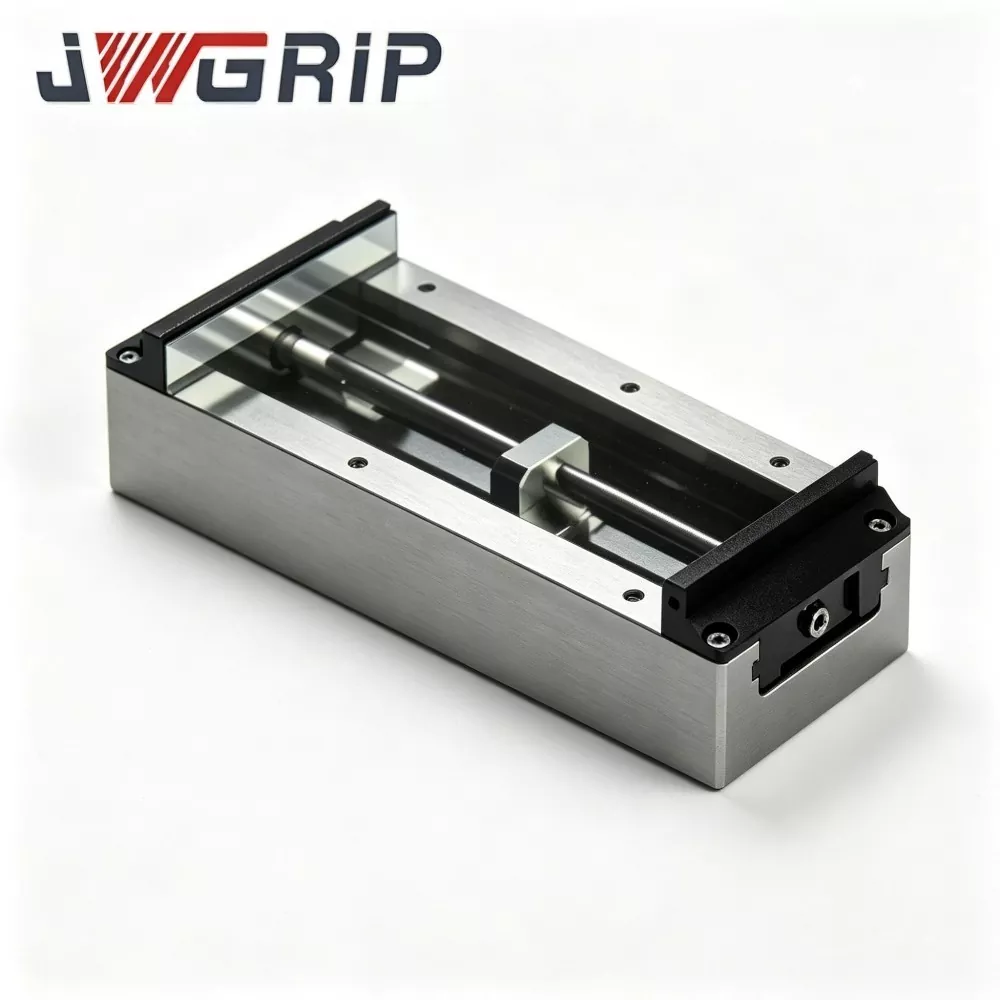
Tornillo de banco autocentrante de recorrido grande con mandíbulas blandas para mecanizado CNC de 5 ejes
JWGRIP es el fabricante y proveedor profesional de tornillo de banco autocentrante de recorrido grande de alta gama con mandíbulas suaves para mecanizado CNC de 5 ejes en China, y brinda servicio de venta directa de fábrica con productos estándar completamente en stock para una entrega global inmediata. Es un dispositivo de sujeción integrado de nuevo diseño y alto rendimiento optimizado exclusivamente para condiciones de trabajo de mecanizado CNC de 5 ejes. Al adoptar una estructura de sujeción de gran recorrido y un diseño de mandíbula suave flexible mecanizable, integra posicionamiento adaptable de múltiples ángulos y ventajas estructurales antiinterferencias en una sola unidad, sin requerir herramientas auxiliares adicionales.
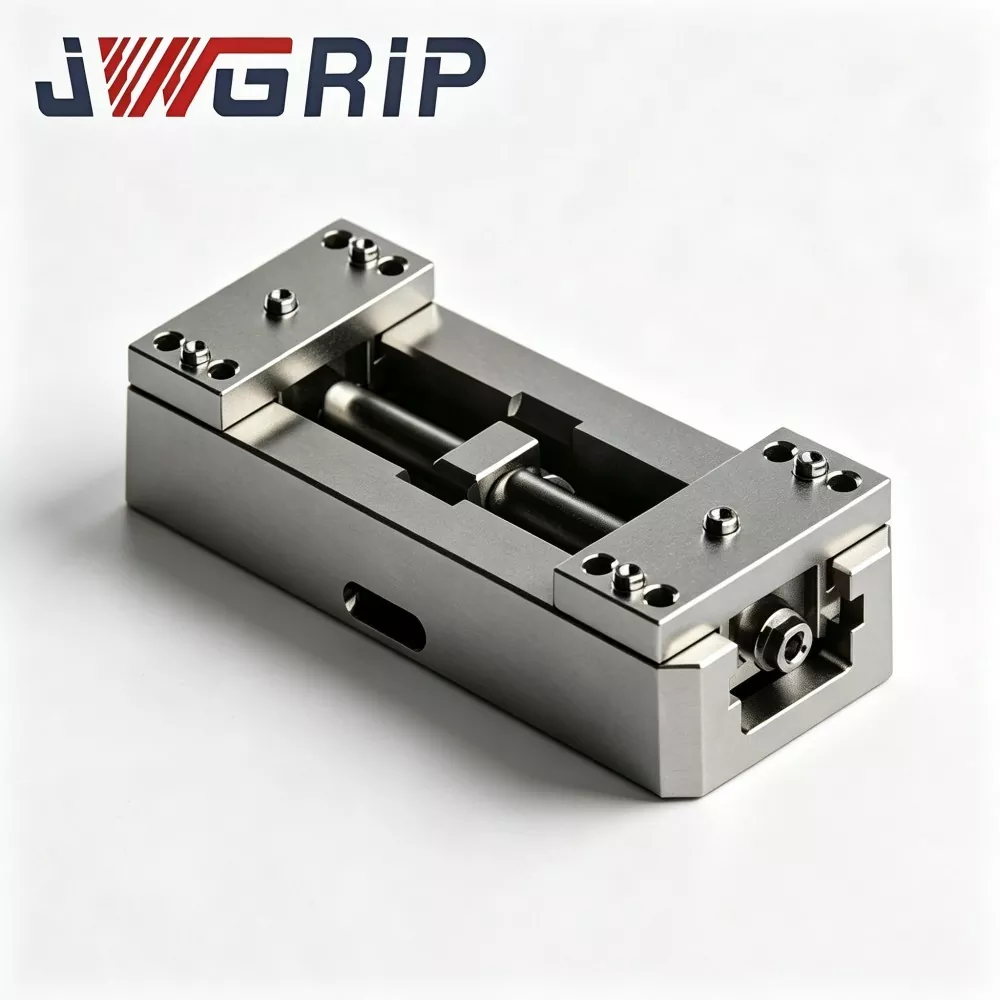
Tornillo de banco de punto cero autocentrante de recorrido grande con mandíbulas blandas para fresado CNC
JWGRIP es el fabricante y proveedor profesional de tornillo de banco de punto cero autocentrante de recorrido grande OEM y directo de fábrica con mandíbulas blandas para fresado CNC en China. Se trata de un dispositivo de sujeción de cambio rápido de punto cero integrado de nuevo diseño y alto rendimiento, especialmente diseñado para escenarios de producción de fresado CNC. Integra una estructura de sujeción de gran recorrido, una configuración de mordaza blanda flexible modificable y un punto de referencia de posicionamiento de punto cero universal en una sola unidad, eliminando la necesidad de bloques de accesorios auxiliares adicionales y alineación manual repetida.

Tornillo de banco de punto cero autocentrante de recorrido extendido con mandíbulas blandas
JWGRIP es el fabricante y proveedor profesional de tornillo de banco de punto cero autocentrante de recorrido extendido personalizado con mandíbulas blandas en China, con todos los modelos estándar completamente en stock para una entrega global rápida. Es un dispositivo de sujeción de cambio rápido de punto cero integrado de alto recorrido especialmente desarrollado para piezas de trabajo de precisión de paredes delgadas, formas especiales y grandes tamaños. Al adoptar una estructura de carrera extendida y una configuración flexible de mandíbula blanda, integra la función de autocentrado automático y la referencia de posicionamiento del punto cero en una sola unidad, sin necesidad de combinar accesorios auxiliares.
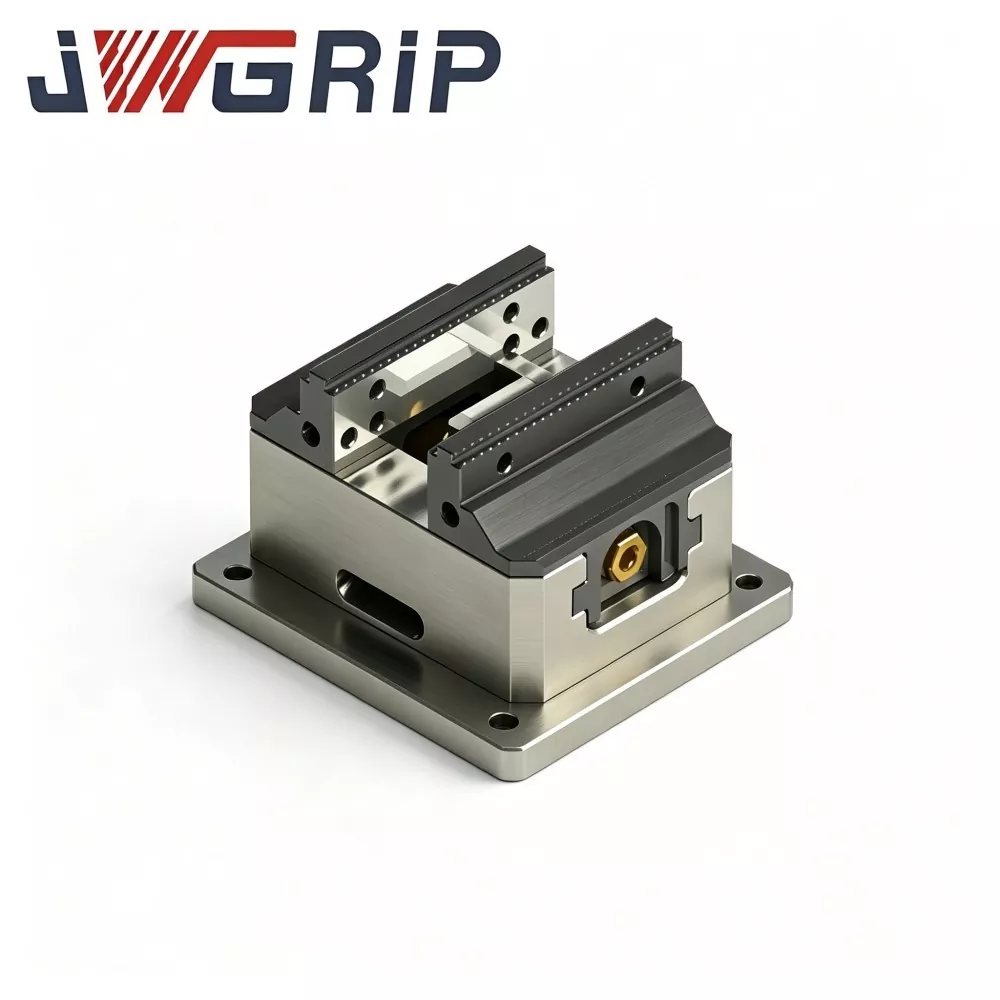
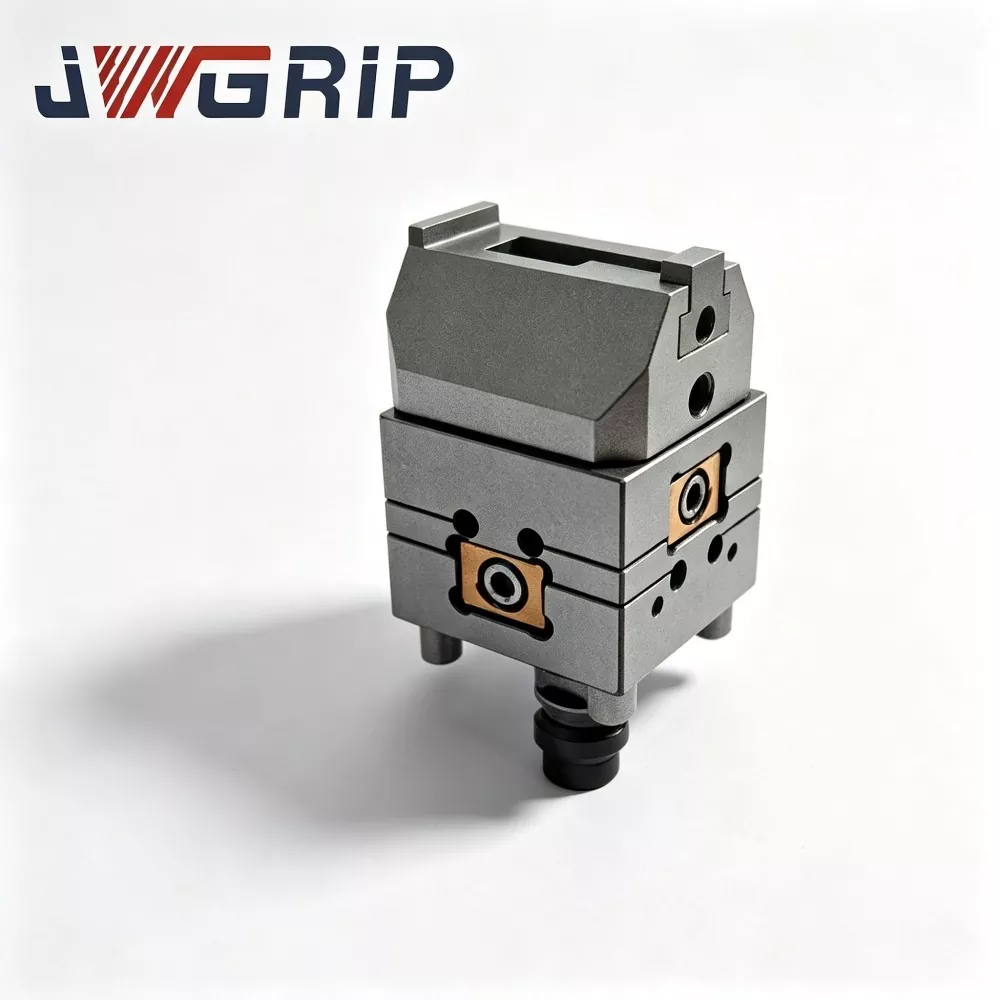
Prensa de punto cero autocentrante compacta de alta precisión con mandíbulas duras
JWGRIP es el fabricante y exportador profesional de prensas de punto cero autocentrantes compactas de alta precisión con mandíbulas duras en China, y brinda servicio de venta directa de fábrica con especificaciones estándar completamente en stock. Es un dispositivo de sujeción integrado de cambio rápido de punto cero optimizado profesionalmente para el mecanizado de precisión de componentes pequeños y simétricos. Al combinar una estructura integral de bloqueo de punto cero y un mecanismo de autocentrado automático en una unidad compacta, no requiere placas adaptadoras adicionales ni calibración en el sitio, y puede instalarse directamente en mesas de trabajo de máquinas herramienta CNC para adaptarse a líneas de producción manuales y no tripuladas flexibles.
JWGRIP es un fabricante y proveedor profesional Prensas autocentrantes CNC serie H77 en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias