- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Los mandriles de electroerosión tipo R ofrecen precisión de alto rendimiento para aplicaciones de electroerosión
Como proveedor industrial confiable de mandriles EDM tipo R,JWGRIPofrece mandriles neumáticos, mandriles manuales y módulos de sujeción de estaciones múltiples robustos y de larga vida útil para fabricantes de moldes, contratistas de procesamiento de electrodos y compradores de talleres de electroerosión que buscan una repetibilidad de sujeción constante en operaciones continuas de erosión por chispa. Las piezas funcionales centrales reciben tratamiento criogénico en fábrica y lapeado de precisión para reducir la deformación térmica provocada por descargas de chispas prolongadas y preservar el rendimiento de localización estable bajo cargas cíclicas. Más allá del hardware de sujeción EDM, JWGRIP también desarrollaSujeción de piezas de electroerosión compatible con EROWAy accesorios de sujeción de piezas de electroerosión por hilo, que satisfacen una gama completa de demandas de sujeción, desde la preparación de electrodos hasta el acabado con corte de alambre.
Muchas instalaciones de procesamiento de moldes subestiman hasta qué punto el rendimiento inestable del mandril puede erosionar la calidad de la pieza final. En la producción diaria de electroerosión, los operadores reemplazan con frecuencia electrodos y piezas de trabajo; Las estructuras de sujeción ordinarias sufren fácilmente un desplazamiento de posición después de múltiples desmontajes. Una pequeña desviación de posicionamiento se amplificará en el mecanizado por chispa, lo que dará como resultado una distancia de chispa desigual, superficies defectuosas en la cavidad del molde y una mayor tasa de retrabajo. Sin mandriles específicos diseñados para entornos de electroerosión ricos en dieléctricos, los talleres no pueden aprovechar al máximo el potencial de las máquinas de electroerosión de alta gama, incluso si invierten mucho en equipos avanzados de erosión por chispa.
¿Qué distingue los herrajes de sujeción especialmente diseñados de los accesorios de uso general utilizados dentro de las máquinas de electroerosión?
Los tornillos de banco mecánicos estándar o los bloques de sujeción simples están hechos para entornos de fresado CNC y carecen de protección contra la inmersión en fluido dieléctrico, la acumulación de residuos de carbón y la fluctuación térmica inducida por pulsos.
Por el contrario, los mandriles de electroerosión tipo R están totalmente optimizados para las condiciones de trabajo únicas de la erosión por chispa.
El mandril de electroerosión neumático R-Type D150 ofrece un bloqueo neumático rápido y con fuerza equilibrada para cambios frecuentes de electrodos, mientras que el mandril de electroerosión manual CNC MacroStd R-Type D75 se adapta a trabajos de prototipos de bajo volumen donde el suministro de aire no está disponible en el sitio. El mandril de electroerosión neumático 9 en 1 tipo R admite el posicionamiento simultáneo de múltiples electrodos, lo que reduce en gran medida el tiempo total del ciclo de mecanizado para moldes de cavidades complejas.
Las estructuras internas selladas impiden que el fluido dieléctrico y los residuos de carbón entren en los espacios de ajuste de precisión, lo que reduce el desgaste de los componentes internos de localización. Cada acción de sujeción reproduce el dato original, por lo que los operadores evitan comprobaciones repetidas del indicador y realineación de electrodos que requiere mucho tiempo entre diferentes tareas de chispa.
Ventajas del proceso
Muchas fábricas dedican mucho más tiempo a cambiar y calibrar electrodos que al corte por erosión por chispa. La adopción de mandriles estandarizados ayuda a trasladar la mayor parte del trabajo de configuración fuera del gabinete de la máquina de electroerosión. Los trabajadores pueden completar la sujeción previa del electrodo y la medición de compensación en bancos auxiliares y luego transferir todo el conjunto al mandril montado en la máquina en segundos. Las variantes neumáticas, como el mandril neumático para electroerosión R-Type D150 y el mandril neumático para electroerosión R-Type 9 en 1, minimizan la torsión y el ajuste manual, lo que reduce las fuentes de error humano. Si su línea de producción combina pedidos de prototipos y proyectos de moldes en masa, puede combinar el mandril de electroerosión manual CNC MacroStd R-Type D75 de estilo manual y el mandril de electroerosión manual R-Type D100 según las características del lote. Este conjunto de hardware puede cooperar con los soportes de electrodos tipo R para formar un flujo de trabajo completo de manipulación de electrodos y también puede interconectarse con componentes de cambio rápido del sistema de sujeción de piezas de cambio rápido al construir celdas de fabricación de moldes semiautomáticas.
Fortalezas principales del producto
La construcción interna especialmente sellada resiste la contaminación por fluidos dieléctricos, polvo de carbón y residuos de mecanizado para un funcionamiento estable a largo plazo de la electroerosión.
La doble selección de accionamiento neumático y bloqueo mecánico manual se adapta a líneas de producción automatizadas y talleres manuales de lotes pequeños, respectivamente.
La precisión del posicionamiento repetido a nivel de micras reduce la desviación del electrodo y evita superficies defectuosas en la cavidad del molde provocadas por el cambio de referencia.
Compatible con portaelectrodos y placas de localización convencionales, lo que permite una conexión perfecta con el inventario de accesorios existente del taller.
Descripción general de la composición del producto
La cartera de hardware de sujeción de JWGRIP cubre modelos neumáticos de estaciones múltiples y variantes manuales compactas para adaptarse a diversos flujos de producción de electroerosión.
Los productos neumáticos de alta eficiencia incluyen el mandril neumático para electroerosión R-Type D150 y el mandril neumático para electroerosión R-Type 9 en 1, orientados principalmente a escenarios de reemplazo de electrodos de alta frecuencia en talleres de moldes a gran escala; Estos modelos dependen de una entrada de presión de aire estable para lograr una fuerza de sujeción uniforme en múltiples estaciones. La serie manual contiene el mandril de electroerosión manual CNC MacroStd R-Type D75 y el mandril de electroerosión manual R-Type D100, ideales para laboratorios, talleres de prototipos y sitios sin suministro estable de aire comprimido. Todos los mandriles pertenecen al ecosistema completo de productos del sistema de sujeción de piezas EDM tipo R. Cuando los usuarios necesitan ampliar la capacidad de montaje de electrodos, pueden combinar estos mandriles con placas de centrado tipo R para la extensión del punto de referencia, o adoptar módulos de soporte de soporte de trabajo EDM compatible con EROWA para compartir accesorios entre sistemas.
Escenarios de aplicación típicos
Estas unidades de sujeción se utilizan ampliamente en la fabricación de moldes de inyección de plástico, procesamiento de moldes de fundición a presión, producción de troqueles de estampado de precisión y trabajos de preparación de lotes de electrodos personalizados. Se adaptan a máquinas de electroerosión por penetración para mecanizado de cavidades y sirven como unidades de localización de núcleos para sujeción de insertos de moldes, electrodos de engranajes y electrodos de texturas complejas. Ya sea que esté actualizando equipos antiguos de electroerosión por penetración o construyendo nuevos talleres de fabricación de moldes inteligentes, los mandriles configurados correctamente pueden comprimir los ciclos de reemplazo de electrodos y estabilizar la calidad de la superficie final de las cavidades del molde. Con frecuencia son seleccionados por proveedores de moldes para automóviles, fábricas de moldes para electrónica de consumo y fabricantes de herramientas de precisión.
Guía de selección
Primero evalúe su modo de producción real: la fabricación masiva de moldes continuos con frecuentes cambios de electrodos tiende a beneficiarse más de los mandriles de electroerosión tipo R accionados neumáticamente, como el mandril de electroerosión neumático R-Type D150 o el mandril de electroerosión neumático R-Type 9 en 1. Los talleres orientados a prototipos con menos cambios pueden elegir opciones manuales rentables, incluido el mandril de electroerosión manual R-Type D100.
A continuación, confirme los tamaños de los electrodos, la carga máxima de sujeción y el espacio de instalación en la mesa de trabajo de su máquina de electroerosión. No ignore las condiciones del suministro de aire en el sitio: las versiones neumáticas requieren fuentes de aire comprimido estables y secas.
Si planea conectarse con recursos de dispositivos existentes, verifique de antemano la compatibilidad con los soportes de electrodos tipo R y las placas de ubicación. Si tiene confusión sobre la coincidencia de parámetros, la documentación del producto JWGRIP ofrece tablas de dimensiones detalladas y guías de referencia de instalación para referencia técnica en el sitio.
¿Por qué trabajar con JWGRIP?
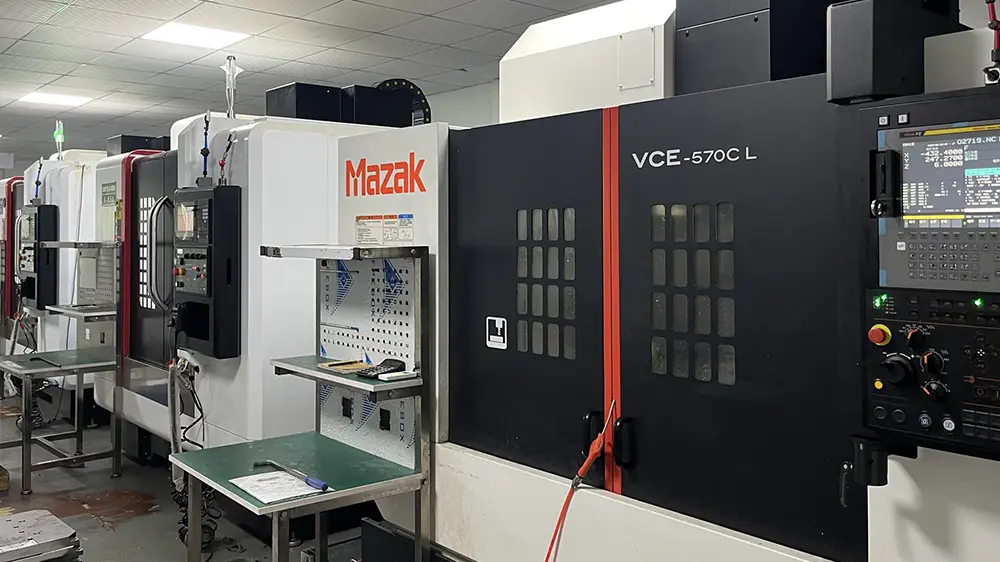
Cada cuerpo de mandril, cono de localización y conjunto de bloqueo se somete a una estricta inspección multiproceso antes de la entrega. Las materias primas de acero de aleación de alta dureza más el tratamiento criogénico alivian la tensión interna generada durante el mecanizado, por lo que la precisión del posicionamiento no disminuirá rápidamente después de miles de ciclos de sujeción.
Además de los modelos estándar en stock, aceptamos modificaciones personalizadas para dimensiones de instalación especiales, parámetros de fuerza de sujeción y tratamiento de superficie anticorrosión para satisfacer requisitos únicos de fabricación de moldes. Proporcionamos planos de dimensiones, manuales de instalación y consejos de mantenimiento para ayudar al personal del taller a realizar la inspección diaria y el reemplazo de componentes. El mantenimiento de rutina correcto prolongará en gran medida la vida útil de estas unidades de sujeción de precisión y mantendrá su producción de electroerosión por penetración funcionando de manera constante durante años.
nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

- View as

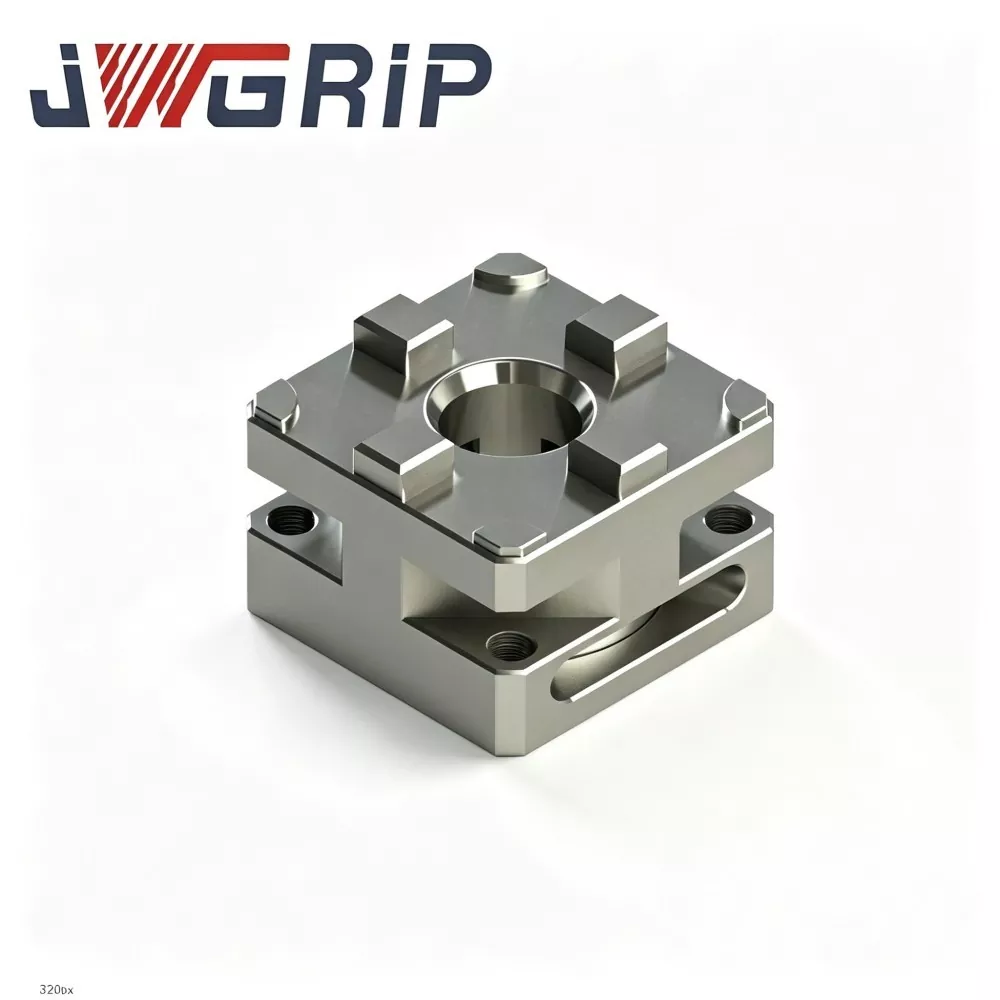
Mandril de electroerosión neumático tipo R 9 en 1
JWGRIP es el fabricante y proveedor profesional de mandril neumático EDM 9 en 1 tipo R en China, y brinda servicio directo de fábrica con modelos estándar completamente en stock para servir a empresas globales de fabricación de moldes y mecanizado de precisión. Es un sistema de sujeción neumático de cambio rápido integrado todo en uno diseñado profesionalmente para escenarios de producción flexibles de mecanizado de precisión y electroerosión. Integra nueve conjuntos de diferentes configuraciones de portaelectrodos en un solo cuerpo de mandril, eliminando la necesidad de comprar, almacenar y administrar múltiples mandriles de electroerosión discretos y accesorios de sujeción independientes.
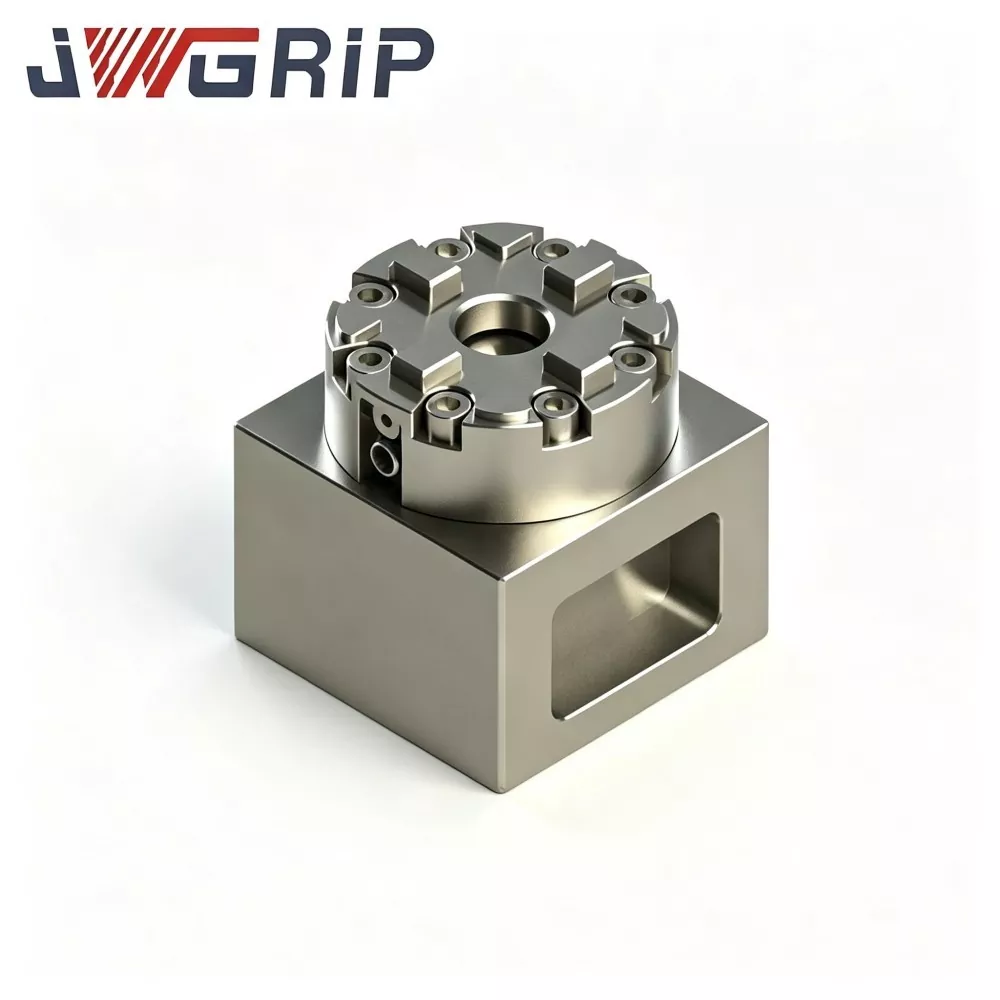
Mandril de electroerosión manual tipo R D100
JWGRIP es el fabricante y proveedor profesional del mandril de electroerosión manual R-Type D100 en China, con modelos estándar completamente en stock y que admite pedidos al por mayor a nivel mundial para la presentación de ofertas de proyectos y la adquisición de pruebas por lotes. Es un dispositivo de sujeción de referencia manual integrado de alta precisión especialmente diseñado para talleres de electroerosión por penetración, fabricación de troqueles y preajuste de electrodos de estaciones múltiples. Al adoptar una estructura de bloqueo totalmente mecánica sin dependencia de una fuente de aire neumática, integra un rendimiento de sujeción manual estable y una función de posicionamiento concentricidad de alta precisión en una sola unidad.
Mandril de electroerosión manual CNC MacroStd tipo R D75
JWGRIP es el fabricante y proveedor profesional de mandril de electroerosión manual CNC MacroStd R-Type D75 personalizado en China, que brinda suministro directo de fábrica para respaldar proyectos de licitaciones por volumen globales y negocios de envíos puntuales. Es un dispositivo de sujeción manual integrado de alta precisión que cumple con los estándares dimensionales MacroStd, especialmente diseñado para talleres de electroerosión por penetración, electroerosión por hilo y fabricación profesional de electrodos de molde. Al integrar una estructura de acero endurecido anticorrosión y un punto de referencia de posicionamiento de precisión unificado en una sola unidad compacta, elimina la tediosa y repetida calibración del indicador de cuadrante y los errores de posicionamiento acumulativos de las herramientas de sujeción tradicionales.
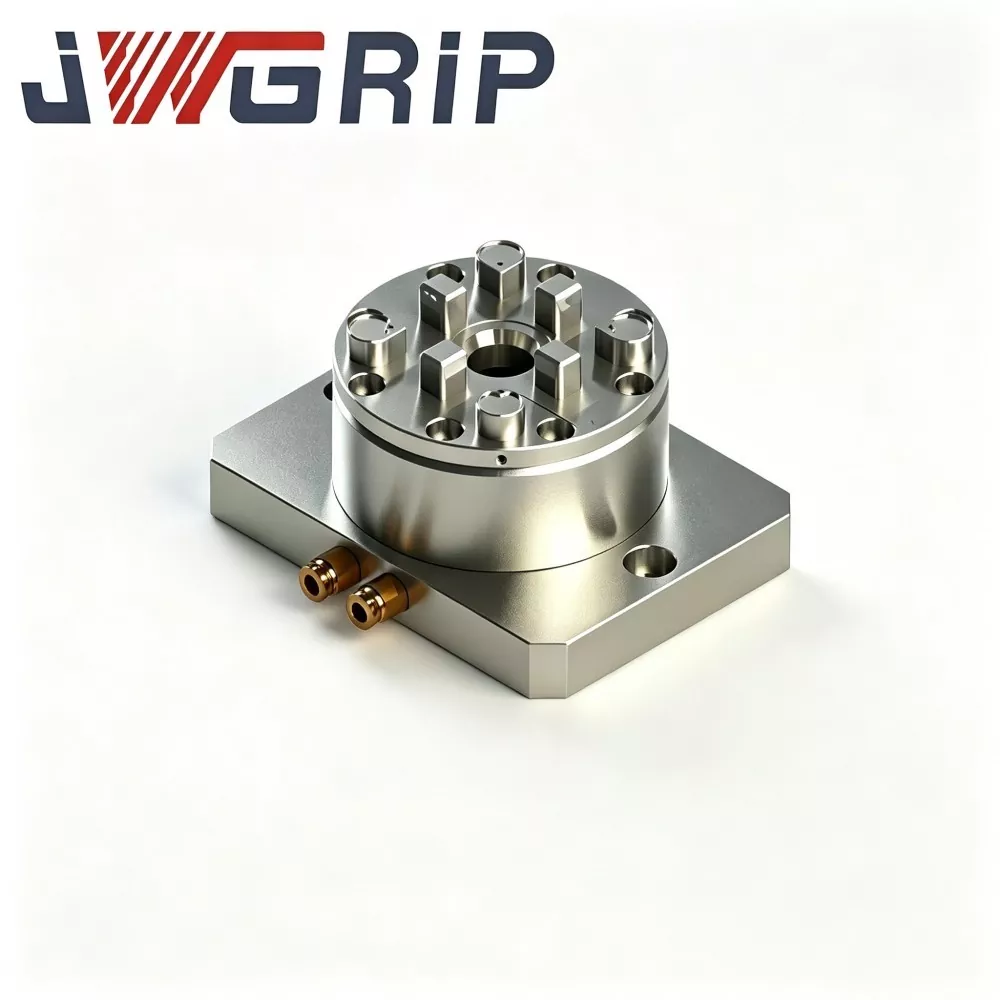
Mandril de electroerosión neumático tipo R D150
JWGRIP es el fabricante y proveedor profesional del mandril neumático EDM R-Type D150 en China, con especificaciones estándar completamente en stock para respaldar la cooperación del acuerdo marco global y la implementación de pedidos en consignación. Es un dispositivo de sujeción neumático integrado de alta eficiencia, personalizado y desarrollado profesionalmente para escenarios de electroerosión por inmersión, electroerosión por hilo y mecanizado de electrodos de molde de precisión. Integra una estructura optimizada del circuito de aire interno y una unidad de sujeción de posicionamiento de alta precisión en un solo dispositivo, lo que elimina la tediosa alineación manual y los procedimientos de calibración repetidos que requieren los accesorios tradicionales.
JWGRIP es un fabricante y proveedor profesional Mandriles EDM tipo R en China. Le damos una calurosa bienvenida a la venta al por mayor de productos de alta calidad a precios competitivos de nuestra fábrica.
Recomendaciones de noticias