- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

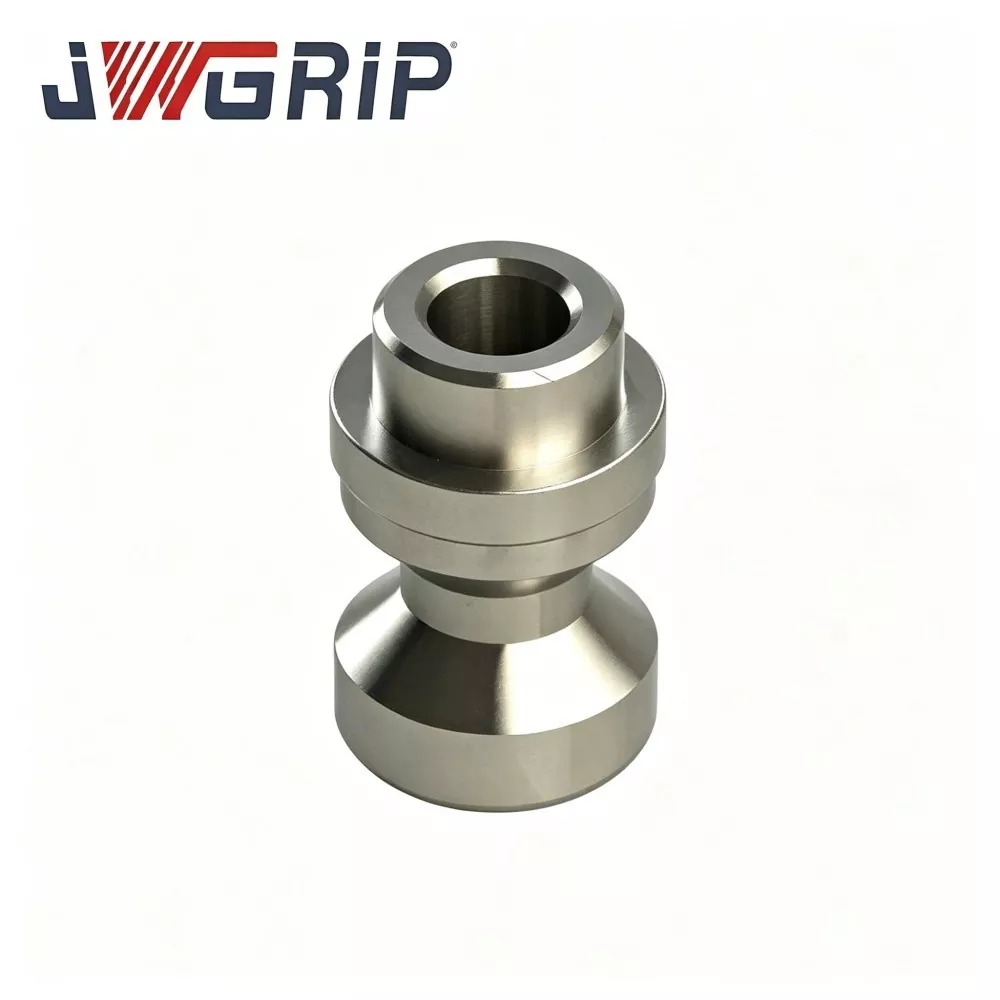
Perno de tracción de punto cero D16 de precisión para sujeción de piezas CNC
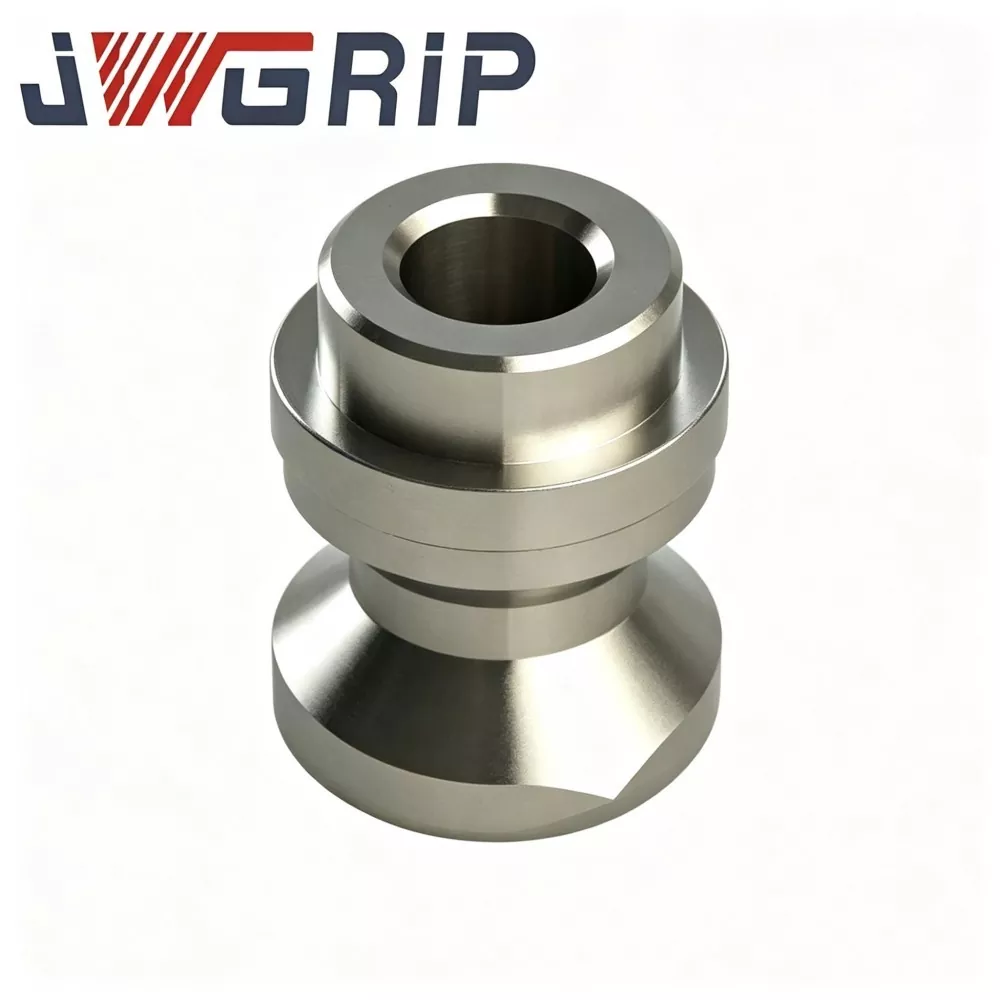
JWGRIP es el fabricante y proveedor profesional de perno de tracción de punto cero Precision D16 para sujeción de piezas CNC en China, con especificaciones estándar completamente en stock y que acepta pedidos al por mayor a nivel mundial para fábricas de mecanizado CNC, integradores de accesorios y equipos de mantenimiento de salas de herramientas. Es un componente de bloqueo y posicionamiento del núcleo de alta precisión adaptado profesionalmente para los sistemas de sujeción de punto cero de la serie D16 en sujeción de piezas CNC. Al integrar el punto de referencia de posicionamiento de alta precisión y la estructura de transmisión de fuerza estable en una sola unidad, lleva a cabo funciones centrales de posicionamiento de accesorios, transmisión de fuerza de bloqueo y evaluación comparativa de posicionamiento repetido durante el mecanizado de alta velocidad.
El perno de tracción de punto cero Precision D16 para sujeción de piezas CNC se fabrica a partir de materias primas de acero de aleación de primera calidad, adoptando forjado estandarizado, múltiples ciclos de tratamiento térmico de precisión y procesos de rectificado de ultraprecisión. A diferencia de los pernos de tracción ordinarios de uso general, optimiza la distribución de la tensión del área de contacto esférica, reduciendo efectivamente la presión de contacto local y evitando el desconchado, el rayado y la deformación plástica tempranos bajo cargas de sujeción cíclicas a largo plazo. Con una precisión geométrica estable mantenida después de cientos de miles de ciclos de sujeción, el perno de tracción duradero cumple totalmente con los estándares de seguridad de maquinaria CE.
Cada lote se somete a una estricta inspección del material entrante, detección de defectos de forjado, clasificación de dureza, detección de dimensiones de precisión y verificación de muestreo del ciclo del producto terminado. Se utiliza ampliamente para el montaje de accesorios nuevos de punto cero y para el reemplazo de pernos de tracción desgastados y deformados para el mantenimiento de accesorios en el sitio. Al respaldar la adquisición urgente de existencias y pedidos al por mayor de renovación de talleres a gran escala, así como OEM y modificaciones personalizadas de las especificaciones de rosca, altura del hombro y tolerancia esférica, proporciona soluciones de soporte de posicionamiento de punto cero estables y de alta precisión para empresas globales de mecanizado de precisión CNC.
Flujo de trabajo operativo
El perno de tracción de punto cero D16 es la pieza clave de posicionamiento y transferencia de fuerza del sistema de sujeción de punto cero de la serie D16 para sujeción de piezas CNC. Cuando la estación de fijación de punto cero ejecuta la acción de sujeción, el mecanismo de sujeción interno se bloquea en la superficie de tracción esférica del perno de tracción D16. Basándose en el contacto de la superficie esférica y la cara de posicionamiento del hombro, completa el posicionamiento dual de las direcciones radial y axial para accesorios y paletas, y transmite una alta fuerza de tracción de bloqueo para el proceso de corte CNC de alta velocidad.
Sin un perno de tracción de punto cero D16 calificado, el sistema de fijación de punto cero D16 sufrirá las siguientes fallas típicas en la producción práctica:
1. Bloqueo inestable del dispositivo, ligero desplazamiento del dispositivo bajo la vibración de corte
2. Caída repetida de la precisión del posicionamiento causada por rayones en la superficie esférica, desconchones o deformación plástica
3. Ruido de sujeción anormal, tensión desigual en las mordazas de sujeción internas de la estación de punto cero
4. El accesorio no se puede liberar suavemente debido a la deformación del hombro del perno o al daño en la rosca.
Interfaces de coincidencia de núcleos del perno de tracción de punto cero D16:
1. Superficie de contacto de tracción esférica: coopera con las mordazas de sujeción internas de la estación de fijación de punto cero D16 y soporta la fuerza de tracción de bloqueo principal.
2. Ubicación de la cara de referencia del hombro: punto de referencia de posicionamiento axial, encaja estrechamente en la superficie inferior del dispositivo, define la posición del eje Z del dispositivo.
3. Sección de rosca de montaje: atorníllela en el orificio roscado del accesorio o de la paleta, realiza una instalación fija del perno de tracción.
4. Función de posicionamiento/plano antirotación (opcional): evita la rotación del perno de tracción durante los ciclos de sujeción y liberación.
Flujo de trabajo completo de sujeción y liberación:
1. Sujete el perno de tracción de punto cero D16 en la parte inferior del dispositivo o paleta mediante la rosca de montaje.
2. Los operadores o el equipo de automatización colocan el dispositivo con el perno de tracción en la estación del dispositivo de punto cero D16. La superficie esférica del perno de tracción ingresa a la cavidad interna de la estación para realizar el posicionamiento previo.
3. Se activa el mecanismo de sujeción neumático/hidráulico de la estación de punto cero; Las mordazas de sujeción sujetan la superficie de contacto esférica del perno de tracción D16, generando una poderosa fuerza de tracción. La cara del hombro de localización se ajusta perfectamente al plano de referencia de la estación para finalizar el posicionamiento combinado radial-axial.
4. Una vez completados el posicionamiento y el bloqueo, la máquina herramienta CNC inicia el corte a alta velocidad y la fuerza de reacción de corte se transmite a través del perno de tracción a la estación de fijación de punto cero.
5. Al finalizar la tarea de mecanizado, la estación de punto cero ejecuta la acción de desbloqueo; Las mordazas de sujeción se abren y liberan la superficie esférica del perno de tracción D16.
6. El accesorio/paleta se puede levantar desde la estación de punto cero, completando un ciclo de mecanizado completo, listo para el cambio de accesorio en la siguiente ronda.
Los pernos de tracción universales comunes y de bajo costo solo realizan la función básica de conexión de tracción, sin una optimización específica de la distribución de tensión de la superficie esférica, el gradiente de dureza del tratamiento térmico y la planitud del hombro para las condiciones operativas del sistema de punto cero D16. Bajo cargas de impacto de corte y sujeción cíclicas a largo plazo, son propensos a descascararse la superficie esférica, deformarse en los hombros y desgastarse la rosca, lo que lleva a la pérdida de precisión de toda la unidad de fijación de punto cero. Basándose en la abundante experiencia práctica de los proyectos de mantenimiento in situ de accesorios de punto cero D16, JWGRIP optimiza la tensión de contacto esférica, el tratamiento térmico de ciclos múltiples y el proceso de rectificado de ultraprecisión especialmente para el perno de tracción de punto cero D16, que puede soportar cargas de tracción cíclicas pesadas en la producción de intercambio frecuente de accesorios y evitar fallas tempranas de los componentes de bloqueo de posicionamiento de punto cero.
Análisis práctico de los puntos débiles
1. Vida útil corta de los pernos de tracción generales ordinarios y de bajo costo. Los pernos de tracción generales convencionales adoptan un proceso de tratamiento térmico simple. La superficie de contacto esférica es fácil de descascarar y rayar después de miles de ciclos de sujeción. Se requiere reemplazo frecuente, lo que provoca tiempos de inactividad en la producción y un aumento en el costo de mantenimiento de los accesorios.
2. Repita la desviación de la precisión del posicionamiento causada por la superficie esférica y el daño en el hombro de localización. Bajo vibración de corte y carga de tracción cíclica, los pernos de tracción inferiores sufren deformación plástica esférica o abolladuras en la cara del hombro de localización. Provoca directamente una desviación de posicionamiento del dispositivo, lo que resulta en dimensiones inestables de la pieza de trabajo y una mayor tasa de rechazo.
3. Riesgo oculto de rendimiento de bloqueo insuficiente en condiciones de corte intenso Durante el fresado de avance pesado de piezas de trabajo de acero para moldes y aleaciones de aluminio, el perno de tracción soporta una enorme fuerza de reacción. Los pernos de tracción no optimizados pueden producir riesgo de deslizamiento bajo una fuerza de tracción elevada, lo que amenaza la seguridad del mecanizado en el sitio.
4. Escasa intercambiabilidad de los productos de pernos de tracción modificados no estándar. Los pernos de tracción no estándar en el mercado tienen una tolerancia esférica, una altura de hombro o una especificación de rosca inconsistentes. No se pueden utilizar indistintamente para estaciones de fijación de punto cero estándar D16, lo que requiere una modificación manual del ajuste durante el reemplazo y prolonga el tiempo de inactividad del equipo.
5. Rendimiento integral inestable sin una inspección completa del lote. Algunos proveedores omiten la detección de fallas, la clasificación de la dureza y la verificación del muestreo del ciclo. Los pernos individuales defectuosos ingresan al sitio de producción, lo que provoca una falla repentina en el desbloqueo del accesorio y un cierre inesperado de la producción.
El perno de tracción de punto cero JWGRIP Precision D16 resuelve los cuellos de botella de producción mencionados anteriormente a través de cinco medidas de diseño principales: materia prima de acero de aleación de primera calidad, diseño optimizado de distribución de tensión de superficie esférica, tratamiento térmico de precisión de ciclos múltiples, rectificado de ultraprecisión para superficies funcionales clave, inspección de lotes de rango completo que cumple con los estándares de seguridad de maquinaria CE.
Composición del módulo
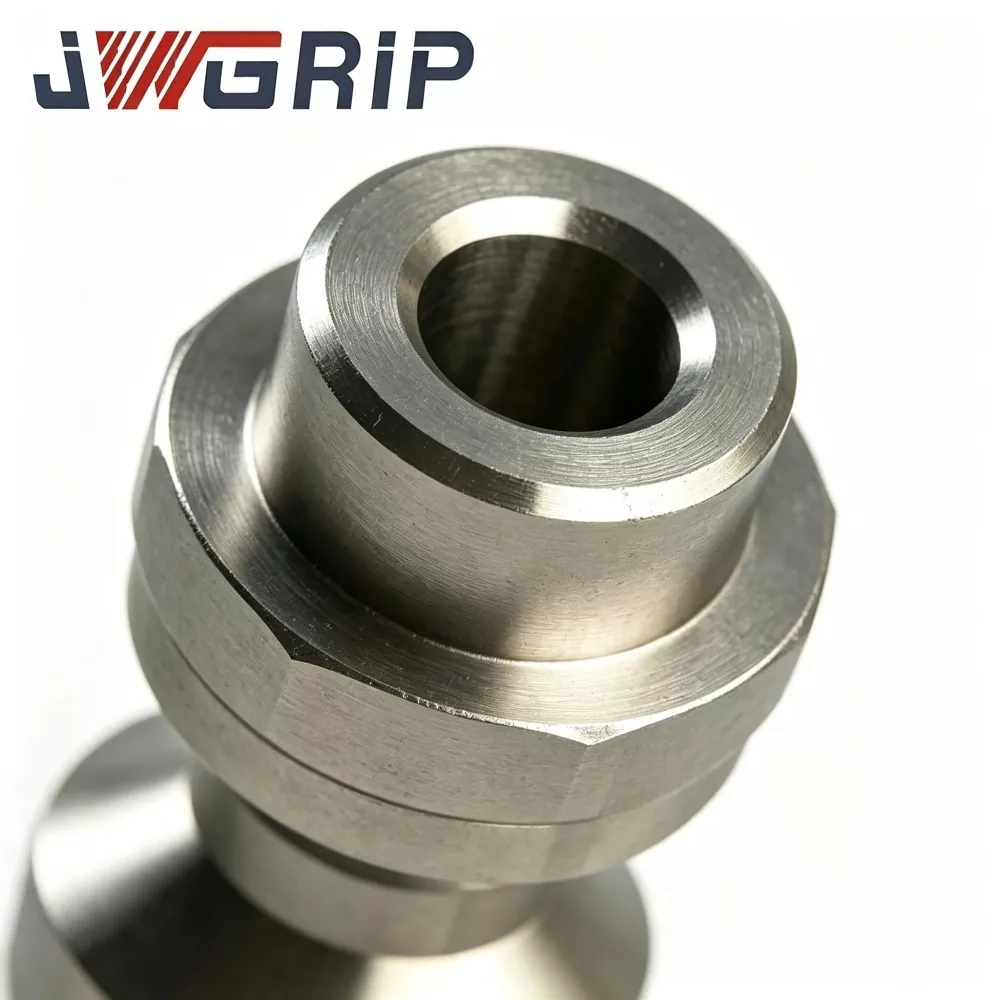
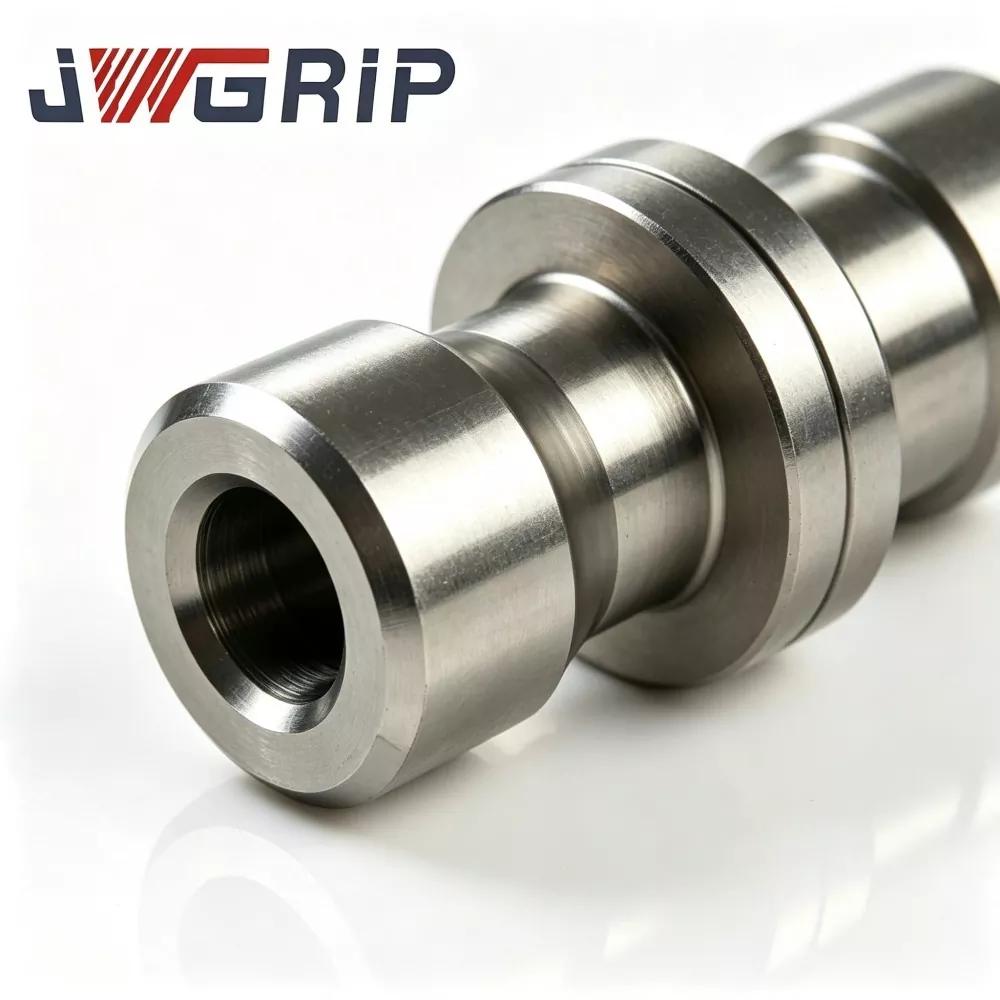
El perno de tracción de punto cero JWGRIP Precision D16 para sujeción de piezas CNC es un componente de bloqueo de posicionamiento de alta precisión de un solo cuerpo para el sistema de fijación de punto cero de la serie D16. Sus secciones funcionales clave incluyen cuatro partes:
1. Superficie de contacto de tracción esférica: área de sujeción principal que soporta la tensión, combinada con las mordazas de sujeción internas de la estación de punto cero D16.
2. Ubicación de la cara de referencia del hombro: superficie de referencia de posicionamiento axial, se ajusta a la parte inferior del dispositivo o al plano de referencia de la estación de punto cero.
3. Sección de rosca de montaje: Rosca de instalación para atornillar en el orificio roscado del accesorio/palet.
4. Función plana antirotación: evita que el perno gire durante los ciclos de sujeción y desbloqueo (versión personalizada estándar y opcional).
Descripción de la pieza clave
1. Superficie de contacto de tracción esférica Procesada mediante rectificado de ultraprecisión, estructura de distribución de tensión esférica optimizada. Después de un tratamiento térmico especial, la superficie obtiene una alta dureza y resistencia al desgaste, resistiendo el desconchado, los rayones y la deformación plástica bajo cientos de miles de cargas de sujeción cíclicas. Es la zona de contacto central que soporta la fuerza para el bloqueo de punto cero.
2. Ubicación de la cara de referencia del hombro Cara de referencia plana rectificada de alta precisión. El estricto control de perpendicularidad entre la cara del hombro y el centro esférico garantiza la precisión del posicionamiento axial del accesorio y evita la desviación de la dimensión del eje Z causada por abolladuras o inclinación de la cara del hombro.
3. Sección de rosca de montaje Adopta una especificación de rosca de alta precisión combinada con el sistema de fijación de punto cero D16. Buena resistencia a la tracción y rendimiento antifatiga, lo que evita que el hilo se resbale o se agriete bajo cargas de tracción prolongadas.
4. Característica plana antirrotación Estructura plana antirrotación fresada que evita que el perno de tracción gire junto con la fricción de la mordaza de sujeción durante el intercambio repetido de accesorios, protegiendo la confiabilidad de la conexión de rosca; Disponible para la versión estándar, también admite cancelación personalizada según los requisitos del dibujo del cliente.
Ventajas técnicas
1. Especialmente desarrollado para el sistema de sujeción de punto cero de la serie D16, solución de piezas de repuesto estándar 100% intercambiables. A diferencia de los productos de perno de tracción universales en el mercado, el perno de tracción de punto cero Precision D16 para sujeción de piezas CNC está totalmente optimizado teniendo en cuenta el perfil de la mordaza de sujeción de la estación de fijación de punto cero D16, los requisitos de fuerza de tracción y los parámetros de referencia de posicionamiento. Reemplazo directo sin modificación secundaria de accesorios, lo que reduce en gran medida el tiempo de inactividad por mantenimiento de los accesorios.
2. Distribución optimizada de la tensión esférica + tratamiento térmico de precisión de ciclos múltiples, excelente resistencia al desgaste y rendimiento antifatiga Optimice la tensión de contacto esférica para reducir la presión de contacto local. El acero de aleación de primera calidad con tratamiento térmico de precisión de múltiples ciclos logra un gradiente de dureza razonable. Resista eficazmente el desconchado, los rayones y la deformación plástica bajo cientos de miles de sujeción cíclica, extienda la vida útil de los componentes.
3. Rectificado de ultraprecisión para superficies clave, rendimiento estable de posicionamiento repetido a largo plazo. La superficie esférica y la cara de referencia del hombro de localización adoptan un proceso de rectificado de ultraprecisión. Estricto control de tolerancia geométrica para perpendicularidad, redondez y dimensión esférica. Mantenga un rendimiento de posicionamiento constante después de una gran cantidad de ciclos de intercambio de accesorios y garantice una dimensión de mecanizado estable de la pieza de trabajo.
4. Existencias puntuales estándar y capacidad de personalización OEM flexible. Los pernos de tracción de punto cero D16 estándar se encuentran en existencias suficientes para el reemplazo urgente de accesorios por mantenimiento. Admite personalización OEM: ajuste de especificaciones de rosca, modificación de la altura del hombro, optimización de la tolerancia esférica, cambio de estructura antirrotación, para satisfacer los requisitos personalizados de varias soluciones especiales de accesorios CNC.
5. Inspección estricta de lotes de proceso completo y verificación del sitio de producción en masa. Cada lote de producción completa la inspección del material entrante, la detección de fallas de forja, la detección de dureza, la clasificación de dimensiones de precisión y la verificación de muestreo del ciclo del producto terminado. Los productos se han aplicado y verificado en masa en una gran cantidad de sitios nacionales de producción de accesorios de punto cero CNC.
Precauciones de instalación y funcionamiento
1. Limpieza y verificación previa a la instalación Limpie completamente el orificio roscado del accesorio/paleta, elimine las virutas de hierro, los residuos de líquido de corte y los contaminantes extraños. Inspeccione el orificio roscado en busca de daños; repare o reemplace la rosca del accesorio si los dientes de la rosca están rotos. Verifique la superficie de referencia de contacto en busca de abolladuras, rebabas o rayones.
2. Montaje del perno de tracción de punto cero D16. Atornille el perno de tracción D16 en el orificio roscado del dispositivo. Apriete estrictamente siguiendo el requisito de torque especificado en la hoja de datos técnicos. Está prohibido apretar demasiado para evitar daños en la rosca, distorsión de la cara del hombro y fallas ocultas en la precisión del posicionamiento.
3. Verifique el estado del accesorio de referencia del ensamblaje. Después de la instalación, confirme que la cara de referencia del hombro de ubicación encaje estrechamente contra la superficie inferior del accesorio sin inclinación ni espacio. No deje partículas extrañas atrapadas entre el hombro y el accesorio. Si se instalan varios pernos de tracción en un dispositivo, asegúrese de que todos los pernos mantengan un estado de montaje constante.
4. Prueba de simulación de intercambio manual previa al uso Monte el dispositivo ensamblado con pernos de tracción D16 en la estación de dispositivo de punto cero D16, ejecute repetidas pruebas de sujeción y desbloqueo manual. Compruebe que la sujeción sea firme, que el desbloqueo sea suave y que no haya ruidos anormales. Confirme que no haya atascos entre la superficie esférica del perno de tracción y las mordazas internas de la estación.
5. Prueba de verificación del estado de corte Realice un corte de prueba para la pieza de trabajo, inspeccione la estabilidad de bloqueo del accesorio y la consistencia de las dimensiones de mecanizado de la pieza de trabajo. Una vez confirmado el rendimiento, se pone formalmente en producción por lotes.
6. Requisito de inspección diaria en el sitio Desmontar periódicamente los pernos de tracción para inspeccionar la apariencia. Revise la superficie esférica en busca de rayones o desconchados, inspeccione la cara del hombro en busca de abolladuras y la rosca en busca de desgaste. Reemplace el perno de tracción oportunamente una vez que se produzcan daños evidentes, evite fallos inesperados de precisión durante el mecanizado en masa.
Servicios de soporte posventa
1. Orientación técnica remota en línea: que cubre la consulta sobre la selección de pernos de tracción, la guía de torque de instalación y la resolución de problemas en el sitio de accesorios de punto cero.
2. Para cada orden de compra se suministra la ficha técnica completa y el documento de operación de instalación.
3. Consulta de proyectos personalizados a nivel de ingeniería: modificación de la especificación de rosca, ajuste de la altura del hombro, personalización de la tolerancia esférica, optimización de la estructura antirotación y otras demandas personalizadas.
4. Respaldar la adquisición puntual de muestras de una sola pieza y el suministro de pedidos al por mayor de lotes grandes de pernos de tracción de punto cero D16, satisfaciendo las demandas urgentes de mantenimiento de accesorios y actualización de lotes del taller.
5. Declaración de garantía: bajo una instalación correcta y condiciones de carga de tracción de trabajo nominal, el cuerpo principal no consumible del perno de tracción de punto cero D16 disfruta de una garantía de 2 años. El desgaste causado por la fricción cíclica normal y los rayones causados por el impacto de virutas extrañas están excluidos del alcance de la garantía gratuita. Los daños causados por un montaje excesivo, una fuerza de tracción excesiva, una colisión provocada por el hombre y un entorno operativo inadecuado no están cubiertos por la garantía.
Preguntas frecuentes
P1: ¿Se puede combinar directamente este perno de tracción de punto cero Precision D16 con estaciones de fijación de punto cero estándar de la serie D16?
Sí. El perno de tracción de punto cero Precision D16 para sujeción de piezas CNC es una pieza de repuesto de bloqueo de posicionamiento estándar compatible con las estaciones de fijación de punto cero de la serie D16. La dimensión esférica, la altura del hombro y las especificaciones de rosca siguen el estándar original del sistema D16 y se pueden instalar y reemplazar directamente sin modificaciones secundarias.
P2: ¿Cuántos ciclos de sujeción puede alcanzar el perno de tracción de punto cero JWGRIP D16 en condiciones nominales de trabajo?
Con una instalación correcta, un torque adecuado y un ambiente de trabajo limpio, puede alcanzar cientos de miles de ciclos de sujeción. La vida útil real se relaciona con la carga de corte, el grado de contaminación de las virutas y el estado de mantenimiento regular en el sitio de producción.
P3: Si se requiere una rosca especial, una dimensión de hombro o una tolerancia esférica para el proyecto, ¿hay servicio personalizado disponible?
El servicio personalizado OEM está disponible. Puede proporcionar dibujos o parámetros técnicos detallados, podemos ajustar la rosca, la altura del hombro, la tolerancia esférica y la estructura antirrotación de acuerdo con los requisitos reales del accesorio.
P4: ¿Se admite la compra de muestras de una sola pieza para la verificación y el mantenimiento de accesorios?
Sí. Los pernos de tracción de punto cero D16 estándar están en stock, lo que admite la compra de muestras de una sola pieza para pruebas de accesorios y mantenimiento en el sitio, y también admite pedidos al por mayor de gran volumen para proyectos de renovación de talleres.
P5: ¿Cuáles son los puntos clave para el mantenimiento diario del perno de tracción de punto cero D16?
Puntos de enfoque: Mantenga la rosca, la superficie de contacto esférica y la cara del hombro de localización limpias y sin residuos de virutas; apriete el perno de tracción estrictamente según el par especificado; inspeccione periódicamente la superficie esférica en busca de desconchones o rayones, la cara del hombro en busca de abolladuras y la rosca en busca de desgaste; reemplace el perno de tracción oportunamente una vez que aparezcan daños obvios.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Productos relacionados
Recomendaciones de noticias