- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

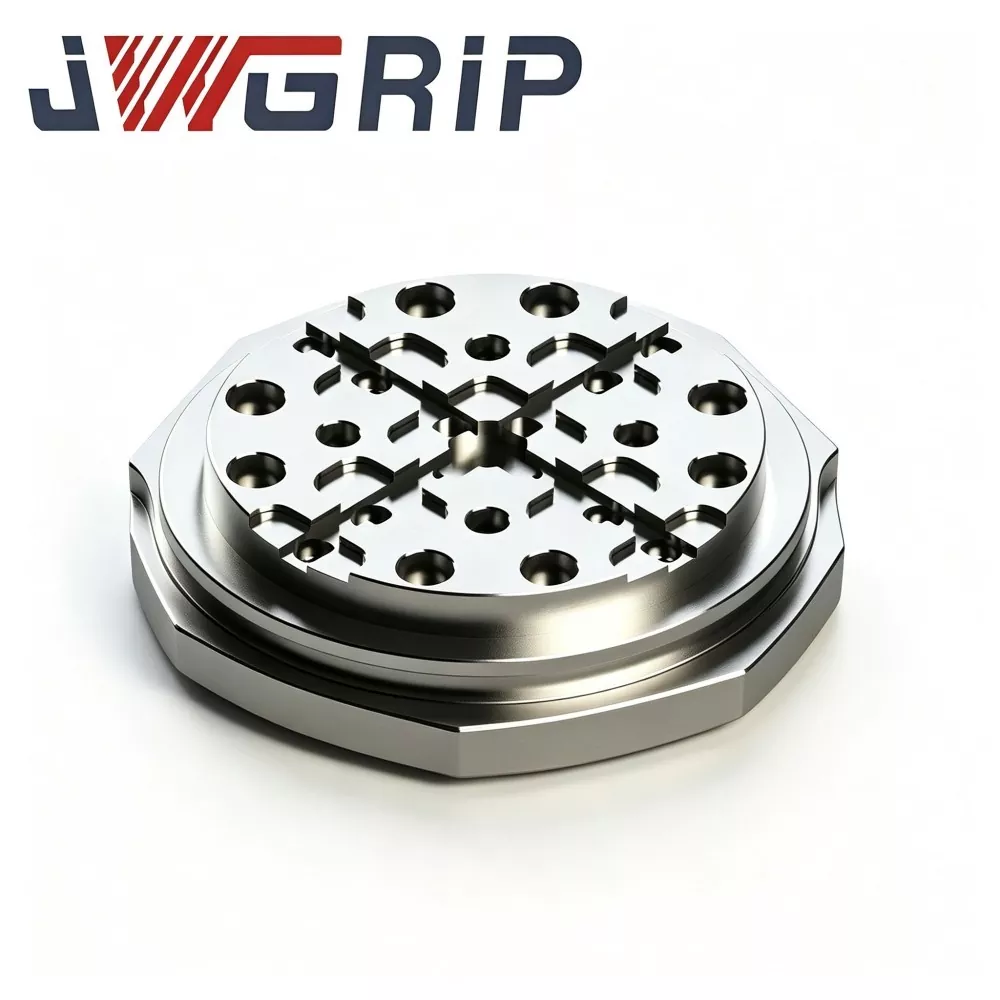
Paleta de electroerosión tipo R de 156 mm para sujeción de piezas de punto cero
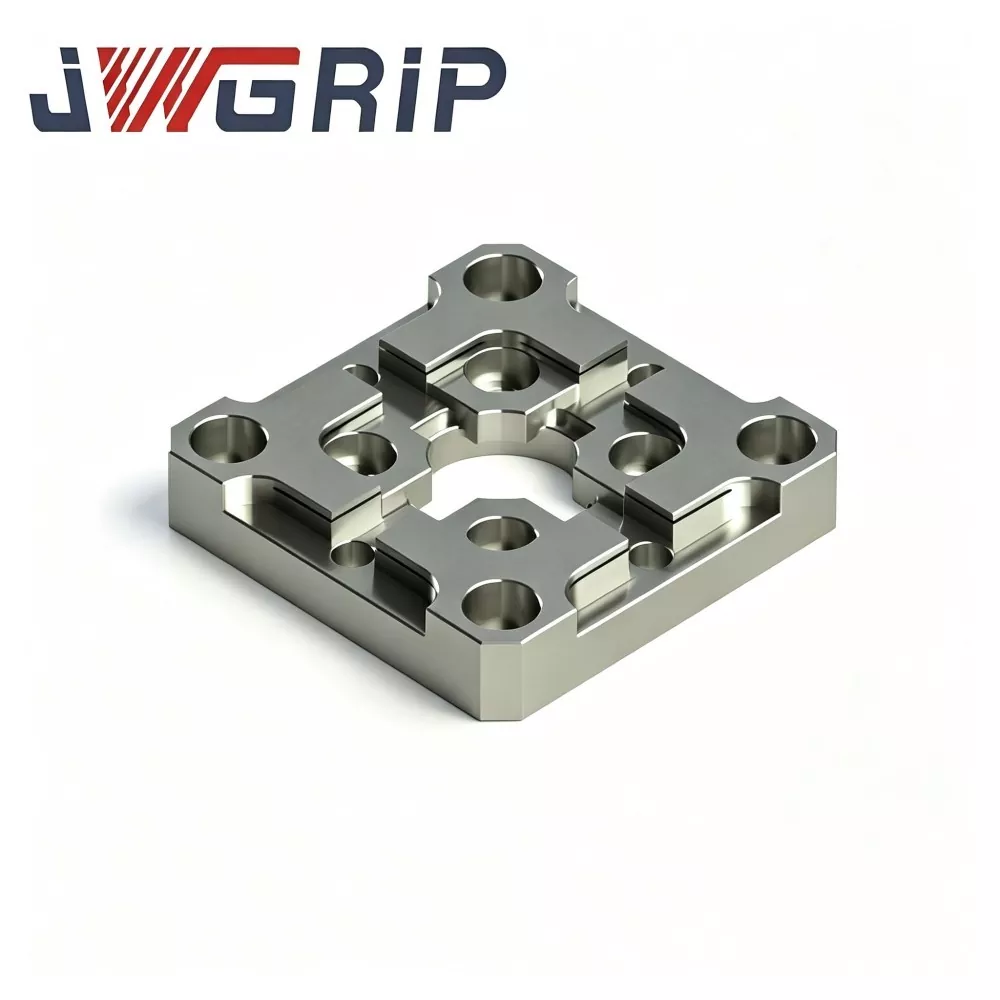
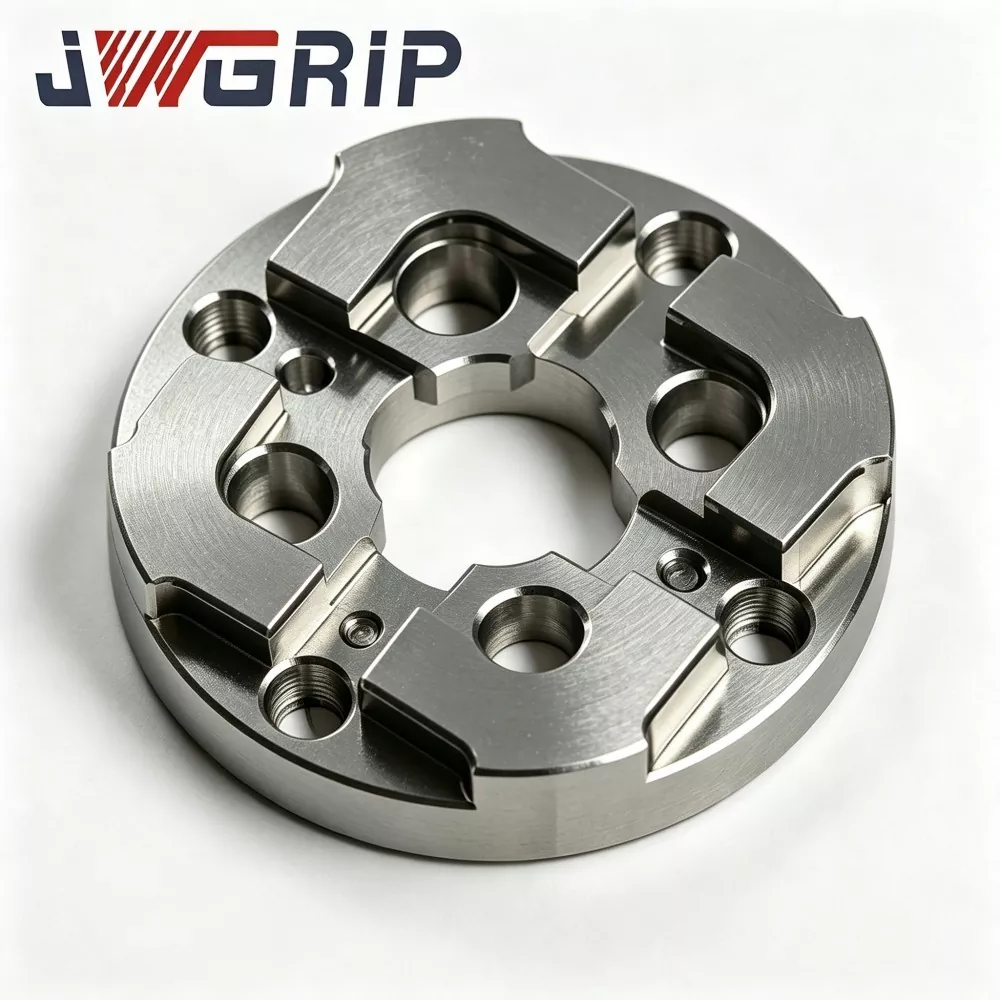
JWGRIP, proveedor experimentado que ofrece soluciones ODM comprobadas para hardware de sujeción de piezas de electroerosión de alta precisión, ofrece una plataforma de electroerosión tipo R de 156 mm de construcción rígida para sujeción de piezas de punto cero, un componente de compra clave para la transferencia cruzada de procesos de electroerosión por penetración en plantas de fabricación de moldes medianas y grandes. Hecho de acero de aleación preendurecido con alivio de tensión, se somete a estabilización térmica de ciclos múltiples, mecanizado de ranura de transición tipo R y rectificado de ultraprecisión de cara completa. Equipado con una arquitectura de drenaje de desvío de virutas para entornos de tanques de electroerosión por salpicadura, su exclusiva ranura de liberación de tensión en forma de R distribuye la alta tensión local procedente de ciclos repetidos de bloqueo y desbloqueo del punto cero y suprime la microdeformación de la cara de referencia de localización después de un funcionamiento cíclico prolongado.
Los flujos de trabajo tradicionales de fabricación de moldes sufren cambios de referencia y deformaciones sutiles de los datos de referencia causadas por frecuentes intercambios de accesorios entre estaciones. Las paletas de punto cero convencionales con ranuras rígidas en ángulo recto concentran fácilmente la tensión de bloqueo y pierden planitud con el paso de los ciclos. Combinados con las continuas salpicaduras de refrigerante y la acumulación de virutas, los palés comunes provocan fallos de posicionamiento y una gran carga de trabajo de limpieza manual. Esta plataforma de electroerosión JWGRIP R-Type de 156 mm mejorada para sujeción de piezas de punto cero resuelve estos inconvenientes de toda la industria.
El cuerpo de acero estabilizado térmicamente elimina la tensión residual interna, mientras que la ranura en R optimizada distribuye uniformemente el impacto de sujeción. El diseño integrado de drenaje y evasión de viruta hace frente a las duras condiciones de electroerosión, preservando la planitud constante de los datos y la precisión de repetición. Estandariza la transferencia de piezas de trabajo entre estaciones, reduce el tiempo de configuración auxiliar, estabiliza la precisión del mecanizado de moldes de lotes múltiples y ofrece soporte de localización de punto cero de alta rigidez para líneas automatizadas de producción de moldes medianos y grandes.
Puntos débiles reales
Los talleres modernos de fabricación de moldes, medianos y grandes, adoptan sistemas de sujeción de punto cero para lograr la preparación de accesorios fuera de línea y la transferencia de piezas entre estaciones siguiendo conceptos de producción ajustada. Aun así, muchos usuarios finales siguen enfrentándose a difíciles problemas prácticos con los palés universales de punto cero instalados en máquinas de electroerosión por penetración.
· Los palés convencionales cuentan con una geometría de ranura interior en ángulo agudo. Bajo precarga repetida de punto cero, la tensión se acumula en las esquinas afiladas y desencadena lentamente una microdistorsión de la cara de referencia.
· La mayoría de los pallets estándar carecen de funciones específicas de drenaje de virutas y fluidos dieléctricos. Los desechos mezclados con fluido dieléctrico se acumulan alrededor de los orificios de localización. La limpieza con soplado de aire no puede eliminar completamente los contaminantes, los cuales arruinan gradualmente el espacio de ajuste y degradan el rendimiento de la repetición de posicionamiento.
· Cuando los insertos de molde fluyen desde las estaciones de fresado hacia los tanques de electroerosión, la deriva de posicionamiento invisible se acumula paso a paso, lo que resulta en costosos retrabajos o desechos para componentes de moldes de múltiples cavidades de alto valor.
Orientación al desarrollo
La plataforma de electroerosión de punto cero JWGRIP R-Type de 156 mm está diseñada específicamente para resolver los cuellos de botella del flujo de trabajo de punto cero de electroerosión por penetración mencionados anteriormente. A diferencia de las paletas genéricas de punto cero validadas únicamente en condiciones de laboratorio seco, nuestro equipo de ingeniería realizó abundantes pruebas de campo dentro de entornos de tanques de trabajo de electroerosión del mundo real. Las condiciones de prueba cubren completamente la inmersión del fluido dieléctrico, la contaminación de las virutas y la precarga de bloqueo cíclico.
· Aprovechando los comentarios in situ de varios años de clientes de moldes globales, múltiples iteraciones de prototipos superaron decenas de miles de ciclos de simulación de bloqueo y desbloqueo de punto cero antes del lanzamiento de la producción en masa.
· La plataforma se puede montar directamente en módulos base de punto cero convencionales. Su dimensión exterior de 156 mm se adapta a escenarios de sujeción para inserciones de moldes medianos y grandes y accesorios de electrodos pesados.
· Más allá de las especificaciones estándar, el servicio JWGRIP ODM proporciona características estructurales personalizadas para celdas de punto cero EDM automatizadas de propósito especial adaptadas.
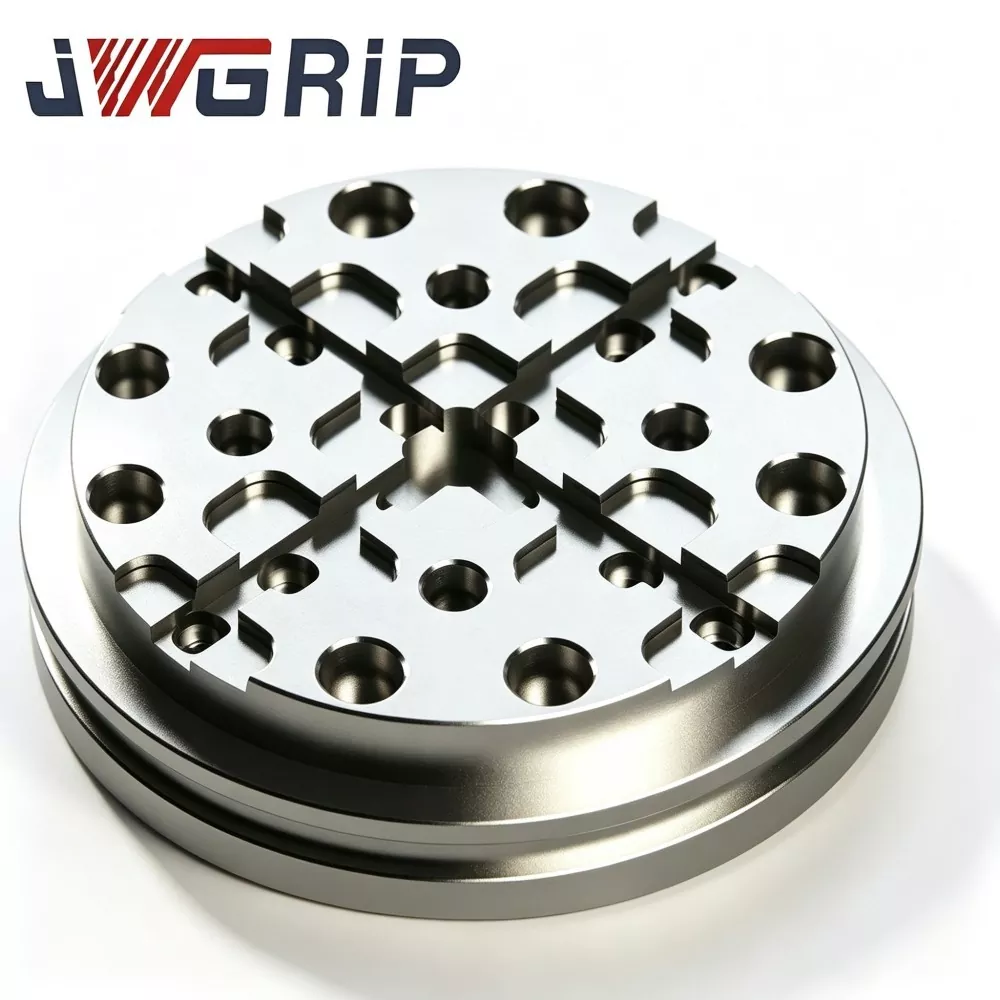
Principio funcional
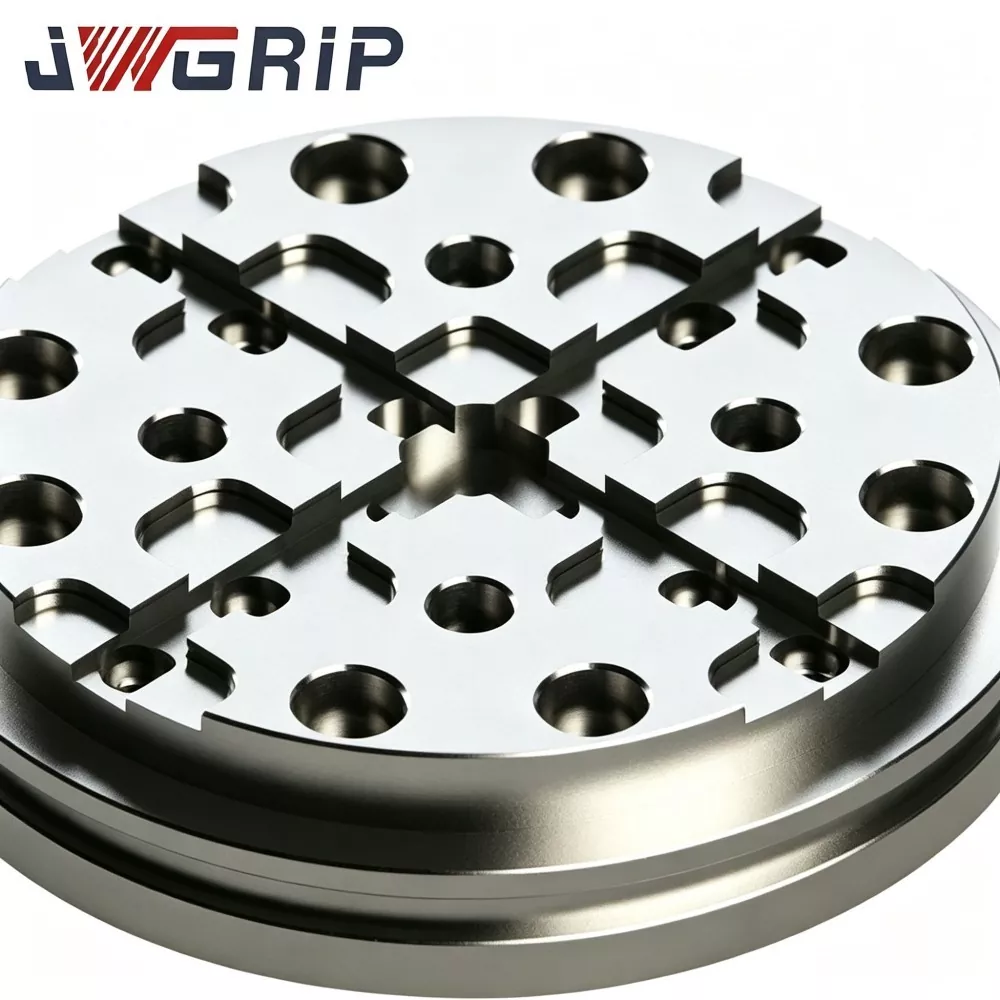
La plataforma de electroerosión JWGRIP R-Type de 156 mm para sujeción de piezas de punto cero actúa como soporte de referencia para el transporte de carga dentro del ecosistema de sujeción de piezas de punto cero. Se ubica entre los módulos de bloqueo de punto cero y las placas de fijación superiores/plantillas de inserción de molde. Después de acoplarse a los pasadores de localización del punto cero y completar la acción de bloqueo neumático, se establece un punto de referencia mecánico unificado. Admite el montaje de accesorios fuera de línea y la entrega rápida de piezas de trabajo entre estaciones sin necesidad de realizar trabajos completos de indicador de cuadrante.
Las paletas de punto cero comunes acumulan tensión de bloqueo en las esquinas de las ranuras afiladas. Después de innumerables ciclos de bloqueo y desbloqueo, la deformación microplástica residual se acumula y la planitud de referencia se desplaza.
· La mejora principal de la plataforma JWGRIP R-Type radica en la construcción continua y suave de ranuras de transición tipo R. Los perfiles curvados en R distribuyen la tensión de bloqueo concentrada sobre superficies más amplias de las paredes de las ranuras en lugar de zonas estrechas y con esquinas afiladas.
· Mientras tanto, los canales de drenaje de desviación de virutas integrados guían el fluido dieléctrico de electroerosión y las virutas erosionadas lejos de las zonas de acoplamiento de los orificios de localización, lo que reduce los riesgos de contaminación de partículas para las interfaces de ajuste de precisión.
Ventajas principales del producto
1. Arquitectura de ranura con tensión dispersada tipo R Las pruebas comparativas de laboratorio de carga cíclica muestran: bajo una fuerza de bloqueo de tracción de punto cero idéntica, la paleta EDM JWGRIP R-Type de 156 mm reduce la tensión local máxima en aproximadamente un 35 % en comparación con las paletas de punto cero de ranura afilada convencionales. La plataforma de electroerosión tipo R de 156 mm para sujeción de piezas de punto cero suprime significativamente el riesgo de microdeformación de la cara de referencia después de miles de ciclos repetidos de bloqueo y desbloqueo.
2. Envejecimiento de estabilización térmica multifásica El sustrato de aleación de acero preendurecido se somete a un envejecimiento de alivio de tensión a alta temperatura en tres etapas después del mecanizado de desbaste para eliminar la mayor parte de la tensión residual interna. Dentro del rango de temperatura real del taller de 14 a 32 ℃, la variación de la planitud de la superficie de referencia de la plataforma terminada se controla ≤0,0030 mm, resistiendo la distorsión térmica provocada por la fluctuación de temperatura del tanque de electroerosión.
3. Tratamiento de rectificado de ultraprecisión de cara completa La referencia de acoplamiento del punto cero inferior, la referencia de montaje del accesorio superior y las superficies de contacto de las ranuras de ubicación reciben un rectificado de ultraprecisión. Planitud de referencia superior ≤0,0025 mm; paralelismo de datos de acoplamiento de arriba a abajo ≤0,0040 mm. El paralelismo estable garantiza la coherencia de los datos a través de ciclos repetidos de desmontaje y montaje.
4. Sistema de drenaje de desvío de virutas incorporado. Las ranuras de drenaje continuas especialmente diseñadas desvían el fluido dieléctrico y las virutas erosionadas fuera de las zonas de los orificios de localización, lo que reduce la acumulación de residuos de partículas en las interfaces de ajuste de precisión en condiciones de trabajo de electroerosión sumergidas.
5. Acabado superficial anticorrosión integrado Se aplica un tratamiento antioxidante de pasivación a toda la plataforma. Resiste salpicaduras prolongadas e inmersión parcial del fluido dieléctrico de electroerosión e inhibe la formación de óxido puntual dentro de un entorno húmedo de tanque de máquina de electroerosión.
6. Interfaz de ubicación compatible con el estándar y soporte ODM flexible. Los orificios para pasadores de ubicación y tornillos de bloqueo prefabricados coinciden con las especificaciones del módulo de punto cero de tamaño 156 convencional. JWGRIP puede ajustar la disposición de los orificios, la ruta de la ranura de drenaje y la dimensión del contorno exterior siguiendo los dibujos de ingeniería del cliente para proyectos de reconstrucción de celdas fijas para fines especiales.
7. Mecanismo de archivo de calidad rastreable del lote completo. Cada palet terminado lleva grabado con láser un número de serie de lote exclusivo. Se archivan conjuntos de datos de inspección completos de resultados de pruebas de planitud, paralelismo y deformación en estado de carga para su trazabilidad, lo que resulta conveniente para la gestión de calidad de empresas de fabricación de moldes a gran escala.
Proceso de fabricación
Cada lote de producción de paletas de electroerosión JWGRIP R-Type de 156 mm sigue estrictamente los pasos de fabricación controlados de cadena completa:
1. Validación de la composición y dureza de la materia prima entrante
2. Fresado de desbaste CNC (incluidas las características de canal de drenaje y ranura de transición tipo R)
3. Primera fase de envejecimiento para aliviar el estrés a altas temperaturas
4. Mecanizado de semiacabado
5. Envejecimiento de estabilización térmica secundaria y terciaria
6. Formación del orificio de localización y del orificio del tornillo de bloqueo
7. Rectificado de ultraprecisión de doble cara y cara ranurada
8. Escaneo de perfiles geométricos de múltiples elementos CMM
9. Prueba de deformación por carga de tracción de punto cero simulada
10. Eliminación de rebabas de ranuras y desvío de virutas
11. Marcado láser del número de serie
12. Pasivado antioxidante de palés enteros
13. Reinspección visual + dimensional final
14. Almacenamiento de producto terminado
La planta JWGRIP implementa los estándares del sistema de gestión de calidad ISO 9001. Los principales dispositivos de metrología, incluida la máquina de medición de coordenadas, el interferómetro de planitud y el banco de pruebas de simulación de carga de punto cero, reciben una calibración metrológica oficial periódica. Cada palet terminado se entrega con un informe de inspección independiente. Para pedidos personalizados ODM, se pueden proporcionar documentos de certificación de materiales y registros de pruebas parciales de terceros a solicitud del comprador.
Lista de verificación de mantenimiento
1. Antes de montar la plataforma de electroerosión JWGRIP R-Type de 156 mm para sujeción de punto cero, limpie completamente la superficie de contacto superior del módulo de punto cero, la referencia inferior de la plataforma, las paredes internas con orificios de ubicación y las cavidades de las ranuras de desvío de viruta. Eliminar virutas de metal, polvo de carbón y residuos de líquido dieléctrico. Las partículas extrañas atrapadas entre las interfaces coincidentes provocan una microdeformación de la paleta bajo una precarga de bloqueo de tracción de punto cero.
2. Opere los módulos de bloqueo de punto cero estrictamente dentro de la presión de aire nominal especificada por el fabricante. Nunca alimente una presión de aire sobrevalorada; Una carga de tracción excesiva provocará una distorsión geométrica permanente de la paleta.
3. Una vez finalizado el bloqueo de tracción del punto cero, nunca omita la compensación fina de coordenadas basada en sonda. El punto de referencia mecánico del punto cero no puede compensar una pequeña desviación del espacio libre de montaje.
4. Cada 9 a 12 días hábiles: realice una inspección visual para detectar rayones y hendiduras en la superficie de referencia; comprobar si hay obstrucción de partículas en la ranura de desviación de virutas; ejecute una prueba periódica de posicionamiento repetido en estado cargado.
5. Después del desmontaje, limpie todas las caras de referencia y las ranuras de drenaje antes de colocarlos en la caja de calibre dedicada. No apile piezas pesadas en bruto directamente sobre la superficie de referencia superior del palet.
Ventaja competitiva
Muchas paletas de punto cero de tamaño 156 disponibles comercialmente adoptan un diseño de ranura interna en ángulo agudo sin optimización de liberación de tensión tipo R. Numerosos competidores omiten la ranura de drenaje especial para la desviación de virutas y reducen los ciclos de envejecimiento de estabilización térmica para reducir los costos de producción.
1. Resistencia al estrés: las paletas con ranuras afiladas de la competencia tienden a generar microdeformaciones locales después de 7000-12000 ciclos de bloqueo y desbloqueo de punto cero. La paleta tipo R JWGRIP con ranura de liberación de tensión en forma de R reduce en gran medida el riesgo de deformación bajo ciclos repetidos de carga de tracción.
2. Rendimiento anticontaminación: la mayoría de los pallets rivales no tienen canales de desvío de virutas incorporados; Cerca de los orificios de localización se acumulan virutas de electroerosión y residuos dieléctricos. Nuestra ranura de drenaje integrada desvía los contaminantes lejos de las zonas de ajuste preciso y reduce la carga de limpieza manual.
3. Control del estrés interno: muchos productos de la competencia reducen los procedimientos de envejecimiento; La tensión residual se libera lentamente bajo los ciclos de temperatura y provoca una desviación de la planitud en la última fase. La estabilización térmica multifásica JWGRIP elimina la mayor parte del estrés residual y mantiene la estabilidad geométrica a largo plazo.
4. Alcance de la inspección: muchos proveedores solo realizan inspecciones por muestreo de dimensiones parciales. Cada palé JWGRIP completa el escaneo geométrico CMM de elementos completos. Las paletas modificadas ODM también reciben validación de características especiales.
5. Capacidad de personalización: la mayoría de las fábricas solo pueden suministrar palés de tamaño estándar fijo. Con un flujo de trabajo ODM maduro, JWGRIP puede rediseñar el contorno exterior, la disposición de los orificios y la ranura de drenaje para proyectos de celdas de fijación de punto cero EDM de reconstrucción especial.
Preguntas frecuentes
P1: ¿Puede la paleta EDM JWGRIP R-Type de 156 mm lograr una deformación cero en ciclos ilimitados de bloqueo y desbloqueo de punto cero?
R: La ranura de liberación de tensión tipo R optimizada más la ranura de desviación de virutas mitigan en gran medida los riesgos de deformación y contaminación por partículas. No se puede garantizar una deformación absolutamente cero después de una operación con carga cíclica masiva. Los operadores deben mantener los módulos de punto cero funcionando dentro del rango de presión de aire nominal e implementar inspecciones periódicas de posicionamiento repetido en estado cargado. La compensación fina de las coordenadas de la sonda sigue siendo un paso de producción obligatorio.
P2: ¿Esta paleta es capaz de soportar una carga útil continua de insertos de molde ultrapesados?
R: La plataforma de electroerosión JWGRIP R-Type de 156 mm para sujeción de piezas de punto cero está diseñada para cargas medianas y grandes de insertos de moldes y accesorios de electrodos. Para escenarios de piezas de trabajo ultrapesadas, los usuarios deben comparar la carga útil general con la capacidad de carga nominal del módulo de punto cero. Superar la carga útil nominal acelera el desgaste de la interfaz de la plataforma y puede provocar una deformación permanente.
P3: Si se necesita un contorno exterior no estándar, un diseño de orificio especial y una ruta de ranura de drenaje personalizada, ¿admite la fabricación ODM?
R: Sí. Envíe dibujos técnicos completos que especifiquen el contorno exterior, la disposición de los orificios de ubicación, la ruta de la ranura de drenaje y las especificaciones de tolerancia. Nuestro departamento de ingeniería finalizará la evaluación de la capacidad de fabricación y enviará una cotización formal dentro de los 12 días hábiles.
P4: ¿Qué condiciones de falla están cubiertas por la cobertura de la garantía del producto?
R: La plataforma EDM JWGRIP R-Type de 156 mm pertenece a un componente de referencia de soporte de carga con sujeción de punto cero de alta precisión. La garantía se aplica a los defectos de origen de fabricación existentes en el momento de la entrega: planitud fuera de especificación, paralelismo e índice de prueba de deformación con carga descalificado. Los daños causados por bloqueo por sobrepresión, colisiones con impactos fuertes, abrasión por virutas y desgaste acumulado por el uso cíclico a largo plazo están excluidos del alcance de la garantía.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias