- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

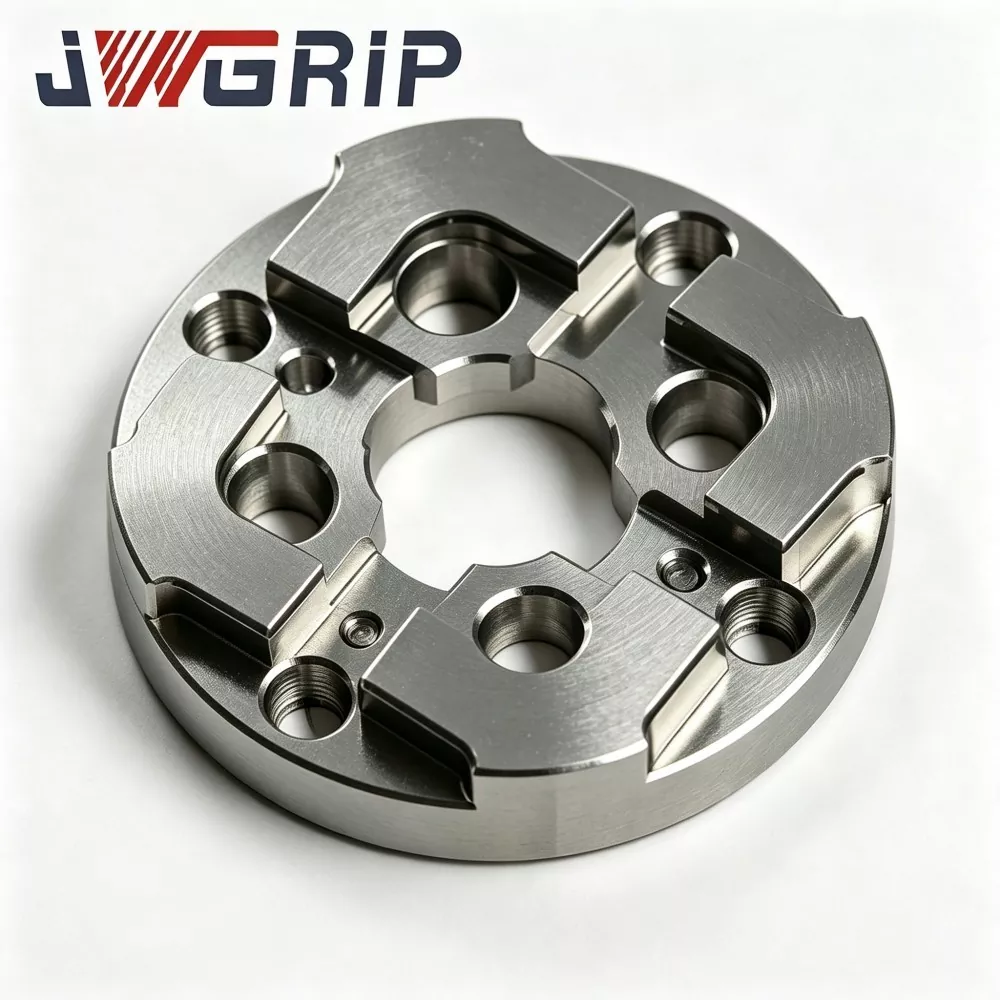
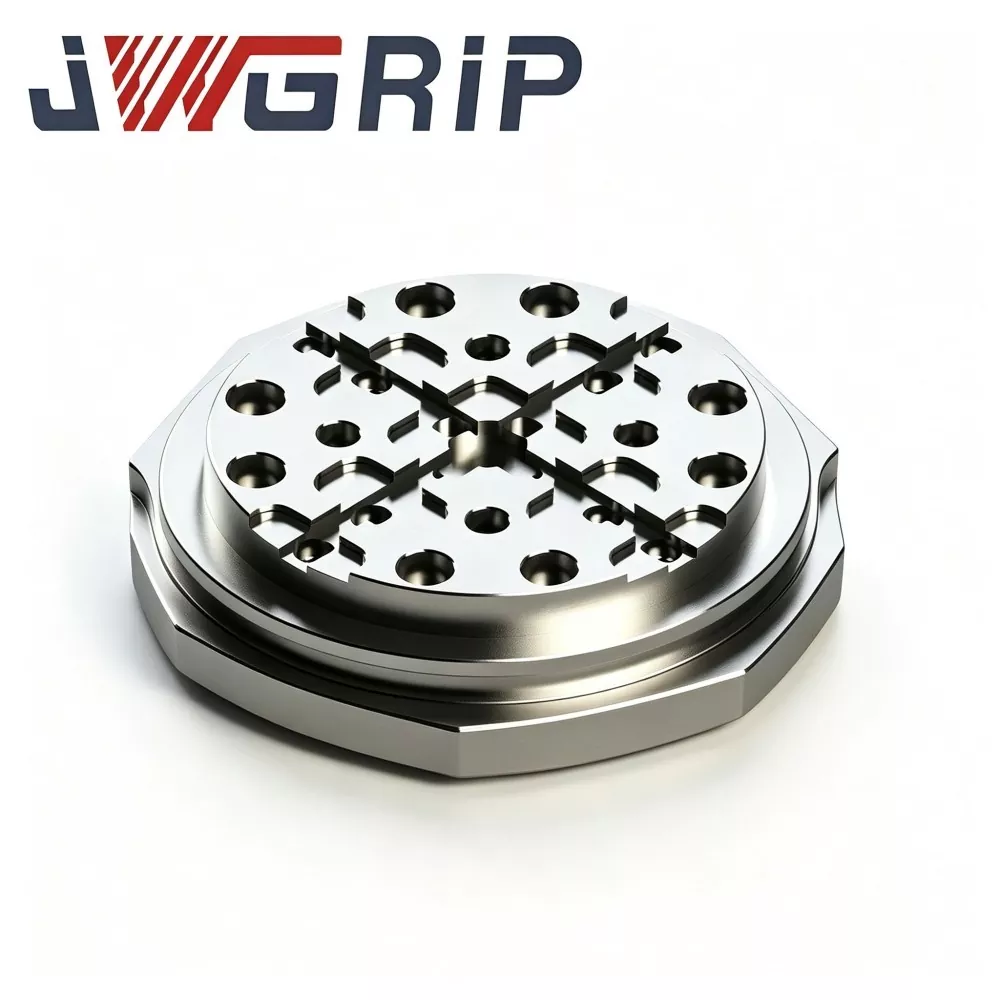
Placa de centrado de punto cero EDM de 75 mm
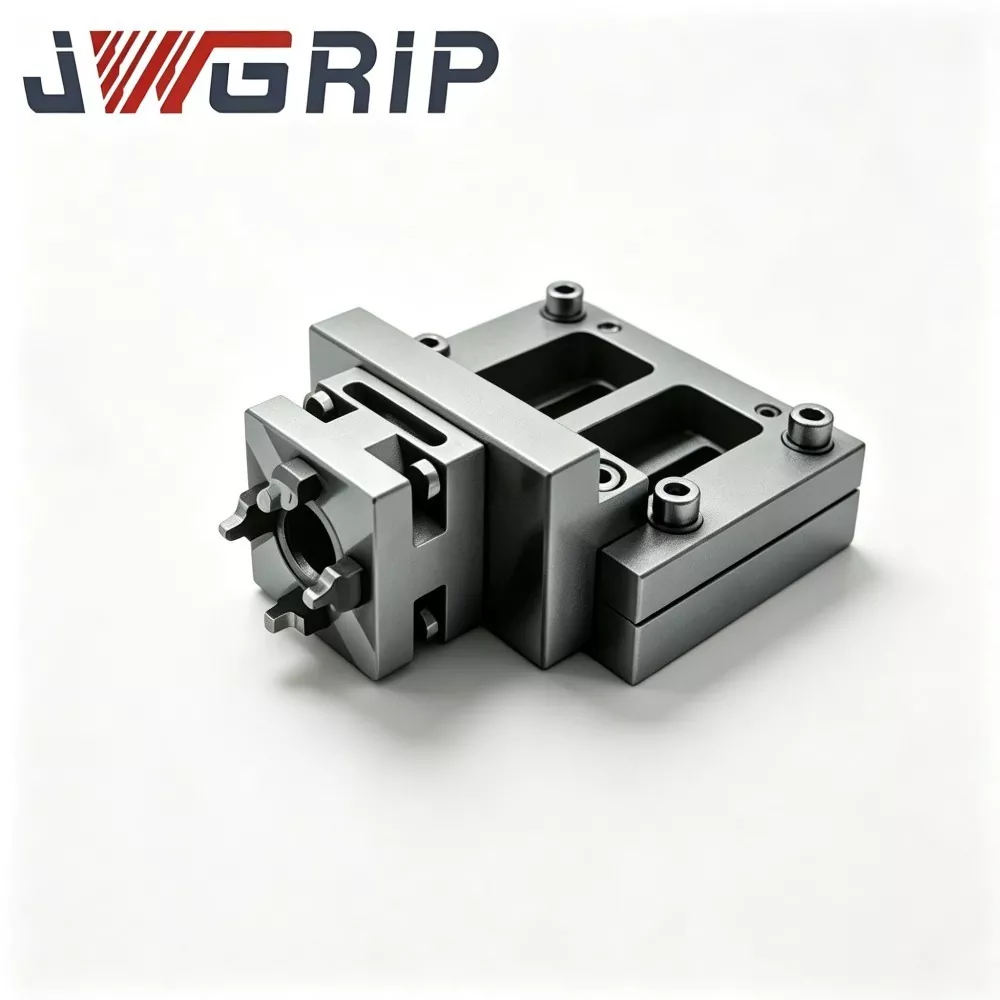
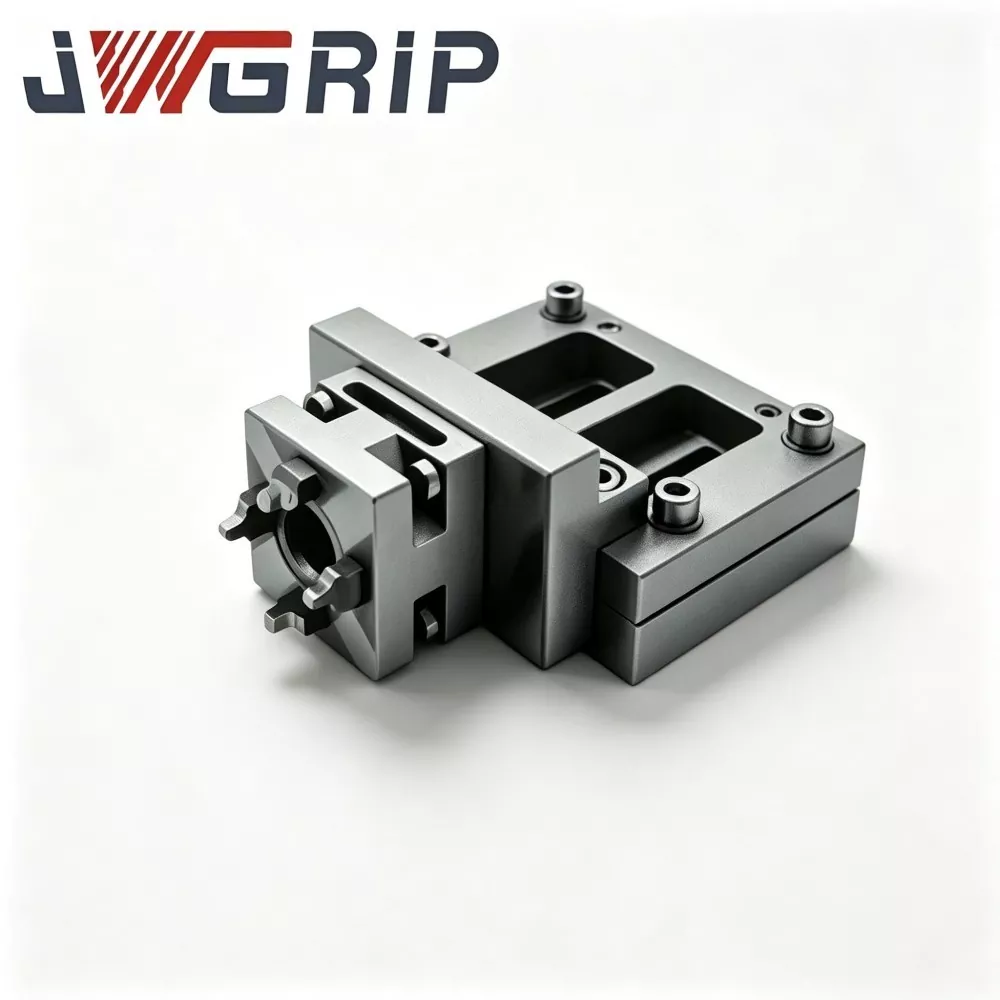
JWGRIP es el fabricante y proveedor profesional de placa de centrado de punto cero EDM de 75 mm en China, que brinda suministro directo de fábrica y ajuste estructural personalizado para talleres de fabricación de moldes medianos y grandes en todo el mundo. Es un dispositivo de posicionamiento de referencia integrado de alta estabilidad especialmente desarrollado para sistemas de fijación de punto cero EDM por penetración. Integra una estructura antideformación reforzada y un punto de referencia de coincidencia de punto cero de alta precisión en una sola unidad, logrando una restauración rápida de los datos durante el reemplazo frecuente de insertos de molde y el mecanizado por lotes de electrodos múltiples.
Esta placa de centrado de punto cero de alta repetibilidad está fabricada con acero de aleación preendurecido con alivio de tensiones y pasa por un envejecimiento térmico de varias etapas, así como por un tratamiento de rectificado de ultraprecisión en toda la superficie. La estructura antideformación reforzada resiste eficazmente la deformación parcial provocada por la precarga de sujeción y la variación intermitente de temperatura dentro del tanque de trabajo de electroerosión, manteniendo una precisión de posicionamiento repetido estable después de miles de ciclos de bloqueo y desbloqueo.
A diferencia de las placas de centrado ordinarias que sufren una deformación sutil y una desviación del punto de referencia debido a la sujeción cíclica a largo plazo y la erosión del refrigerante, la placa de centrado de punto cero EDM de 75 mm evita errores de posicionamiento acumulados y trabajos de recalibración frecuentes. Simplifica enormemente los flujos de trabajo de calibración de datos y reduce el tiempo de configuración sin corte, minimizando la desviación de posicionamiento en el procesamiento multiproceso para moldes de inyección e inserciones de moldes de fundición a presión. Ampliamente utilizado en la moderna producción automatizada de electroerosión por penetración, ofrece soluciones de centrado confiables de alta precisión para talleres de producción de lotes de moldes medianos y grandes.
Resolver puntos débiles
Los talleres de moldes modernos de tamaño mediano y grande utilizan ampliamente sistemas de fijación de punto cero para aumentar la utilización de la máquina, pero muchos encuentran obstáculos prácticos persistentes:
Las placas de centrado ordinarias carecen de coincidencia estructural para la fuerza de preapriete de punto cero. El bloqueo repetido produce microdeformaciones invisibles en las superficies de referencia. La repetibilidad de los datos se degrada gradualmente.
Cuando los insertos de molde pasan por el fresado CNC y luego se transfieren a la estación de electroerosión por penetración, se acumula la desviación de coordenadas entre estaciones. Los operadores dedican horas adicionales a la recalibración y los insertos de molde de alto valor pueden desecharse debido a una compensación de posicionamiento no reconocida.
JWGRIP optimiza la placa de centrado de punto cero EDM de 75 mm para los desafíos mencionados anteriormente:
1. La base de referencia engrosada reforzada más el diseño de nervaduras internas optimizadas para la tensión dispersan la tensión de bloqueo concentrada del punto cero y restringen la microdeformación local bajo ciclos repetidos de bloqueo y desbloqueo.
2. El envejecimiento térmico del compuesto de múltiples etapas para aliviar la tensión suprime la deformación térmica inducida por la variación de la temperatura ambiente del tanque de electroerosión.
3. El rectificado de ultraprecisión de toda la superficie garantiza una planitud y un paralelismo estables para una transferencia confiable de datos entre procesos entre las estaciones de fresado y electroerosión.
4. Simplifica los pasos de calibración de datos y reduce en gran medida la carga de trabajo repetida de indicación de rellamada para la producción por lotes de insertos de moldes medianos y grandes.
5. Montaje directo en bases de accesorios convencionales de punto cero; La modificación personalizada del OEM para el patrón de orificios, la altura del saliente y las dimensiones de la interfaz admite proyectos de modernización de punto cero no estándar.
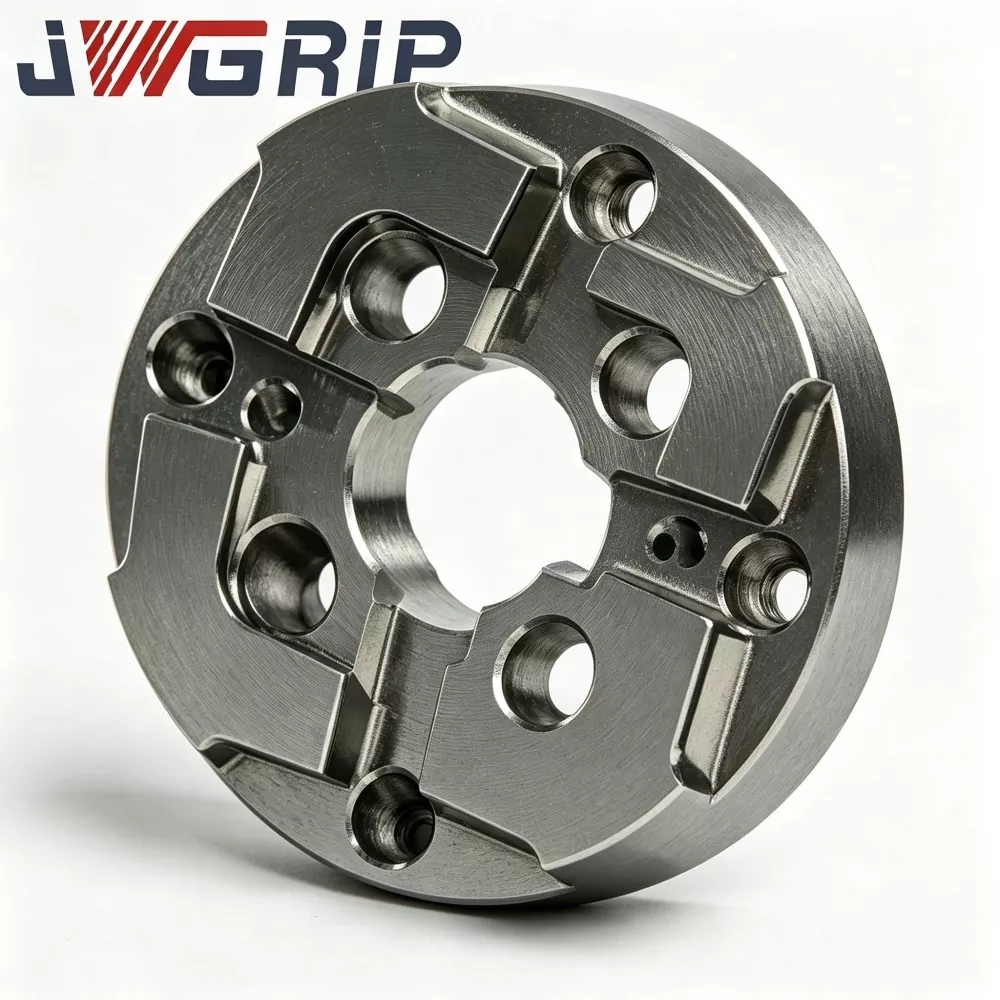
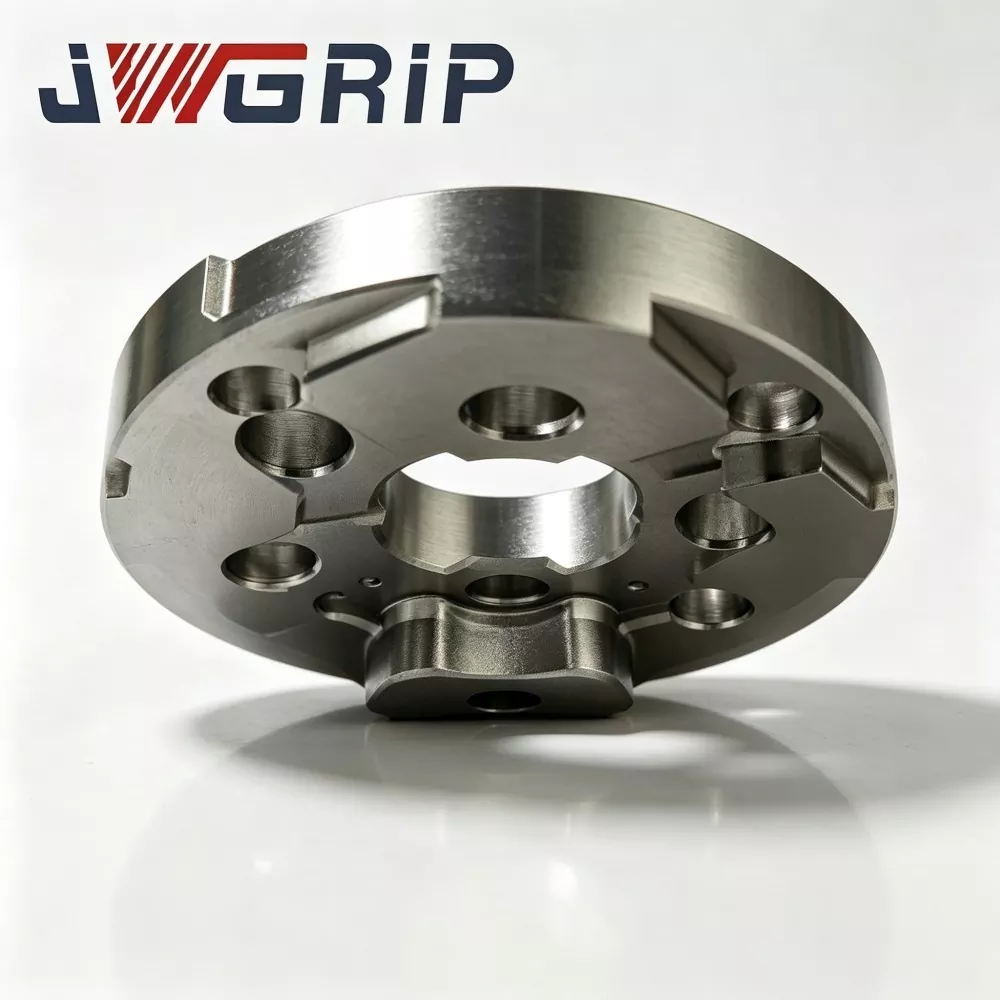
Principio de funcionamiento
La placa de centrado de punto cero EDM de 75 mm JWGRIP es una placa de referencia de propósito especial construida para sistemas de sujeción de piezas de punto cero EDM de plomo:
1. Se instala entre los módulos de bloqueo de punto cero y las placas de fijación de la plantilla de electrodo/inserto de molde. Coopera con pasadores de localización de punto cero para transmitir datos mecánicos unificados al intercambiar piezas de trabajo o conjuntos de electrodos, logrando una rápida restauración de datos sin indicación de volver a marcar por completo.
2. Las placas de centrado de cuerpo delgado ordinarias funcionan en estado descargado; bajo una fuerte fuerza de tracción y bloqueo de punto cero, la distribución desigual de la tensión provoca la flexión del cuerpo de la placa.
3. Mejora estructural del núcleo: base de referencia reforzada engrosada más disposición de nervaduras internas optimizadas para tensiones. Las estructuras de nervaduras distribuyen la tensión de bloqueo concentrada sobre todo el cuerpo de la placa y restringen la deformación parcial local cuando los módulos de punto cero ejecutan una acción de bloqueo por tracción.
Recordatorio de uso importante:
Esta placa proporciona únicamente una referencia mecánica de punto cero. No puede reemplazar completamente la compensación de coordenadas basada en sonda. Después del bloqueo del punto cero y la referencia mecánica, los operadores aún deben realizar mediciones con la sonda para compensar pequeños errores de espacio libre de ensamblaje.
Aplicación principal:
molde de inyección de múltiples cavidades de tamaño mediano, inserto de molde de fundición a presión y procesamiento de electroerosión con inserto de estampado de precisión grande. Se adapta a las placas base de accesorios de punto cero convencionales.
Ventajas técnicas principales
1. Disposición estructural antideformación reforzada. Las pruebas de carga comparativas muestran que, bajo fuerza de tracción de bloqueo de punto cero estándar, la placa de centrado de punto cero EDM JWGRIP de 75 mm reduce la concentración de tensión local en aproximadamente un 34 % en comparación con las placas de centrado de cuerpo delgado ordinarias, lo que reduce en gran medida el riesgo de microdeformación de la superficie de referencia después de ciclos repetidos de bloqueo y desbloqueo.
2. Tratamiento compuesto de varios pasos para aliviar la tensión. El sustrato de aleación de acero preendurecido recibe un mecanizado de desbaste posterior con envejecimiento térmico en tres rondas para eliminar la mayor parte de la tensión residual interna. Dentro de una temperatura del taller de 15 a 31 ℃, variación de la planitud de la superficie de referencia ≤0,0028 mm, resistiendo la deformación térmica causada por la fluctuación de temperatura del tanque de electroerosión.
3. Rectificado de ultraprecisión de toda la superficie Las superficies de contacto de la cara de trabajo de referencia superior, la cara de acoplamiento de punto cero inferior y las superficies de contacto del jefe de ubicación reciben un rectificado de ultraprecisión. Planitud de la superficie superior ≤0,002 mm; paralelismo entre datos de acoplamiento superior-inferior ≤0,0035 mm. El paralelismo estable garantiza la coherencia de los datos después de repetidos desmontajes y rearmados.
4. Pasivación anticorrosión de placa completa integrada Tratamiento antioxidante de pasivación de placa completa. Tolera salpicaduras prolongadas de fluido dieléctrico de electroerosión y el ambiente húmedo que rodea el tanque, lo que retarda la oxidación de la superficie y la formación de manchas de óxido.
5. Disposición de montaje estándar compatible con el punto cero. Los orificios para pasadores de ubicación y los orificios para tornillos de bloqueo prefabricados coinciden con las especificaciones de portabrocas de punto cero comerciales convencionales. Instalación directa sin mecanizado secundario pesado para la mayoría de las bases de accesorios de punto cero existentes.
6. Tamaño estándar disponible en stock más modificación OEM flexible La dimensión estándar de 75 mm mantiene el stock para una entrega rápida. El OEM ajusta la disposición de los orificios, la altura del saliente, el espesor de la placa y las dimensiones de la interfaz según los planos del cliente para proyectos de modernización de accesorios de punto cero no estándar.
7. Gestión de calidad rastreable durante todo el proceso. Cada placa terminada lleva un número de serie único grabado con láser. Se archivan registros de inspección completos que cubren datos de prueba de planitud, paralelismo y deformación en estado de carga para el seguimiento de la calidad de empresas de moldes medianas y grandes.
Flujo de trabajo de fabricación
Cada lote de producción de la placa de centrado de punto cero EDM de 75 mm JWGRIP sigue estrictamente el flujo de trabajo de fabricación de secuencia completa:
Inspección de dureza y composición entrante de materia prima → fresado de desbaste CNC (incluida la característica de nervaduras de refuerzo internas) → envejecimiento de alivio de tensiones a alta temperatura de primera ronda → mecanizado de semiacabado → envejecimiento de estabilización térmica secundaria y terciaria → formación de salientes de localización → rectificado de ultraprecisión de múltiples caras → mecanizado de acabado de orificios de acoplamiento de punto cero → inspección geométrica del artículo completo de CMM → prueba de deformación simulada de estado de carga de punto cero → marcado láser del número de serie → pasivación antioxidante de placa completa → nueva verificación visual final → almacenamiento de productos terminados.
● La producción sigue los requisitos del sistema de gestión de calidad ISO 9001.
● Dispositivos de medición de núcleos: MMC, interferómetro de planitud, banco de pruebas de simulación de carga de punto cero; todos reciben calibración metrológica oficial periódica.
● Cada unidad terminada genera un informe de inspección independiente; Los documentos de certificado de material se pueden suministrar a petición del cliente.
Consejo práctico de almacenamiento:
Guárdelo dentro de una caja de calibre específica a prueba de golpes. Evite el impacto de objetos pesados y los rayones con virutas de metal. Incluso una microdeformación invisible bajo una carga de bloqueo de punto cero dañará la repetibilidad de los datos. Después de cada uso en la máquina, limpie completamente las superficies de referencia y las paredes internas del orificio de ubicación con un paño suave sin pelusa antes de guardarla.
Guía de instalación
1. Antes de montar la placa de centrado de punto cero EDM JWGRIP de 75 mm, limpie completamente la superficie superior del módulo de punto cero, la referencia de acoplamiento de la parte inferior de la placa y las paredes internas del orificio de ubicación. Eliminar virutas de metal, polvo de carbón y residuos de líquido dieléctrico. Las partículas extrañas atrapadas en las superficies de contacto provocan que la placa se deforme bajo la fuerza de tracción de bloqueo del punto cero.
2. Opere los módulos de punto cero al valor de presión de aire recomendado por el fabricante. No exceda la presión de trabajo nominal. Una fuerza de tracción excesiva genera una carga extrema y puede provocar una deformación permanente de la placa.
3. Una vez finalizado el bloqueo del punto cero, nunca omita la compensación de la sonda. El punto de referencia mecánico del punto cero no puede compensar errores menores de espacio libre de ensamblaje.
4. Realice una inspección visual de las superficies de referencia cada 8 a 11 días hábiles. Compruebe las hendiduras, rayones o marcas locales elevadas. Ejecute periódicamente la prueba de repetibilidad del estado cargado.
5. Después del desmontaje, limpie todas las superficies de contacto coincidentes antes del almacenamiento. No apile piezas de trabajo pesadas directamente sobre superficies de trabajo de referencia expuestas.
Preguntas frecuentes
P1: ¿La placa de centrado de punto cero JWGRIP de 75 mm EDM eliminará por completo la deriva de referencia generada bajo una carga de bloqueo de punto cero?
R: El diseño de nervaduras reforzadas suprime en gran medida la deformación por alabeo en estado de carga, pero no se puede garantizar la deformación cero en condiciones de sobrecarga extrema. Los operadores deberán mantener los módulos de punto cero funcionando dentro del alcance de la presión de aire nominal y realizar inspecciones periódicas de repetibilidad de los datos. La compensación de coordenadas de la sonda sigue siendo un paso de producción necesario.
P2: ¿Se puede combinar esta placa de centrado con módulos de bloqueo de punto cero genéricos de otra marca?
R: La versión estándar JWGRIP de 75 mm coincide con las especificaciones dimensionales de los principales módulos comerciales de punto cero. Si adopta unidades genéricas especiales de punto cero con paso de orificio o altura de saliente modificados, envíe dibujos para la fabricación personalizada del OEM.
P3: ¿Qué artículos de modificación personalizada OEM están disponibles?
R: JWGRIP admite la personalización OEM para el espesor de la placa, la disposición de los orificios de ubicación, la altura del jefe de posicionamiento y la dimensión de la interfaz. Proporcione dibujos técnicos completos con los requisitos de tolerancia. Nuestro equipo de ingeniería finalizará la evaluación de la capacidad de fabricación y emitirá una cotización formal dentro de los 12 días hábiles.
P4: ¿Qué daños están cubiertos por la cobertura de la garantía del producto?
R: La placa de centrado de punto cero EDM JWGRIP de 75 mm es un componente de referencia de sujeción de piezas de punto cero de alta precisión. La garantía cubre defectos de origen de fabricación en el momento de la entrega, como planitud fuera de especificación, paralelismo y resultados descalificados de pruebas de deformación con carga. Los daños causados por bloqueo de punto cero por sobrepresión, colisiones de impacto fuerte, abrasión de virutas y desgaste por uso cíclico a largo plazo están excluidos de la garantía.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias