- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

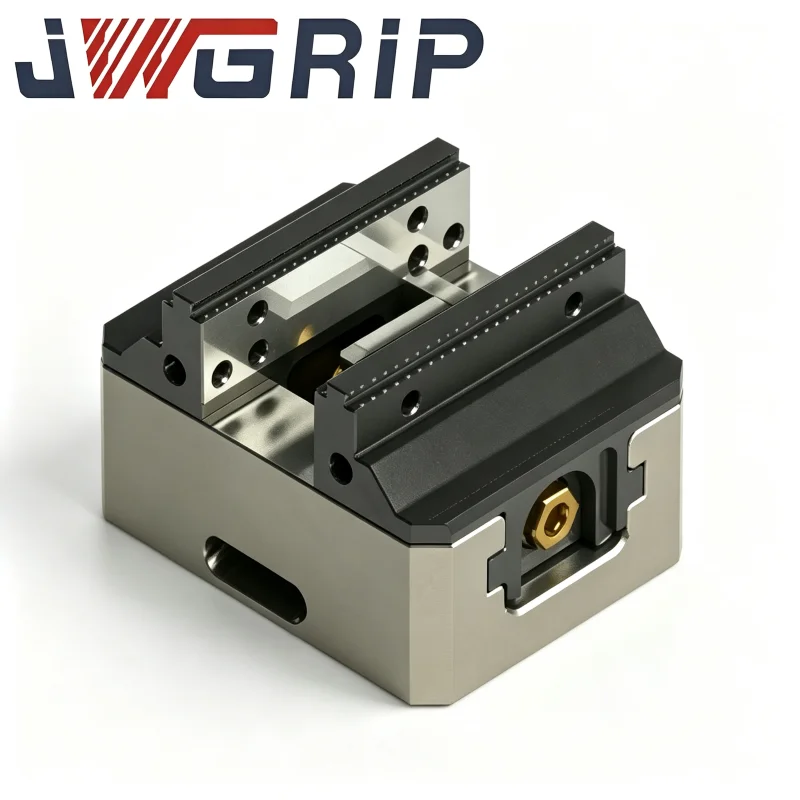
- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

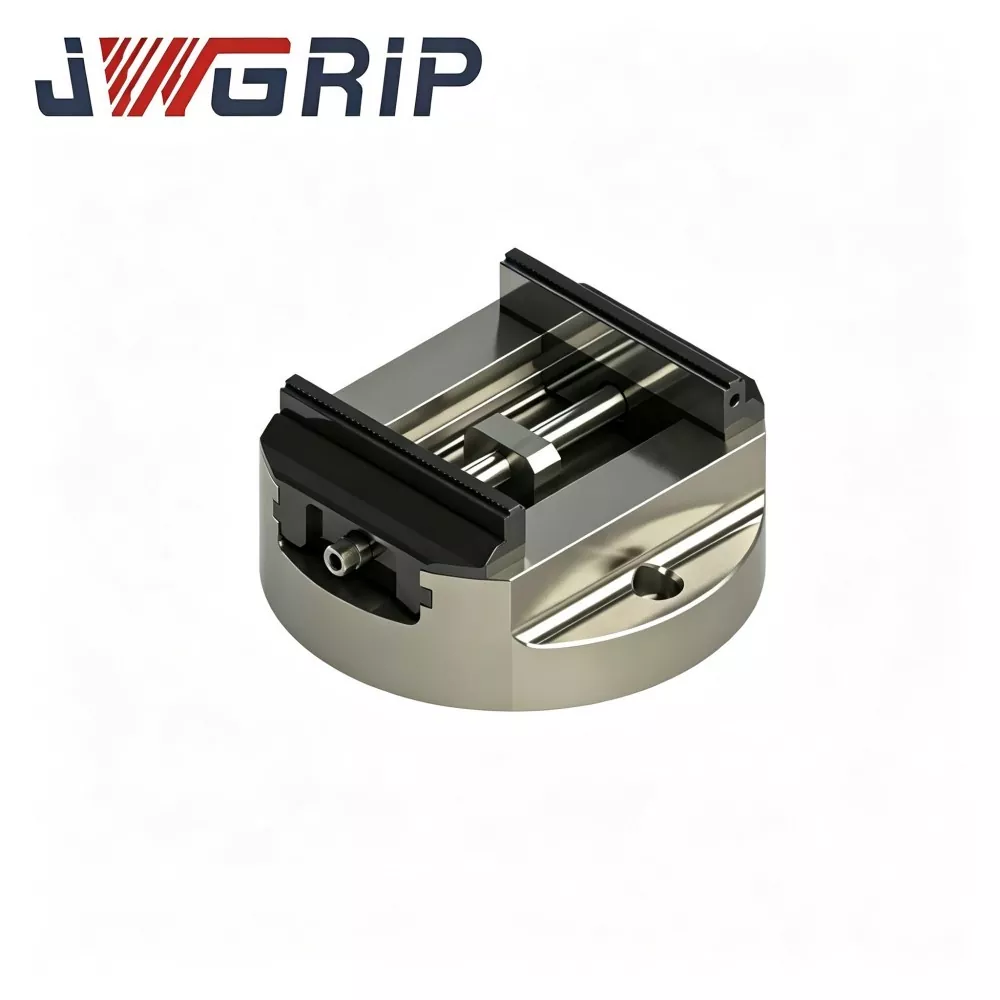
Tornillo de banco autocentrante de base redonda con amplio rango de sujeción
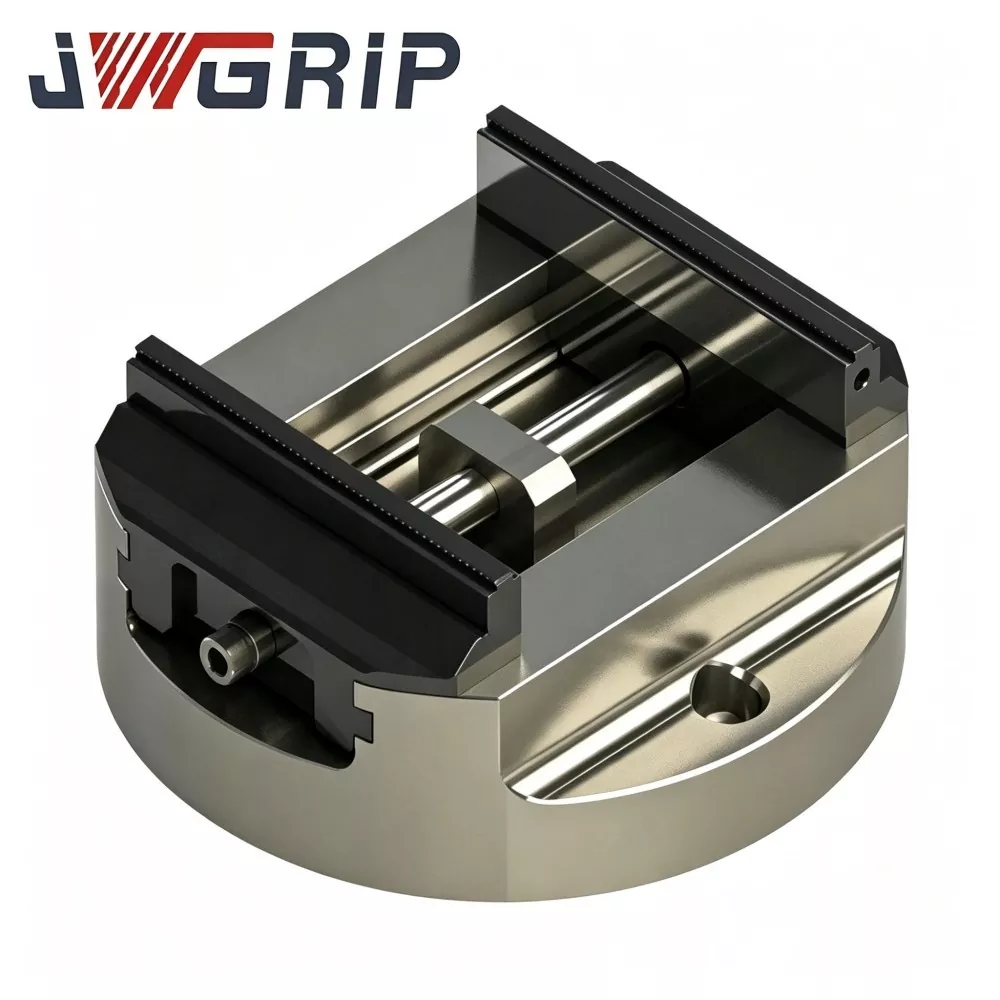
JWGRIP es el fabricante y proveedor profesional de tornillo de banco autocentrante de base redonda de amplio rango de sujeción en China, con modelos estándar completamente en stock para satisfacer diversas demandas de entrega de proyectos. Es un dispositivo de sujeción de precisión integrado de nuevo diseño especialmente desarrollado para mesas giratorias CNC y flujos de trabajo de mecanizado multieje de 4 y 5 ejes. Adoptando un diseño estructural de base redonda optimizado y fabricado bajo estrictos estándares industriales de alta calidad, integra una capacidad de sujeción de amplio rango y una función de posicionamiento giratorio de alta estabilidad en una sola unidad.
Este tornillo de banco autocentrante de base redonda de alto rendimiento presenta una excelente estabilidad de posicionamiento rotacional, una configuración de la pieza de trabajo de alta eficiencia, un rendimiento mecánico duradero y una estructura modular de fácil mantenimiento. Todo el cuerpo de la base redonda está forjado con acero de aleación de alta resistencia y se somete a un tratamiento de envejecimiento profesional para aliviar la tensión para eliminar la tensión residual interna, evitando eficazmente la deformación estructural y la desviación de la posición rotacional bajo cargas de corte pesadas a largo plazo.
Las superficies clave de coincidencia rotativa y los componentes de la transmisión de centrado se procesan mediante rectificado de ultraprecisión, lo que garantiza una coaxialidad estable y una precisión de funcionamiento constante durante la indexación rotativa repetida y el mecanizado de múltiples ángulos. Resuelve eficazmente los defectos comunes de las prensas de base redonda tradicionales, como el estrecho rango de sujeción, la fácil desviación de posicionamiento y el rápido desgaste de la superficie.
Ampliamente aplicable a la fabricación de moldes, procesamiento de componentes automotrices, piezas rotativas aeroespaciales, piezas estructurales circulares de nueva energía y fabricación general de precisión multieje, el tornillo de banco autocentrante de base redonda con amplio rango de sujeción proporciona soluciones de sujeción estables, repetibles y de alta eficiencia para escenarios de producción de fresado, taladrado y mandrinado rotatorio multicara CNC.
Desafíos reales
Cuando se ejecutan procesos de múltiples ejes en mesas giratorias, las prensas de base redonda ordinarias crean múltiples cuellos de botella que afectan la calidad de la pieza terminada y el rendimiento del taller:
1. Rango de sujeción utilizable estrecho Muchas prensas de base circular convencionales tienen un recorrido de mandíbula limitado. Los operadores deben cambiar las prensas con frecuencia para piezas de trabajo con diferentes diámetros exteriores, lo que aumenta el tiempo de cambio de accesorios y reduce la utilización del equipo.
2. Desviación de la posición giratoria bajo un par de corte intenso Bajo un momento de vuelco combinado y una fuerza de corte tangencial, las prensas con una rigidez de base insuficiente producen un desplazamiento giratorio sutil. Esto afecta directamente la coaxialidad y la tolerancia al descentramiento circular de las piezas de trabajo con características giratorias después de la indexación.
3. La lenta alineación de los datos en plataformas giratorias los diseños convencionales de base redonda carecen de datos de referencia concéntricos optimizados. La instalación y recalibración de prensas en mesas giratorias requiere un trabajo repetido del indicador de cuadrante, lo que consume mucho tiempo auxiliar no cortante.
4. Deterioro de la precisión causado por el desgaste de la superficie en la producción en masa La indexación continua a largo plazo y la sujeción de superficies de contacto de contacto de abrasión. Sin mordazas modulares reemplazables, el desgaste no se puede reparar localmente; La precisión general de los accesorios disminuye gradualmente en la producción de gran volumen.
El tornillo de banco autocentrante de base redonda y amplio rango de sujeción JWGRIP aborda los desafíos mencionados anteriormente a través de cuatro medidas de diseño principales: diseño de mandíbula de amplio recorrido, construcción de base redonda reforzada con alivio de tensión, referencia de montaje optimizada para datos y estructura de sellado completamente cerrada con aislamiento de contaminación.
Diseño central
Este tornillo de banco está posicionado como un tornillo de banco autocentrante dedicado de alta confiabilidad para equipos multieje de mesa giratoria. El tornillo de banco autocentrante de base redonda con amplio rango de sujeción NO es una simple ampliación del recorrido de la mandíbula derivada de los tornillos de banco de base redonda convencionales de tamaño pequeño. Nuestro equipo de I+D vuelve a optimizar el espesor de la pared de la base redonda, la disposición de las nervaduras de transición, las dimensiones del módulo de transmisión síncrona y la disposición de la referencia de acuerdo con las características de carga del mundo real del mecanizado con mesa giratoria.
Objetivos clave de diseño:
1. Ofrece un amplio rango de sujeción y al mismo tiempo conserva la rigidez antivuelco de la base circular.
2. Reducir la carga de trabajo de establecimiento de referencia del accesorio durante la instalación de la mesa giratoria
3. Mantenga una precisión de repetición egocéntrica estable durante momentos repetidos de indexación y vuelco.
4. Adoptar una estructura modular de fácil mantenimiento para reducir los costos operativos en escenarios de producción continua
Brindamos un servicio de diseño personalizado para aplicaciones específicas para requisitos especiales a nivel de proyecto.
● Las variantes de productos estándar cubren la mayoría de los requisitos de procesamiento de mesa giratoria multieje convencionales.
● Se encuentran disponibles ajustes estructurales basados en ingeniería para dimensiones especiales de montaje de la mesa giratoria, rangos únicos de diámetro exterior de la pieza de trabajo y demandas especiales de perfil de mandíbula.
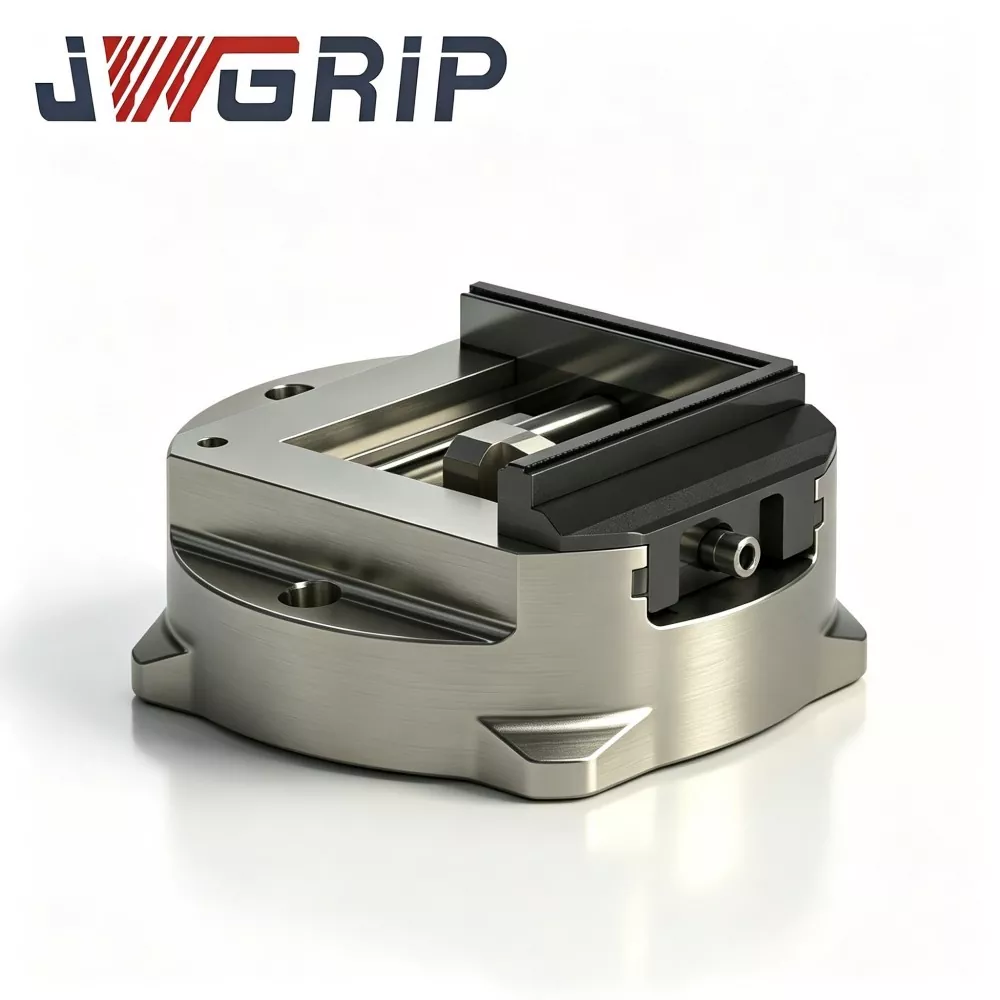
Composición de la Asamblea
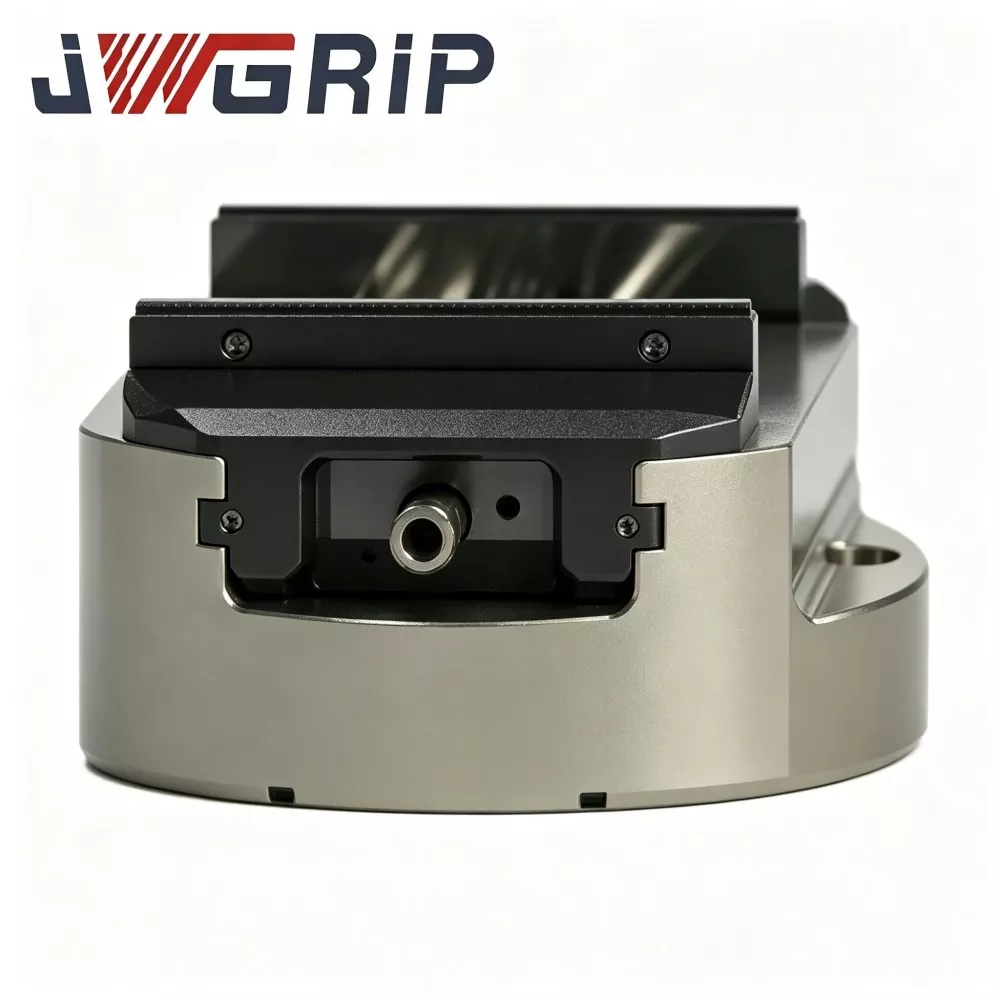
El tornillo de banco autocentrante de base redonda y amplio rango de sujeción JWGRIP consta de cinco conjuntos principales:
① Cuerpo principal de base redonda reforzado y con alivio de tensión
② Unidad de transmisión síncrona de piñón y cremallera de amplio rango
③ Juego de mandíbulas intercambiables modulares
④ Plataforma de montaje optimizada para datos
⑤ Conjunto de sellado completamente cerrado a prueba de astillas y resistente al refrigerante
Mecanismo de trabajo
1. Cuerpo principal de base redonda reforzada y aliviada de tensiones
Acero de aleación de alta resistencia integralmente fundido y forjado. Múltiples ciclos térmicos de alivio de tensión eliminan la tensión residual generada en la forja y el mecanizado. Entre la base circular y la carcasa del tornillo de banco se distribuyen nervaduras de transición reforzadas. Esto mejora en gran medida la capacidad de deformación antivuelco bajo indexación de carga de corte. Evita el cambio posicional relativo entre el tornillo de banco y el plano de montaje de la mesa giratoria bajo un momento de vuelco combinado más una fuerza de corte tangencial.
2. Unidad de transmisión síncrona de piñón y cremallera de amplio rango
Componentes de piñón y cremallera rectificados con precisión; La holgura de la transmisión se controla estrictamente dentro de una tolerancia de nivel micrométrico. Impulsadas por accionamiento interno, las mordazas dobles realizan un desplazamiento sincrónico totalmente simétrico a lo largo de toda la amplia carrera de sujeción. Las piezas de trabajo colocadas entre las mordazas logran un centrado automático sin tediosos ajustes manuales. El punto de referencia de centrado se mantiene constante ya sea que se sujeten piezas en bruto de diámetro pequeño o piezas de trabajo en forma de anillo de tamaño mediano, eliminando errores de configuración de coaxialidad causados por el hombre para piezas con características rotativas.
3. Juego de mordazas modulares intercambiables
Las mandíbulas adoptan una instalación desmontable independiente. Se pueden intercambiar múltiples perfiles de mordazas (caras de sujeción rectas, mordazas escalonadas, mordazas de posicionamiento en V) según los contornos exteriores de la pieza de trabajo. Cuando las superficies de contacto de las mordazas se desgastan en la producción a largo plazo, los usuarios pueden reemplazar las mordazas por separado en lugar de reemplazar el tornillo de banco completo.
4. Plataforma de montaje optimizada para datos
El círculo exterior de la base redonda sirve como referencia concéntrica para centrar el tornillo de banco. La disposición de los orificios de montaje y los pasadores de ubicación siguen las especificaciones convencionales de la mesa giratoria. Se puede colocar directamente sobre plataformas con ranura en T de mesa giratoria, lo que reduce la demanda de placas adaptadoras adicionales y reduce la tolerancia de ensamblaje acumulada.
5. Conjunto de sellado completamente cerrado, a prueba de astillas y resistente al refrigerante.
Las carcasas de sellado envuelven completamente la cámara de transmisión síncrona. Bloquean que las virutas de metal, las salpicaduras de refrigerante y el polvo del taller entren en las superficies de contacto del piñón y cremallera, evitando atascos en la transmisión, desgaste prematuro de las piezas y degradación de la precisión del centrado causados por los contaminantes del taller.
Resumen del mecanismo de trabajo
Después de fijar el tornillo de banco autocentrante de base redonda de amplio rango de sujeción al plano de montaje de la mesa giratoria mediante pernos y pasadores de ubicación, coloque la pieza de trabajo entre dos mordazas. Activar la unidad de transmisión síncrona interna; Las mandíbulas dobles se mueven sincrónicamente para finalizar la sujeción de centrado automático. Cuando la mesa giratoria ejecuta indexación y torneado de múltiples ángulos para el mecanizado de múltiples caras, la estructura de base redonda reforzada resiste el momento de vuelco. El sellado completamente cerrado protege las piezas internas de la transmisión. Las mordazas modulares se pueden intercambiar para adaptarse a diferentes geometrías de piezas de trabajo.
Ventajas funcionales destacadas
1. Amplio rango de sujeción utilizable sin sacrificar la rigidez antivuelco
El diseño optimizado de nervaduras reforzadas de base redonda ofrece un amplio recorrido de la mandíbula. No hay cambios frecuentes de prensa cuando cambia el diámetro exterior de la pieza de trabajo. Incluso con las mandíbulas completamente abiertas, la base mantiene un fuerte rendimiento antivuelco bajo cargas de corte tangenciales y de vuelco combinadas.
2. Repetición de precisión de centrado constante después de repetidas indexaciones rotativas
Superficies de contacto rotativas rectificadas de ultra precisión más holgura de transmisión síncrona controlada a nivel micrométrico. La referencia de centrado no se desviará después de múltiples ciclos de indexación de la mesa giratoria; Se garantiza la coaxialidad y la calidad de descentramiento circular de las piezas de trabajo con características giratorias.
3. Base redonda optimizada para una configuración más rápida de la mesa giratoria
La referencia concéntrica del círculo exterior coincide con el diseño de orificios de montaje de la mesa giratoria convencional. Reduce la carga de trabajo de alineación del indicador de cuadrante durante la instalación; Después de la calibración inicial única, los cambios de lote posteriores ya no requieren una operación de recentrado completo.
4. Mordazas modulares intercambiables para diversos contornos de piezas de trabajo y mantenimiento de bajo costo
Múltiples perfiles de mordazas son intercambiables: mordazas de cara recta, tipo escalonado y con ubicación en V. Las mordazas desgastadas se pueden reemplazar individualmente. No es necesario descartar todo el tornillo de banco, lo que reduce el gasto en repuestos a largo plazo para los talleres de producción en masa.
5. Sellado completamente cerrado para duras condiciones de taller de ejes múltiples
La cámara de transmisión sellada mantiene las virutas y el refrigerante alejados de los pares de cremalleras. Previene atascos y deterioro progresivo de la precisión causados por contaminantes del taller, lo que extiende la vida útil del accesorio bajo producción de indexación continua.
6. Adaptabilidad del proyecto de diseño personalizado para aplicaciones específicas
Las versiones estándar satisfacen la mayoría de los requisitos de procesamiento con mesa giratoria. Se encuentran disponibles modificaciones de ingeniería personalizadas para dimensiones especiales de montaje de mesa giratoria, geometría de mandíbula especial y rangos únicos de diámetro de pieza de trabajo para las demandas de proyectos individuales.
Proceso de instalación y puesta en servicio
1. Limpie a fondo el plano de montaje de la mesa giratoria y la superficie de referencia inferior de la base redonda. Retire las virutas de metal, los residuos de refrigerante y la contaminación del aceite. Pequeñas partículas extrañas crearán un desplazamiento de montaje y dañarán el rendimiento de la coaxialidad después de la indexación.
2.Coloque el tornillo de banco sobre la mesa giratoria; alinee los pasadores de ubicación y los orificios de montaje. Apriete los pernos de fijación según las especificaciones de torque del manual oficial. Verifique que el tornillo de banco esté firme y sin tambalearse.
3.Coloque la pieza de trabajo entre las mordazas modulares. Activar el mecanismo de sujeción autocentrante. Ajuste la magnitud de la fuerza de sujeción:
● Utilice una fuerza de sujeción moderada para piezas circulares de paredes delgadas para evitar la distorsión inducida por la sujeción.
● Aplique una mayor fuerza de sujeción para piezas de trabajo sólidas con características giratorias de alta resistencia para resistir el torque de corte.
4.Ejecute la prueba de indexación inactiva de la mesa giratoria. Simule movimientos reales de indexación de múltiples ángulos; Verifique que no haya desplazamientos ni vibraciones de la pieza de trabajo.
5. Validación completa del corte de prueba con la pieza de trabajo de prueba. Inspeccione la coaxialidad y el descentramiento circular. Confirme que el rendimiento de centrado y sujeción cumple con los requisitos de ingeniería antes de la producción formal por lotes.
Régimen de mantenimiento
1. Mantenimiento diario Después de cada turno de producción, limpie las caras de sujeción de las mordazas y la superficie de referencia del fondo de la base redonda. Retire las virutas y los residuos de refrigerante para eliminar las fuentes de desviación de posicionamiento.
2. Trabajos de lubricación quincenal Abrir el acceso de mantenimiento del conjunto de sellado. Inyecte grasa lubricante antidesgaste especial de alta viscosidad en el par interno de transmisión de piñón y cremallera. Mantenga suave el movimiento sincrónico de la mandíbula y estabilice el estado del espacio de transmisión bajo una producción continua de indexación rotativa.
3. Inspección periódica de piezas desgastables Inspeccione periódicamente las superficies de contacto de las mandíbulas. Reemplace las mordazas modulares de forma independiente una vez que los rayones o el desgaste degraden la calidad de la sujeción. NO siga ejecutando la producción con las mordazas desgastadas; esto provocará errores de coaxialidad en las piezas con características giratorias.
4. Procedimiento de verificación de datos trimestral Desmonte el tornillo de banco de la mesa giratoria cada trimestre. Inspeccione la superficie inferior de la base redonda en busca de magulladuras o hendiduras. Mida la precisión de repetición del autocentrado con medidores, detecte una sutil desviación de la precisión antes de los incidentes de chatarra de producción en masa.
5. Protección contra almacenamiento inactivo a largo plazo Limpie completamente toda la unidad de tornillo de banco cuando se mantenga fuera de servicio durante períodos prolongados. Aplique una capa protectora antioxidante en las superficies de trabajo de las mandíbulas y de referencia de base redonda. Almacenar en un ambiente seco a prueba de polvo.
6. Reglas de operación prohibida Prohíben la sujeción por exceso de carrera y la sujeción de piezas de trabajo con sobrecarga. Nunca golpee el cuerpo del tornillo de banco o las mandíbulas con herramientas pesadas para evitar la deformación de la base redonda y daños a los componentes internos de la transmisión.
Embalaje y envío
Tornillo de banco autocentrante de base redonda con amplio rango de sujeción JWGRIP con diseño de mandíbula adaptable a medida
1. Los modelos en stock estándar admiten envíos globales rápidos.
2. Cada unidad completa una inspección de precisión de todo el artículo antes del envío; Los documentos de inspección se adjuntan dentro de cada paquete.
3. Pedido de una sola unidad: envoltura protectora de algodón perlado más cartón resistente.
4. Pedidos de exportación a granel: cajas de madera maciza resistentes a los golpes y sin fumigación con acolchado divisorio, que protegen las superficies de referencia de precisión contra daños por colisión durante el transporte marítimo de larga distancia
5. Los pedidos modificados con diseños personalizados específicos de la aplicación siguen un plazo de entrega negociado mutuamente.
Directrices de adquisición y selección
El valor principal del tornillo de banco autocentrante de base redonda y rango de sujeción amplio JWGRIP radica en el amplio recorrido de la mandíbula sobre una plataforma de base redonda, la base reforzada antivuelco, la precisión de repetición del centrado estable después de múltiples indexaciones rotativas, el sistema de mandíbula modular intercambiable y la adaptabilidad del proyecto de diseño personalizado para aplicaciones específicas.
Resuelve los problemas de la mesa giratoria multieje: cambio frecuente de tornillo de banco para piezas de trabajo de diferentes diámetros, desviación de la posición giratoria bajo par de corte, alineación de referencia de la mesa giratoria que consume mucho tiempo y desgaste rápido de las mandíbulas en condiciones de producción en masa continua.
Recordatorios de selección:
1. Confirme el diámetro exterior máximo de la pieza de trabajo, reserve un margen de seguridad razonable contra el rango de sujeción efectivo del tornillo de banco.
2. Verifique los parámetros dimensionales de su mesa giratoria existente: disposición de los orificios de montaje, especificación de la ranura en T, para que coincida con los datos de instalación de la base redonda del tornillo de banco. Recurra al servicio de diseño personalizado para mesas giratorias no estándar.
3. Seleccione el perfil de mandíbula adecuado (recto/escalonado/tipo V) según el contorno exterior real de la pieza de trabajo; Se recomienda la adquisición de juegos de mordazas múltiples para la producción de piezas con una gran cantidad de mezclas.
4. Las versiones estándar en stock logran una entrega rápida; adopte un diseño personalizado específico de la aplicación para dimensiones de montaje especiales o demandas especiales de mandíbulas.
Preguntas frecuentes
P1: ¿Se puede montar este tornillo de banco autocentrante de base redonda de amplio rango de sujeción directamente en mesas giratorias de 5 ejes estilo cuna?
Sí. El diseño estándar de los orificios de montaje se ajusta a las especificaciones de las mesas giratorias tipo soporte convencionales. Se pueden realizar modificaciones de diseño personalizado específicas de la aplicación para dimensiones especiales de mesa base no estándar.
P2: ¿Tengo que reemplazar todo el tornillo de banco una vez que se desgastan las mandíbulas?
No. Las mandíbulas adoptan una construcción modular desmontable. Sólo es necesario reemplazar las mordazas desgastadas. Reduce el coste total de mantenimiento del taller.
P3: ¿El diseño de amplio rango de sujeción debilita la rigidez antivuelco de la base redonda?
No. La estructura de nervaduras de transición reforzada más un tratamiento de alivio de tensión de ciclos múltiples mejora la rigidez de la base redonda. Mantiene un sólido rendimiento antivuelco incluso cuando las mandíbulas se abren al máximo.
P4: ¿Se requiere centrar repetidamente el indicador de cuadrante para cada nuevo lote de piezas de trabajo?
Después de completar la alineación de referencia única en la instalación inicial, la relación posicional relativa entre el tornillo de banco y la mesa giratoria permanece sin cambios. Los cambios de lote posteriores NO exigen volver a centrar completamente el indicador de cuadrante; La inspección visual de rutina es suficiente.
P5: ¿Este tornillo de banco es adecuado para la producción automatizada continua de lotes medios y multieje?
Sí. El sellado completamente cerrado y el diseño modular de mandíbula reemplazable se adaptan a las condiciones operativas continuas del taller de múltiples ejes. Puede cooperar con la carga y descarga del robot para crear flujos de trabajo de producción automatizados.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
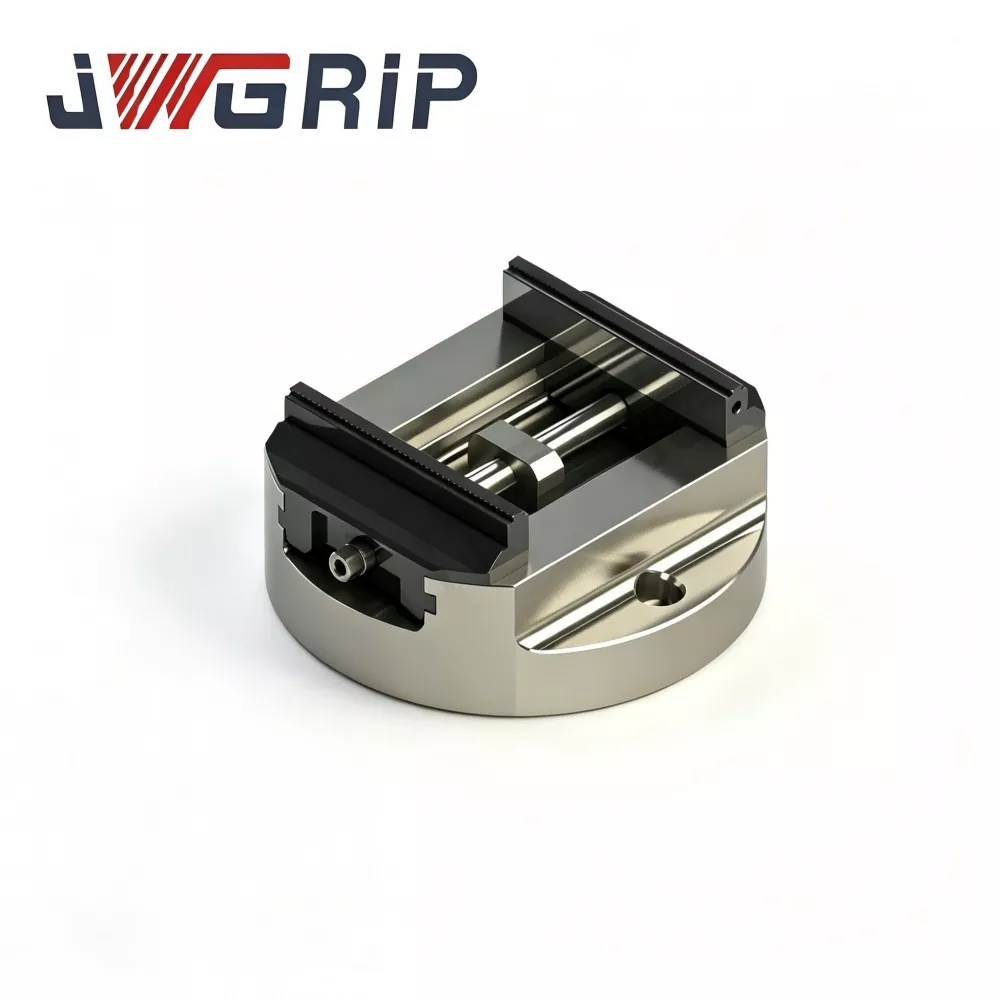
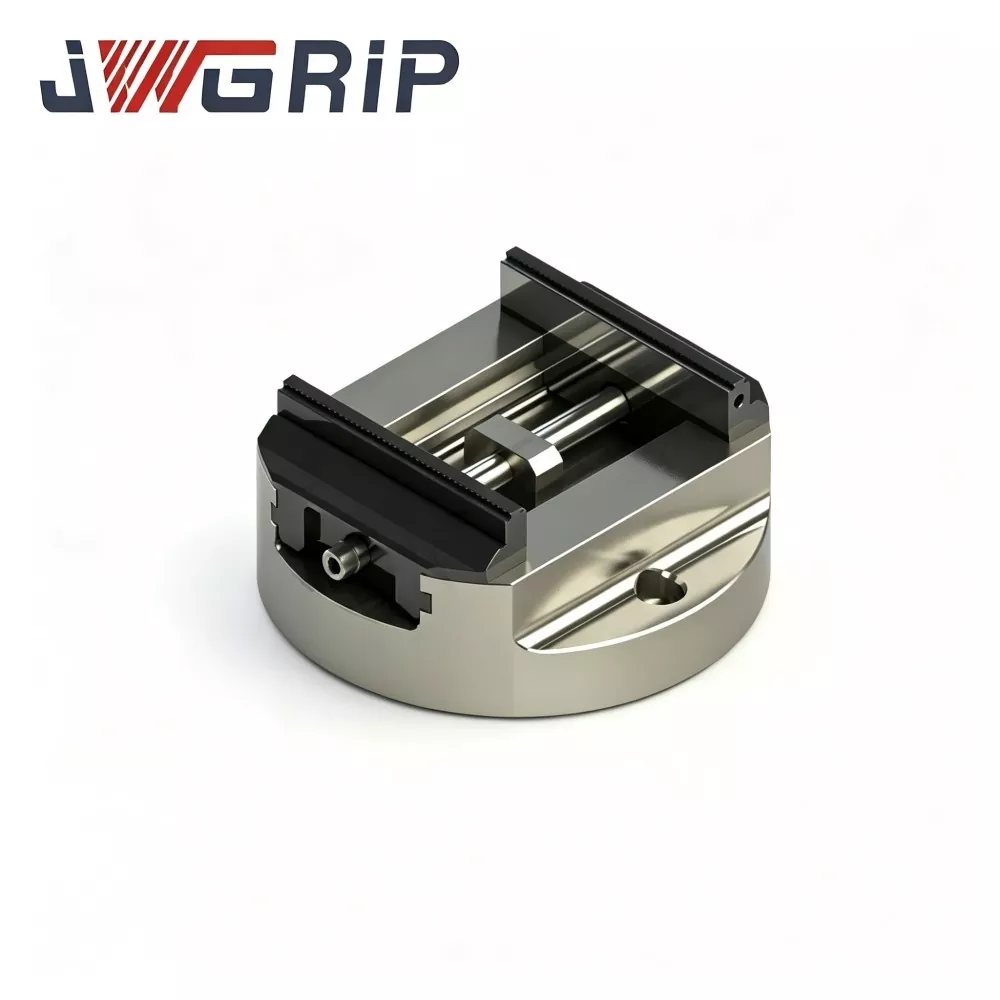
Recomendaciones de noticias