- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
¿Cómo puede un mandril de electroerosión por hilo para sujeción de piezas de precisión mejorar la precisión y reducir el tiempo de configuración?
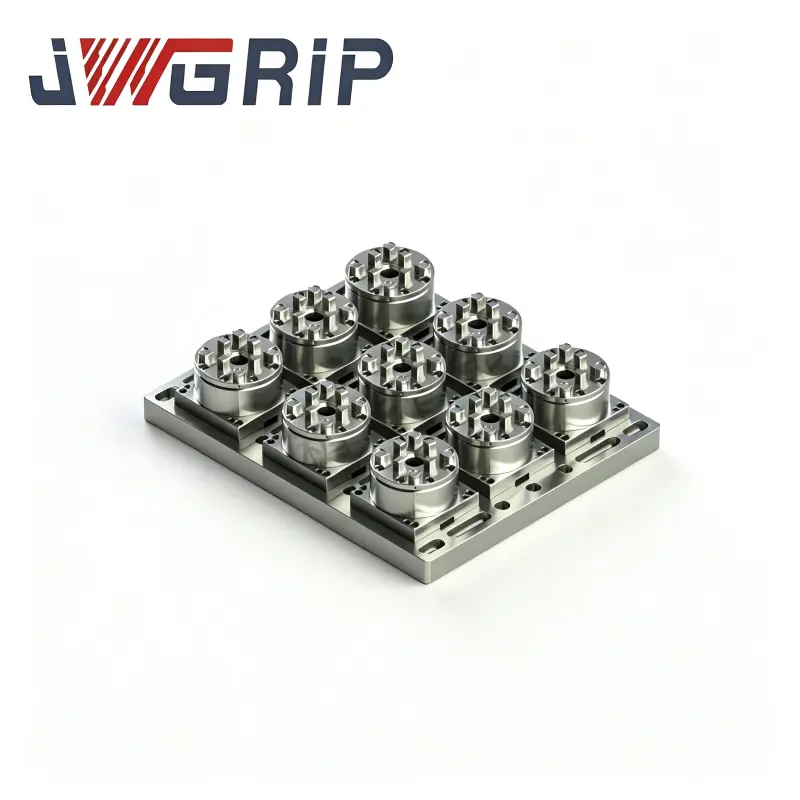
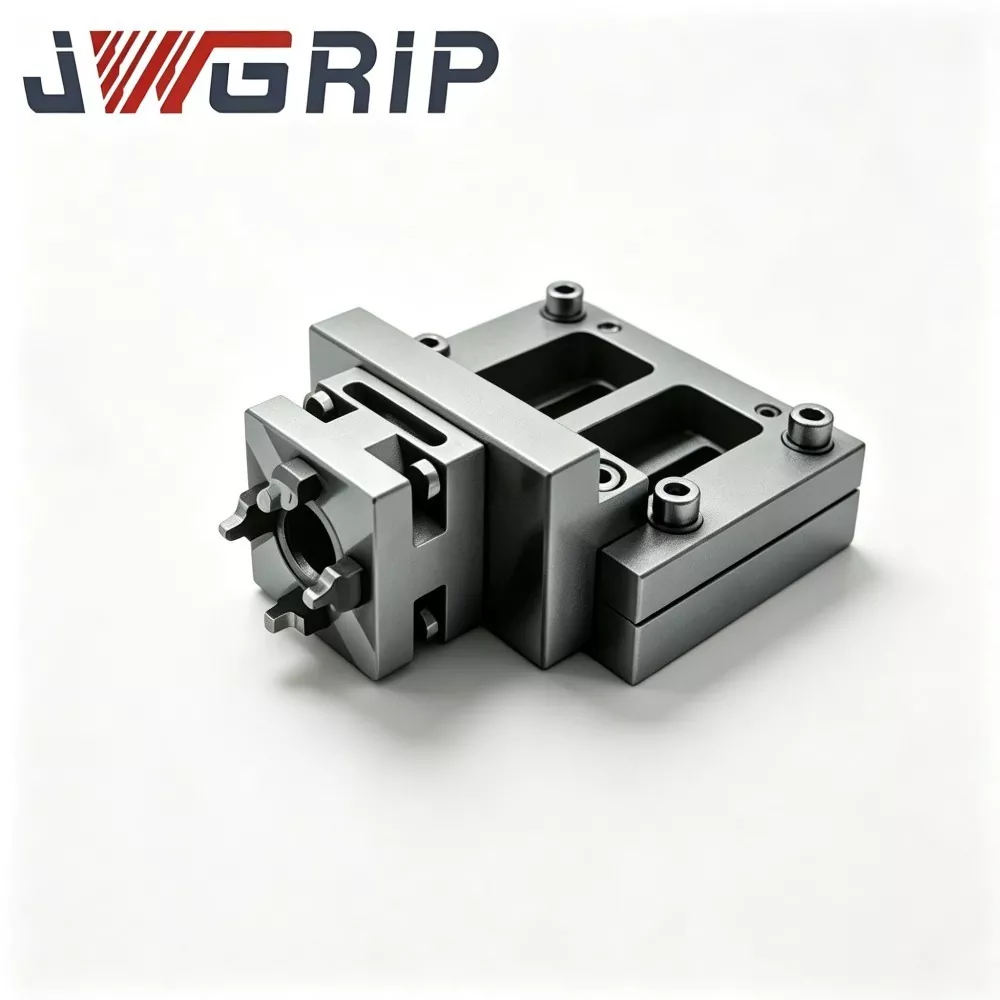
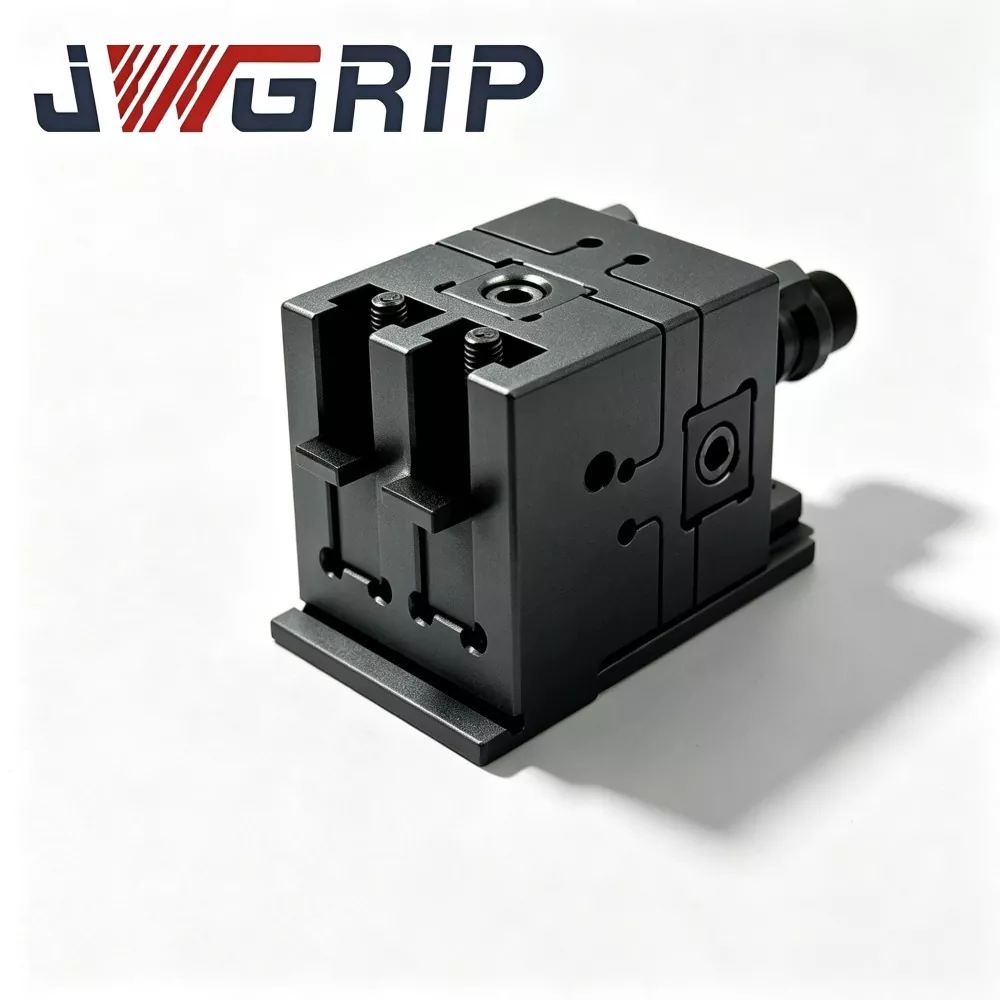
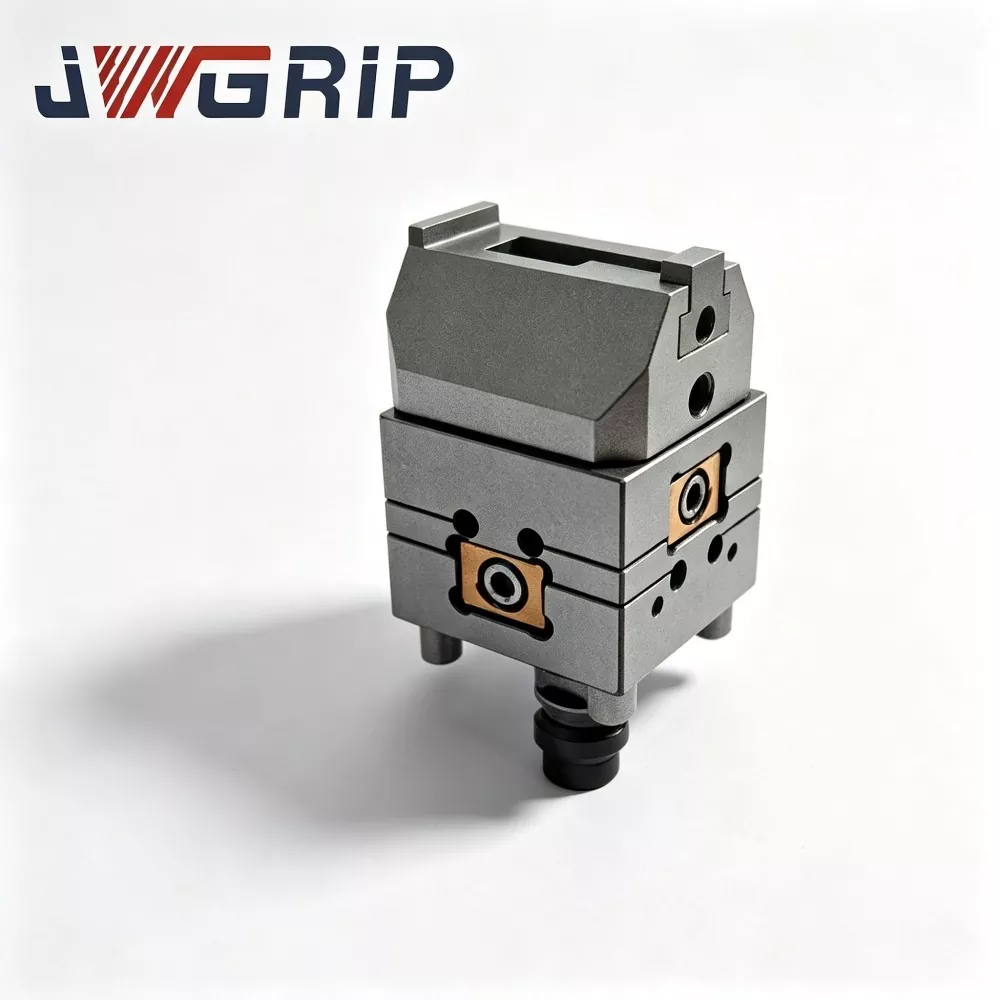
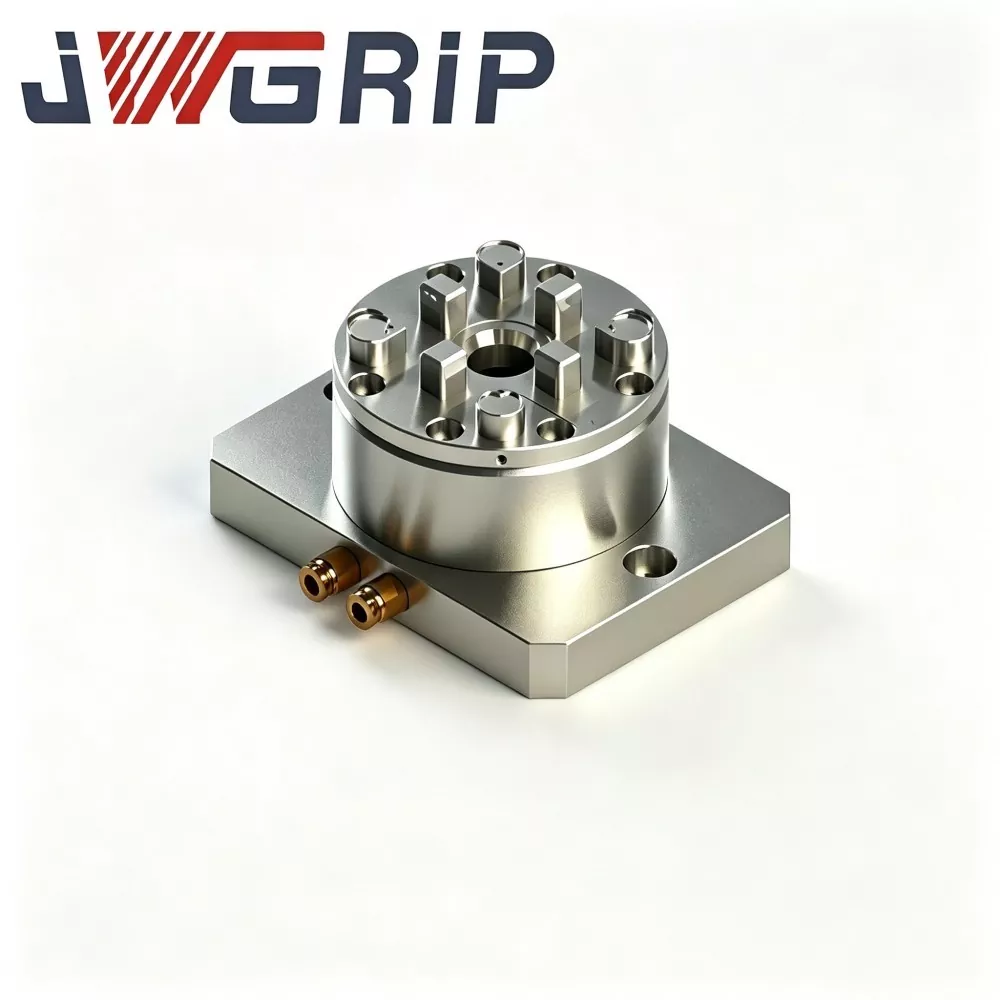
JWGRIPproporciona elMandril de electroerosión por hilo para sujeción de piezas de precisión, una solución de sujeción de cambio rápido diseñada para talleres de electroerosión por hilo y fabricación de moldes de bajo volumen y alta mezcla. Su arquitectura de plantilla secundaria intercambiable ayuda a reducir el trabajo de alineación repetitivo, preservar la consistencia del posicionamiento y mejorar la utilización de la máquina en entornos de producción exigentes.
El mecanizado de precisión por electroerosión por hilo (Wire EDM) requiere más que una máquina capaz y una ruta de corte cuidadosamente programada. Una sujeción confiable del material es igualmente importante para mantener la coherencia de las coordenadas, reducir el tiempo de preparación y lograr resultados repetibles en diferentes trabajos. Los accesorios tradicionales a menudo requieren que los operadores desmantelen todo el dispositivo de sujeción y repitan los procedimientos de alineación cada vez que cambian las órdenes de producción. Un mandril de electroerosión por hilo de cambio rápido para sujeción de piezas de precisión aborda este desafío al separar el mandril principal fijo de las plantillas secundarias intercambiables y precalibradas. La solución de JWGRIP está diseñada para cambios frecuentes de trabajo, condiciones húmedas del taller y las demandas de la subcontratación de moldes de precisión. Esta guía explica su principio de funcionamiento, características principales, criterios de selección, requisitos de mantenimiento y beneficios prácticos para la producción moderna de electroerosión por hilo.

Tabla de contenido
- ¿Qué es un mandril de electroerosión por hilo para sujeción de piezas de precisión?
- Por qué la sujeción tradicional crea cuellos de botella en la producción
- ¿Cómo funciona el diseño de cambio rápido?
- ¿Cuáles son las características principales del mandril de electroerosión por hilo de JWGRIP?
- Mandril de cambio rápido versus accesorio tradicional
- ¿Qué aplicaciones se benefician más del sistema de sujeción de piezas de precisión?
- ¿Cómo se debe seleccionar el portabrocas de electroerosión por hilo adecuado?
- ¿Cómo pueden los operadores mantener la precisión del posicionamiento?
- ¿Qué controles de calidad son importantes antes de la entrega?
- Preguntas frecuentes
- Conclusión: Mejorar la eficiencia del flujo de trabajo de electroerosión por hilo
¿Qué es un mandril de electroerosión por hilo para sujeción de piezas de precisión?
Un mandril de electroerosión por hilo para sujeción de piezas de precisión es un dispositivo especializado que ubica y sujeta de forma segura las piezas de trabajo durante el mecanizado por descarga eléctrica de alambre. A diferencia de las operaciones de fresado convencionales, la electroerosión por hilo elimina material conductor mediante descargas eléctricas controladas entre un electrodo de alambre en movimiento y la pieza de trabajo. Un posicionamiento preciso y un soporte estable son esenciales al mecanizar contornos intrincados, ranuras estrechas, cavidades de precisión y componentes de moldes complejos.
En la fabricación de alta mezcla, el sistema de sujeción también debe adaptarse a los cambios frecuentes en la geometría de la pieza de trabajo y los requisitos de producción. Un mandril de cambio rápido ayuda a simplificar este proceso al proporcionar una referencia estable montada en la máquina y unidades de sujeción intercambiables.
JWGRIP desarrolla su mandril para subcontratistas de moldes y talleres de producción flexibles que necesitan gestionar pedidos variados sin repetir toda la configuración del accesorio para cada componente nuevo.
Explore las soluciones de sujeción de piezas de electroerosión por hilo relacionadas de JWGRIP para comprender las opciones de diseño y personalización del producto.
Por qué la sujeción tradicional crea cuellos de botella en la producción
Los accesorios fijos tradicionales pueden proporcionar una sujeción confiable, pero los cambios frecuentes de trabajo presentan desafíos adicionales. Cuando se debe retirar y reinstalar un dispositivo para cada nuevo pedido, es posible que los operadores deban repetir procedimientos de alineación, referencia de coordinación y verificación que consumen mucho tiempo.
Estas actividades se vuelven especialmente costosas en los talleres que manejan pequeños lotes de insertos de molde, componentes de precisión y piezas en bruto de herramientas.
Problemas comunes de producción
- Tiempo de configuración extendido:La extracción repetida de accesorios y la alineación manual reducen el tiempo disponible para el corte real.
- Inconsistencia de posicionamiento:Las diferencias en la técnica del operador pueden introducir desviaciones de coordenadas no deseadas después de la reinstalación.
- Flexibilidad de producción limitada:Los accesorios dedicados pueden resultar inconvenientes cuando un taller procesa muchos tamaños y formas de piezas de trabajo.
- Desgaste ambiental:Las salpicaduras de refrigerante, el fluido dieléctrico y los lodos de mecanizado fino pueden afectar la ubicación de las interfaces si la protección y la limpieza son inadecuadas.
- Mayores costos operativos:Las actividades de configuración repetidas y los retrabajos evitables consumen mano de obra y capacidad de la máquina.
Una disposición de sujeción de piezas de cambio rápido ayuda a abordar estos problemas al mantener el mandril principal instalado y al mismo tiempo permitir el intercambio de plantillas secundarias compatibles a medida que cambian los requisitos de producción.
¿Cómo funciona el diseño de cambio rápido?
El diseño de JWGRIP separa el mandril principal fijo de las plantillas secundarias intercambiables. El cuerpo principal permanece montado en la mesa de la máquina, mientras que las plantillas secundarias individuales se pueden preparar y calibrar fuera de la máquina. Cuando llega el siguiente pedido de producción, el operador reemplaza la subplantilla correspondiente en lugar de desmantelar todo el conjunto de accesorios.
El flujo de trabajo en cuatro pasos
- Instale el mandril principal:Asegure el mandril a la mesa de la máquina y establezca la relación de referencia requerida.
- Prepare subplantillas intercambiables:Configure la unidad de sujeción adecuada para cada pieza de trabajo o familia de trabajo.
- Calibrar fuera de línea:Establezca y registre la relación de coordenadas de cada subplantilla antes de que ingrese al grupo de producción.
- Intercambiar y verificar:Instale la plantilla secundaria requerida, confirme el asiento y bloqueo correctos y realice la verificación de posicionamiento prescrita antes de cortar.
Este método reduce la necesidad de repetir procedimientos completos de alineación del lado de la máquina. También admite una mejor organización de los accesorios y registros de calibración en todos los turnos.
Es importante destacar que el posicionamiento de cambio rápido no elimina todos los requisitos de inspección. Los operadores aún deben verificar la instalación correcta y confirmar que las superficies de ubicación permanezcan limpias, sin daños y dentro de las tolerancias requeridas.
¿Cuáles son las características principales del mandril de electroerosión por hilo de JWGRIP?
1. Arquitectura de cambio rápido de cuerpo dividido
El cuerpo principal fijo y las plantillas secundarias intercambiables separan la referencia de la máquina de los frecuentes cambios de pieza de trabajo. Según la información del producto publicada por JWGRIP, las pruebas comparativas del ciclo de intercambio indican que las plantillas secundarias precalibradas pueden reducir el tiempo de cambio de accesorios en aproximadamente un 58 % en comparación con los flujos de trabajo tradicionales de desmontaje completo y remontaje. Los resultados reales dependen del método de configuración original, las prácticas del operador y las condiciones de producción.
2. Construcción de aleación de acero con alivio de tensión
El cuerpo principal utiliza acero de aleación pretemplado con alivio de tensión. La especificación del producto informa una variación de la planitud del plano de referencia de no más de 0,0027 mm dentro de un rango de temperatura del taller de 16 a 31 °C. Esta característica ayuda a controlar los cambios dimensionales que de otro modo podrían afectar la relación de referencia entre el accesorio y la máquina.
3. Interfaces de localización resistentes a la corrosión
Las superficies de contacto de los pasadores de ubicación reciben un endurecimiento superficial local y un acabado antioxidante a base de pasivación. Estos tratamientos están destinados a mejorar la resistencia al contacto repetido, las condiciones húmedas del taller, las salpicaduras de fluido dieléctrico y la contaminación del mecanizado fino.
4. Posicionamiento repetible
JWGRIP especifica una precisión de posicionamiento repetido del montaje sub-plantilla de no más de 0,003 mm en las condiciones de prueba indicadas. Esto apoya la transferencia de compensaciones de coordenadas establecidas entre subplantillas compatibles y correctamente calibradas. No debe interpretarse como una garantía de precisión de la pieza terminada en cada máquina, material o condición de corte.
5. Configuración flexible y personalización OEM
El mandril admite plantillas secundarias intercambiables compatibles y personalización basada en dibujos. Dependiendo de la aplicación, los clientes pueden analizar las huellas de montaje, los diseños de los pasadores de ubicación, la carrera de trabajo de la mandíbula y otras dimensiones de la interfaz con el equipo de ingeniería de JWGRIP.
6. Registros de calidad rastreables
Cada mandril principal lleva un número de serie grabado con láser. JWGRIP informa que los datos de inspección que cubren parámetros como la planitud de referencia, la repetibilidad del posicionamiento y la dureza de la interfaz de localización se archivan para su trazabilidad.
Mandril de cambio rápido versus accesorio tradicional
La distinción más importante entre estos dos enfoques es cómo manejan los cambios de producción. La siguiente tabla resume sus diferencias típicas en el flujo de trabajo.
| Factor de comparación | Accesorio fijo tradicional | Portabrocas de cambio rápido JWGRIP |
|---|---|---|
| Método de cambio | Puede requerir la extracción de accesorios y una reinstalación completa. | Intercambia plantillas secundarias compatibles mientras el portabrocas principal permanece montado |
| Referencia de coordenadas | A menudo requiere alineación repetida del lado de la máquina | Admite la reutilización de compensaciones registradas de subplantillas precalibradas |
| Flexibilidad de producción | Depende del diseño y preparación del accesorio. | Diseñado para cambios frecuentes de trabajo y pedidos variados de lotes pequeños |
| Reducción del tiempo de configuración | Depende del dispositivo original y del procedimiento de configuración. | Aproximadamente un 58% menos de tiempo de cambio en las pruebas comparativas de ciclo de intercambio declaradas por JWGRIP |
| Repetibilidad de posicionamiento | Depende del estado del accesorio y de la precisión de la reinstalación | Repetibilidad de montaje de sub-plantilla especificada de ≤0,003 mm en las condiciones indicadas |
| Prioridades de mantenimiento | Alineación, condición de sujeción y desgaste del accesorio. | Registros de limpieza de la superficie de ubicación, acoplamiento de bloqueo, inspección de desgaste y calibración |
Estas comparaciones describen características del flujo de trabajo en lugar de garantías de rendimiento universales. Antes de elegir un accesorio, los fabricantes deben verificar las tolerancias requeridas, la interfaz de montaje, las dimensiones de la pieza de trabajo y el procedimiento de inspección de su propio equipo.
¿Qué aplicaciones se benefician más del sistema de sujeción de piezas de precisión?
Un mandril de cambio rápido es particularmente útil cuando un taller de electroerosión por hilo maneja múltiples trabajos con diferentes geometrías de piezas de trabajo y tiradas de producción cortas.
- Fabricación de moldes y matrices:Admite cambios eficientes entre inserciones de moldes, componentes de cavidades y otras piezas de herramientas de precisión.
- Fabricación de herramientas de precisión:Ayuda a estandarizar la referencia de piezas de trabajo en diferentes espacios en blanco de herramientas y tareas de mecanizado.
- Mecanizado subcontratado de alta mezcla:Reduce el trabajo de configuración repetido cuando los pedidos de los clientes varían en dimensiones y cantidades.
- Producción de componentes en lotes pequeños:Permite organizar subplantillas preparadas para trabajos recurrentes y futuras tiradas de producción.
- Talleres multiturno:Ayuda a los operadores a seguir un proceso consistente de configuración de accesorios utilizando datos de calibración documentados.
Por ejemplo, un subcontratista de moldes puede recibir varios pedidos que requieran diferentes insertos durante el mismo turno. Con accesorios convencionales, cada cambio puede implicar eliminar la configuración existente y restablecer la referencia de la máquina. Con un sistema de cambio rápido preparado, el operador puede seleccionar la subplantilla calibrada correspondiente, instalarla, verificar el asiento y la posición y proceder de acuerdo con el procedimiento de inspección del taller.
Este ejemplo ilustra una posible mejora del flujo de trabajo en lugar de un caso de cliente medido. Las ganancias reales de productividad dependen de la frecuencia de los pedidos, la complejidad de la configuración, la utilización de la máquina y la experiencia del operador.
¿Cómo se debe seleccionar el portabrocas de electroerosión por hilo adecuado?
Seleccionar un mandril requiere hacer coincidir el sistema de sujeción con la máquina, el flujo de trabajo de producción y los requisitos dimensionales. La comodidad de sujeción por sí sola no es suficiente.
Criterios de selección clave
- Compatibilidad máquina-mesa:Confirme la huella de montaje, el patrón de pernos, el espacio disponible y la altura de trabajo requerida.
- Requisitos de posicionamiento:Identifique la repetibilidad requerida y las tolerancias de referencia, y determine cómo se verificarán.
- Geometría de la pieza:Revise las dimensiones de las piezas, las superficies de sujeción, los requisitos de acceso y las posibles interferencias con la ruta de corte.
- Configuración de subplantilla:Determine cuántos accesorios intercambiables se necesitan y si los diseños estándar o personalizados son apropiados.
- Condiciones ambientales:Considere la exposición al fluido dieléctrico, la humedad, la acumulación de lodos, los métodos de limpieza y la protección contra la corrosión.
- Frecuencia de producción:Calcule la frecuencia con la que cambian los accesorios y si la preparación fuera de línea puede reducir el tiempo de inactividad de la máquina.
- Documentación y soporte:Solicite dibujos dimensionales, información de inspección, orientación de mantenimiento y especificaciones de interfaz antes de comprar.
Los compradores que comparen un mandril de electroerosión por hilo de precisión deben proporcionar estos detalles al principio del proceso de cotización. La información técnica completa facilita la evaluación de la compatibilidad e identificar las modificaciones necesarias antes de que comience la fabricación.
¿Cómo pueden los operadores mantener la precisión del posicionamiento?
Incluso un dispositivo de precisión necesita un mantenimiento regular. La contaminación, los daños por impacto, el desgaste y los registros de calibración incorrectos pueden comprometer la relación de ubicación entre el mandril principal y las plantillas secundarias intercambiables.
Lista de verificación operativa recomendada
- Limpie el asiento de ubicación y las superficies de contacto antes de cada instalación de la plantilla secundaria.
- Inspeccione los pasadores de ubicación y las superficies de contacto en busca de rayones, abolladuras, corrosión y desgaste anormal.
- Confirme que el mecanismo de bloqueo encaje completamente y funcione sin problemas.
- Haga coincidir cada subplantilla con su número de serie y archivo de calibración correctos.
- Verificar el posicionamiento después de un cambio según el procedimiento de inspección del taller.
- Vuelva a calibrar una subplantilla si ha sido reparada, dañada o se encuentra fuera de la tolerancia especificada.
- Realice una verificación completa de repetición de posicionamiento después de una colisión significativa o sospecha de daño al mandril principal.
- Siga las instrucciones de limpieza, almacenamiento y protección contra la corrosión del fabricante.
Los registros de calibración deben tratarse como documentos de producción controlados. Una subplantilla con un archivo de calibración incorrecto o faltante no debe devolverse al grupo de producción hasta que se hayan verificado su identidad y sus datos de posicionamiento.
¿Qué controles de calidad son importantes antes de la entrega?
Los procesos de fabricación e inspección ayudan a establecer si un mandril cumple con sus dimensiones y requisitos funcionales especificados. Según la información del producto publicada por JWGRIP, su flujo de trabajo de fabricación incluye inspección de materiales, mecanizado CNC, tratamiento de alivio de tensiones, rectificado de precisión, endurecimiento de interfaces, inspección de máquinas de medición de coordenadas, pruebas repetidas de intercambio de plantillas, marcado de números de serie y comprobaciones dimensionales finales.
Los criterios clave de aceptación incluyen:
- Planitud de referencia:Confirma que las superficies de referencia críticas cumplen con la tolerancia geométrica especificada.
- Repetibilidad de posicionamiento:Comprueba si las instalaciones repetidas de la plantilla reproducen la relación de ubicación esperada.
- Dureza de la interfaz:Verifica las características de ubicación reforzadas relevantes con sus requisitos especificados.
- Función de bloqueo:Confirma un acoplamiento suave y una retención segura del accesorio intercambiable.
- Trazabilidad:Conecta el producto físico con su número de serie y documentación de inspección.
JWGRIP afirma que su sistema de gestión de calidad sigue las normas ISO 9001 y que los mandriles principales terminados se suministran con informes de inspección independientes. Los compradores deben solicitar los documentos aplicables y verificar que los resultados informados correspondan a las especificaciones de su pedido. Cualquier certificado de material o registro de prueba de terceros debe confirmarse como parte del acuerdo de cotización y pedido.
Preguntas frecuentes
1. ¿Un mandril de electroerosión por hilo de cambio rápido elimina la necesidad de alineación después de cada cambio?
No. Un sistema de cambio rápido puede reducir la alineación manual repetitiva al reutilizar los desplazamientos de coordenadas registrados de las plantillas secundarias precalibradas. Los operadores aún deben realizar la verificación prescrita después de la instalación. La contaminación, el desgaste, el asiento incorrecto o la deformación pueden afectar el posicionamiento.
2. ¿Puede un taller fabricar sus propios sub-plantillas intercambiables?
Sí, siempre que las plantillas secundarias sigan los dibujos de interfaz de ubicación y los requisitos dimensionales aplicables de JWGRIP. Cada subplantilla hecha a medida debe calibrarse de forma independiente e identificarse con un número de serie único antes de usarse en producción. La compatibilidad debe confirmarse antes de la fabricación.
3. ¿JWGRIP admite dimensiones de montaje personalizadas?
La información del producto JWGRIP describe la personalización OEM basada en los dibujos del cliente. Los compradores pueden analizar la huella de montaje, la disposición del pasador de ubicación, la carrera de trabajo de la mandíbula y otros requisitos de la interfaz. Envíe dibujos completos, tolerancias dimensionales y detalles de la interfaz de la máquina para que el equipo de ingeniería pueda evaluar la viabilidad y proporcionar una cotización.
4. ¿Cuál es la repetibilidad de posicionamiento especificada de este mandril?
JWGRIP publica una especificación de precisión de posicionamiento repetido de montaje de subplantilla de ≤0,003 mm en las condiciones establecidas. Esta figura describe la repetibilidad especificada del sistema de localización, no una garantía universal de precisión de la pieza terminada. El estado de la máquina, la configuración de la pieza de trabajo, los parámetros de corte y los métodos de verificación también influyen en los resultados del mecanizado.
5. ¿Cómo deben responder los operadores si la superficie de ubicación de una subplantilla está dañada?
Retire la plantilla secundaria afectada del servicio e inspeccione el daño. No confíe en los datos de calibración registrados previamente hasta que se haya verificado la interfaz de ubicación y se haya recalibrado la plantilla secundaria cuando sea necesario. Si el plato principal ha sufrido un impacto significativo, realice la inspección de posicionamiento repetida requerida antes de reiniciar la producción.
6. ¿Qué documentos deben solicitar los compradores antes de realizar un pedido?
Solicite el dibujo del producto, las dimensiones de la interfaz de montaje, las especificaciones de tolerancia aplicables, el informe de inspección, las instrucciones de mantenimiento y la confirmación de cualquier requisito de personalización. Para pedidos OEM, aclare la disponibilidad de certificados de materiales y registros de pruebas adicionales antes de que comience la producción.
Conclusión: Mejorar la eficiencia del flujo de trabajo de electroerosión por hilo
Elegir el mandril de electroerosión por hilo adecuado para la sujeción de piezas de precisión puede ayudar a los fabricantes a reducir las tareas de configuración repetitivas, mantener una referencia de ubicación constante y organizar la producción de alta mezcla de manera más efectiva. Un mandril principal fijo combinado con plantillas secundarias precalibradas intercambiables es especialmente valioso para los subcontratistas de moldes y talleres que cambian con frecuencia entre pedidos de lotes pequeños.
JWGRIP combina una arquitectura de cambio rápido con una construcción de aleación de acero con alivio de tensión, interfaces de ubicación resistentes a la corrosión, rendimiento de posicionamiento repetido especificado y personalización OEM basada en planos. Para determinar si esta solución se ajusta a los requisitos de su máquina y de producción, evalúe la interfaz de montaje, el rango de piezas de trabajo, las tolerancias requeridas y el procedimiento de inspección antes de comprar.
Si planea actualizar su proceso de sujeción de piezas de electroerosión por hilo, explore el mandril de electroerosión por hilo de JWGRIP para sujeción de piezas de precisión ycontáctanoscon las especificaciones de su máquina, dibujos técnicos y requisitos de aplicación. Nuestro equipo puede ayudar a evaluar la compatibilidad de los accesorios, discutir configuraciones personalizadas y proporcionar una cotización para una solución de sujeción adaptada a sus necesidades de producción.
Noticias relacionadas
- ¿Por qué debería elegir un EROWA Uniholder 72 ER-035211 compatible para sujeción de piezas de alta precisión?
- ¿Por qué los talleres de trabajo de 5 ejes prefieren un tornillo de banco de punto cero autocentrante compacto de alta precisión con mandíbulas duras?
- ¿Cómo puede un tornillo de banco de electroerosión por hilo giratorio de 0-100 mm mejorar la precisión y la eficiencia del mecanizado?
- ¿Es el tornillo de banco en V TP UnoSet para electroerosión por hilo la mejor solución de sujeción para la producción por lotes de piezas de ejes cilíndricos?
- ¿Por qué muchas fábricas de moldes eligen el mandril neumático 9 en 1 tipo R en el procesamiento de electroerosión?
- ¿Por qué el adaptador UnoSet con juego de paletas RSM 50 cambiará las reglas del juego para la fabricación de precisión por electroerosión por hilo moderna en 2026?
Déjame un mensaje
nuevos productos

Recomendaciones de noticias