- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

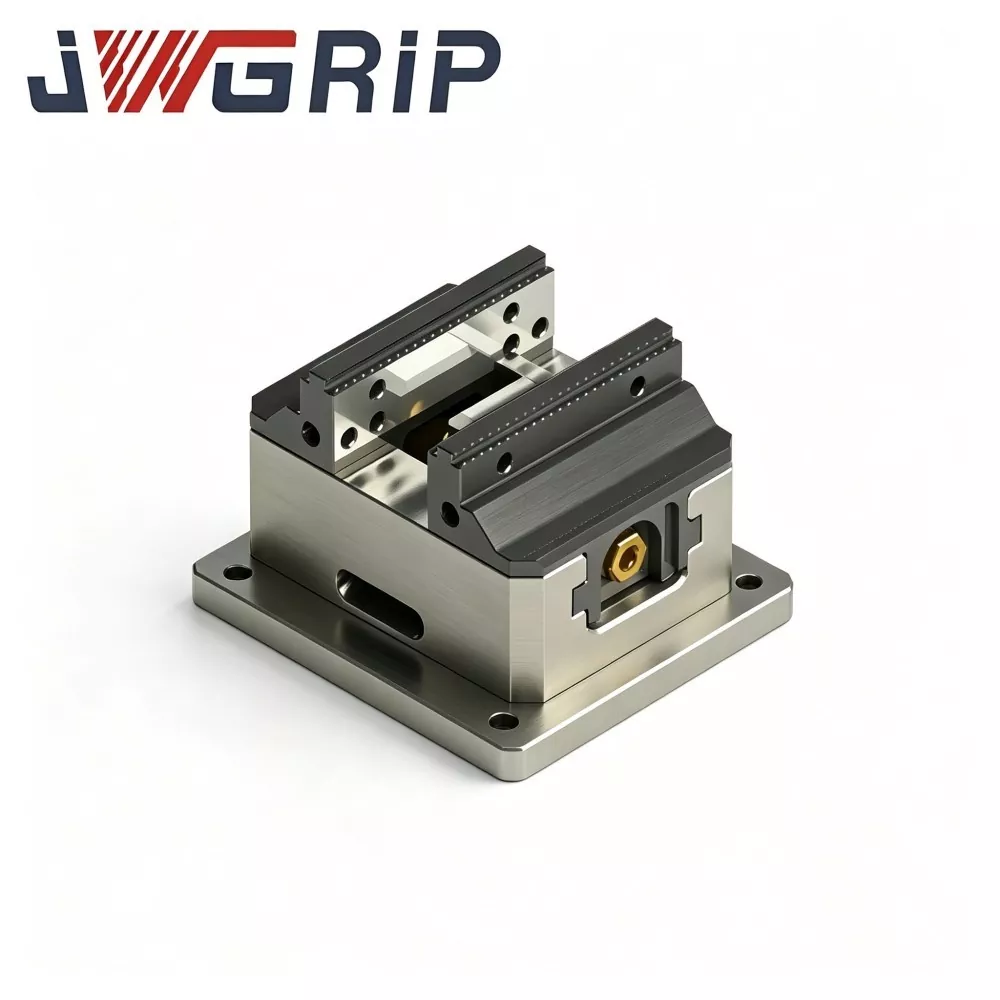
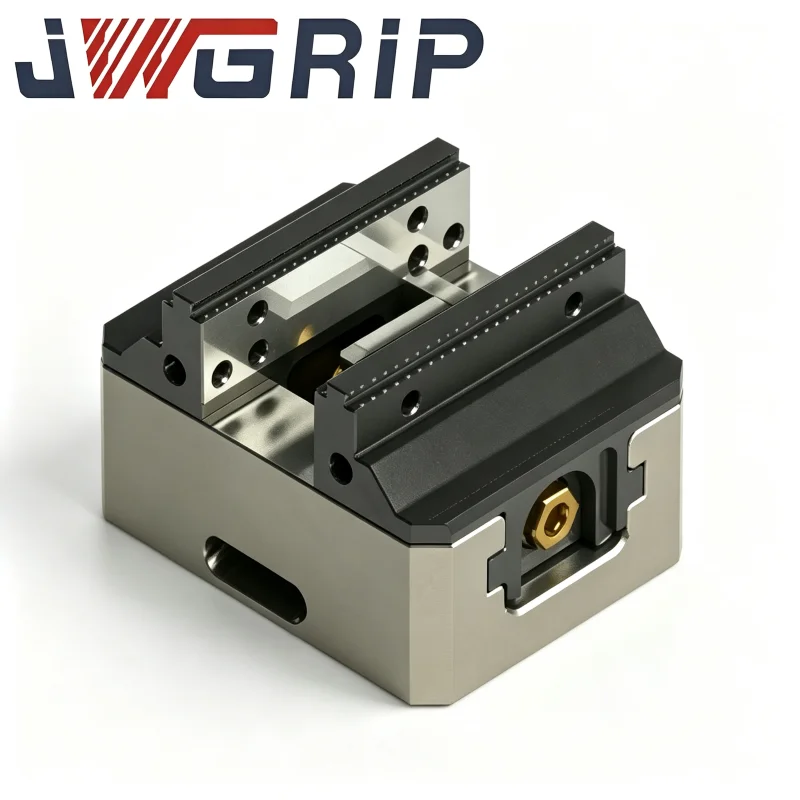
Prensa de punto cero autocentrante compacta de alta precisión con mandíbulas duras
JWGRIP es el fabricante y exportador profesional de prensas de punto cero autocentrantes compactas de alta precisión con mandíbulas duras en China, y brinda servicio de venta directa de fábrica con especificaciones estándar completamente en stock. Es un dispositivo de sujeción integrado de cambio rápido de punto cero optimizado profesionalmente para el mecanizado de precisión de componentes pequeños y simétricos. Al combinar una estructura integral de bloqueo de punto cero y un mecanismo de autocentrado automático en una unidad compacta, no requiere placas adaptadoras adicionales ni calibración en el sitio, y puede instalarse directamente en mesas de trabajo de máquinas herramienta CNC para adaptarse a líneas de producción manuales y no tripuladas flexibles.
Este tornillo de banco de punto cero autocentrante de alto rendimiento cuenta con mandíbulas duras de acero totalmente endurecido y una estructura monolítica todo en uno terminada con rectificado de precisión de fábrica y calibración integral. Ofrece centrado automático de alta precisión y posicionamiento sin compensación con un diseño compacto que ahorra espacio, optimizando eficazmente la utilización de la mesa de la máquina. Las mandíbulas endurecidas se someten a un estricto tratamiento de enfriamiento, lo que ofrece una durabilidad excepcional y una precisión de sujeción estable durante ciclos de corte repetidos a largo plazo.
Al adoptar un ensamblaje integral de fábrica y un diseño de calibración unificado, elimina el trabajo repetitivo de alineación y depuración en el sitio, lo que simplifica enormemente los procedimientos de configuración del taller. Compatible con fresadoras CNC y centros de mecanizado de precisión de 5 ejes, el tornillo de banco autocentrante de punto cero compacto de alta precisión con mandíbulas duras admite tanto la producción flexible de alta mezcla y bajo volumen como el procesamiento en masa por lotes de piezas simétricas pequeñas. También puede acoplarse con sistemas de cambio automático de paletas para realizar una fabricación totalmente automatizada para talleres digitales modernos, sirviendo como un accesorio estándar eficiente y mejorado para escenarios modernos de procesamiento de precisión.
Definición principal del producto
El tornillo de banco compacto de punto cero autocentrante de alta precisión con mandíbulas duras es un accesorio CNC integrado de alta precisión que combina cambio rápido de punto cero, autocentrado automático y sujeción de mandíbula dura endurecida. Está especialmente diseñado para el acabado en masa a alta velocidad de pequeñas piezas de precisión y componentes simétricos.
Resuelve los puntos débiles de los tornillos de banco tradicionales, como:
Errores de alineación manual
Configuración que requiere mucho tiempo
Baja rigidez
Incapacidad para adaptarse a líneas de producción automatizadas.
Las prensas ordinarias tradicionales requieren alineación manual del indicador de cuadrante para cada sujeción, lo que resulta en un largo tiempo de depuración y una desviación dimensional del lote. Las prensas autocentrantes comunes carecen de un punto de referencia de punto cero, lo que requiere una recalibración después de cada cambio y provoca largos tiempos de inactividad de la máquina. Las prensas de mandíbula blanda sufren una rigidez de sujeción insuficiente, lo que provoca que la pieza de trabajo se deslice y vibre durante el corte, lo que no cumple con los requisitos de precisión de la producción en masa.
Este compacto tornillo de banco autocentrante de punto cero adopta una estructura integrada ultracompacta para ahorrar espacio en el recorrido de la máquina, lo que permite una sujeción densa en múltiples estaciones. Las mordazas duras de acero templado en general ofrecen una resistencia al desgaste y una rigidez de sujeción ultraaltas. El mecanismo de autocentrado síncrono incorporado garantiza una alimentación simétrica de las mandíbulas y el centrado automático de la pieza de trabajo sin corrección manual. La interfaz de punto cero integrada en la parte inferior admite un acoplamiento rápido con todos los mandriles y paletas de punto cero estándar, lo que permite un cambio rápido de segundo nivel. Se aplica ampliamente en electrónica 3C, piezas de precisión médica y procesamiento de micromoldes, lo que mejora en gran medida la eficiencia del mecanizado y la consistencia de los lotes.


Diseño Estructural
El tornillo de banco consta de los siguientes componentes clave:
① Cuerpo de aleación de acero integrado con alivio de tensión
② Mecanismo de transmisión autocentrante síncrono
③ Mordazas de acero duro completamente templadas
④ Base de posicionamiento de punto cero
⑤ sistema de sellado a prueba de polvo
⑥ Componentes de bloqueo fino
La estructura compacta integrada elimina el volumen redundante y maximiza el recorrido efectivo de la máquina. El cuerpo del tornillo de banco se somete a un alivio profesional del estrés por envejecimiento para evitar la deformación a largo plazo. Las mordazas duras están completamente templadas y rectificadas con precisión con dureza y planitud uniformes para una precisión de sujeción duradera.
Principio de funcionamiento
1. Autocentrado automático:
El sistema de transmisión síncrona interna impulsa las mordazas dobles para alimentar simétricamente. Las piezas de trabajo se centran automáticamente independientemente de la posición de colocación, lo que logra una precisión de centrado a nivel de micras y elimina errores de alineación manual.
2. Cambio rápido de punto cero:
La interfaz de punto cero estándar inferior se bloquea firmemente con mandriles de punto cero. El cambio de herramientas no requiere realineación, lo que reduce en gran medida el tiempo de inactividad de la máquina y admite la carga y descarga automatizada de robots.
Ventajas principales del producto
1. Tecnología de mandíbula dura totalmente endurecida.
Dureza ultraalta HRC60-64. La resistencia al desgaste es más de 3 veces mayor que la de las mandíbulas normales. Mantiene una precisión estable bajo impactos de corte y sujeción de alta frecuencia a largo plazo sin astillas ni deformaciones.
2. Centrado automático a nivel de micras.
Tolerancia de centrado ≤0,003 mm. La alimentación sincrónica simétrica elimina por completo los errores de alineación manual y mejora la consistencia dimensional del lote.
3. Estructura ligera ultracompacta.
Ahorra espacio de recorrido de la máquina y admite una instalación densa de múltiples estaciones y múltiples tornillos, maximizando la utilización de la máquina y la eficiencia de la producción en masa.
4. Interfaz integrada de cambio rápido de punto cero.
Permite un reemplazo rápido plug-and-play. Compatible con líneas de producción automatizadas flexibles FMS y manipulación automática por robots.
5. Protección a prueba de polvo completamente sellada.
Aísla virutas, refrigerante y polvo, evitando atascos en la transmisión y fallos de posicionamiento. Adecuado para entornos hostiles de talleres de mecanizado con baja frecuencia de mantenimiento.
6. Cuerpo integrado de alta rigidez.
Garantiza una sujeción estable sin vibración ni deslizamiento de la pieza de trabajo durante el acabado a alta velocidad y el corte de material medio, lo que mejora el acabado de la superficie y el rendimiento del producto.
7. Soporte rentable para adquisiciones masivas.
Las ventas directas de fábrica y las políticas favorables de descuento para pedidos al por mayor satisfacen las demandas de producción en masa a largo plazo de los grandes talleres.
Escenarios de aplicación
1. Producción en masa de componentes de precisión 3C: piezas estructurales de microhardware simétrico que requieren una precisión de centrado alta y constante para el fresado de alta velocidad.
2. Procesamiento de piezas de precisión médica: accesorios médicos simétricos de alto estándar y piezas auxiliares de implantes, que evitan errores de alineación manual para garantizar una precisión de grado médico.
3. Mecanizado de micromoldes e inserciones: núcleos e inserciones de moldes pequeños, que admiten sujeción intensiva de múltiples estaciones para mejorar la producción de una sola máquina.
4. Acabado de precisión de 5 ejes: la estructura compacta evita interferencias en el recorrido y cumple con los requisitos de cambio frecuente de los equipos de 5 ejes.
5. Líneas automatizadas flexibles FMS: coopera con la carga y descarga del robot para realizar el cambio automático de herramientas no tripulado y una producción continua de alta frecuencia.
6. Talleres de precisión de gran volumen y mezcla: las funciones de centrado automático y cambio rápido acortan en gran medida el tiempo de configuración y depuración para el cambio frecuente de productos.
Pautas de mantenimiento
1. Limpieza previa a la instalación: Limpie minuciosamente la superficie del mandril de punto cero y el punto de referencia inferior para eliminar virutas, aceite e impurezas que podrían causar una desviación de posicionamiento.
2. Montaje: Coloque el tornillo de banco con precisión en el mandril de punto cero. Active el mecanismo de bloqueo y confirme la fijación firme sin agitar antes de la operación.
3. Carga de la pieza de trabajo: coloque la pieza de trabajo en el medio de las mordazas de forma arbitraria. Las mordazas duras duales se centrarán y sujetarán automáticamente de forma simétrica. Compruebe la firmeza de sujeción antes de cortar.
4. Ajuste de la fuerza de sujeción: Ajuste la fuerza de sujeción según el material de la pieza de trabajo. Fuerza ligera para piezas de trabajo finas y duras; Ajuste adecuado para materiales duros de acero para evitar deformaciones o deslizamientos.
5. Limpieza posterior al cambio: Limpie los residuos de la superficie de la mandíbula después de cada cambio de producción para evitar la extrusión de impurezas que causan deformación de la pieza de trabajo y errores de posicionamiento.
6. Mantenimiento periódico: lubrique periódicamente la estructura de transmisión síncrona interna para mantener una alimentación suave; Calibre la precisión del centrado periódicamente.
7. Operaciones prohibidas: No sobrecargue ni sobrecargue la abrazadera para evitar la deformación de la mandíbula y daños a la estructura de la transmisión.
Fallos y soluciones comunes
1.Error: Precisión dimensional de la pieza de trabajo inconsistente
Causa: Restos de virutas en las mordazas, bloqueo de la transmisión, bloqueo del punto cero incompleto, ligero desgaste de las mordazas
Solución: Limpie la superficie de las mordazas, lubrique las piezas de la transmisión, vuelva a bloquear el punto de referencia del punto cero y reemplace las mordazas desgastadas.
2.Fault: Pieza de trabajo deslizándose durante el corte
Causa: Fuerza de sujeción insuficiente, punto de referencia de la pieza de trabajo desigual, impurezas en la superficie del punto cero, sujeción por sobrecarga
Solución: Aumente la fuerza de sujeción de manera adecuada, limpie el punto de referencia de la pieza de trabajo, vuelva a instalar y calibre la posición del punto cero.
3.Error: Alimentación de la mandíbula atascada y suavidad de centrado deficiente
Causa: Intrusión de polvo y virutas, falta de lubricación, desviación del espacio de transmisión
Solución: Limpie las impurezas internas, llene con grasa lubricante especial y ajuste la holgura de la transmisión.
4.Error: Precisión de posicionamiento disminuida después de cambios repetidos
Causa: Referencia inferior dañada, interfaz de punto cero desgastada, deformación del cuerpo del tornillo de banco
Solución: Proteja la superficie de referencia contra colisiones, inspeccione los componentes de punto cero, calibre o reemplace el tornillo de banco a tiempo.
Embalaje
Cada tornillo de banco se somete a pruebas de precisión de rango completo con un informe de inspección oficial. Las mandíbulas duras reciben tratamiento antioxidante. Las unidades individuales se empaquetan con algodón perlado y una caja dura. Los pedidos a granel se empaquetan en cajas de madera a prueba de golpes con protección de partición para evitar daños de precisión durante el transporte. Las especificaciones estándar se mantienen en stock para una entrega rápida.
Preguntas frecuentes
P1: ¿Pueden las mandíbulas duras sujetar piezas de trabajo de paredes delgadas?
R: Adecuado para piezas de acero delgadas y duras con fuerza de sujeción ajustable para evitar deformaciones. Las paredes delgadas de aluminio y cobre ultrablandas requieren versiones personalizadas de mandíbula blanda.
P2: ¿La precisión del autocentrado es duradera en el tiempo?
R: Sí. Las mordazas duras completamente endurecidas y una estructura completamente sellada mantienen una precisión de centrado de ≤0,003 mm a largo plazo con una excelente resistencia al desgaste.
P3: ¿Es el tornillo de banco de punto cero autocentrante compacto de alta precisión con mandíbulas duras compatible con los sistemas de punto cero antiguos?
R: La interfaz estándar se adapta universalmente a los mandriles y paletas de punto cero convencionales sin necesidad de modificar la máquina.
P4: ¿Se pueden instalar varios tornillos uno al lado del otro sin interferencias?
R: Sí. El diseño ultracompacto admite una instalación densa de múltiples estaciones para maximizar la capacidad de procesamiento de la máquina.
P5: ¿El cambio requiere realineación?
R: No. No se necesita alineación manual. El diseño de cambio rápido de punto cero permite un uso instantáneo después del reemplazo, lo que ahorra un enorme tiempo de depuración.
Guía de selección y compras al por mayor
Este compacto tornillo de banco de punto cero autocentrante de mandíbula dura resuelve tres puntos críticos de la industria:
1. Baja eficiencia de sujeción
2. Error de alineación manual
3. Fácil desgaste de la herramienta
Consejos de selección:
① Seleccione la carrera de sujeción adecuada según el tamaño de la pieza de trabajo.
② Se recomiendan líneas de producción automatizadas de alta frecuencia para preparar el inventario a granel para una operación continua estable.
③ El abastecimiento directo de fábrica con descuentos favorables para pedidos al por mayor minimiza el costo de adquisición.
④ La versión de mandíbula dura completamente endurecida es la mejor opción para el mecanizado de alta frecuencia a largo plazo, lo que reduce los costos posteriores de mantenimiento y reemplazo.
⑤ Este tornillo de banco sirve como un accesorio mejorado ideal para talleres de mecanizado de precisión.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Productos relacionados

Recomendaciones de noticias