- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM


Paleta de punto cero de cuatro centros para accesorios CNC
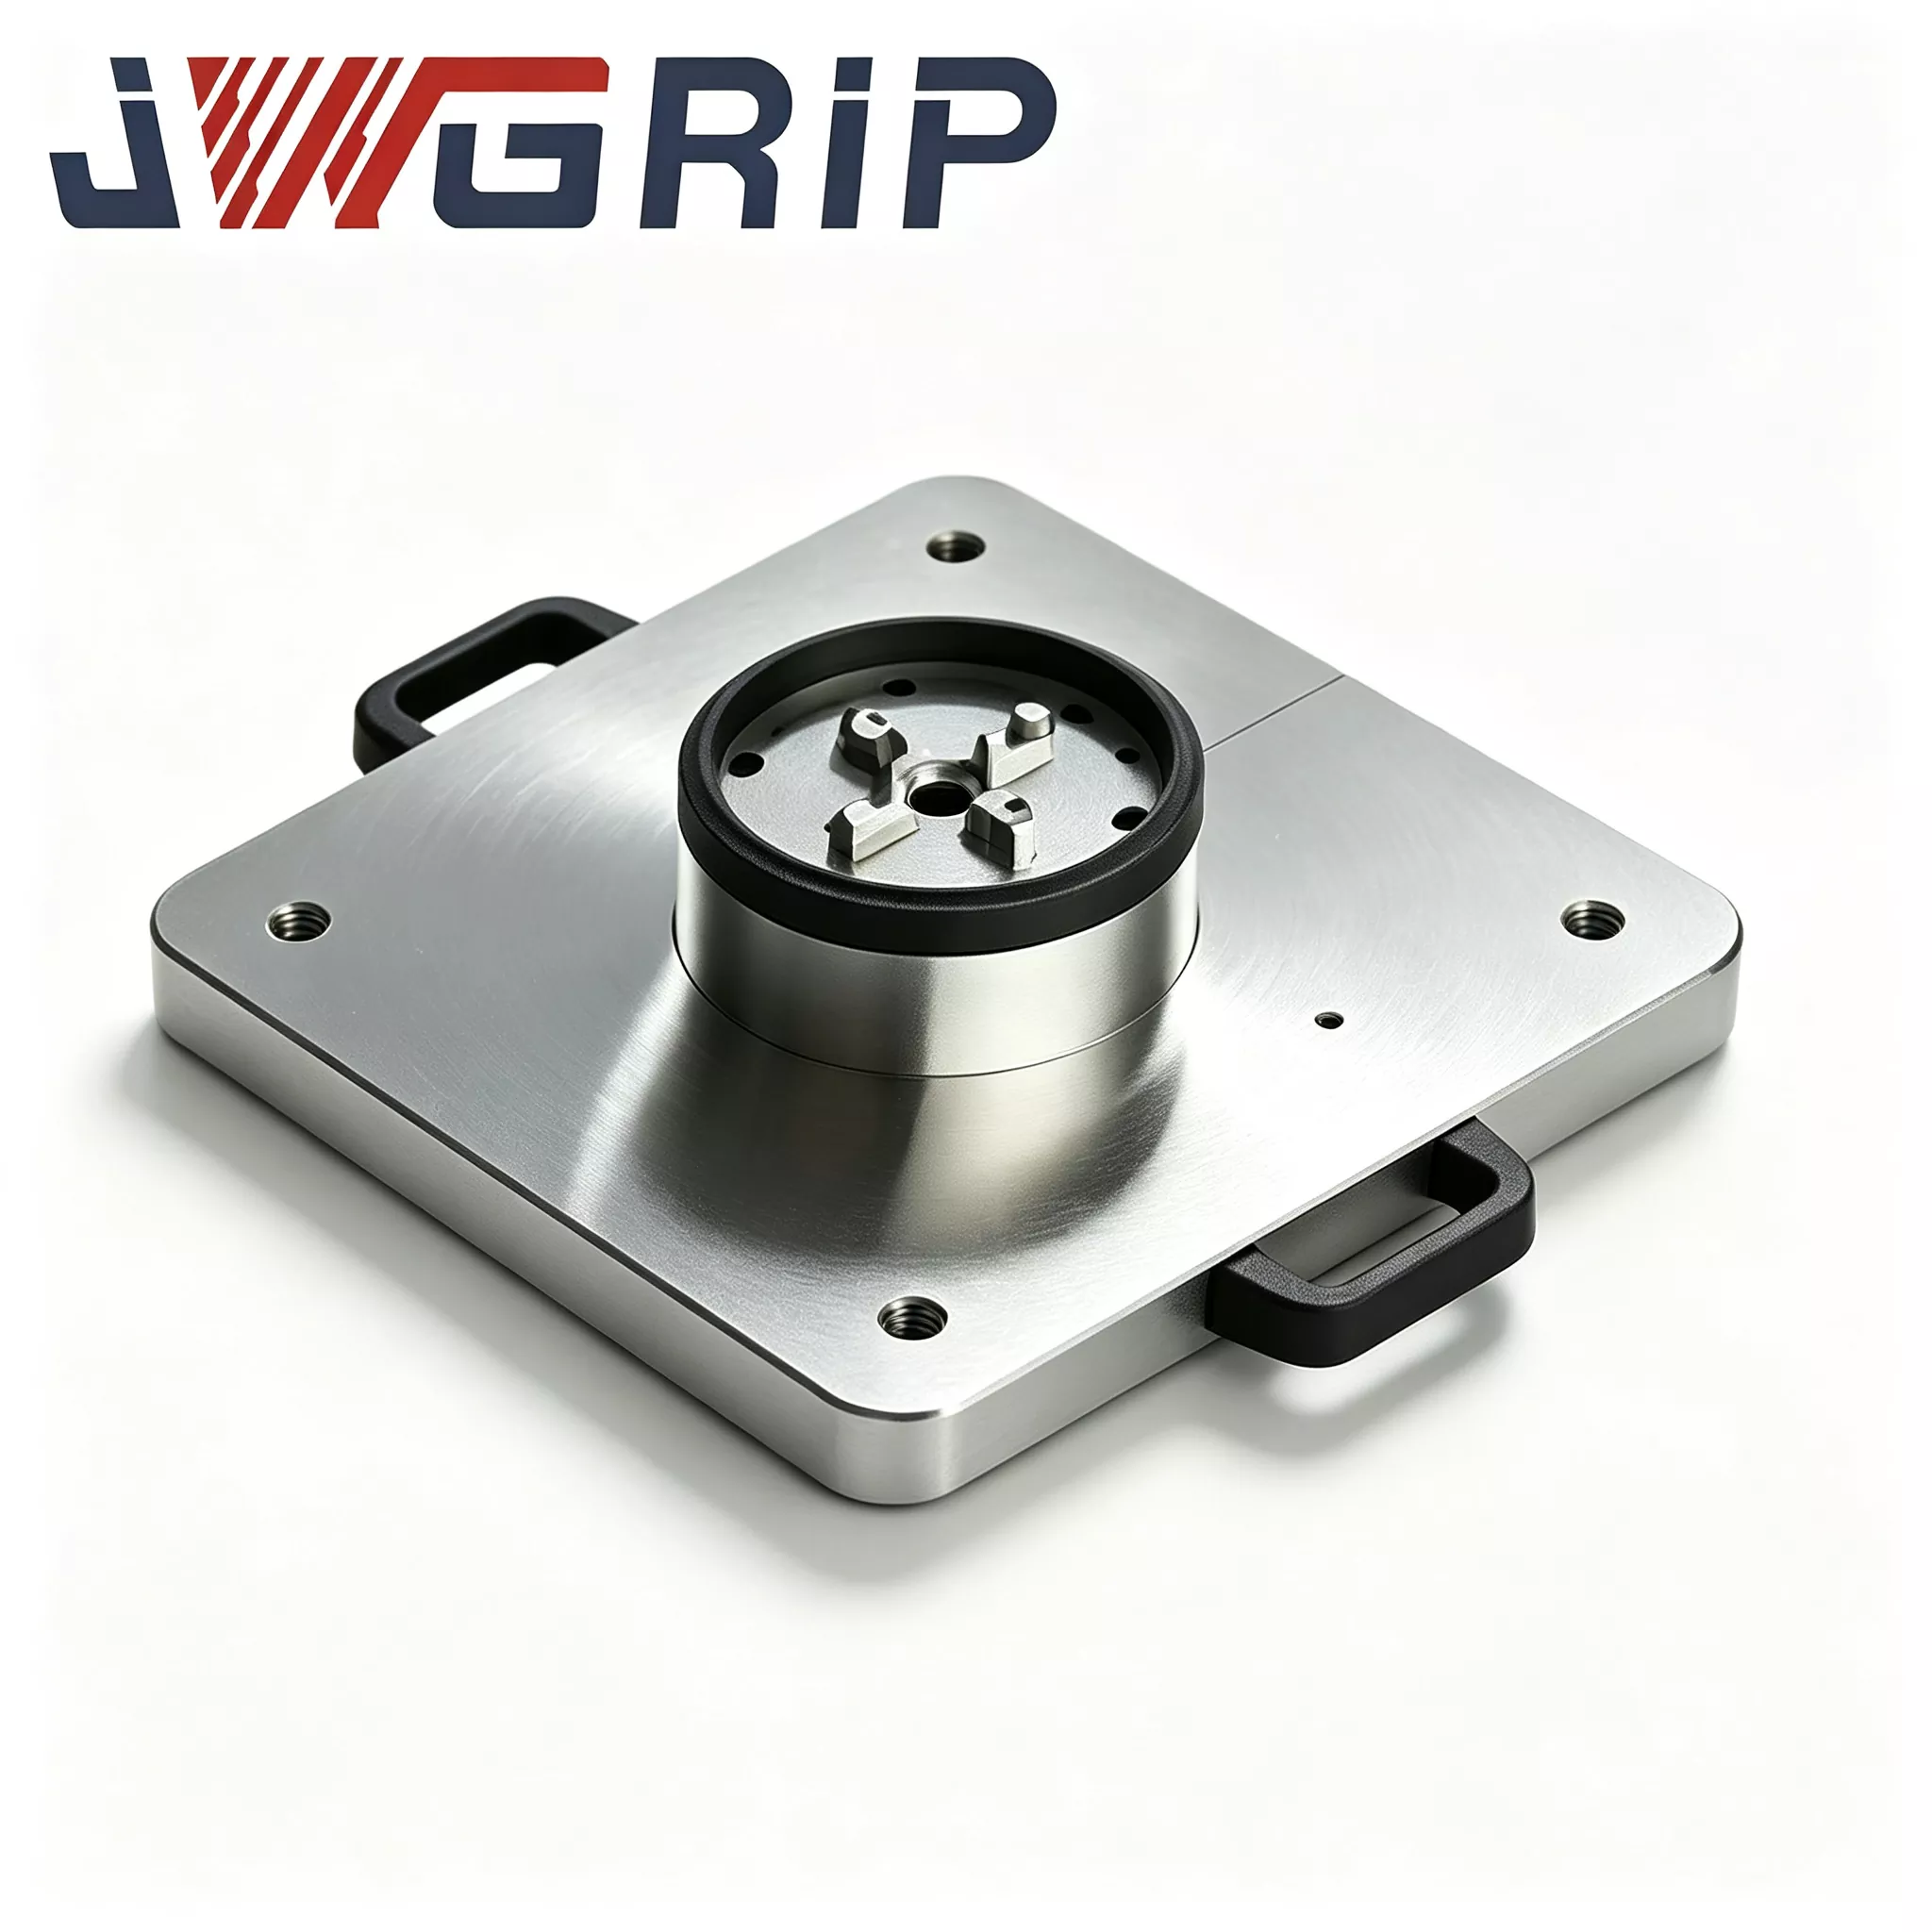
JWGRIP es el fabricante y proveedor de paletas profesionales de cuatro centros y punto cero para accesorios CNC en China. Four Center Zero Point Pallet pertenece a la serie Zero Point Pallet y está desarrollado para los escenarios de producción generalizados de modo mixto de alta mezcla y bajo volumen que prevalecen en la industria del mecanizado moderno. ¡Bienvenido a consultar!
Esta plataforma de punto cero de cuatro centros para accesorios CNC puede resolver eficazmente los problemas de producción flexible. Las cuatro unidades completas de posicionamiento de punto cero están integradas en una base general compacta y las cuatro estaciones de trabajo son completamente independientes. Los usuarios pueden sujetar simultáneamente cuatro piezas de trabajo idénticas o instalar cuatro accesorios diferentes para el procesamiento en línea mixta. No es necesario montar varias bandejas en el sitio. Las posiciones y alturas de todas las estaciones de trabajo se han calibrado antes de salir de fábrica para garantizar la coherencia.
Composición del hardware central
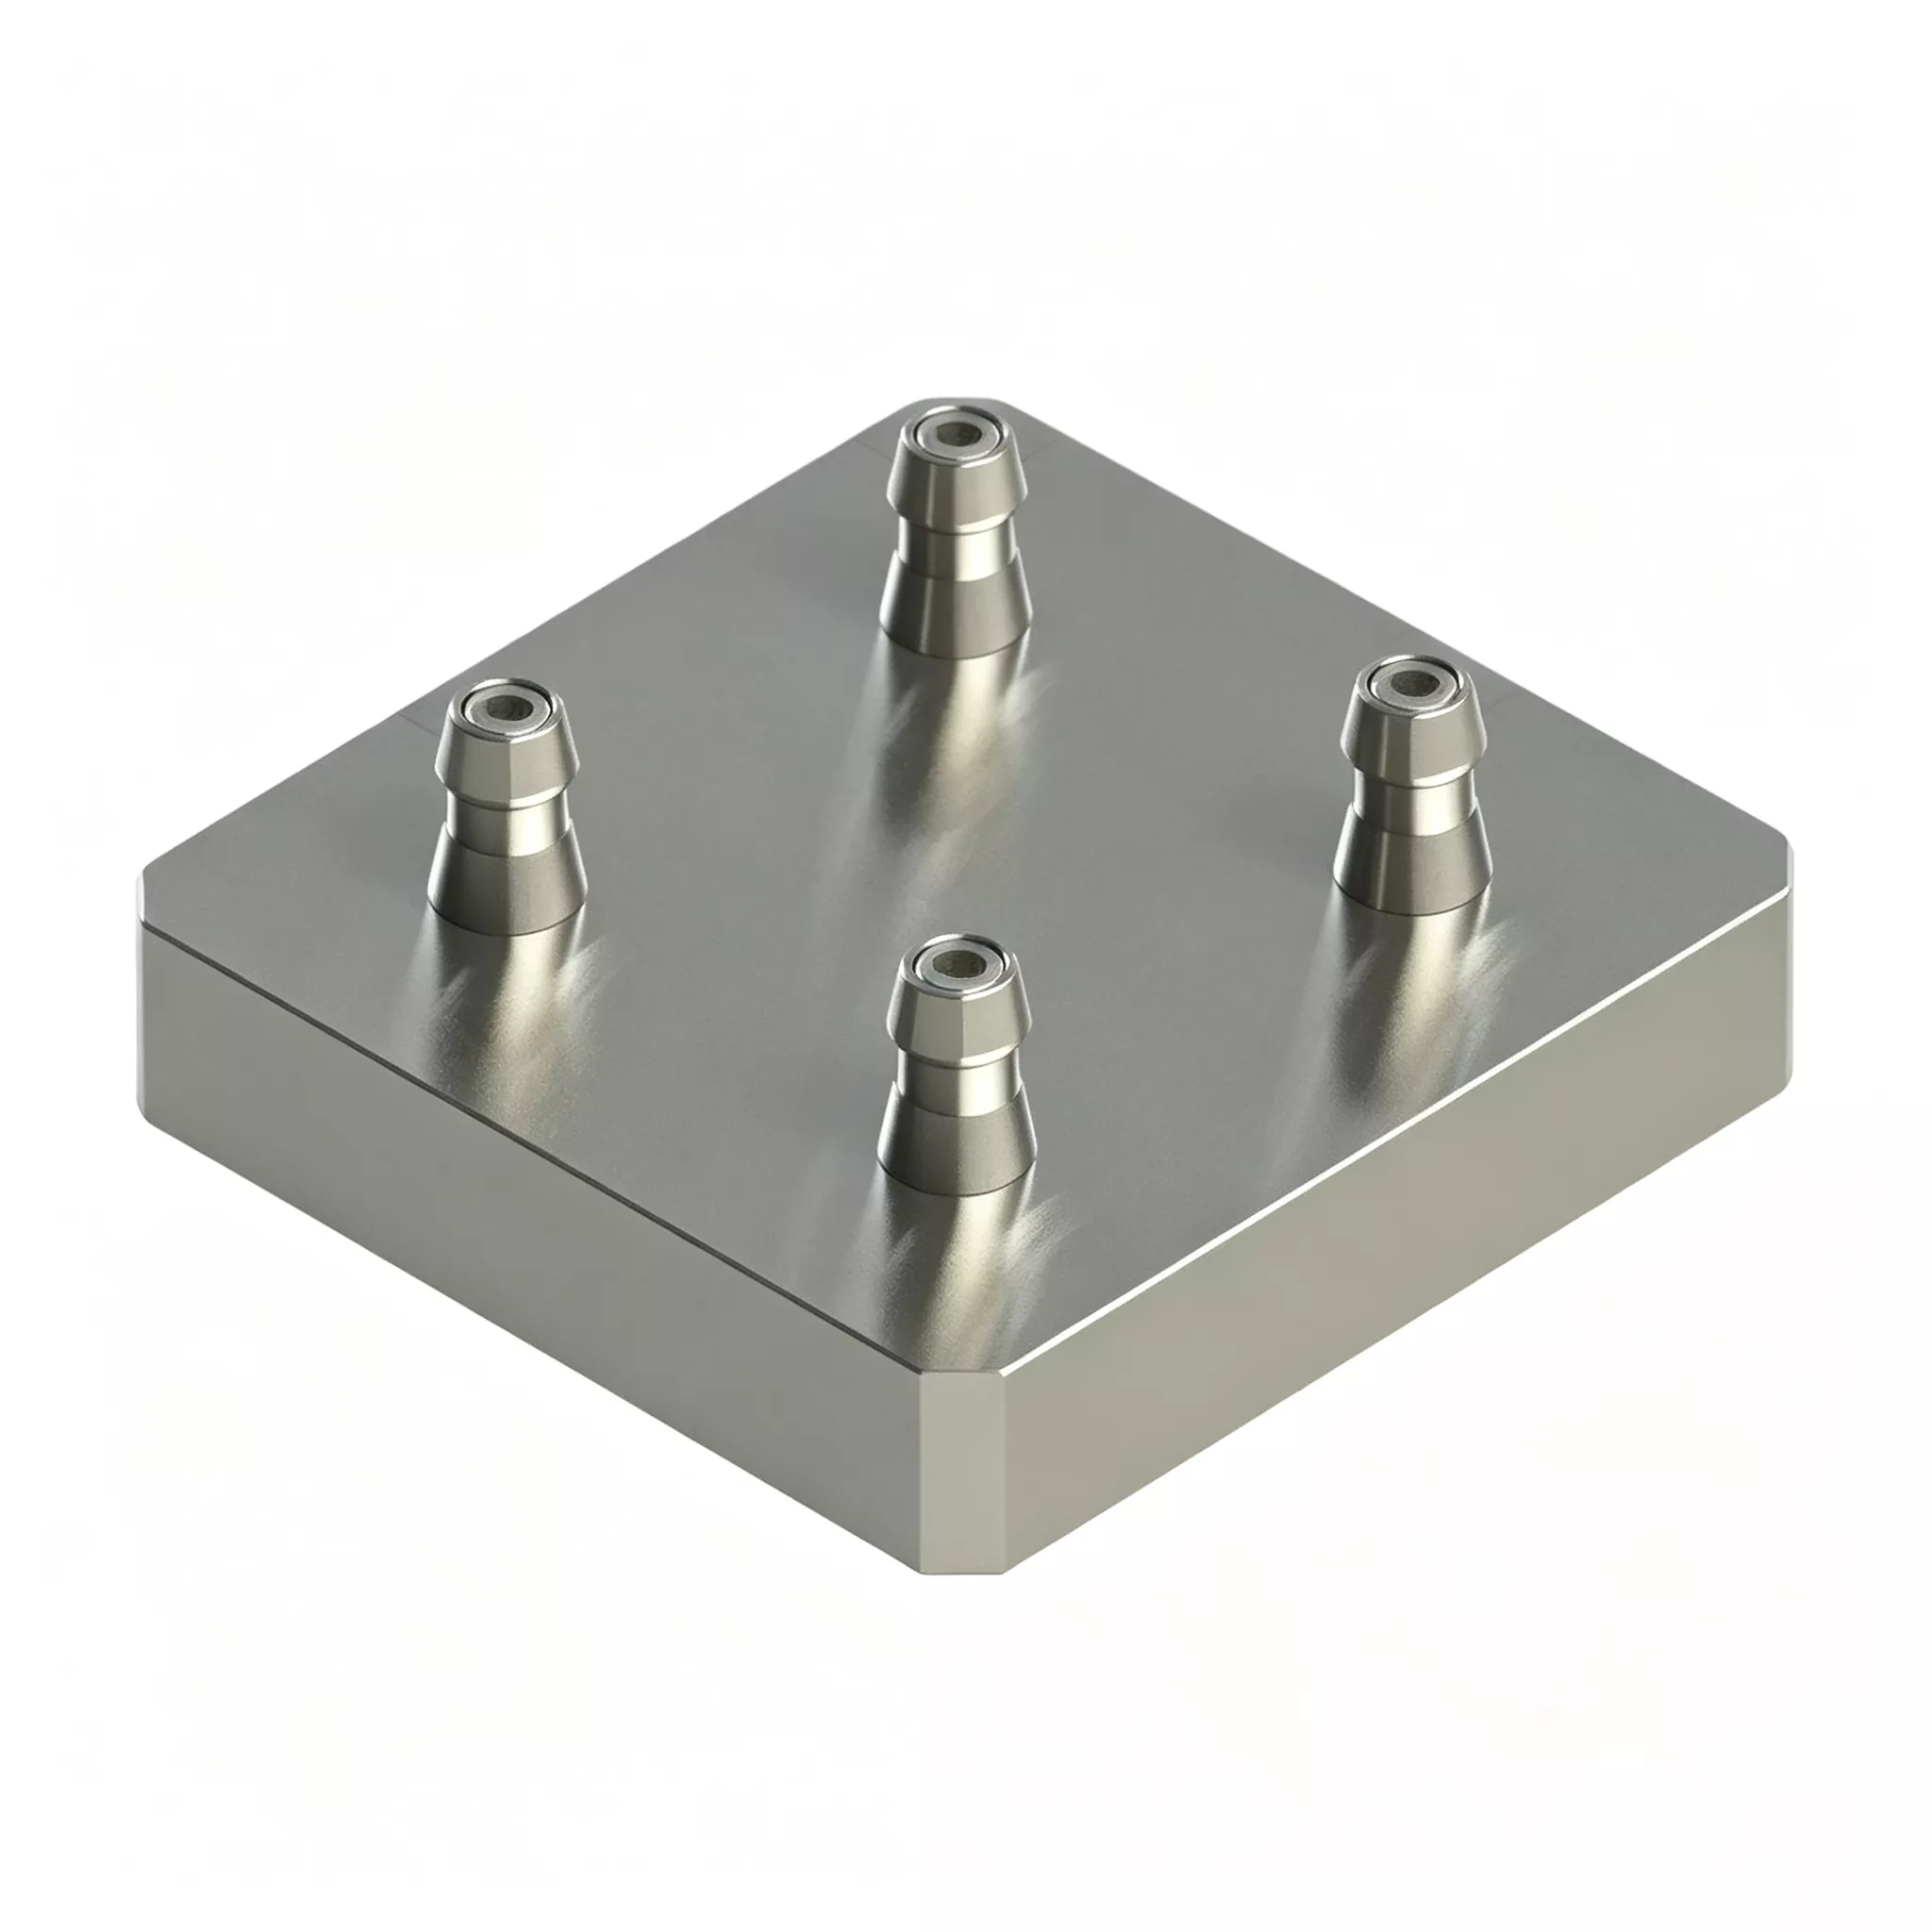
El palet de cuatro centros y punto cero JWGRIP 120×120 incluye los siguientes conjuntos:
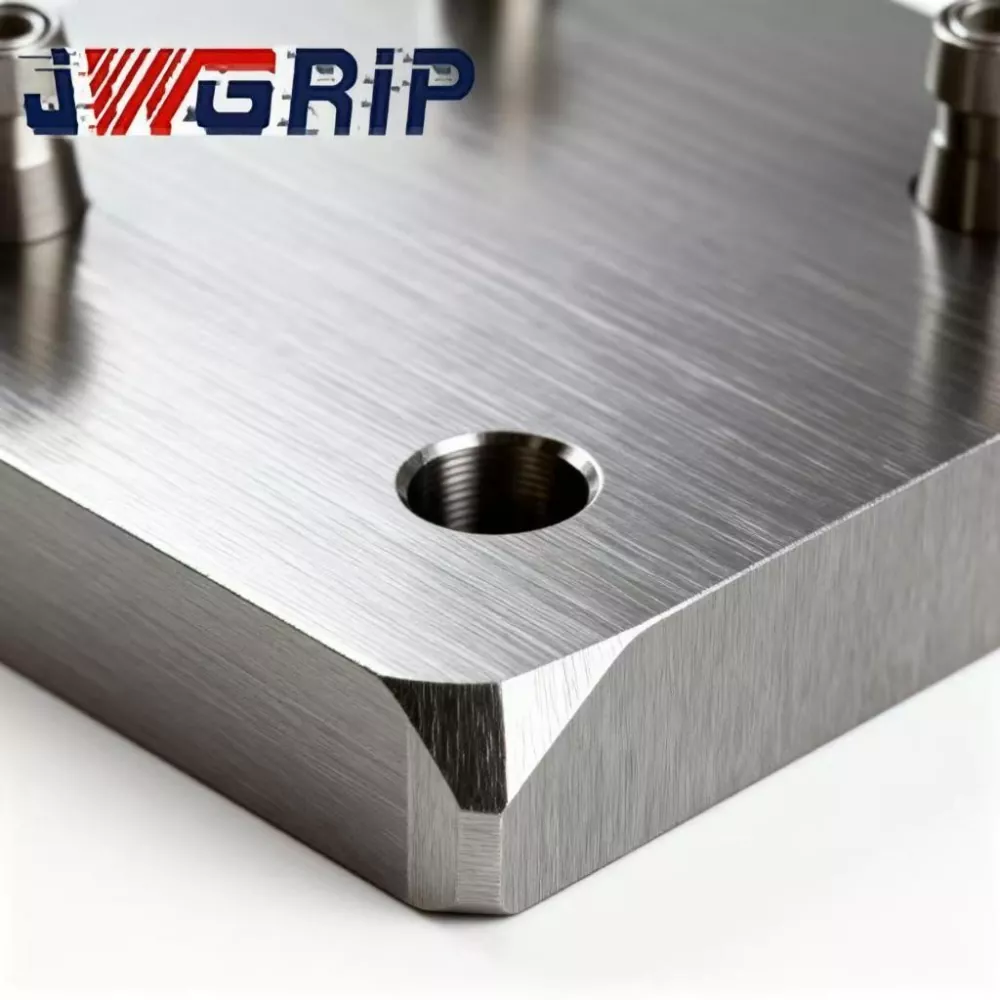
· Base de paleta monolítica de aleación de acero forjado y templado
· Cuatro conjuntos de bloqueo de casquillo de punto cero independientes en diseño de matriz
· Módulo de distribución neumática síncrona incorporado
· Ranuras desviadoras de virutas individuales para cada estación de localización
· Puerto de servicio de aire comprimido
· Placas protectoras para cubrir estaciones inactivas
Su principal diferenciador frente a las luminarias multiestación ordinarias: cuatro estaciones funcionan de forma totalmente independiente una de otra.
Dos modos de producción prácticos
Modo 1: producción en masa de cuatro estaciones para piezas de trabajo idénticas
1. Coloque cuatro bases de accesorios equipadas con pernos de tracción en las cuatro estaciones.
2. Suministre aire comprimido de 0,5 a 0,7 MPa; el módulo neumático síncrono bloquea los cuatro conjuntos de casquillos al mismo tiempo.
3. La señal de confirmación de bloqueo se envía al sistema CNC y la máquina ejecuta ciclos de corte.
4. Al finalizar el mecanizado, libere la presión de aire para desbloquear. Se eliminan cuatro piezas terminadas en un ciclo para aumentar el rendimiento por hora.
Modo 2: Mecanizado flexible de líneas mixtas para diferentes piezas
1. Cargue los accesorios correspondientes a cuatro piezas de trabajo distintas en estaciones separadas.
2. Aplique aire comprimido para bloquear todas las estaciones. El CNC ejecuta programas de mecanizado dedicados de forma secuencial para cada estación.
3. Cuando finalice la producción de un pedido, solo reemplace el dispositivo en la estación de destino correspondiente. Las estaciones restantes permanecen sujetas sin necesidad de desmontarlas por completo.
4. Reduce considerablemente el tiempo de inactividad durante los frecuentes cambios de producto.
Diseño de ingeniería
· La base de aleación de acero se somete a un envejecimiento para aliviar tensiones en dos rondas: el primer envejecimiento después del mecanizado de desbaste y el envejecimiento secundario después del semiacabado. La tensión de sujeción repetida, los cambios de temperatura ambiente y la vibración de corte continua son comunes en los talleres de modo mixto. Una liberación de tensión inadecuada provoca microdeformaciones invisibles y arruina la precisión posicional de múltiples estaciones. El envejecimiento dual JWGRIP maximiza la liberación de tensión interna para una geometría estable a largo plazo.
· Los casquillos de posicionamiento adoptan acero para cojinetes de alta resistencia al desgaste. Los orificios interiores reciben un superacabado de enfriamiento y bruñido para garantizar un rendimiento de localización independiente y confiable para cada estación.
· La tolerancia posicional y la diferencia de altura entre estaciones se controlan estrictamente para satisfacer los requisitos de estabilidad de producción de líneas mixtas.
Ventajas principales
1. Minimizar el tiempo de inactividad causado por cambios frecuentes de pedidos
No es necesario desmontar todos los accesorios durante el cambio de producto. Sólo se intercambian las estaciones que requieren accesorios de nuevo orden; otras estaciones siguen funcionando. El tiempo de inactividad de las máquinas se reduce drásticamente en entornos de pedidos de gran volumen y gran mezcla.
2. Elimine los errores de ensamblaje inducidos por el hombre en múltiples palés discretos
El apilado y montaje manual de palés de punto cero separados pueden crear una desviación posicional de 7-8 μm. JWGRIP completa internamente la calibración completa de múltiples estaciones: tolerancia posicional ≤±0,004 mm, diferencia de altura de estación a estación ≤0,0025 mm. Ahorra horas de trabajo de ajuste y ajuste in situ.
3. Un hardware cubre tareas de volumen masivo y de bajo volumen
Ejecute mecanizado de cuatro piezas idénticas para obtener el máximo rendimiento durante pedidos de lotes grandes. Cambie al modo de líneas mixtas para pedidos fragmentados. No es necesario comprar accesorios separados para dos escenarios de producción, lo que reduce la inversión en activos fijos.
4. Maximice la reutilización de los elementos fijos existentes con la compatibilidad estándar con pernos de tracción de punto cero D20
Las bases de fijación de punto cero de tamaño pequeño existentes en el taller se pueden reutilizar directamente después de actualizar los pernos de tracción estándar D20. Evite la remanufactura completa de los accesorios y preserve la inversión anterior en los mismos.
5. Diseño de ranura de desvío de viruta independiente por estación
Las virutas de corte de hierro y aluminio fluyen a través de ranuras específicas para cada estación. Se reduce considerablemente el atrapamiento de virutas dentro de los espacios entre los casquillos de posicionamiento. En condiciones de línea mixta de intercambio frecuente de accesorios, la frecuencia de limpieza disminuye y se mitiga el riesgo de falla de posicionamiento activado por chip.
Casos reales
Caso 1: Procesador de accesorios de dispositivos médicos
Este cliente recibe pedidos típicos de gran variedad y bajo volumen, alternando entre 3 y 5 variantes de piezas en miniatura cada día laborable.
· Antes de la actualización: se utilizaban palés de punto cero de una sola estación. Cada cambio requería retirar los accesorios, limpiarlos, volver a sujetarlos y marcar el dial, lo que consumía entre 40 y 60 minutos. Se desperdiciaron grandes cantidades de horas de máquina en los trabajos de preparación.
· Después de implementar múltiples paletas de punto cero de cuatro centros JWGRIP y adoptar el modo de mecanizado de línea mixta: ya no es necesario desmontar todo el accesorio. Sólo se reemplazan los accesorios de la estación objetivo. El tiempo medio de cambio se reduce a 8-15 minutos.
· Las estadísticas de producción semestrales revelan que la utilización de máquinas herramienta aumentó un 24%. La fábrica puede aceptar pedidos de clientes más fragmentados sin comprar máquinas CNC adicionales.
Caso 2: Subcontratista de componentes 3C en el delta del río Perla
Este taller maneja tanto pedidos masivos de gran volumen como trabajos de muestra de lotes pequeños en las mismas máquinas CNC.
· Durante los períodos de pedidos masivos: cuatro estaciones procesan piezas idénticas para un alto rendimiento.
· Cuando lleguen tareas de muestras de lotes pequeños: ocupe una o dos estaciones para la producción de muestras mientras otras estaciones mantienen la producción en masa en funcionamiento.
· El procesamiento de muestras ya no interrumpe el ritmo de producción en masa y el plazo de entrega de las muestras se reduce significativamente.
Flujo de trabajo de producción completo
① Forja y revenido en blanco de aleación de acero
② Mecanizado en desbaste
③ Primer envejecimiento para aliviar el estrés
④ Semiacabado
⑤ Envejecimiento secundario para aliviar el estrés
⑥ Amoladora de 5 ejes: muele todos los orificios de montaje del buje con una configuración de sujeción única
⑦ Ajuste a presión del casquillo
⑧ Conjunto de sello del circuito de aire
⑨ Prueba de retención de presión de estanqueidad
⑩ Inspección dimensional de CMM de estación completa
⑪ Tratamiento de protección antioxidante
⑫ Embalaje a prueba de golpes listo para exportar
Lista de verificación de inspección
1. Prueba independiente de precisión de posicionamiento repetido para cada estación
2. Medición CMM para tolerancia posicional, diferencia de altura y paralelismo de cuatro estaciones
3. Prueba de estanqueidad al aire de 5 minutos; caída de presión máxima permitida ≤0,02 MPa
4. Prueba funcional de bloqueo y desbloqueo cíclico y sincrónico en cuatro estaciones
Guía de selección
· Analice la estructura de su pedido: para una producción en masa de una sola variante dominante, ejecute el mecanizado de piezas idénticas en cuatro estaciones. Si los pedidos de gran variedad y bajo volumen representan una gran proporción, evalúe cuidadosamente el riesgo de interferencia física entre dispositivos en cuatro estaciones para evitar colisiones.
· Confirme las especificaciones de sus pernos de tracción de punto cero en el sitio. La versión estándar coincide con los tiradores D20. Se pueden desarrollar conjuntos de bujes personalizados para tamaños de pernos de tracción alternativos.
· Para la integración de una línea de producción automatizada: garantice una presión estable de la fuente de aire del taller entre 0,5 y 0,7 MPa y reserve puntos de señal IO para el sistema de control PLC.
· Calcule la altura total de apilamiento de la pieza de trabajo más el accesorio. Simule la trayectoria del movimiento de la herramienta para evitar la colisión entre la herramienta y la paleta durante el corte. Envíe los dibujos de la pieza de trabajo al equipo técnico de JWGRIP para una evaluación de interferencias si tiene dudas.
Operación práctica
1. Monte la plataforma en la mesa de trabajo de la máquina herramienta, apretando los pernos estrictamente de acuerdo con los requisitos de valor de torsión en el manual del usuario de JWGRIP. Está prohibido apretar demasiado, ya que la deformación del cuerpo base destruirá la precisión relativa de las estaciones múltiples.
2. Instale el filtro de agua y aceite en la parte frontal de entrada de aire comprimido. La humedad y las impurezas que ingresan a los casquillos provocarán oxidación, abrasión y degradación de la precisión.
3. Rocíe aerosol lubricante seco dentro de los casquillos de punto cero después de cada 100 horas de trabajo acumuladas. El aceite de motor líquido está estrictamente prohibido, ya que el aceite atrae virutas metálicas y provoca fallas que atascan los bujes.
4. Limpie los orificios de ubicación y las ranuras de desviación de virutas de cada estación con aire comprimido después del cambio de accesorios o en cada cambio de turno. Nunca deje virutas metálicas en las superficies de referencia de localización.
5. Coloque placas de cubierta protectora en las estaciones inactivas para bloquear las virutas de hierro y el fluido de corte que invadan los conjuntos de casquillos.
6. Evite el impacto de objetos pesados en las caras de referencia de la plataforma. La deformación de la base causada por una colisión generalmente no se puede reparar en el sitio y arruina permanentemente el rendimiento posicional de múltiples estaciones.
Soporte posventa
1. Garantía: la garantía de 12 meses para toda la unidad cubre defectos de fabricación, excluyendo el mal funcionamiento humano. Los reclamos calificados disfrutan de un servicio gratuito de reparación o reemplazo de piezas de repuesto.
2. Recursos técnicos: se proporcionan documentos operativos en línea y tutoriales en vídeo. El soporte técnico remoto pago está disponible para proyectos de pedidos de gran volumen.
3. Servicio de modificación personalizado: se admiten ajustes de dimensiones exteriores, reemplazo de especificaciones de pernos de extracción y reorganización del diseño de la estación.
4. Evaluación de muestra: se puede organizar una muestra de evaluación; El comprador asume el costo del flete de la muestra.
Preguntas frecuentes
P1: ¿El mecanizado en línea mixta de piezas de diferentes piezas en cuatro estaciones interferirá con la precisión mutua?
R: Cuatro unidades de casquillos son físicamente totalmente independientes; las acciones de bloqueo no interfieren entre sí. La precisión de la localización permanece estable siempre que los accesorios eviten colisiones físicas. Aún se recomienda una limpieza regular con aire comprimido para cada estación para evitar que las virutas salpiquen las superficies de referencia de otras estaciones.
P2: ¿Es necesaria una plataforma de punto cero de cuatro centros para accesorios CNC si los cambios de lotes pequeños ocurren con poca frecuencia?
R: Su ventaja de eficiencia de cambio se destaca solo cuando se cambia de variante con frecuencia cada semana. Si la producción se centra principalmente en una sola variante y en masa, los palés de punto cero de una o dos estaciones ofrecen una mejor relación coste-rendimiento.
P3: ¿Se pueden reutilizar en esta plataforma mis bases de accesorios heredadas existentes?
R: Las bases de accesorios equipadas con pernos de tracción de punto cero estándar D20 pueden funcionar directamente. Se requieren conjuntos de bujes hechos a medida para otras especificaciones de pernos de tracción.
P4: ¿Se puede implementar JWGRIP Four-Center Zero-Point Pallet 120×120 en máquinas CNC de 5 ejes?
R: Es compatible con equipos de 5 ejes. Calcule la altura total de la pieza de trabajo más el accesorio para evaluar el riesgo de colisión por inclinación del husillo. Los dibujos de las piezas de trabajo se pueden enviar para la evaluación técnica de JWGRIP en la fase de selección.
Nota de referencia de adquisiciones
Muchas fábricas consideran comprar grandes cantidades de accesorios personalizados para fines especiales para actualizar la línea flexible. Esto conlleva un alto gasto de capital más el riesgo de que los equipos queden inactivos una vez que cambian los pedidos.
El valor principal de la plataforma de punto cero de cuatro centros JWGRIP para accesorios CNC radica en admitir tanto la producción en masa como la fabricación en línea mixta de alta mezcla dentro de una sola unidad de hardware. Maximiza la reutilización de las bases de accesorios existentes de los clientes, controla los costos de modernización de la producción y alivia los puntos débiles de la eficiencia del cambio causados por pedidos fragmentados. Es ideal para proyectos de actualización flexible para fabricantes de procesamiento de componentes de tamaño mediano y pequeño.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias