- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

Palet de punto cero automatizado con portabrocas eléctrico
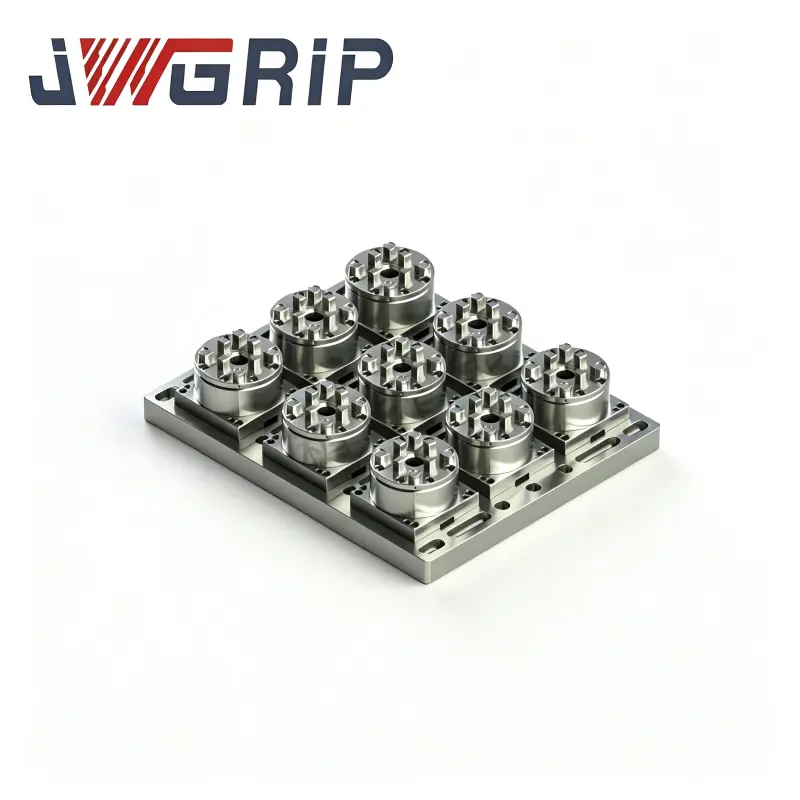
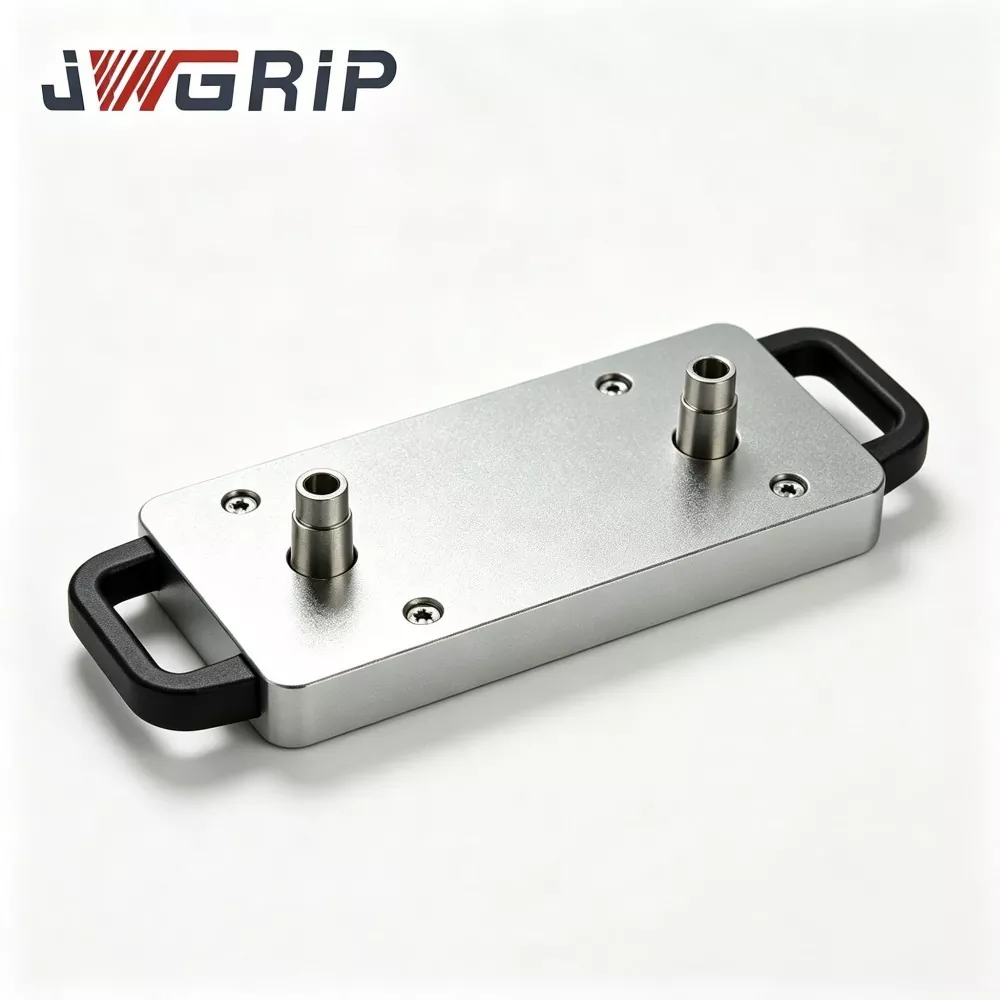
JWGRIP es el fabricante y proveedor de paletas profesionales automatizadas de punto cero con mandril eléctrico en China. Es un dispositivo de posicionamiento de punto cero integrado diseñado específicamente para líneas de producción CNC flexibles y no tripuladas. Integra el componente de referencia de posicionamiento de punto cero y la unidad de bloqueo del mandril neumático de potencia en un solo dispositivo, eliminando la necesidad de comprar placas adaptadoras multicapa adicionales o accesorios de mandril separados. Puede instalarse y fijarse directamente en la mesa de trabajo de la máquina herramienta y conectarse a pinzas de robots industriales.
La paleta de punto cero automatizada con portabrocas eléctrico puede lograr posicionamiento automático, sujeción automática y liberación automática después de sujetar la pieza de trabajo. Se ha utilizado ampliamente en el procesamiento de piezas fundidas a presión de aleaciones de aluminio para automóviles, en la producción a gran escala de componentes estructurales metálicos para electrónica de consumo 3C y en unidades automáticas de procesamiento de electrodos de grafito en talleres de moldes.
Composición del producto y flujo de trabajo
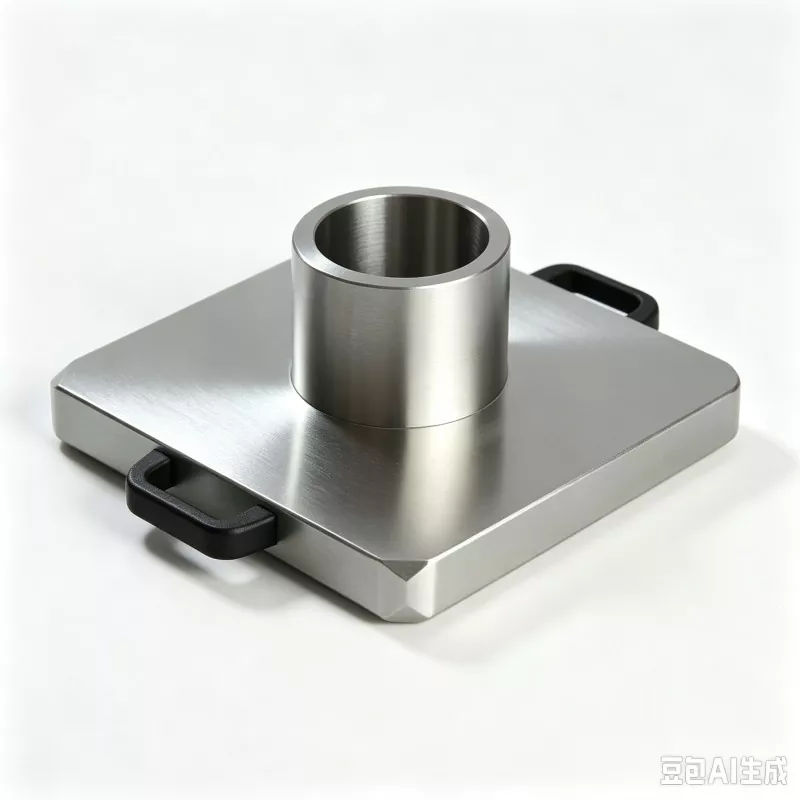
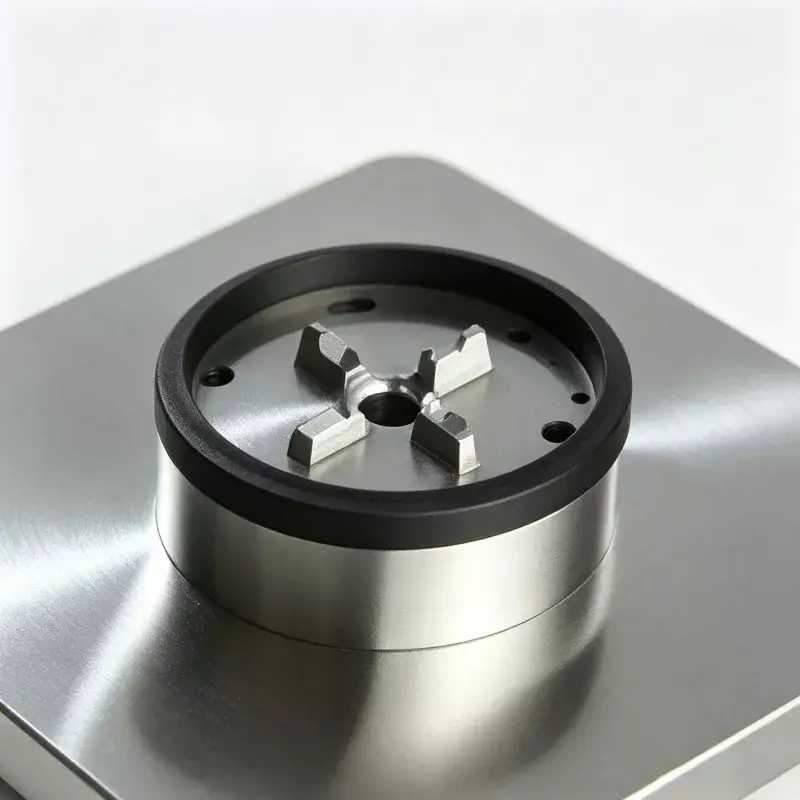
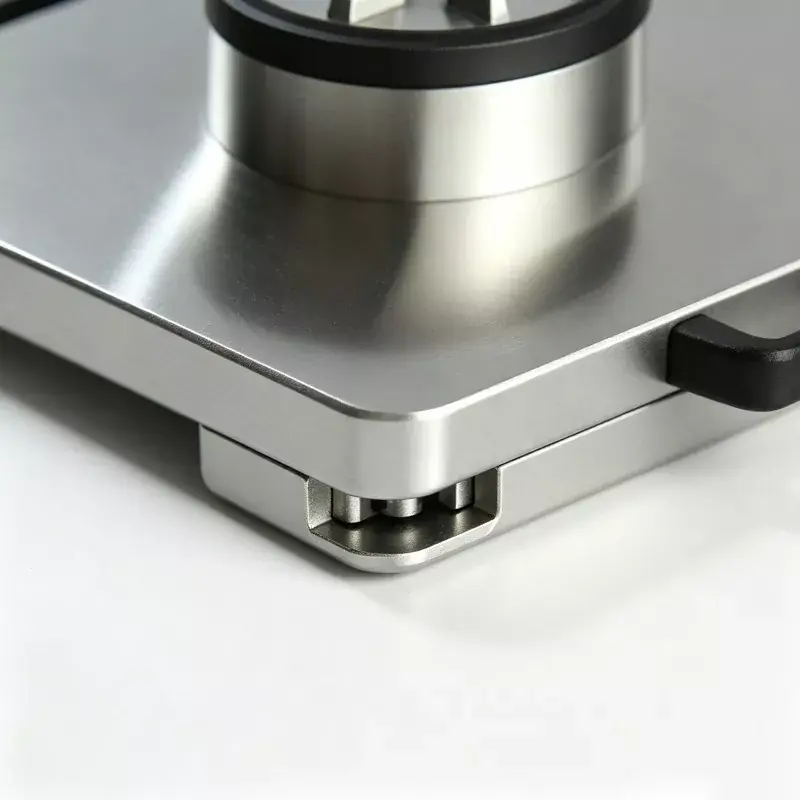
El Palé Punto Cero Automatizado con Power Chuck pertenece a la serie Palé Punto Cero. Se compone principalmente de cuatro componentes principales: el cuerpo base de la plataforma, el conjunto de manguito de posicionamiento de punto cero de alta precisión, el módulo de accionamiento neumático y el dispositivo de mandril de potencia síncrono.
El flujo de trabajo completo es el siguiente: El robot industrial recoge la base de fijación de la pieza cargada y la coloca en el plano de referencia del palet. El casquillo de posicionamiento del punto cero completa el posicionamiento inicial. Cuando el sensor incorporado detecta la posición con precisión, envía una señal al sistema de control PLC.
El PLC inicia el circuito neumático y la unidad neumática incorporada impulsa el portabrocas eléctrico para que se mueva sincrónicamente hacia adentro, logrando una sujeción radial uniforme de la base del portabrocas.
Una vez completada la sujeción, se envía una señal de confirmación eléctrica a la máquina herramienta CNC y comienza el ciclo de procesamiento de corte.
Cuando finaliza el programa de procesamiento, la máquina herramienta envía una señal de finalización y el circuito neumático libera la presión. El portabrocas se abre sincrónicamente y el robot saca la pieza de trabajo terminada junto con el portabrocas, preparándose para el siguiente ciclo de carga.
Todo el proceso no requiere apretar manualmente los pernos ni indicar y alinear manualmente.


Ventajas del proceso
La placa base en bruto está hecha de acero de aleación forjado y se somete a dos procesos completos de tratamiento térmico para aliviar la tensión para eliminar la tensión residual interna generada durante el proceso de mecanizado CNC.
Muchos competidores de bajo costo omitirán este paso crucial. Si la tensión residual interna en el material base es importante, las repetidas operaciones de sujeción en el taller y los cambios de temperatura debidos a los ciclos día-noche pueden provocar deformaciones microscópicas invisibles a simple vista en el plano de referencia.
Esto provocará continuas desviaciones de tamaño en las piezas mecanizadas y provocará una gran pérdida de residuos.
Cada pieza de materia prima en nuestra fábrica completa estrictamente el proceso de recocido completo. Este estándar se deriva de más de diez años de experiencia práctica en ingeniería y sirve para numerosos proyectos de accesorios automatizados CNC. El casquillo de posicionamiento está hecho de acero para cojinetes de alta resistencia al desgaste, se somete a un tratamiento de enfriamiento y revenido y se combina con rectificado fino de orificios internos y procesamiento ultrafino para minimizar el espacio entre las superficies de posicionamiento y garantizar un rendimiento de posicionamiento estable incluso después de innumerables ciclos de reemplazo.
Ventajas principales
1. Diseño estructural integrado de una sola pieza
El diseño integrado de una sola pieza ahorra espacio de montaje en la mesa de trabajo de la máquina herramienta y elimina los errores de montaje acumulados causados por placas adaptadoras multicapa. Las soluciones tradicionales de tipo dividido requieren apilar paletas de punto cero, placas base adaptadoras y mandriles independientes, donde el apilamiento de 2 a 3 placas puede generar 3 a 5 μm adicionales de desviación de posicionamiento acumulada. Nuestro diseño monolítico integrado evita estas fuentes de error, reduce la cantidad de accesorios adquiridos y reduce los costos de gestión de repuestos para los clientes finales.
2. Repita la precisión del posicionamiento
La paleta ofrece una precisión de posicionamiento repetido estable de ±2μm. Los orificios interiores de los casquillos de posicionamiento se procesan mediante superacabado bruñido. Cada palé se somete a una inspección de precisión del 100 % del artículo completo antes de la entrega, y cada unidad se envía con un informe de inspección original impreso que se puede proporcionar para su verificación a petición de los compradores extranjeros.
3. Integración de automatización nativa
Los puertos neumáticos estandarizados y las interfaces de salida de señal eléctrica NPN están reservados, lo que hace que la plataforma sea compatible con múltiples marcas de robots industriales convencionales en el mercado. Realmente apoya la producción en turnos nocturnos sin supervisión. Según datos reales de modernización de un usuario final nacional de autopartes, el tiempo del ciclo de cambio de accesorios se redujo del manual original de 12 a 15 minutos a 45 segundos después de desplegar nuestras paletas, sin que fuera necesario que ningún operador permaneciera en el sitio durante los turnos de noche.
4. Salida de fuerza de sujeción alta
La unidad de mandril neumático incorporada proporciona una fuerza de sujeción máxima de hasta 45 kN, capaz de soportar el impacto de corte generado por el mecanizado de avance pesado de piezas de trabajo de acero para moldes y de aluminio fundido, lo que reduce eficazmente el riesgo de que los accesorios se muevan y se aflojen durante las operaciones de corte.
5. Mantenimiento conveniente y costo de repuestos controlable
Los conjuntos de mordazas de mandril se pueden desmontar y reemplazar individualmente sin retirar toda la paleta de la mesa de trabajo de la máquina herramienta. Cuando las mandíbulas sufren abrasión o daños, los clientes solo necesitan comprar los repuestos correspondientes en lugar de reemplazar todo el juego de paletas, lo que reduce efectivamente la inversión en mantenimiento del equipo a largo plazo.
Casos reales de clientes
La paleta de punto cero automatizada con portabrocas eléctrico se aplica principalmente en tres categorías de líneas de producción: líneas de producción CNC no tripuladas para componentes automotrices, líneas de producción en masa para piezas estructurales metálicas 3C y celdas de mecanizado automatizadas flexibles de electrodos de grafito dentro de fábricas de moldes.
Caso 1:Un fabricante nacional de autopartes a gran escala modernizó dos líneas de producción automatizadas CNC flexibles con un total de 16 juegos de paletas de punto cero automatizadas con mandril eléctrico para el mecanizado de fundición a presión de aluminio. Antes de la modernización, los operadores necesitaban indicación y alineación manual para cada cambio de dispositivo, lo que consumía aproximadamente 13 minutos por lote. Después del despliegue de nuestros palés automatizados de punto cero, el robot completa todos los trabajos de carga, descarga, posicionamiento y sujeción. El ciclo de cambio único se reduce a 42-50 segundos. Se realiza turno de noche sin supervisión. Según las estadísticas de producción continua de tres meses, la capacidad de producción mensual a nivel de taller aumenta un 22 por ciento. La consistencia dimensional entre los lotes de piezas de trabajo mejora obviamente y la tasa de rechazo cae significativamente.
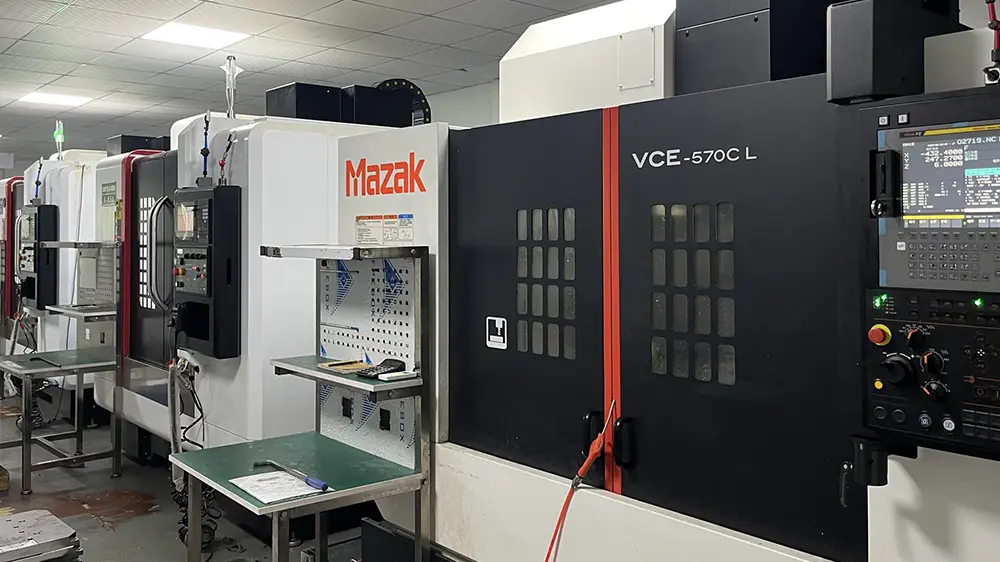
Caso2:Una empresa de fabricación de moldes a gran escala ubicada en el delta del río Pearl instala varios juegos de esta plataforma automatizada dentro de celdas de mecanizado automatizado de electrodos de grafito. Todas las bases de electrodos adoptan dimensiones estándar unificadas. Los operadores ya no repiten las indicaciones manuales para cada tarea de mecanizado de electrodos. La consistencia dimensional de los electrodos terminados mejora enormemente y disminuye la intensidad del trabajo repetitivo para el personal del taller de moldes. Posiciones de imagen sugeridas: fotografías en sitio tomadas dentro de nuestro propio taller de procesamiento, fotografías reales de la estación de trabajo de automatización del sitio del cliente, fotografías detalladas en vista despiezada del cuerpo de la plataforma, fotografías capturadas durante la inspección de control de calidad de precisión en el punto de venta de fábrica.
Proceso de fabricación
Todas las paletas automatizadas pasan por un proceso de producción completo que incluye forjado, mecanizado CNC, tratamiento térmico, rectificado y ensamblaje dentro de nuestro taller interno de accesorios CNC. No se adopta ninguna subcontratación OEM de unidad completa.
Flujo de trabajo de producción completo:
Forja en blanco de acero de aleación → mecanizado en desbaste → primer envejecimiento para aliviar la tensión → semiacabado → envejecimiento secundario para aliviar la tensión → rectificado de superprecisión → ajuste a presión del buje → ensamblaje general → inspección de precisión y rendimiento de varios elementos → prueba de presión de estanqueidad → protección antioxidante → embalaje de calidad de exportación.
Control de calidad y certificaciones
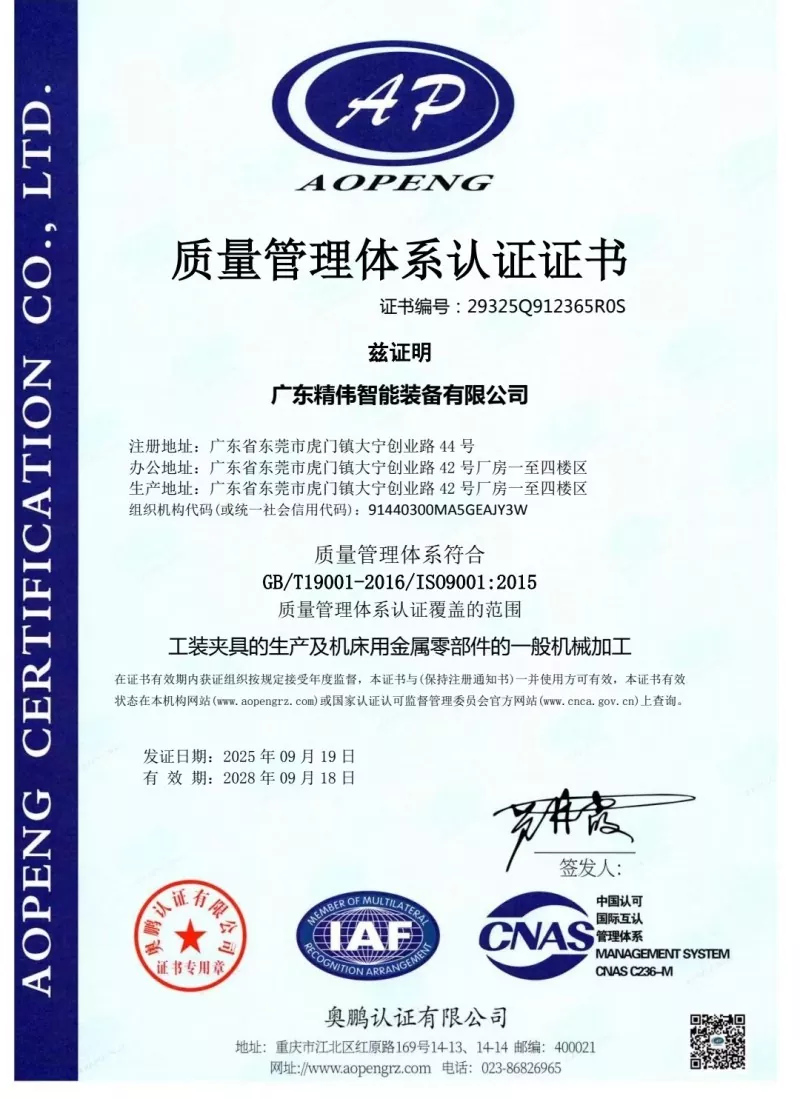
Elementos de inspección obligatorios previos a la entrega para cada unidad: prueba repetida de precisión de posicionamiento, medición real de la fuerza de sujeción del mandril, prueba de retención de presión de estanqueidad (caída de presión máxima permitida ≤0,02 MPa dentro de una duración de retención de 5 minutos), prueba de integridad de la lógica de la señal eléctrica. Cada unidad se entrega con una hoja de datos de inspección de fábrica única. Nuestra fábrica cuenta con la certificación del sistema de gestión de calidad ISO9001. Los certificados de materiales están disponibles para componentes metálicos clave. Se acepta la inspección de laboratorio de terceros designado por los clientes.
Guía de selección
En primer lugar, confirme la dimensión exterior real del soporte del accesorio en el sitio del cliente para que coincida con la especificación del rango de sujeción de la plataforma.
En segundo lugar, verifique el estado de la fuente de aire del taller. La presión del aire comprimido debe permanecer estable entre 0,5 y 0,7 MPa. Si la presión de la fuente de aire fluctúa mucho, se recomienda encarecidamente el montaje triple del filtro regulador de presión.
En tercer lugar, para la adquisición de proyectos de automatización, aclarar el protocolo de comunicación IO entre el robot y el sistema de control PLC. Proporcionamos documentación completa de la interfaz eléctrica de forma gratuita.
En cuarto lugar, proporcione el peso máximo de la pieza de trabajo si se procesan piezas pesadas. Nuestro personal técnico realizará una evaluación y juzgará si se requiere una plataforma reforzada de versión personalizada.
Notas de instalación, puesta en marcha y funcionamiento
Mientras monta la paleta en la mesa de trabajo de la máquina herramienta, apriete los pernos siguiendo estrictamente los valores de torsión especificados en el manual. Se prohíbe un apriete excesivo violento para evitar la deformación del cuerpo del palé. Se debe instalar un filtro de agua y aceite en el extremo frontal de la entrada de aire comprimido para evitar que la humedad y los residuos metálicos entren en el portabrocas y provoquen oxidación de los componentes internos o atascamiento de las mandíbulas. Cada 80-100 horas de trabajo acumuladas, rocíe lubricante seco en las superficies de fricción deslizantes dentro del portabrocas.
El aceite de motor líquido está prohibido, ya que el aceite líquido atrae virutas masivas de aluminio y hierro y provoca fallas que atascan las mandíbulas. Durante la producción, evite una gran acumulación de virutas en el plano de referencia de la paleta. Los operadores deben soplar y limpiar los orificios de localización y los planos de referencia con aire comprimido en cada cambio de turno. Nunca haga funcionar la unidad excediendo la fuerza de sujeción máxima indicada en la hoja de especificaciones. La operación de sobrecarga provoca una deformación plástica permanente de las mordazas del plato y destruye permanentemente la precisión del posicionamiento de la plataforma.
Embalaje, plazo de entrega y servicio posventa
Se adoptan cajas de embalaje de madera maciza a prueba de golpes de calidad para exportación con protección interna de espuma gruesa para proteger las superficies de referencia de precisión contra daños por colisión durante el transporte marítimo de larga distancia. Plazo de entrega estándar: 12-18 días laborables. Ciertos artículos estándar se mantienen en stock para una entrega más corta.
La garantía de 12 meses para toda la unidad cubre defectos de fabricación no inducidos por una mala operación humana; Se proporciona reparación gratuita o reemplazo de piezas de repuesto. Se encuentra disponible orientación técnica remota en línea para la instalación y puesta en servicio. Se puede ofrecer un servicio pago de puesta en marcha in situ para proyectos de pedidos al por mayor.
Se admite el servicio de modificación personalizado, que incluye ajuste del rango de sujeción, alteración del diseño del circuito neumático y cambio de forma de salida de señal. Hay una muestra gratuita disponible para la prueba de evaluación del cliente; El coste del flete de las muestras correrá a cargo de los compradores.
Preguntas frecuentes
P1: ¿Puede la plataforma automatizada de punto cero con Power Chuck ser compatible con accesorios de punto cero de otras marcas de terceros?
R: La dimensión de referencia de la versión estándar coincide con nuestro sistema nativo de punto cero. Si su proyecto requiere compatibilidad con accesorios de punto cero de otras marcas, notifique los requisitos técnicos antes de realizar el pedido; se puede realizar un mecanizado de dimensiones de referencia personalizado.
P2: ¿La presión inestable de la fuente de aire influirá en la seguridad y confiabilidad de la sujeción?
R: Traerá un impacto directo. Una presión insuficiente de la fuente de aire reduce la fuerza de sujeción real del mandril y crea un riesgo de que la pieza de trabajo se afloje durante el corte. Se recomienda encarecidamente el montaje del filtro regulador de presión para estabilizar la presión entre 0,5 y 0,7 MPa.
P3: ¿Cuáles son las causas principales de la degradación de la precisión del posicionamiento repetido después de un funcionamiento prolongado?
R: Tres causas fundamentales frecuentes: primero, contaminantes de viruta acumulados en las superficies de ubicación de referencia; segundo, desgaste normal de los componentes deslizantes internos; tercero, la deformación del cuerpo de la plataforma causada por un fuerte impacto externo. Priorizar la limpieza y el mantenimiento. Los componentes desgastados se pueden sustituir por piezas de repuesto independientes en lugar de renovar el palé completo.
P4: ¿Se puede aplicar esta paleta en máquinas herramienta CNC de 5 ejes?
R: Es compatible con máquinas de 5 ejes. Se debe calcular la altura total del dispositivo ensamblado para evitar colisiones durante la inclinación del eje de 5 ejes. Suministre el modelo de máquina herramienta en la fase de selección y evaluaremos el riesgo de interferencias para usted.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.

Recomendaciones de noticias