- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

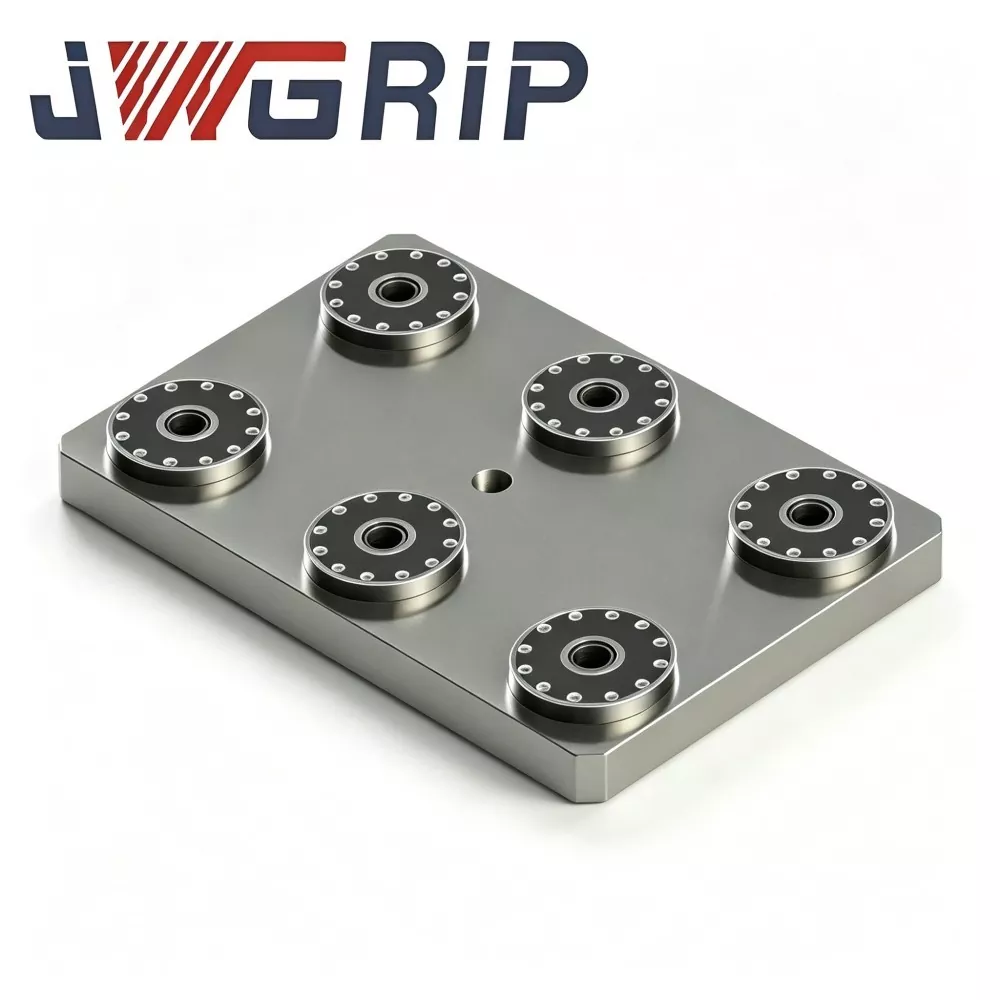
Placa de sujeción de punto cero de seis posiciones
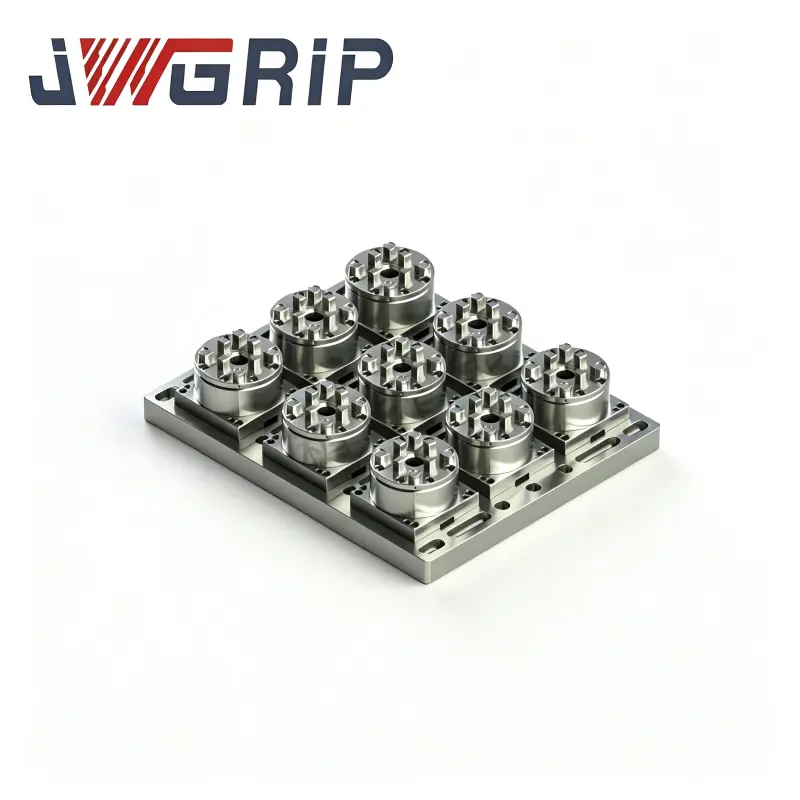
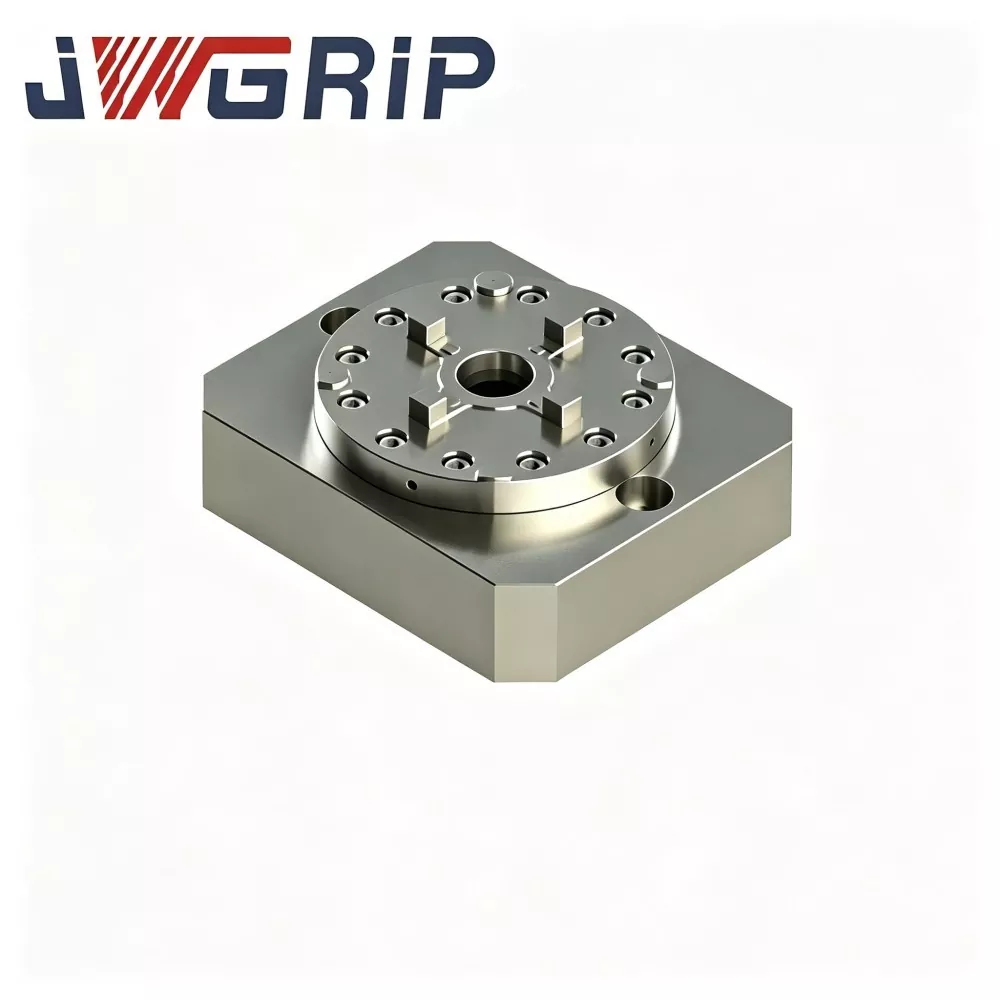
JWGRIP es el fabricante y proveedor de la placa de sujeción profesional de punto cero de seis posiciones en China. Es un dispositivo de sujeción de punto cero de múltiples estaciones integrado especialmente diseñado para escenarios de producción flexibles de fresado y rectificado CNC de alta eficiencia. Este producto integra seis unidades de bloqueo de punto cero independientes en una única base integral de alta resistencia, lo que permite el montaje simultáneo de múltiples accesorios y múltiples piezas de trabajo. Presenta un diseño estructural todo en uno sin ensamblaje modular disperso, que se puede instalar directamente en mesas de trabajo de máquinas herramienta y combina con sistemas de preajuste fuera de línea para mejorar en gran medida la eficiencia operativa general de los talleres de procesamiento de precisión.
La placa de sujeción de punto cero de seis posiciones adopta una tecnología integral de conformado de una sola pieza y mecanizado de precisión integral. Toda la placa base se somete a un fresado general interno, un tratamiento de alivio de tensión y un rectificado de precisión unificado, con los seis orificios de posicionamiento de punto cero completados en un mecanizado de sujeción de una sola vez. Garantiza eficazmente una desviación de posición mínima entre estaciones y una precisión de posicionamiento repetida altamente consistente de cada estación. Fabricado con aleación de acero fundido de alta resistencia con múltiples tratamientos de envejecimiento para eliminar la tensión interna, el producto presenta una excelente estabilidad estructural y resistencia a la deformación bajo cargas de corte y rectificado a largo plazo.
Cada estación está equipada con una estructura de sellado independiente a prueba de astillas para proteger los componentes de bloqueo internos del fluido de corte, virutas de metal y polvo abrasivo. Admite la presujeción fuera de línea de varias plantillas y piezas de trabajo, lo que permite el bloqueo sincrónico o independiente de seis estaciones según las demandas de producción. Ampliamente aplicado en el procesamiento por lotes de insertos de moldes, piezas aeroespaciales de pequeño tamaño y componentes hidráulicos de precisión, reduce eficazmente la frecuencia de reemplazo de accesorios y aumenta significativamente la eficiencia general del equipo de los centros de mecanizado vertical.
Montaje completo de hardware
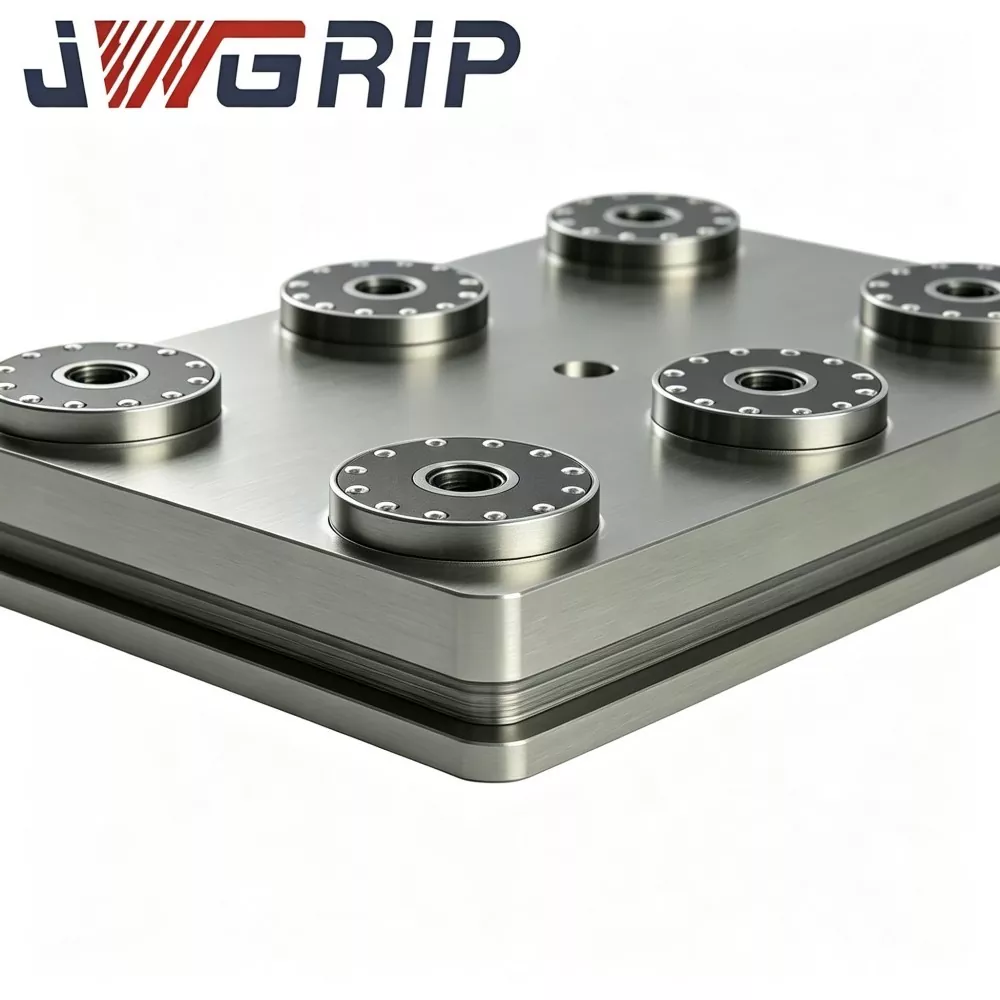
La placa de sujeción de punto cero de seis posiciones JWGRIP consta de una base de aleación de acero forjado de una sola pieza con seis conjuntos de casquillos de punto cero dispuestos uniformemente en un diseño circular de 360 grados alrededor del eje central. Componentes del juego completo:
· Sustrato base de aleación de acero forjado de una pieza
· Seis grupos de conjuntos de casquillos de posicionamiento de punto cero en distribución circular de ángulo igual
· Circuito de distribución neumática síncrona incorporado
· Puerto de entrada principal de aire comprimido
· Interfaz de salida de señal de estado de bloqueo NPN
· Orificios de montaje en mesa de trabajo para fregadero
· Placas protectoras para estaciones inactivas
Modos de producción
Modo 1: Modo de producción en masa completo de seis estaciones
1. Asegure firmemente la placa de sujeción de seis posiciones en la mesa de trabajo de la máquina herramienta CNC.
2. Coloque seis bases de accesorios preinstaladas con pernos de tracción de punto cero D20 en las seis estaciones de ubicación circulares, respectivamente.
3. Suministre aire comprimido de 0,5 a 0,7 MPa; El circuito de aire interno síncrono impulsa seis conjuntos de bujes para bloquearlos simultáneamente.
4. Salidas de señal de confirmación de bloqueo al sistema CNC; La máquina ejecuta programas de mecanizado y completa el corte de seis piezas de trabajo de tipo rotativo en un ciclo.
5. Al finalizar el mecanizado, libere la presión del aire para desbloquear; Se pueden quitar seis accesorios en un solo paso de manipulación.
Modo 2: Modo de habilitación selectiva de estación parcial
1. Active solo de 2 a 5 estaciones para pedidos de bajo volumen.
2. Coloque placas de cubierta protectora coincidentes sobre las estaciones inactivas restantes para impedir que las virutas y el líquido de corte entren en los casquillos.
Una sola unidad de hardware cubre tanto el muestreo de bajo volumen como la producción en masa de alto volumen. No es necesario comprar varios dispositivos con diferentes cantidades de estaciones.
Aviso de guía
· Las piezas en bruto de aleación de acero forjado pasan por ciclos de desbaste, semiacabado y envejecimiento dual para aliviar tensiones. Las estaciones dispuestas circularmente son muy sensibles a la deformación del sustrato. La tensión residual no aliviada cambiará las posiciones de las estaciones y los ángulos de indexación bajo la fluctuación de temperatura y la vibración de corte continua, rompiendo la consistencia dimensional en seis piezas de trabajo.
· Los orificios de montaje para los seis casquillos de posicionamiento se rectifican en una amoladora de 5 ejes con una configuración de sujeción única, lo que garantiza la precisión del índice de estación y la coaxialidad de múltiples estaciones.
· Los casquillos de posicionamiento utilizan acero para cojinetes de alta dureza; Los orificios interiores reciben un súper acabado de temple y bruñido.

Mejoras Tecnológicas
1. El diseño circular de ángulo igual calibrado en fábrica garantiza precisión de indexación y coaxialidad de múltiples estaciones En comparación con el ensamblaje manual en sitio de seis mandriles discretos de un solo centro, esta placa monolítica elimina las irregularidades de indexación y la desviación coaxial causadas por errores de montaje humanos. Se garantiza un rendimiento dimensional constante para seis piezas mecanizadas a nivel de hardware de fijación.
2. Elimine el diseño de estaciones múltiples en el sitio y el trabajo repetido de calibración del indicador de cuadrante Después de montar y atornillar la placa, la producción puede comenzar inmediatamente. Los operadores ya no ajustan cada posición de mandril una por una en la máquina, lo que acorta considerablemente el tiempo de cambio de lote.
3. Cambio flexible entre producción en masa y muestreo de lotes pequeños Admite ciclos completos de alto rendimiento con seis estaciones, así como operación de estación parcial para pedidos de bajo volumen. Las estaciones inactivas simplemente están cubiertas por placas protectoras. No es necesario almacenar varios accesorios con diferentes números de estaciones y se reduce la presión del inventario de piezas de repuesto.
4. Evite los riesgos de deriva de la estación, comunes en los conjuntos discretos de múltiples mandriles. Las posiciones de las estaciones están fijadas permanentemente en la base monolítica. No se pueden aflojar los pernos ni cambiar gradualmente la estación provocados por la vibración de corte a largo plazo (un problema frecuente con los conjuntos de mandriles ensamblados), lo que reduce los riesgos de que las dimensiones del lote no cumplan con las especificaciones.
5. Reutilice los elementos existentes de los accesorios de tiro de punto cero D20 Las bases de los accesorios existentes se pueden reutilizar después de actualizar los pernos de tiro de punto cero D20 estándar. La remanufactura completa de los accesorios es innecesaria y se preserva la inversión previa en los accesorios.
6. Adaptable para operación manual en taller y modernizaciones de líneas de automatización. Los puertos neumáticos estandarizados reservados y las interfaces de señal admiten el intercambio manual de accesorios. Puede conectarse con pinzas robóticas para realizar la carga y descarga automática de conjuntos de accesorios circulares de seis estaciones.
Casos reales
Caso 1: Planta de Fabricación de Componentes
Hasta ahora, el cliente disponía manualmente seis mandriles de punto cero de un solo centro en formaciones circulares sobre las mesas de la máquina.
· Cada configuración de nuevo pedido consumió entre 2,5 y 4 horas para el diseño y la calibración del indicador de dial
· La vibración de corte cambió lentamente las posiciones de las estaciones, lo que requirió una nueva verificación semanal de la indexación y la coaxialidad.
Después de implementar la placa de sujeción de punto cero de seis posiciones JWGRIP:
· La producción comienza directamente después del montaje sin complejos procedimientos de diseño y calibración.
· La dispersión dimensional entre seis piezas mecanizadas disminuye notablemente
· Se eliminan los flujos de trabajo semanales de revisión de estaciones y aumenta el tiempo de ejecución efectivo de la máquina.
Caso 2: Taller de componentes de alojamiento de rodamientos
La fábrica se enfrenta a volúmenes de pedidos muy fluctuantes: la producción en masa en temporada alta requiere mecanizado simultáneo de seis piezas para un alto rendimiento; Los pedidos de lotes pequeños fuera de temporada solo exigen de 2 a 3 piezas de trabajo por ciclo. Con placa de sujeción de seis posiciones JWGRIP:
· Ejecute el modo de estación completa durante los períodos de mayor volumen; cambiar al modo de estación parcial para trabajos de lotes pequeños
· Se reducen los costos de adquisición y almacenamiento de múltiples accesorios separados para fines especiales.
Verificación de calidad
Todas las placas de sujeción de punto cero de seis posiciones JWGRIP completan el proceso completo de forjado, tratamiento térmico, mecanizado CNC, rectificado y ensamblaje internamente; sin subcontratación OEM de unidad completa.
Flujo de trabajo de producción completo
1. Forja en blanco de aleación de acero
2. Mecanizado de desbaste
3. Primer envejecimiento para aliviar el estrés
4. Semiacabado
5. Envejecimiento secundario para aliviar el estrés
6. Amoladora de 5 ejes: muele los seis orificios de montaje del casquillo bajo una configuración de sujeción
7. Ajuste a presión del casquillo
8. Ensamblaje y sellado del circuito de aire síncrono interno
9. Prueba de retención de presión de estanqueidad
10. Inspección de CMM para indexación de estaciones, coaxialidad y precisión de posicionamiento repetido por estación
11. Tratamiento de protección antioxidante
12. Embalaje a prueba de golpes de calidad de exportación
Lista de verificación de inspección
· Prueba independiente de precisión de posicionamiento repetido para cada estación
· Metrología CMM para precisión de indexación de seis estaciones, coaxialidad y posición relativa entre estaciones
· Prueba de estanqueidad de retención de aire de 5 minutos; caída de presión máxima permitida ≤0,02 MPa
· Prueba funcional de bloqueo y desbloqueo cíclico sincrónico que cubre las seis estaciones
La precisión del índice y la coaxialidad de las seis estaciones se verifican completamente antes del envío a fábrica. No se requiere que los clientes realicen una calibración de posición relativa en la máquina. Cada unidad se envía con la hoja de datos de inspección CMM original para el archivo de archivos de equipos fijos.
Guía de evaluación
1. Priorizar la evaluación de los requisitos del proceso: este producto está dirigido a piezas rotativas/anulares que requieren mecanizado simultáneo de varias piezas. Considere soluciones alternativas de fijación de punto cero para piezas de trabajo no giratorias. Verifique los contornos de los accesorios para garantizar que no haya interferencias físicas entre estaciones adyacentes.
2. Confirme las especificaciones del perno de tracción de punto cero en el sitio. La versión estándar se adapta a tiradores D20. Se pueden desarrollar conjuntos de bujes personalizados a pedido para dimensiones alternativas de pernos de tracción.
3. Para la integración de la línea de automatización: garantice una presión estable de la fuente de aire del taller entre 0,5 y 0,7 MPa y reserve los puntos IO de la señal PLC NPN.
4. Calcule la altura total apilada de la pieza de trabajo más el accesorio. Evalúe los riesgos de colisión para herramientas de corte e inclinación del husillo de 5 ejes. Envíe los dibujos de la pieza de trabajo al equipo técnico de JWGRIP para una evaluación de interferencias si tiene dudas.
Especificaciones técnicas
· Apriete los pernos de montaje de la placa siguiendo estrictamente los requisitos de valor de torsión en el manual del usuario de JWGRIP. Está prohibido apretar demasiado violentamente. La deformación del sustrato destruirá la precisión y la coaxialidad de la indexación de la estación circular.
· Instale el filtro de agua y aceite en la parte delantera de la entrada de aire. La humedad y las impurezas que ingresan a los casquillos causan oxidación y abrasión, lo que provoca una desviación de la precisión.
· Rocíe un aerosol de lubricante seco en cada casquillo de punto cero después de cada 80 a 100 horas de trabajo acumuladas. El aceite de motor líquido está estrictamente prohibido, ya que el aceite atrapa virutas metálicas y provoca fallas por atasco de bujes.
· Limpie todos los casquillos de posicionamiento y las caras de referencia con aire comprimido en cada cambio de turno.
· Coloque placas de cubierta protectora correspondientes en las estaciones inactivas para evitar que las virutas y el líquido de corte invadan los conjuntos de casquillos.
· Evite el impacto de objetos pesados que golpeen las caras de referencia de la placa. La deformación del sustrato inducida por la colisión dañará la indexación y la coaxialidad de la estación circular y difícilmente podrá repararse.
· Nunca opere más allá de la capacidad de carga nominal de una sola estación.
Embalaje y envío
· Embalaje: Caja de madera maciza a prueba de golpes de calidad de exportación con amortiguador interior de espuma gruesa para proteger las superficies de referencia de localización circular durante el tránsito oceánico de larga distancia.
· Plazo de entrega estándar: 17-23 días laborables. Los SKU estándar seleccionados se mantienen en stock para un envío rápido.
Soporte posventa
· Garantía: la garantía de 12 meses para toda la unidad cubre defectos de fabricación, excluyendo los daños causados por el hombre. Los reclamos calificados disfrutan de reparación o reemplazo de repuestos gratuitos.
· Recursos técnicos: se proporcionan planos y documentos de operación en línea.
· Servicio pago: el soporte técnico remoto pago está disponible para proyectos de pedidos al por mayor.
· Modificación personalizada: admite ajuste del diámetro de la estación circular, alteración de la cantidad de la estación y cambio de especificaciones de los pernos de tracción.
· Evaluación de muestra: se puede organizar una muestra de evaluación; El comprador asume el costo del flete de la muestra.
Preguntas frecuentes
P1: ¿Puede la placa de sujeción de punto cero de seis posiciones JWGRIP funcionar solo con estaciones parciales activadas?
R: Sí. Coloque placas protectoras en las estaciones inactivas; esto no afectará el rendimiento de la placa principal. Admite escenarios de trabajo tanto de muestreo de bajo volumen como de producción en masa.
P2: ¿Cuál es la diferencia clave frente a seis mandriles discretos de un solo centro dispuestos en una matriz?
R: La placa monolítica de seis posiciones completa la calibración de indexación y coaxialidad en fábrica, eliminando el trabajo de diseño e indicación de dial en el sitio. Los conjuntos discretos de un solo plato dependen completamente de la calibración manual en la máquina y conllevan riesgos de cambio de estación bajo vibraciones de corte prolongadas.
P3: ¿Se pueden reutilizar mis bases de fijación de punto cero D20 existentes?
R: Las bases de accesorios ensambladas con pernos de tracción de punto cero estándar D20 se pueden usar directamente.
P4: ¿Se puede implementar la placa de sujeción de punto cero de seis posiciones JWGRIP en máquinas herramienta CNC de 5 ejes?
R: Se puede aplicar en condiciones sin colisiones. Calcule la altura total del dispositivo más la pieza de trabajo en la fase de selección y evalúe el riesgo de colisión por inclinación del husillo.
Información sobre la decisión de adquisiciones
Muchos fabricantes que producen componentes anulares giratorios se enfrentan a dos opciones insatisfactorias: dedicar grandes horas de mano de obra a ensamblar conjuntos de mandriles múltiples en el sitio o comprar accesorios exclusivos y de alto costo para fines especiales para el mecanizado simultáneo de seis piezas.
La placa de sujeción de punto cero de seis posiciones JWGRIP ofrece una base monolítica prefabricada con seis estaciones circulares distribuidas uniformemente. Elimina la compleja calibración in situ y al mismo tiempo preserva la universalidad del cambio rápido de punto cero, por lo que los accesorios no quedarán obsoletos después de los cambios de especificaciones del pedido. Es muy adecuado para la producción en masa de piezas de estilo rotativo, como bridas, soportes de cojinetes y moldes tipo anillo. Si rara vez se requiere la sujeción simultánea de seis piezas, evalúe cuidadosamente la relación entrada-salida antes de realizar el pedido.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.

Recomendaciones de noticias