- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

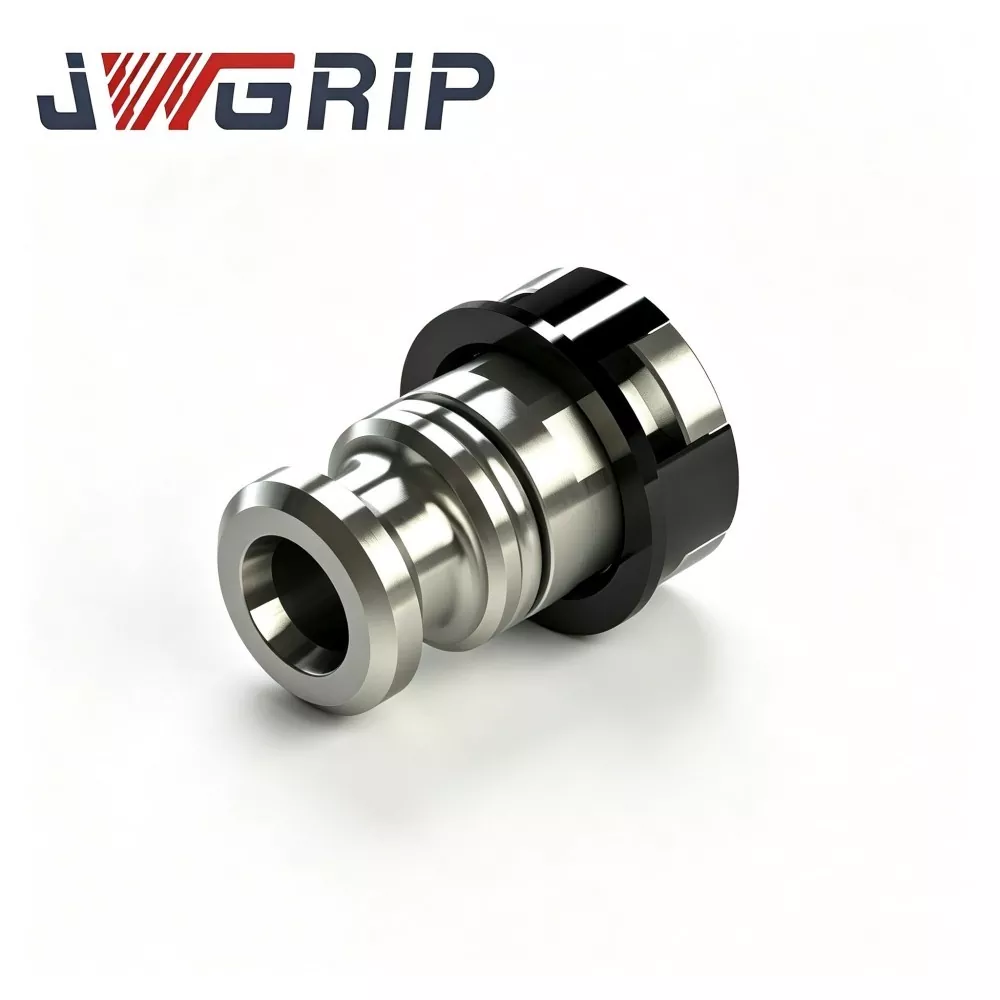
Barra de tiro neumática tipo R para portaelectrodos EDM
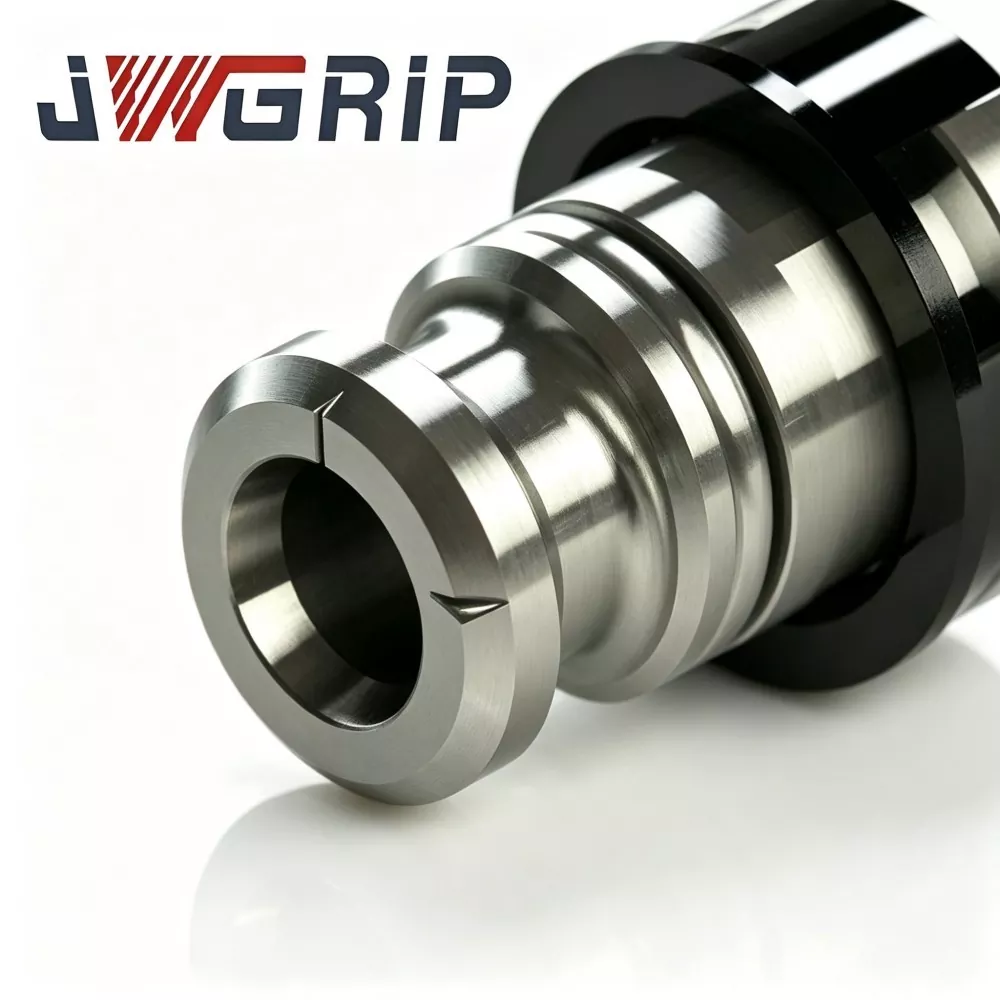
JWGRIP es el fabricante y proveedor profesional de barra de tiro neumática tipo R para portaelectrodos EDM en China, con especificaciones estándar completamente en stock y que acepta pedidos al por mayor a nivel mundial para proyectos de talleres de moldes inteligentes automatizados. Es un componente de tracción neumático integrado de alta confiabilidad especialmente diseñado para líneas de producción de electroerosión por penetración automatizadas no tripuladas. Integra una estructura de transferencia de fuerza equilibrada de tensión tipo R optimizada y un rendimiento mecánico anticorrosión de alta dureza en un solo dispositivo, eliminando la atenuación de tensión, la concentración de tensión local y los defectos de fácil desgaste de las barras de tiro tradicionales de cuerpo recto.
Esta avanzada barra de tiro neumática tipo R está construida con acero de aleación de alta resistencia, procesado mediante rectificado de ultra precisión y tratamiento superficial profesional de endurecimiento con nitrógeno, y presenta una excelente dureza de la superficie, resistencia a la abrasión y resistencia a la erosión por fluidos dieléctricos. La estructura mejorada de transferencia de fuerza tipo R logra una distribución uniforme de la tensión durante los ciclos repetidos de sujeción y liberación, lo que reduce de manera efectiva el desgaste por fatiga de los componentes internos y evita la deriva de la fuerza de tracción causada por la operación neumática de alta frecuencia a largo plazo y la vibración del pulso EDM.
La barra de tiro neumática tipo R para portaelectrodos EDM mantiene una tensión de tracción estable y consistente durante toda la producción en masa no tripulada, minimizando el microdesplazamiento de los electrodos y la desviación de la vía de chispas, y mejorando en gran medida la consistencia del mecanizado de la superficie de la cavidad del molde. Acorta eficazmente el tiempo del ciclo de intercambio de electrodos, reduce la intervención manual y el tiempo de inactividad de calibración del equipo.
Ampliamente aplicable a talleres de fabricación de electroerosión inteligente sin luces, admite el suministro de lotes estándar y la modificación OEM personalizada de parámetros de fuerza de tracción, dimensiones de rosca e interfaces de montaje, proporcionando soluciones de conexión central estables y de alta eficiencia para células de producción de electroerosión automatizadas.
Puntos débiles de producción
Los talleres modernos de fabricación de moldes, sin luces, se topan con los típicos cuellos de botella causados por barras de tracción neumáticas comunes:
Después de miles de ciclos automáticos, la fuerza de tracción se desvía y crea un riesgo oculto de aflojamiento de los electrodos. El desgaste prematuro de las piezas internas obliga a frecuentes paradas de producción para mantenimiento.
Un rendimiento anticorrosión deficiente de la superficie provoca que los componentes se atasquen después de una inmersión prolongada en fluido dieléctrico EDM. Las paradas inesperadas interrumpen el mecanizado desatendido y provocan desechos en piezas de trabajo con cavidades complejas.
JWGRIP optimiza la barra de tiro neumática tipo R para estos desafíos del sitio real:
1. El cuerpo de aleación de acero de alta resistencia recibe un rectificado de precisión y un endurecimiento por nitruración con gas, lo que mejora la dureza de la superficie, la resistencia al desgaste y la resistencia a la corrosión del fluido dieléctrico.
2. El hombro de transición de transferencia de fuerza tipo R refinado redistribuye la tensión mecánica durante los movimientos repetidos de sujeción y liberación, mitiga la fatiga de los componentes internos y extiende la vida útil.
3. Mantiene una tensión de tracción constante a lo largo de ciclos automáticos continuos, lo que minimiza la desviación del posicionamiento de los electrodos y garantiza resultados consistentes de erosión por chispa.
4. Se adapta bien a los conjuntos de portaelectrodos automáticos de electroerosión convencionales, simplifica el flujo de trabajo de intercambio de electrodos y reduce la intervención manual.
5. La modificación OEM basada en planos para parámetros de tensión, dimensiones de rosca y estructuras de montaje admite requisitos personalizados de celdas automatizadas.
Mecanismo de trabajo
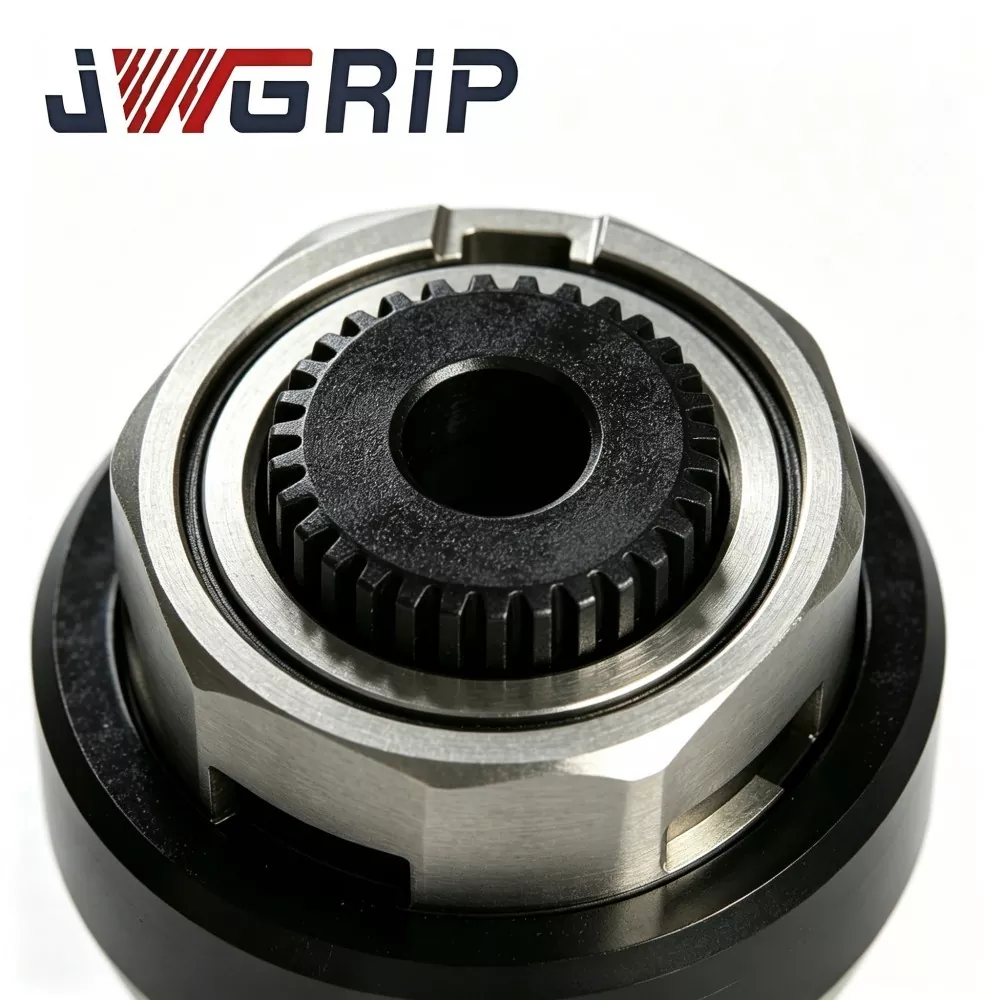
La barra de tiro neumática tipo R JWGRIP se conecta entre el cilindro de accionamiento neumático y el mecanismo de bloqueo interno del portaelectrodos EDM, convirtiendo el empuje lineal del cilindro en tensión de tracción axial para sujetar el electrodo:
1. Entrada de aire comprimido hacia adelante → carrera de tracción: el hombro redondeado tipo R transfiere uniformemente la fuerza axial a los componentes de bloqueo internos del soporte, comprimiendo el conjunto del collar y sujetando firmemente el vástago del electrodo.
2. Ventilación en dirección invertida → movimiento hacia atrás: la tensión de precarga se libera, el collar se abre para retirar el electrodo.
Mejora estructural central tipo R:
Las barras de tiro convencionales con hombros rectos producen picos de tensión agudos bajo impacto cíclico; La microdeformación se acumula y altera la fuerza de tracción de salida.
El hombro de transición redondeado tipo R distribuye la tensión sobre un área de contacto más grande, lo que ralentiza la deformación por fatiga del cuerpo de la barra de tiro y las uniones roscadas. La tensión axial estable se puede mantener incluso después de cientos de miles de ciclos de liberación de abrazaderas en un entorno parcialmente sumergido en fluido dieléctrico.
Actuaciones técnicas
1. Construcción de hombro de transición con dispersión de tensión tipo R. El perfil de hombro especialmente redondeado evita la concentración de tensión en ángulos agudos. Con una entrada de presión de aire igual, el valor de la tensión local se reduce aproximadamente un 27 % en comparación con las barras de tiro convencionales de hombro recto. El riesgo de rotura de la rosca y la posibilidad de microdeformación del cuerpo se reducen considerablemente.
2. Tratamiento de endurecimiento de la superficie con nitruración por gas El sustrato de acero de alta aleación se somete a un proceso preciso de nitruración por gas; La dureza de la superficie alcanza HV 850-950. Excelente resistencia al desgaste y resistencia a la corrosión del fluido dieléctrico se adaptan a la inmersión parcial a largo plazo dentro del tanque de trabajo EDM.
3. Salida de fuerza de tracción estable y calibrada con precisión. Cada unidad terminada se calibra individualmente. Dentro del rango de presión de aire nominal, la fluctuación de la fuerza de tracción se controla dentro de ±5 %. La tensión confiable evita que el electrodo se afloje durante la descarga de pulsos de alta energía para el mecanizado de cavidades profundas.
4. Rosca de alta precisión y referencia de montaje La sección de rosca y la superficie de referencia de montaje están rectificadas con precisión. Coaxialidad entre rosca y cuerpo principal de lanza ≤0,004 mm. Se elimina la carga excéntrica durante el movimiento alternativo, lo que reduce la abrasión adicional en los componentes internos del soporte combinados.
5. Amplia compatibilidad con soportes de electroerosión automáticos. Se adapta a la mayoría de los conjuntos de portaelectrodos de electroerosión automática disponibles comercialmente. Durante la modernización sólo se necesita un ajuste mecánico menor; El reemplazo completo del juego de soportes no es obligatorio.
6. Capacidad flexible de modificación personalizada de OEM Para proyectos de modernización especial, el servicio OEM admite el ajuste de las especificaciones de rosca, la longitud total, la dimensión del hombro R y el umbral de fuerza de tracción nominal de acuerdo con los dibujos o muestras físicas del cliente.
7. Resistencia a la fatiga de ciclo largo validada. Cada lote de producción ejecuta una prueba de fatiga acelerada que simula ciclos automáticos de cambio de electrodos. Las muestras calificadas completan no menos de 300 000 ciclos de liberación sin degradación evidente del rendimiento.
Especificaciones de funcionamiento
Incluso la barra de tiro neumática tipo R JWGRIP de alta calidad para portaelectrodos EDM envejecerá rápidamente sin un mantenimiento adecuado en el taller. Las reglas prácticas de qué hacer y qué no se resumen a partir de enormes registros de posventa.
Correctas rutinas de mantenimiento diario.
1. Mantenga la fuente de aire comprimido seca y limpia; Instale una unidad reguladora de filtro de aire para bloquear el vapor de agua y los lodos de aceite que ingresan a los espacios libres de movimiento.
2. Inspección visual cada 7 a 10 días hábiles: verifique la superficie de la rosca y el hombro R en busca de rayones, corrosión o microfisuras.
3. Durante la revisión periódica del soporte, aplique grasa anticorrosión especial para herramientas de electroerosión en las zonas de ajuste deslizante; El lubricante común de uso general puede disolverse en fluido dieléctrico y no debe usarse.
4. Si la máquina detiene la producción durante una semana, retire la barra de tiro de la zona sumergida y aplique protección antioxidante.
Operaciones que deben evitarse estrictamente
1. Exceder la presión de aire nominal: la presión de entrada a largo plazo superior a 0,7 MPa produce tensión de sobrecarga y provoca deformación permanente en el hombro R y las secciones de rosca.
2. Funciona sin filtración de fuente de aire: las partículas de humedad y impurezas desgastan los espacios de acoplamiento y provocan que la barra de tiro se atasque.
3. Forzar el montaje mediante un martillo o herramientas de golpe: los golpes arruinan la precisión coaxial; Las microfisuras invisibles se expanden bajo carga cíclica y provocan una ruptura repentina.
4. Continuar corriendo después de detectar una anomalía en la fuerza de tracción; puede provocar la caída del electrodo y el choque de la cavidad del molde, lo que resulta en un costoso desperdicio de la pieza de trabajo.
Fortalezas competitivas centrales
La mayoría de las barras de tiro neumáticas de la competencia adoptan una estructura simple de hombro recto sin transición R optimizada para la tensión y solo realizan comprobaciones dimensionales básicas en lugar de pruebas de muestreo independientes del ciclo de fatiga.
1. Brecha estructural: las barras de tiro de hombro recto de la competencia concentran la tensión en las esquinas cerradas; La falla por fatiga ocurre después de 80 000-150 000 ciclos. La transición redondeada tipo JWGRIP R dispersa la tensión; las muestras calificadas pasan ≥300 000 ciclos de extracción y liberación.
2. Brecha en el tratamiento de la superficie: muchos fabricantes solo aplican enfriamiento convencional sin nitruración; Las piezas se corroen rápidamente bajo contacto con fluido dieléctrico. Nuestra capa de nitruración de gas mejora enormemente la resistencia al desgaste y la anticorrosión en condiciones de inmersión parcial.
3. Brecha en las pruebas estándar: muchos proveedores simplemente verifican las dimensiones. JWGRIP implementa una calibración de la fuerza de tracción pieza por pieza más una prueba de fatiga acelerada por muestreo para detectar defectos ocultos antes del envío.
4. Brecha en el servicio personalizado: numerosas fábricas solo suministran tamaños estándar fijos. Con el respaldo de una capacidad de producción orientada a la exportación, el servicio OEM de JWGRIP realiza un rediseño de interfaz no estándar para proyectos de modernización de máquinas de electroerosión de marcas especiales.
Especificaciones de embalaje
● Embalaje de una sola unidad: Cada barra de tiro neumática tipo R JWGRIP calificada se limpia minuciosamente, se rocía con aceite antioxidante y se sella dentro de una caja de herramientas de plástico individual resistente a los golpes, evitando rayones y magulladuras en la rosca durante el transporte.
● Embalaje para pedidos al por mayor: embalaje exterior de cartón relleno de espuma para envíos por transporte marítimo o aéreo.
Opciones de logística
● Logística: cooperar con transportistas profesionales internacionales.
● Documentos adjuntos: las copias de la lista de embalaje y del informe de inspección de lotes se pueden adjuntar a la carga o suministrarse como archivos digitales.
Preguntas frecuentes
P1: ¿Puede la barra de tiro neumática tipo R JWGRIP para soporte de electrodos de electroerosión eliminar todos los riesgos de aflojamiento de electrodos en la producción automática de electroerosión?
R1: Esta barra de tiro estabiliza en gran medida la fuerza de tracción axial, pero el aflojamiento del electrodo puede deberse a otros factores: presión de la fuente de aire insuficiente/fluctuante, collar muy desgastado, vástago del electrodo deformado, superficies de contacto contaminadas. Cuando se produzca un deslizamiento, inspeccione sistemáticamente todo el conjunto del soporte en lugar de simplemente reemplazar la barra de tiro.
P2: ¿Puedo aumentar la presión del aire por encima del valor nominal para obtener una fuerza de sujeción mayor?
A2: No recomendado. La presión de aire excesiva genera tensión de sobrecarga y causa microdeformación permanente en el hombro R y los hilos. Incluso si la fuerza de sujeción aumenta temporalmente, la vida útil disminuye drásticamente y aumenta el riesgo de fractura. Elija un modelo de mayor calificación o contáctenos para obtener una solución OEM si se requiere una mayor fuerza de tracción.
P3: ¿Admite OEM si la dimensión de la rosca o la longitud total difieren del estándar?
R3: Sí. Envíe dibujos completos o muestras físicas con especificaciones claras de rosca, longitud total, dimensión del hombro R, fuerza de tracción nominal y tratamiento de superficie. El equipo de ingeniería finaliza la evaluación de la capacidad de fabricación en un plazo de 12 días hábiles y emite una cotización formal.
P4: ¿Qué cubre la garantía?
A4: Se trata de herramientas consumibles de movimiento de precisión. La garantía se aplica a defectos causados por la fabricación, incluida la coaxialidad fuera de especificación, la capa de nitruración no conforme y la desviación de la fuerza de tracción en el momento de la entrega. Los daños causados por la operación de sobrepresión, el ensamblaje por impacto de martillo, la fuente de aire contaminada y el desgaste por fatiga de producción a largo plazo están excluidos de la garantía.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias