- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

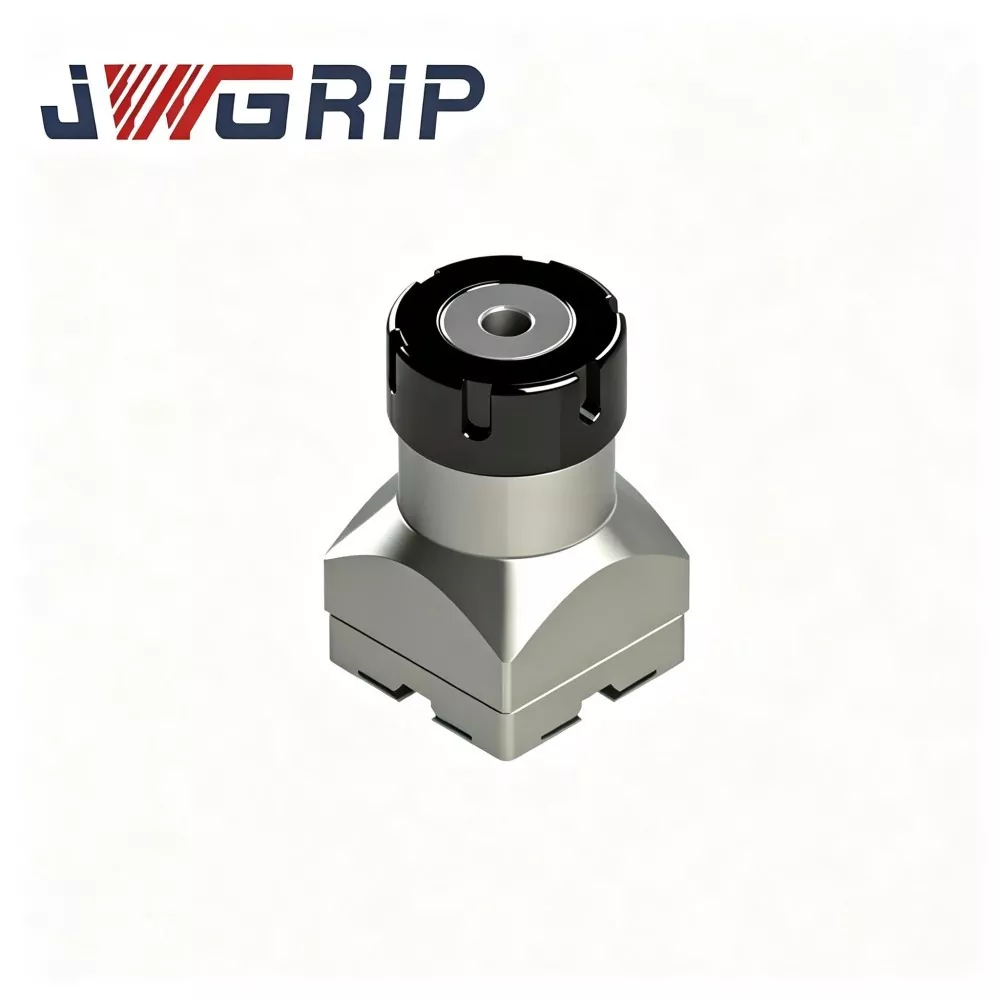
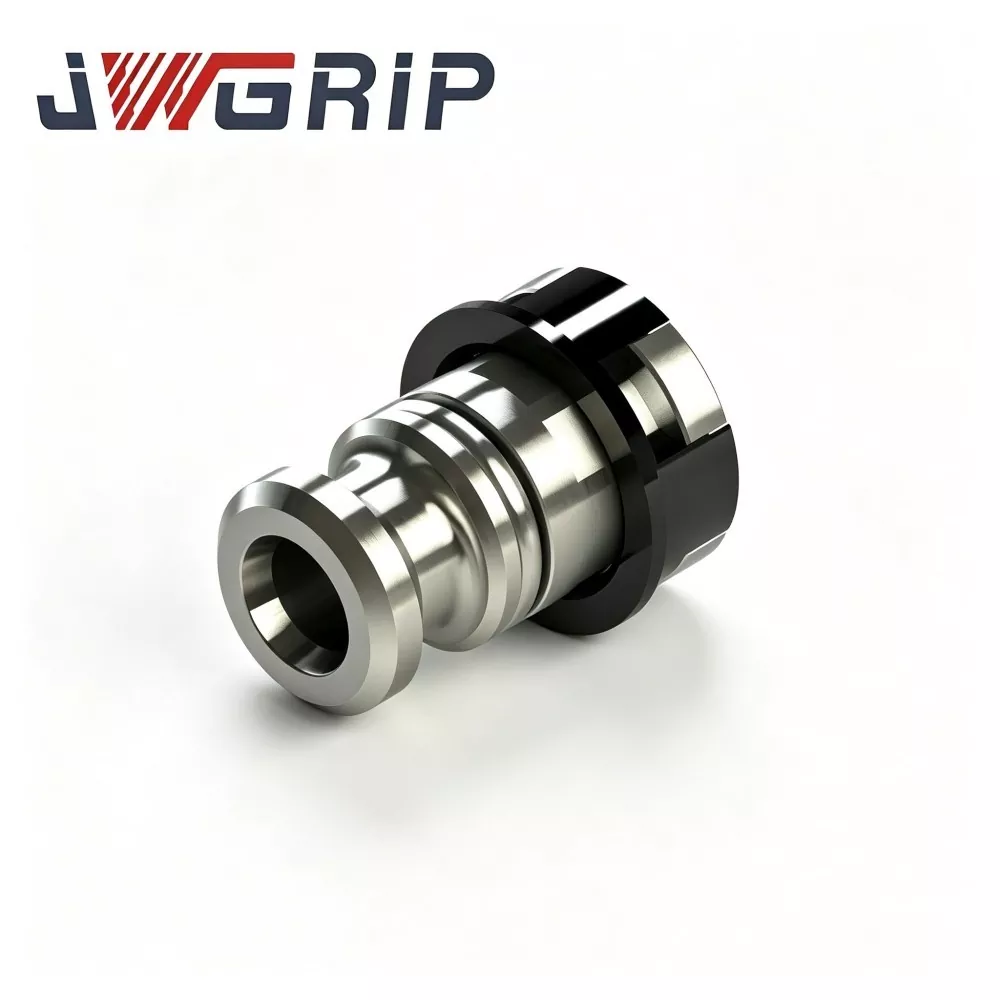
Pinza ER32 tipo R para soporte de electrodo EDM
JWGRIP es el fabricante y proveedor profesional de pinza ER32 tipo R para soporte de electrodos de electroerosión en China, que brinda suministro directo de fábrica y un servicio maduro de modificación de OEM para empresas globales de fabricación de moldes de electroerosión por penetración. Es un accesorio de sujeción elástico específico para electroerosión de alto rendimiento, especialmente optimizado para condiciones de trabajo de mecanizado por electroerosión. Al integrar una estructura de equilibrio de fuerza tipo R optimizada y un rendimiento de sujeción elástica de alta precisión en una sola unidad, resuelve los defectos comunes de las pinzas ordinarias de uso general, como la tensión desigual y la fácil atenuación de precisión.
Esta avanzada pinza ER32 tipo R está hecha de material de acero para resortes de alta calidad, procesada mediante torneado de precisión múltiple, pulido de orificios internos y tratamiento térmico cíclico completo para aliviar el estrés. Presenta una retención estable de la fuerza de sujeción, una excelente precisión de redondez y una resistencia confiable a la fatiga elástica bajo un choque de descarga de pulso EDM continuo a largo plazo. El perfil estructural tipo R optimizado logra una transmisión de fuerza uniforme en la superficie del orificio interior, minimizando efectivamente el error de descentramiento del electrodo durante la sujeción. Es universalmente aplicable a electrodos de cobre, grafito y cobre-tungsteno, adaptándose perfectamente a escenarios de mecanizado de precisión de cavidades de moldes de largo plazo.
A diferencia de los collares ordinarios que son propensos a la distorsión de la redondez y la atenuación de la fuerza de sujeción después de ciclos repetidos de apertura y cierre, el collar ER32 tipo R para soporte de electrodos EDM evita el microdeslizamiento de los electrodos, el desequilibrio del explosor y la desviación dimensional de la cavidad del molde. Al admitir el suministro puntual estándar y la modificación personalizada de la tolerancia del orificio interior, los parámetros de ranura y el acabado de superficies, proporciona soluciones de sujeción estables, de alta precisión y duraderas para los talleres modernos de procesamiento de electroerosión de moldes de precisión.
Puntos débiles de producción
En la producción diaria de moldes por electroerosión por inmersión, las pinzas ER comunes y disponibles en el mercado crean varios dolores de cabeza comunes en la fabricación:
Los flujos de trabajo simplificados de materia prima y tratamiento térmico de corte conducen a una distorsión de la redondez y una atenuación de la fuerza de sujeción después de frecuentes ciclos elásticos de apertura y cierre.
Bajo un impacto continuo de descarga de pulso, los electrodos producen microdeslizamiento y desviación. La vía de chispas se vuelve desigual, lo que genera una textura de cavidad inconsistente, desviación dimensional y riesgo de desperdicio para electrodos de molde de alto valor.
JWGRIP optimiza la pinza R-Type ER32 apuntando a los puntos débiles mencionados anteriormente:
1. La materia prima de acero para resortes de alta calidad más el tratamiento térmico de múltiples vueltas para aliviar la tensión elimina la tensión residual interna generada en el torneado y el bruñido, evitando la deformación permanente en trabajos cíclicos elásticos a largo plazo.
2. El diseño de contorno optimizado tipo R distribuye la fuerza de sujeción de manera uniforme sobre toda la superficie del orificio interior. Funciona de manera estable para electrodos de cobre blando, grafito quebradizo y cobre-tungsteno de alta densidad.
3. Coincide con los cuerpos de portaelectrodos ER32 convencionales existentes, evitando una inversión excesiva en renovación de accesorios.
4. Las especificaciones estándar están en stock; La modificación OEM para la tolerancia del orificio interno, la estructura de la ranura y el tratamiento de la superficie está disponible para electrodos de diámetro especial y condiciones de trabajo duras.
5. Reduce eficazmente el deslizamiento de los electrodos y los riesgos de agotamiento, estabiliza el estado del explosor durante tareas de mecanizado de cavidades de larga duración.
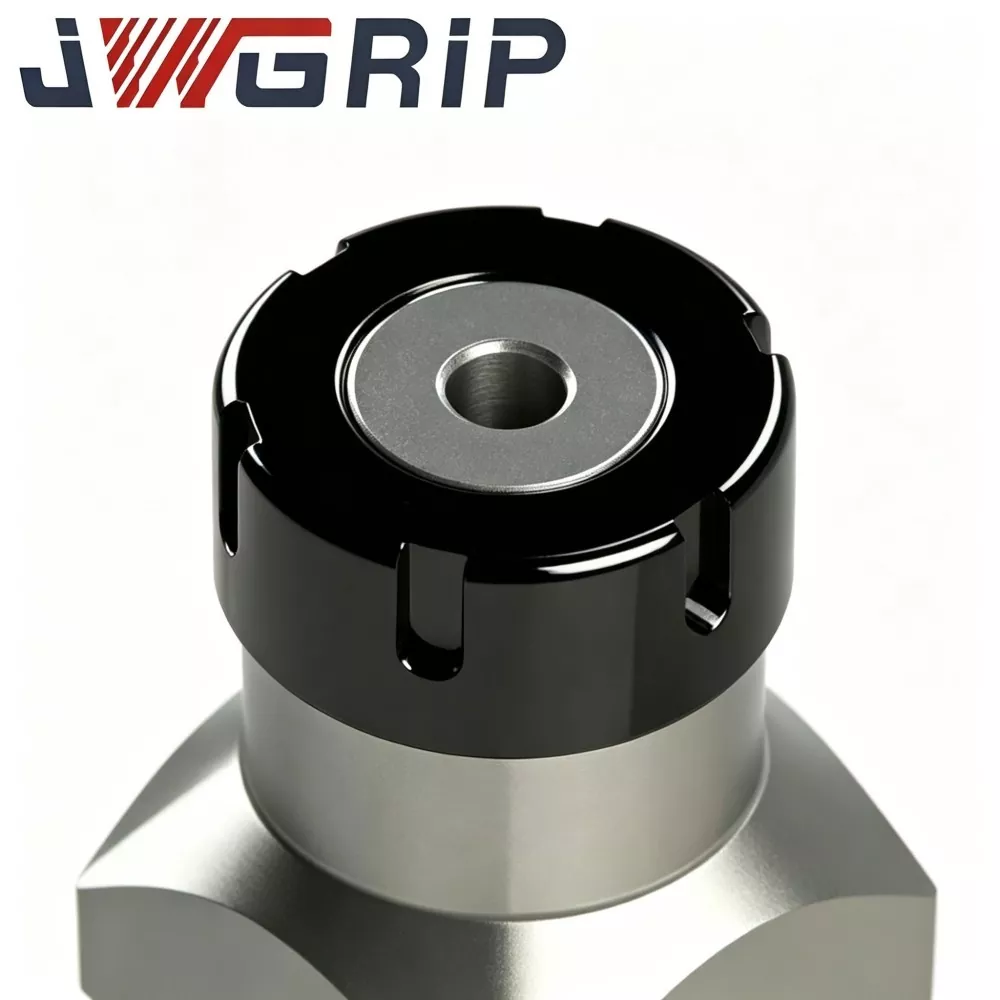
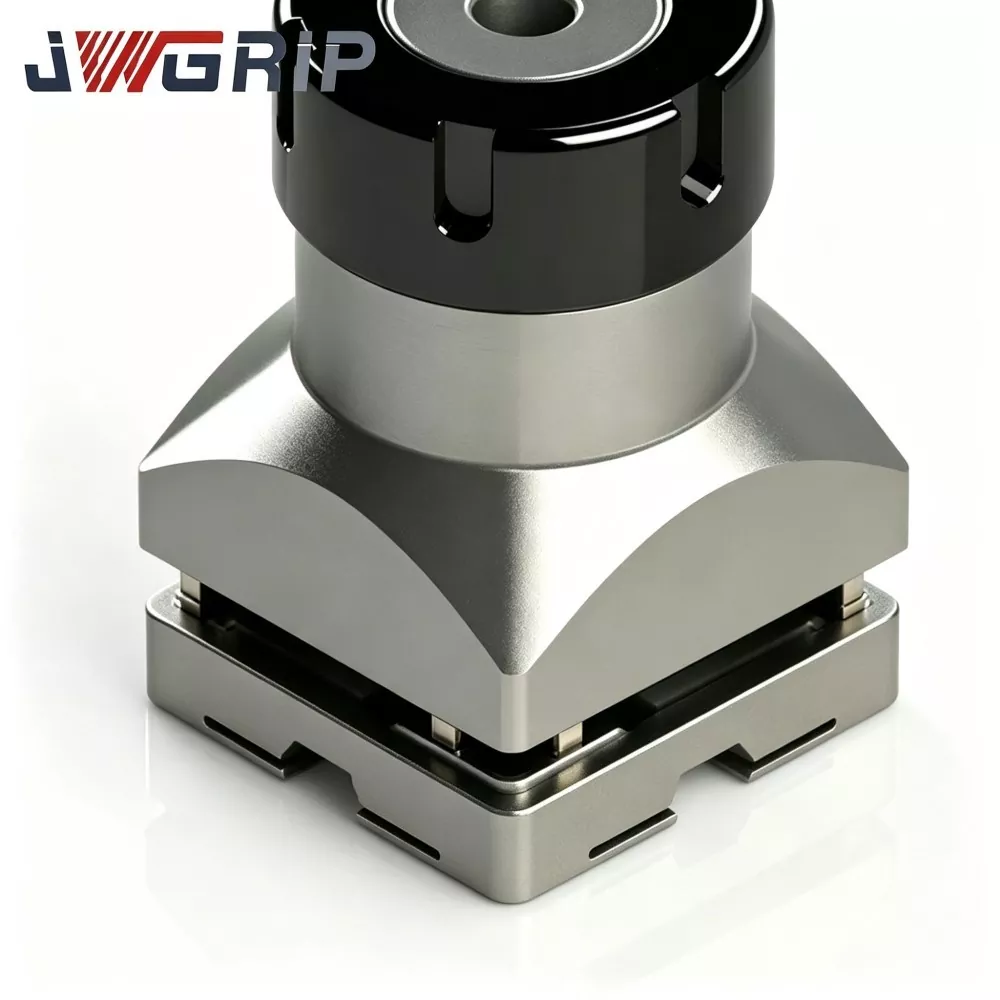
Características estructurales
La pinza JWGRIP R-Type ER32 para portaelectrodos EDM es un componente de sujeción elástica de alta precisión diseñado exclusivamente para conjuntos de portaelectrodos EDM de plomo:
1. Se instala dentro de la tuerca del soporte ER32 y del cuerpo principal del soporte. Cuando se aprieta la tuerca del soporte, se aplica una fuerza de compresión circunferencial uniforme para bloquear los electrodos de vástago redondo en la posición preestablecida.
2. Las pinzas universales ER32 convencionales están diseñadas originalmente para husillos de fresado CNC; no están optimizados para condiciones específicas de EDM: vibración de pulso continuo, salpicaduras de fluido dieléctrico e intercambio frecuente de electrodos.
3. El diseño mejorado de ranura ranurada tipo R redistribuye la tensión elástica a través del cuerpo del collar, reduce la concentración de tensión local y mejora el rendimiento de recuperación elástica después de ciclos repetidos de apertura y cierre, manteniendo un bajo descentramiento bajo operación continua de electroerosión.
Ámbito de aplicación: Es un consumible central para talleres de moldes de inyección de plástico, moldes de fundición a presión, troqueles de estampado de precisión, moldes de piezas médicas y moldes de componentes ópticos. Sujeta electrodos de electroerosión de cobre, grafito y cobre-tungsteno de mango redondo. Instalación directa sin alteración mecánica adicional. Se admite la modificación basada en planos OEM para dimensiones de vástago de electrodo no estándar.
Actuaciones técnicas clave
1. Estructura de distribución de ranura ranurada tipo R optimizada. En comparación con las pinzas ER32 ordinarias, el diseño de ranura ranurada tipo R reorganizado equilibra la distribución de la tensión elástica. Durante la sujeción del vástago del electrodo, cada sección genera una fuerza de compresión homogénea, evita la deformación local del vástago del electrodo y suprime el descentramiento total del conjunto de la unidad de sujeción del electrodo.
2. Materia prima de acero para resortes cuidadosamente seleccionada. Adopta acero para resortes especial en lugar del acero al carbono ordinario. Después de ciclos térmicos precisos de enfriamiento, revenido y alivio de tensiones de varias etapas, mantiene una elasticidad estable después de cientos de ciclos de liberación de abrazaderas y resiste la deformación plástica permanente.
3. Artesanía de bruñido con orificio interior de alta precisión El orificio de sujeción interior se realiza mediante un bruñido fino. La excelente redondez del orificio interior y la suavidad de la superficie reducen las marcas de abrasión en los vástagos de los electrodos durante el intercambio repetido y evitan la acumulación de micropartículas que empeorarían la desviación de posicionamiento.
4. Buena resistencia a la corrosión del fluido dieléctrico El tratamiento anticorrosión especial de la superficie retarda la erosión química por el contacto prolongado con el fluido dieléctrico EDM. Reduce el riesgo de oxidación dentro de un ambiente húmedo del tanque de electroerosión y extiende la vida útil.
5. Amplia compatibilidad con soportes de electroerosión ER32 estándar. Sigue los estándares básicos de dimensiones exteriores ER32, se adapta a la mayoría de los cuerpos de portaelectrodos y tuercas de sujeción comerciales de EDM con forma ER32. Los usuarios finales no necesitan reemplazar el hardware del soporte existente.
6. Personalización flexible directa de fábrica y OEM Las especificaciones de diámetro de sujeción estándar cubren los tamaños de vástago de electrodo convencionales. El OEM puede ajustar la tolerancia del orificio interior, la profundidad de la ranura, el ajuste de las dimensiones exteriores y el tratamiento de la superficie de acuerdo con los dibujos del cliente o las muestras físicas.
7. Consistencia confiable entre lotes Cada lote de producción lleva una inspección de muestreo de múltiples artículos. Los datos clave de dimensiones, descentramiento de sujeción y dureza se registran en archivos de inspección por lotes, lo que garantiza un rendimiento estable para las empresas de fabricación de moldes que compran por volumen.
Flujo de trabajo de producción completo
Cada lote de pinza JWGRIP R-Type ER32 sigue un flujo de trabajo de fabricación de todos los pasos estrictamente controlado:
① Inspección de entrada de materia prima
② Torneado de precisión CNC para contorno exterior
③ fresado de ranura ranurada
④ premecanizado de orificio interior de alta precisión
⑤ tratamiento térmico en múltiples etapas (templado, revenido, alivio de tensiones)
⑥ afilado fino del orificio interior
⑦ desbarbado y acabado de bordes
⑧ tratamiento anticorrosión superficial
⑨ pruebas de rendimiento multidimensionales
⑩ Clasificación de lotes y almacenamiento de productos terminados.
Especificaciones de control de calidad
La producción se realiza bajo los estándares del sistema de gestión de calidad ISO 9001.
Elementos principales de la prueba: medición de dimensiones, verificación de dureza, detección de descentramiento de sujeción, prueba de simulación de fatiga elástica.
Todas las herramientas de medición reciben calibración metrológica periódica para garantizar la autenticidad y repetibilidad de los resultados de las pruebas.
Los informes de inspección de lotes se archivan para cada lote; Se pueden suministrar certificados de materiales y registros de pruebas parciales de terceros a pedido del cliente.
Sugerencia operativa y de almacenamiento:
Guarde las pinzas en compartimentos separados de la caja de herramientas anticolisión. Mantener alejado de la humedad, virutas de metal y rayones fuertes antes de la instalación. Limpie minuciosamente el orificio interior antes de cada montaje. Las virutas o los residuos de líquido dieléctrico dentro del orificio degradarán gravemente la precisión de la sujeción.
¿Por qué elegir JWGRIP?
1. El equipo de ingeniería de antecedentes en I+D de herramientas especializado en electroerosión acumula una rica experiencia en el desarrollo de accesorios de sujeción de electroerosión por penetración. No nos limitamos a copiar diseños de pinzas de tipo fresado; Las optimizaciones de productos se derivan de comentarios masivos de los técnicos de moldes de primera línea.
2. Detección del rendimiento del lote completo antes del envío. Muchos competidores solo realizan inspecciones por muestreo puntuales. Cada pinza JWGRIP R-Type ER32 terminada pasa la detección de descentramiento de sujeción antes de la entrega para filtrar las unidades no conformes.
3. Suministro estable directo de fábrica y proceso OEM maduro. Los productos con especificaciones estándar mantienen una entrega estable. Para pedidos con dimensiones modificadas o con requisitos de superficie especiales, el equipo de ingeniería revisa los planos del OEM en un plazo de 12 días hábiles y brinda comentarios sobre la viabilidad. Plazo de entrega estándar: 10-15 días hábiles; El plazo de entrega del OEM se confirma según la complejidad del dibujo.
4. Soporte técnico profesional orientado a la aplicación Cuando los clientes encuentran sujeción anormal, descentramiento excesivo y otros problemas de ensamblaje en el sitio, el equipo de soporte técnico brinda orientación práctica de instalación y solución de problemas basados en la experiencia real del taller de electroerosión.
5. Mecanismo completo de trazabilidad de lotes. Cada lote de producción lleva un marcado de lote independiente. Si ocurren problemas inesperados relacionados con el mecanizado, los parámetros de producción originales y los registros de inspección se pueden recuperar rápidamente para realizar un análisis técnico de la causa raíz.
Preguntas frecuentes
P1: ¿Puede la pinza JWGRIP R-Type ER32 lograr un agotamiento cero después de la instalación?
R1: Ningún conjunto de collar elástico puede lograr un descentramiento cero. En condiciones de prueba estándar con soporte combinado y barra de prueba calificada, la desviación ensamblada se controla ≤0,003 mm. La desviación total real montada en la máquina también se ve afectada por la redondez del vástago del electrodo, el estado de la superficie, el par de apriete de las tuercas y el desgaste del cuerpo del soporte. Mantenga los componentes coincidentes en buenas condiciones para obtener la mejor precisión de sujeción.
P2: ¿Este collar es adecuado para electrodos de grafito de gran diámetro y peso pesado?
A2: El collarín ER32 tipo R para soporte de electrodos EDM admite la sujeción de electrodos de grafito. Para electrodos de grafito pesados de gran tamaño, evalúe la carga del husillo y el par de apriete. El peso excesivo o el ajuste excesivo acelera la fatiga elástica de la pinza y acorta la vida útil. Haga coincidir el peso del electrodo con la capacidad de sujeción del collarín en la producción real.
P3: ¿Pueden fabricar OEM cuando los parámetros de sujeción del diámetro interior o de la ranura ranurada difieren del estándar ER32?
R3: Sí. Proporcione dibujos técnicos completos o muestras físicas, marque la dimensión del orificio de sujeción, la tolerancia, las especificaciones de ranura, el objetivo de dureza y los requisitos de tratamiento de superficie. El departamento de ingeniería evaluará la capacidad de fabricación y emitirá una cotización formal.
P4: ¿Qué artículos están cubiertos por la garantía?
A4: Se trata de herramientas consumibles de uso de alta precisión. La garantía se aplica a defectos originados en la fabricación, como agotamiento fuera de las especificaciones en el momento del envío. Los daños causados por rayones, sujeción por sobrecarga, torque inadecuado, atasco de virutas y desgaste por fatiga a largo plazo debido al uso en producción están excluidos de la garantía.
Guía de selección de pinzas y consejos de funcionamiento del taller diario
1. Seleccione el diámetro de sujeción nominal lo más cercano posible a la dimensión real del vástago del electrodo. No utilice una sola pinza para un rango de tamaño excesivamente amplio; El espacio de gran dimensión crea una presión de sujeción desigual y un mayor valor de desviación.
2. Antes de la producción formal del molde, limpie completamente el orificio interno del portaherramientas, la cavidad de la tuerca del soporte y la superficie del vástago del electrodo para eliminar virutas de metal y residuos de líquido dieléctrico.
3. Después del montaje, realice una inspección de excentricidad mediante el indicador de cuadrante antes del procesamiento de erosión por chispa. Esta verificación previa reduce en gran medida el riesgo de desperdicio de la cavidad del molde causado por la desviación de los componentes de sujeción.
4. Para talleres de moldes con varias máquinas, prepare varias pinzas correspondientes a los tamaños de vástago de electrodo que se utilizan con frecuencia. Deseche las pinzas muy desgastadas. Reemplace inmediatamente si se observa debilitamiento elástico, deformación permanente o grietas en la superficie durante la inspección de rutina, incluso si no se alcanza la vida útil teórica.
5. Implemente un almacenamiento clasificado y una verificación periódica del estado del material de las pinzas para mantener una consistencia estable en el mecanizado por electroerosión para proyectos de producción en serie a largo plazo.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias