- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

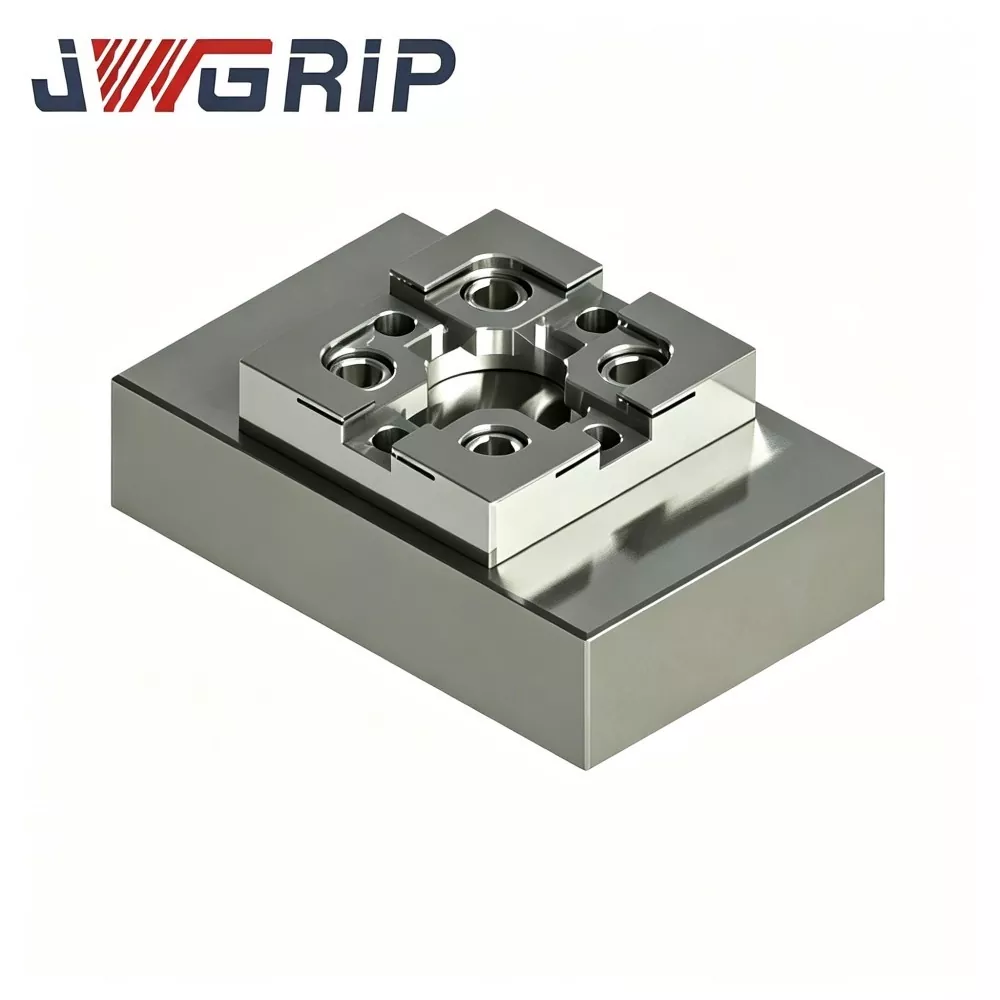
Bloque de calibración CNC tipo R para sujeción de piezas EDM
JWGRIP, un exportador confiable, directo de fábrica y profesional de accesorios de sujeción de piezas de electroerosión de precisión, suministra bloques de calibración CNC tipo R de alta precisión para sujeción de piezas de electroerosión, pedidos al por mayor y proyectos personalizados basados en dibujos. Hecho de acero para herramientas estabilizado con envejecimiento para aliviar tensiones, fresado CNC de múltiples caras y rectificado de superficies de ultraprecisión, este bloque de calibración mantiene una tolerancia geométrica estable bajo fluctuaciones frecuentes de temperatura y contactos repetidos de la sonda. La exclusiva esquina de referencia redondeada tipo R reduce el riesgo de desgaste por bordes afilados y proporciona datos de compensación de coordenadas repetibles.
La alineación repetida de los electrodos y la calibración de coordenadas acumulan fácilmente errores manuales en el procesamiento diario de moldes por electroerosión. Los bloques de calibración cuadrados convencionales sufren abrasión con bordes afilados después de un contacto prolongado con la sonda; El colapso de las esquinas y el desgaste de la superficie causan desviación de los datos de referencia, distancias entre chispas inconsistentes y precisión inestable de la cavidad en la fabricación de moldes por lotes. El bloque de calibración CNC tipo R JWGRIP adopta acero para herramientas estabilizado integral más envejecimiento total para aliviar la tensión para evitar la deformación inducida por el calor.
Todas las caras de referencia reciben un rectificado de ultraprecisión mientras que las esquinas redondeadas tipo R optimizadas dispersan la presión del impacto de la sonda, lo que ralentiza el desgaste de los bordes. El bloque de calibración CNC tipo R para EDM Workholding estandariza el flujo de trabajo de referencia en la máquina y sirve como punto de referencia de precisión esencial para la producción de moldes de múltiples cavidades de gran volumen; Se admiten tanto el suministro estándar como el procesamiento personalizado basado en dibujos.
Resuelve los puntos débiles
Los talleres de fabricación de moldes que combinan fresado CNC y electroerosión por penetración a menudo enfrentan riesgos problemáticos en cuanto a la coherencia de las coordenadas: - Muchas fábricas todavía dependen del ajuste manual del comparador o de bloques de calibración cuadrados ordinarios. Las esquinas afiladas de 90° desarrollan microchips después de cientos de toques con la sonda. Los datos de referencia varían silenciosamente y sin previo aviso. - La desviación acumulativa oculta solo surge después de que ya se hayan mecanizado varias cavidades del molde, lo que genera un desperdicio de piezas de trabajo de alto costo.
JWGRIP optimiza este bloque de calibración apuntando a los riesgos mencionados anteriormente:
1. El material integral de acero para herramientas estabilizado con envejecimiento completo para aliviar la tensión en varios pasos elimina la tensión del procesamiento interno y restringe la deformación causada por la variación de la temperatura ambiente del taller.
2. El rectificado de ultraprecisión para todas las superficies de referencia garantiza una planitud y perpendicularidad superiores.
3. El borde de referencia de esquinas redondeadas tipo R dispersa la presión de contacto de la sonda, lo que ralentiza en gran medida el desgaste de las esquinas y el microdesgaste. Se garantiza la repetibilidad de los datos de calibración a largo plazo.
4. Estandariza los pasos de referencia en la máquina y reduce el trabajo de recorte repetido. Mejora la consistencia general del mecanizado por electroerosión para la producción en masa de moldes de múltiples cavidades de alta precisión.
5. Dimensiones estándar en stock; El procesamiento personalizado basado en dibujos está disponible para requisitos especiales de diseño de accesorios de automatización.
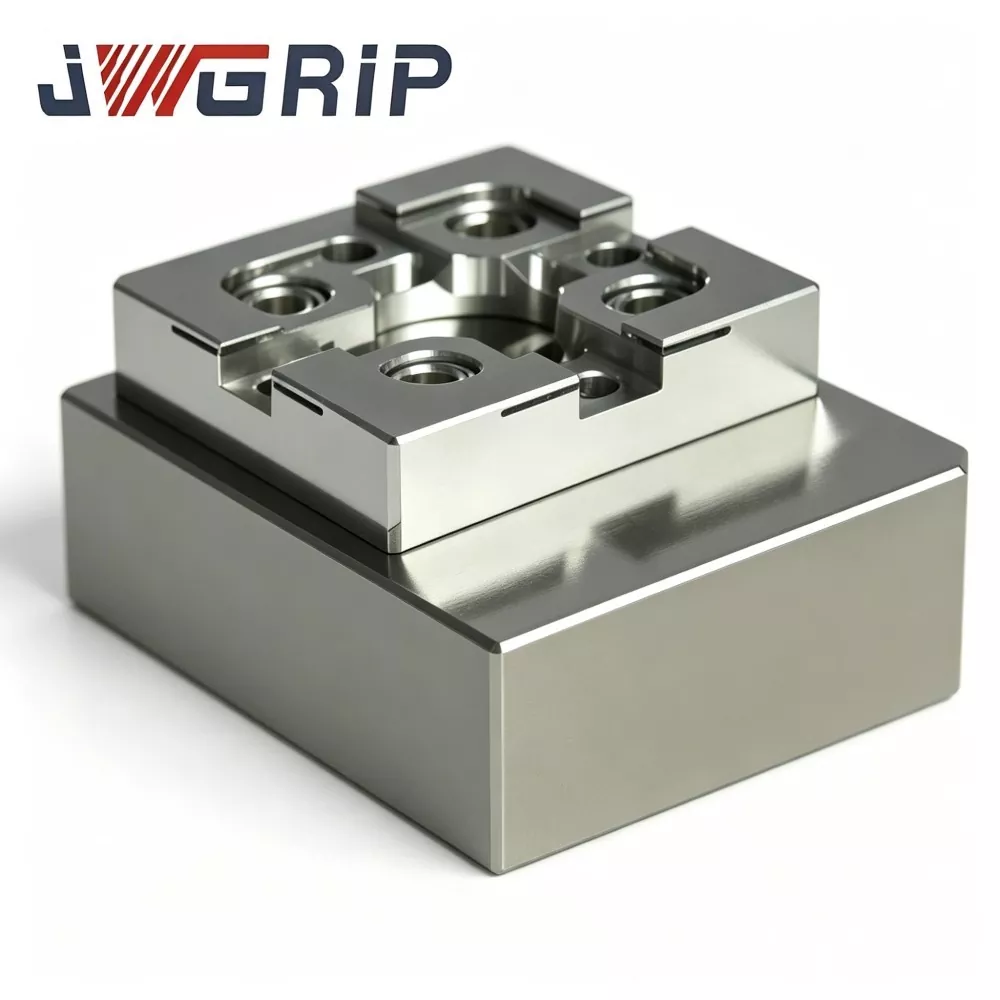
Función técnica
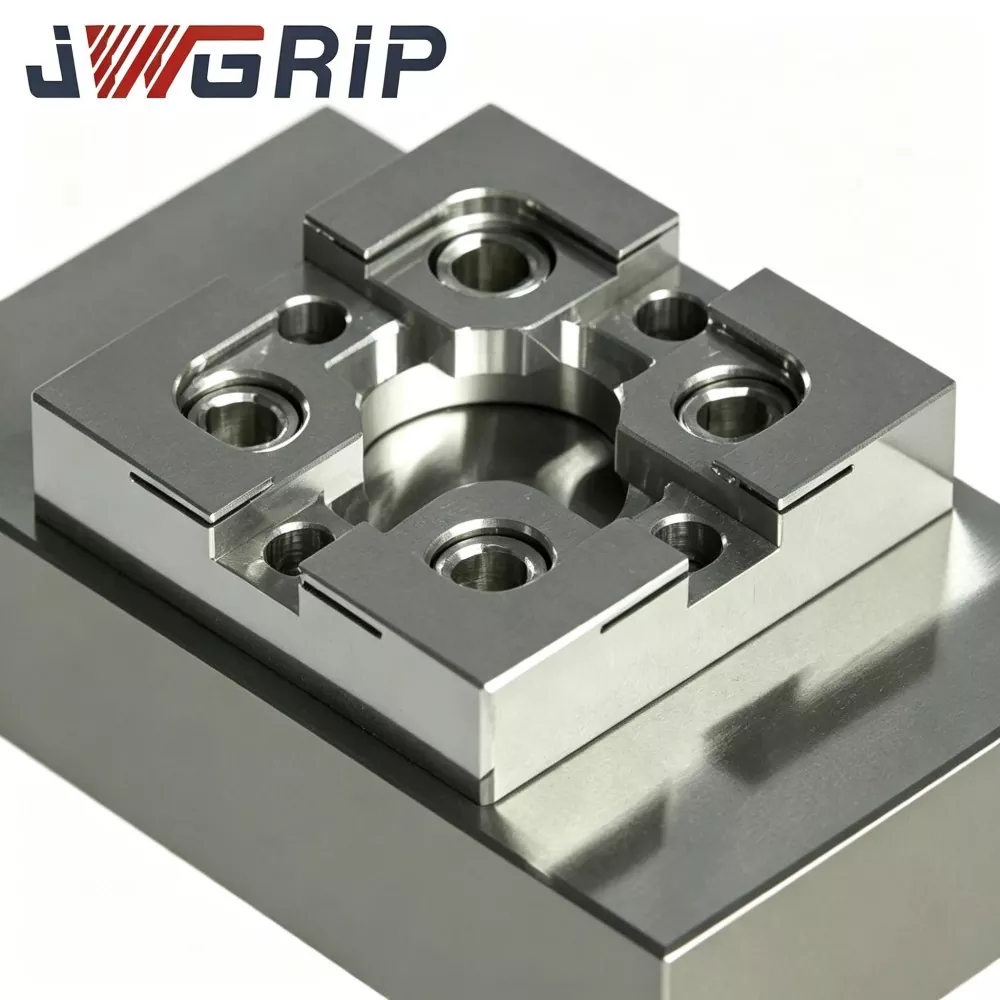
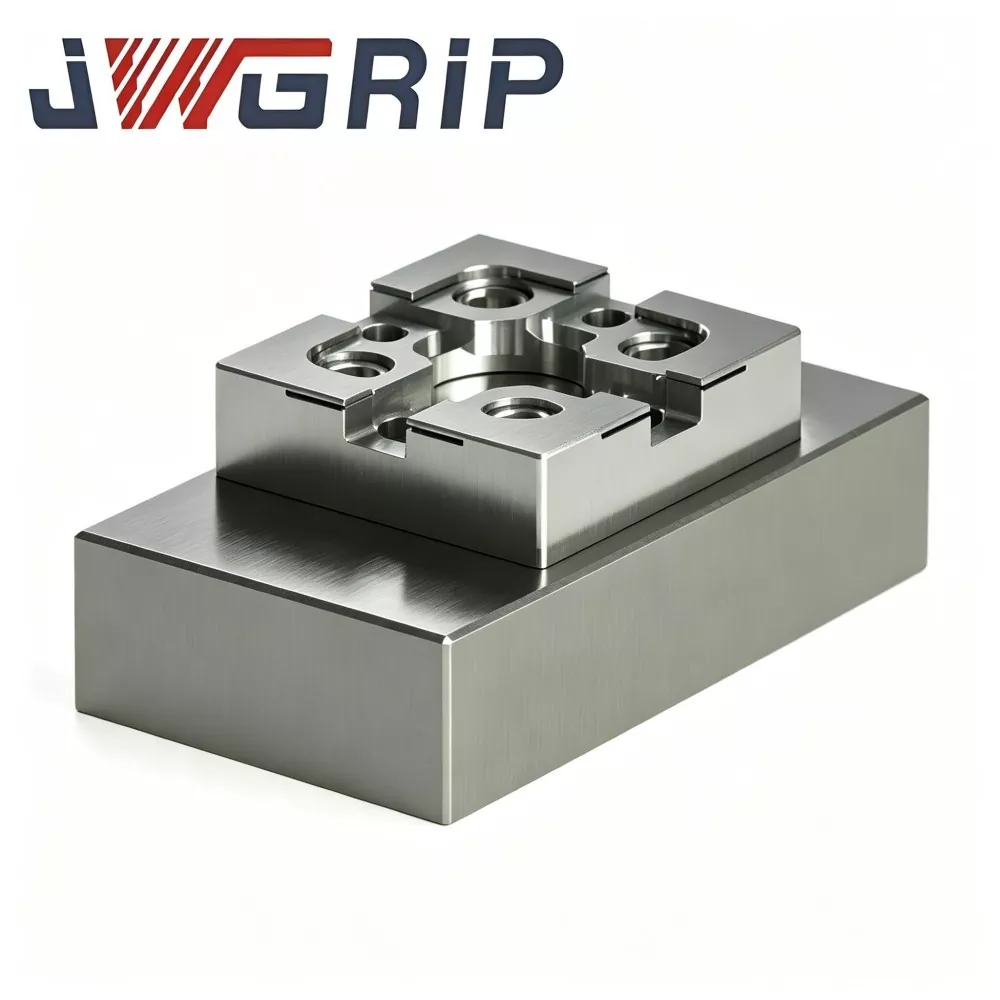
1. Estructura de borde de referencia antidesgaste de esquinas redondeadas tipo R La transición redondeada optimizada reemplaza las esquinas afiladas en ángulo recto. Las pruebas de desgaste comparativas demuestran que, con la misma frecuencia de contacto de la sonda, el volumen de desgaste de las esquinas se reduce en aprox. 31 % en comparación con los bloques de calibración cuadrados ordinarios, lo que pospone efectivamente el fallo del borde de referencia causado por el desconchado.
2. Tratamiento de envejecimiento para aliviar el estrés en varios pasos El sustrato de acero para herramientas estabilizado de alta calidad se somete a un envejecimiento térmico en varios pasos para minimizar el estrés interno residual. Después del pulido final, la planitud y perpendicularidad estables se mantienen dentro del rango de temperatura ambiente del taller de 18-28 ℃; variación dimensional controlada por debajo de 0,002 mm.
3. Proceso de rectificado de ultraprecisión de múltiples caras Seis superficies de referencia clave reciben un rectificado de superficie de ultraprecisión. Perpendicularidad de la cara adyacente ≤0,003 mm; cada planitud de la superficie de referencia ≤0,002 mm. La precisión geométrica superior garantiza un cálculo confiable del desplazamiento del origen para los ciclos de sondeo automáticos de EDM.
4. Protección anticorrosión de pasivación de superficies Tratamiento antioxidante de pasivación densa en superficies exteriores. Resiste la erosión química por salpicaduras de fluido dieléctrico EDM y reduce el riesgo de oxidación en un ambiente húmedo del taller que rodea el tanque.
5. Diseño de montaje premecanizado versátil Orificios para roscas de montaje y orificios para pasadores de ubicación estándar prefabricados. Se puede fijar directamente a placas de fijación de punto cero, mandriles magnéticos o placas base personalizadas sin mecanizado secundario adicional.
6. Tamaños estándar más modificaciones personalizadas basadas en dibujos Las dimensiones estándar de sujeción de moldes comunes están en stock. El diseño personalizado de la cara de referencia, el patrón de orificios y los ajustes del contorno exterior se admiten mediante dibujos de ingeniería para proyectos de accesorios de electroerosión no estándar.
7. Inspección metrológica rastreable de la unidad completa Cada bloque terminado está marcado con láser con un número de serie único. Para cada pieza se archivan registros de metrología completos que cubren la planitud, la perpendicularidad y la dimensión de la esquina R, lo que respalda la gestión de calidad rastreable para los fabricantes de moldes de gran volumen.
Flujo de fabricación completo
Cada lote de producción del bloque de calibración CNC tipo R JWGRIP para sujeción de piezas de electroerosión ejecuta un flujo de trabajo de producción estandarizado de secuencia completa: prueba de composición entrante de materia prima → fresado CNC de desbaste → envejecimiento de alivio de tensión en varias etapas → mecanizado semiacabado → conformado de esquinas R → rectificado de precisión para todas las caras de referencia → acabado de roscas y orificios → inspección de CMM de artículo completo → marcado láser del número de serie → pasivación antioxidante de la superficie → final reinspección → almacenamiento de productos terminados.
● La producción sigue las reglas del sistema de gestión de calidad ISO 9001.
● Dispositivos de medición de núcleos: MMC, interferómetro óptico, probador de perpendicularidad de regla cuadrada, todos reciben calibración metrológica periódica.
● Cada unidad terminada viene con un informe de inspección independiente; Se pueden suministrar certificados de materiales y registros parciales de verificación de terceros a pedido del cliente.
Guía de almacenamiento: Mantenga el bloque de calibración dentro de la caja del medidor antimagnético a prueba de golpes. Evite el impacto de objetos pesados, los rayones y la exposición prolongada a la humedad. Limpie minuciosamente las superficies de referencia después de cada uso en la máquina antes de guardarlas. El impacto puede producir microdeformaciones invisibles y dañar la precisión de la metrología incluso sin abolladuras visibles.
Tabla de referencia de solución de problemas
|
Síntoma |
Posible causa raíz |
Manejo recomendado |
|
La lectura de compensación de coordenadas fluctúa repetidamente |
Superficie de montaje de acoplamiento sucia; tornillo de fijación flojo; aguja de sonda doblada |
Desmontar, limpiar las superficies de contacto, volver a apretar los tornillos; inspeccionar y reemplazar el lápiz óptico de la sonda dañado |
|
La desviación del origen crece gradualmente después de una operación de semanas |
El borde de referencia sufre desgaste o microdescantillado. |
Inspeccione el estado de la esquina con el instrumento de aumento; reemplace el bloque una vez que aparezca la marca de desgaste |
|
Gran error de perpendicularidad en el resultado del sondeo |
El tornillo demasiado apretado deforma el bloque; Partículas extrañas atrapadas debajo de la base del bloque. |
Vuelva a instalar de acuerdo con las especificaciones de torsión; Limpie a fondo la interfaz del asiento inferior. |
Comparación de referencia
La mayoría de los bloques de calibración EDM comerciales adoptan esquinas afiladas en ángulo recto de 90 grados sin perfil de dispersión de tensión tipo R; muchos fabricantes omiten el envejecimiento de ciclos múltiples y solo aplican un enfriamiento simple.
1. Capacidad antidesgaste de las esquinas: los bloques de ángulos agudos de la competencia generan microdesgaste después de 400-700 impactos de sonda. La transición redondeada tipo R de JWGRIP mejora en gran medida el rendimiento antidescantillado bajo golpes repetidos de la sonda.
2. Gestión del estrés interno: muchos productos de la competencia pasan por alto el envejecimiento secundario. La lenta liberación de tensión posterior al rectificado provoca una desviación de la planitud ante los cambios de temperatura del taller. Nuestro envejecimiento en varios pasos elimina la mayor parte del estrés residual para lograr una estabilidad geométrica a largo plazo.
3. Estándar de inspección: algunos proveedores solo realizan inspecciones por muestreo dimensional parcial. Cada bloque JWGRIP recibe una inspección CMM de artículo completo con un número de serie único para su trazabilidad.
4. Capacidad de proyectos personalizados: muchas fábricas solo pueden entregar tamaños estándar fijos. Aprovechando la capacidad orientada a la exportación directa de fábrica, desarrollamos bloques modificados a medida para requisitos especiales de diseño de accesorios de electroerosión.
Preguntas frecuentes
P1: ¿Puede el bloque de calibración CNC tipo R JWGRIP para sujeción de piezas EDM lograr cero desgaste en las esquinas?
R1: La esquina redondeada tipo R reduce el desgaste y los riesgos de microastillas, pero no se puede lograr un desgaste cero después de miles de impactos de la sonda. La inspección visual ampliada y periódica sigue siendo necesaria en el uso diario. Reemplace el bloque inmediatamente una vez que aparezcan rayones, marcas de desgaste o muescas en los bordes de referencia para evitar datos de referencia de coordenadas incorrectos.
P2: ¿Se puede aplicar este bloque de calibración para la inspección dimensional de piezas terminadas fuera de línea?
A2: El bloque de calibración CNC tipo R JWGRIP está optimizado para la referencia de coordenadas en la máquina EDM. No está diseñado para la inspección fuera de línea de alta precisión de piezas terminadas. Elija juegos de bloques patrón estándar si necesita una medición fuera de línea estilo laboratorio.
P3: ¿Admiten la producción personalizada para dimensiones exteriores especiales o diseños de orificios de montaje no estándar?
R3: Sí. Envíe dibujos técnicos completos con requisitos claros para el contorno exterior, las posiciones de la cara de referencia, el diseño de los orificios y las especificaciones de tolerancia. El equipo de ingeniería completa la evaluación de la capacidad de fabricación en un plazo de 12 días hábiles y emite una cotización formal.
P4: ¿Qué condiciones de daño están excluidas de la garantía?
A4: Este es un medidor de referencia de alta precisión. La garantía cubre defectos originados en la fabricación, incluida la planitud, la perpendicularidad y la desviación dimensional fuera de especificación en el momento de la entrega. Los daños y la pérdida de precisión causados por colisiones, rayones, torsión de montaje inadecuada y desgaste normal de servicio están fuera de la cobertura de la garantía.
Categoría relacionada
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.
Recomendaciones de noticias