- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

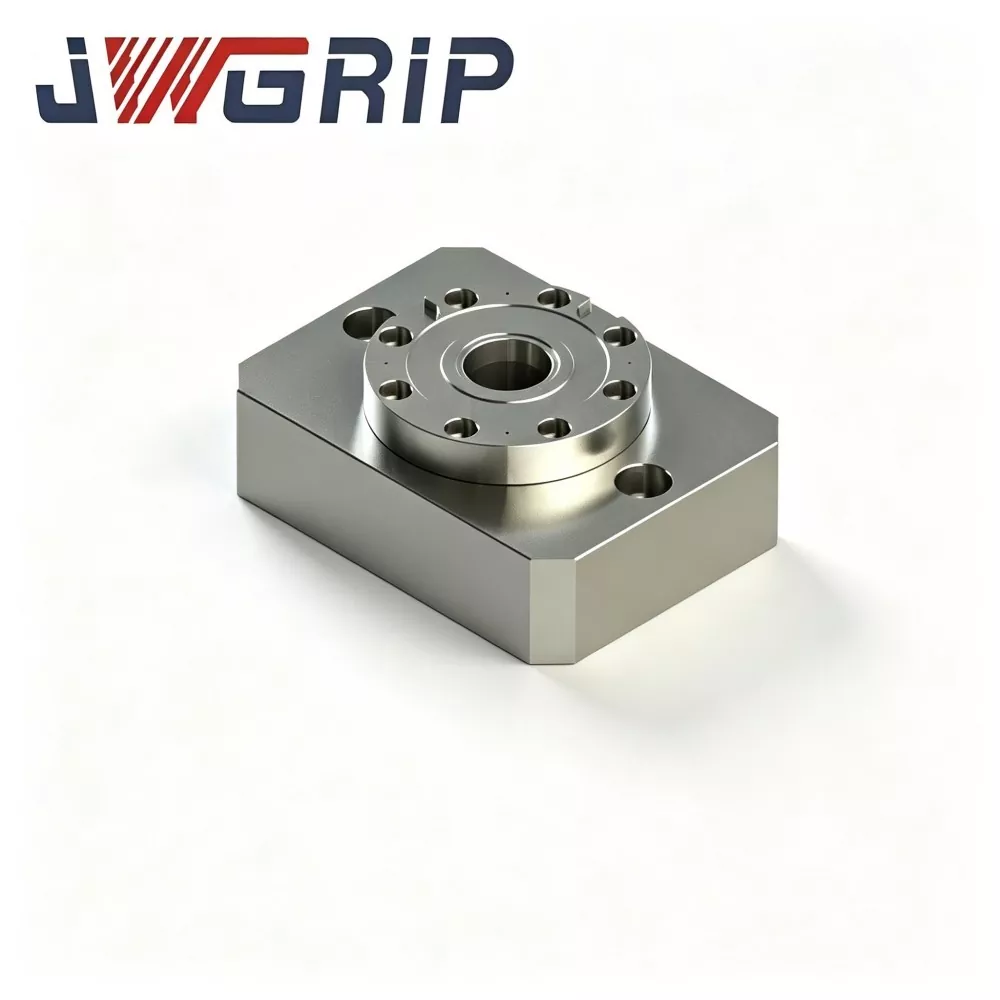
Mandril de posicionamiento de punto cero de un solo centro
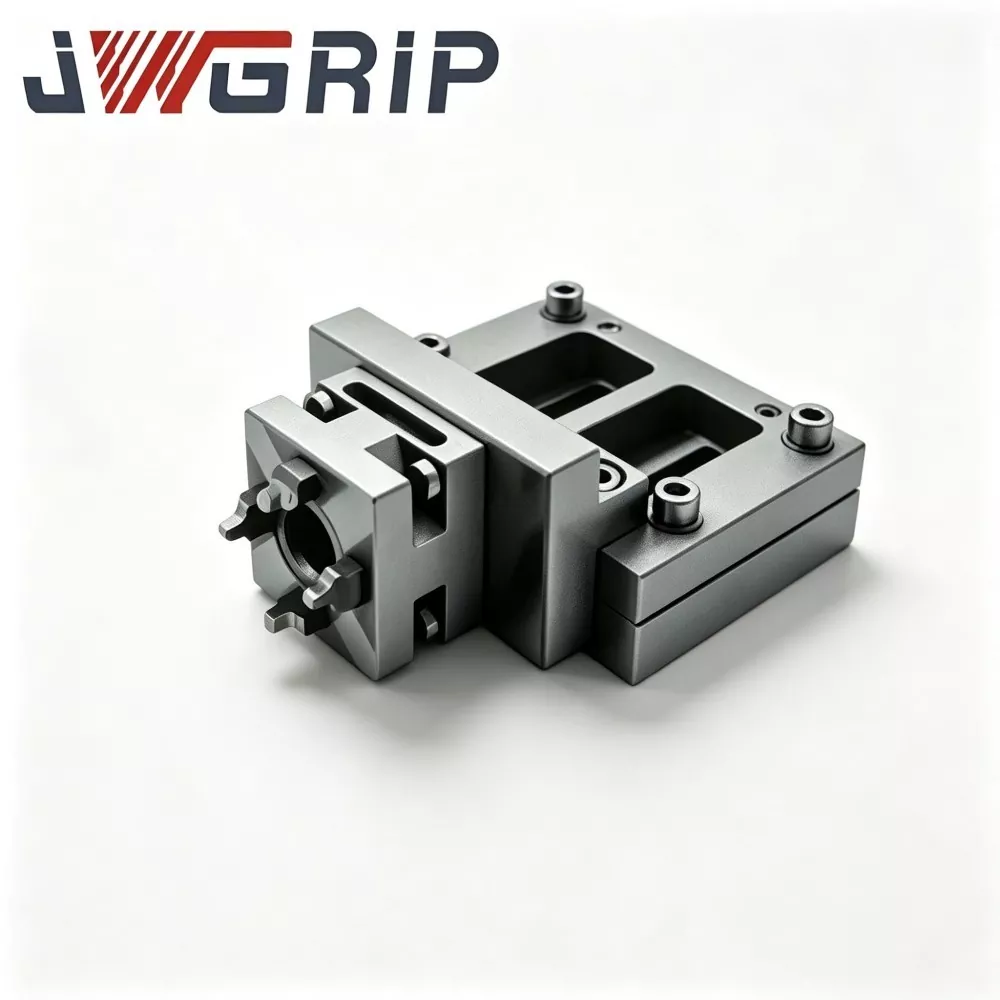
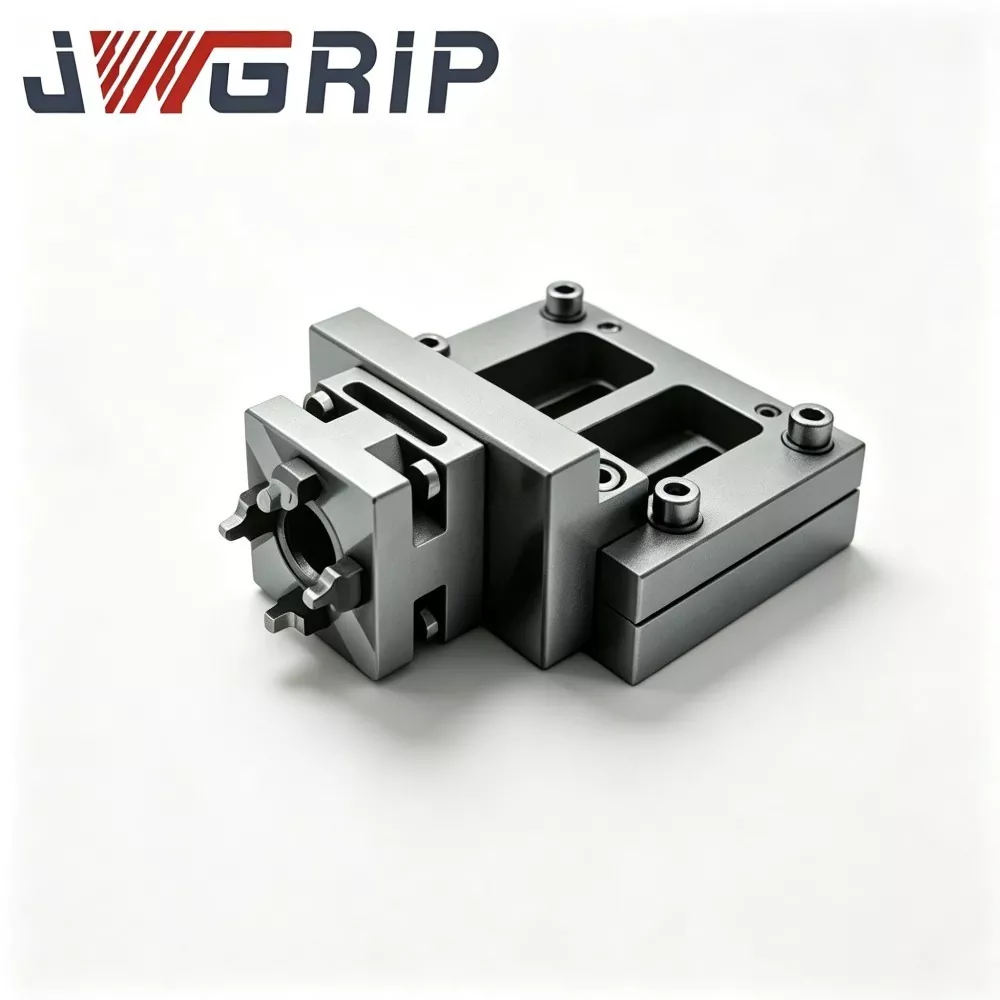
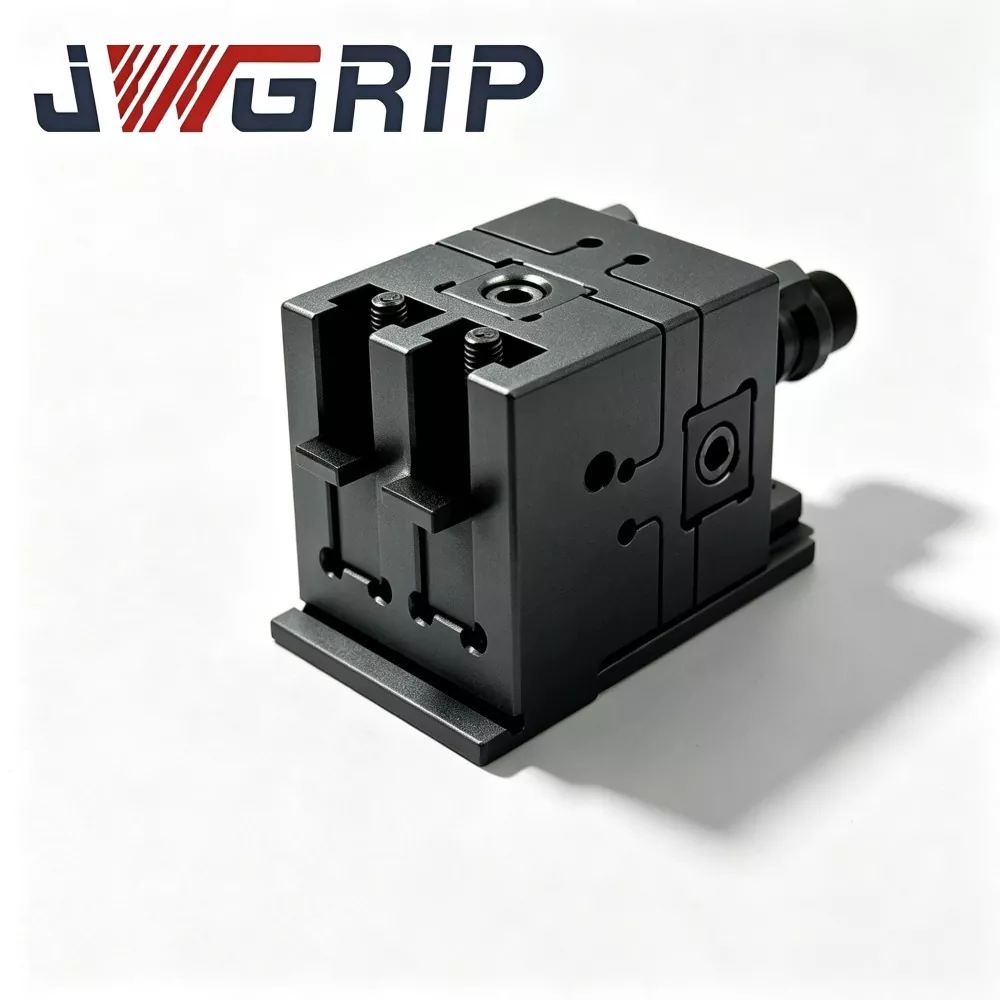
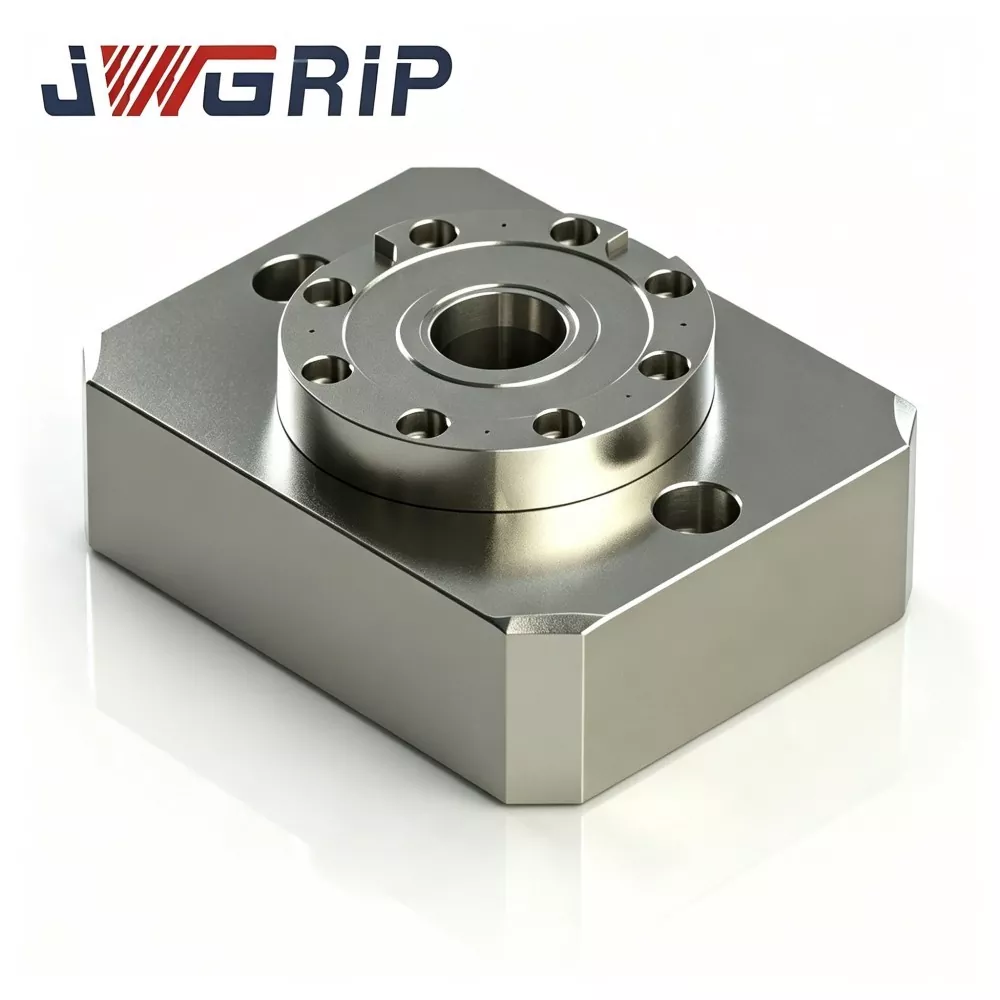
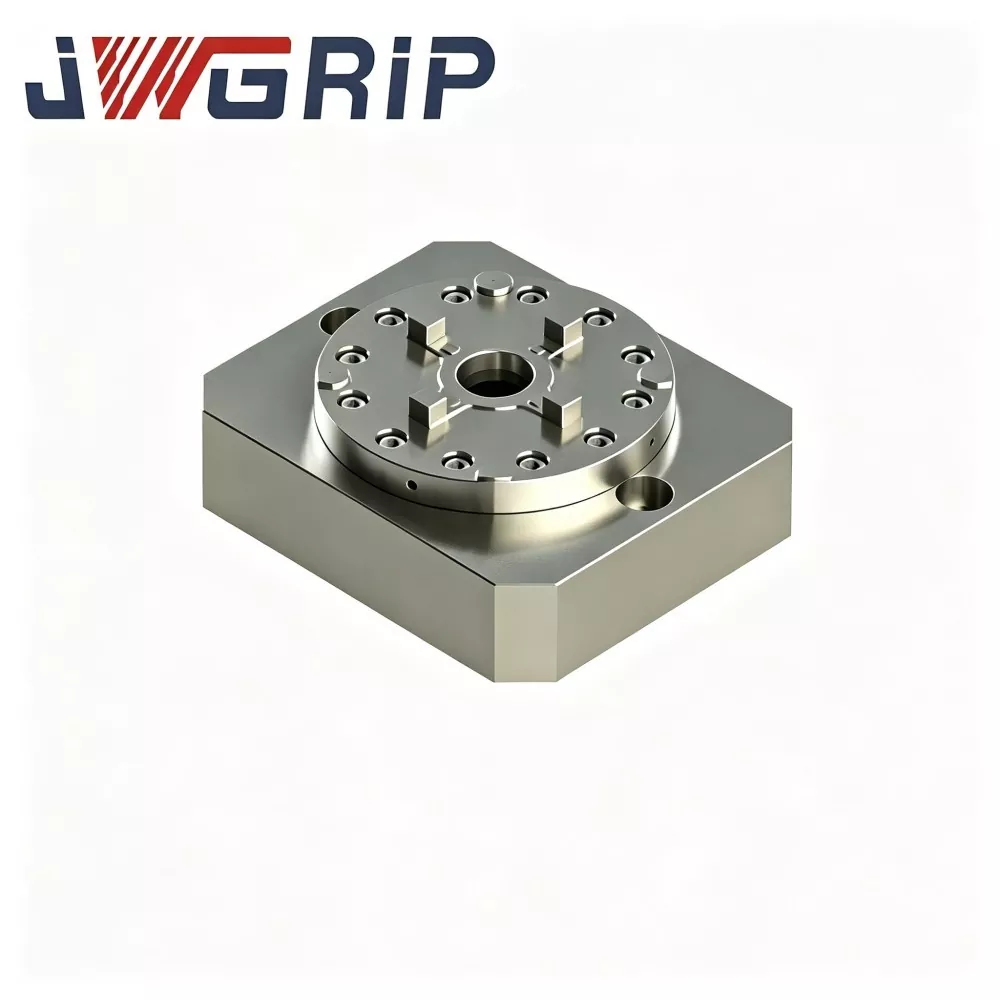
JWGRIP es el fabricante y proveedor del mandril profesional de posicionamiento de punto cero de un solo centro en China. Como unidad modular central de la serie estándar de mandril de sujeción de punto cero, este producto es un dispositivo de posicionamiento y bloqueo de punto cero independiente especialmente diseñado para sistemas flexibles de cambio rápido CNC. Adopta un diseño de estructura modular independiente, que sirve como unidad de ensamblaje básica para diseños de accesorios personalizados y resuelve de manera efectiva las limitaciones de diseño de las tradicionales paletas integrales de punto cero de múltiples estaciones.
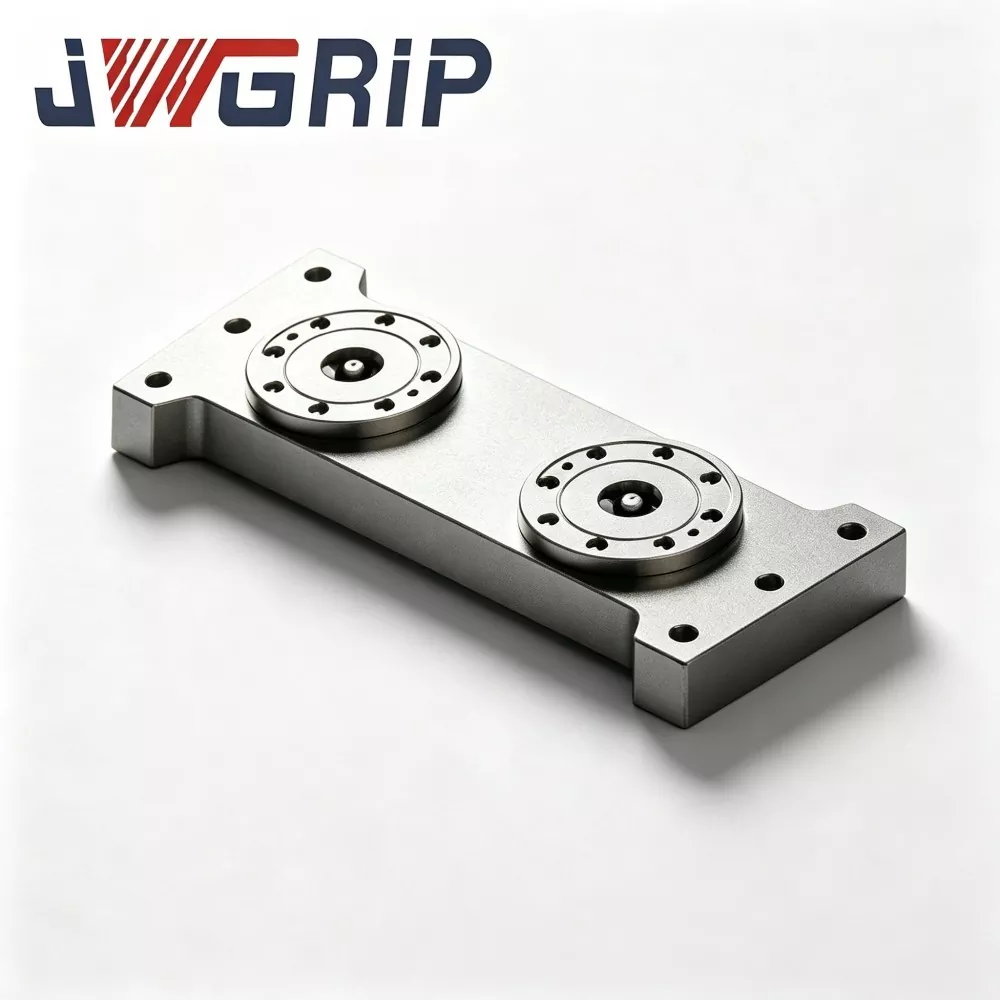
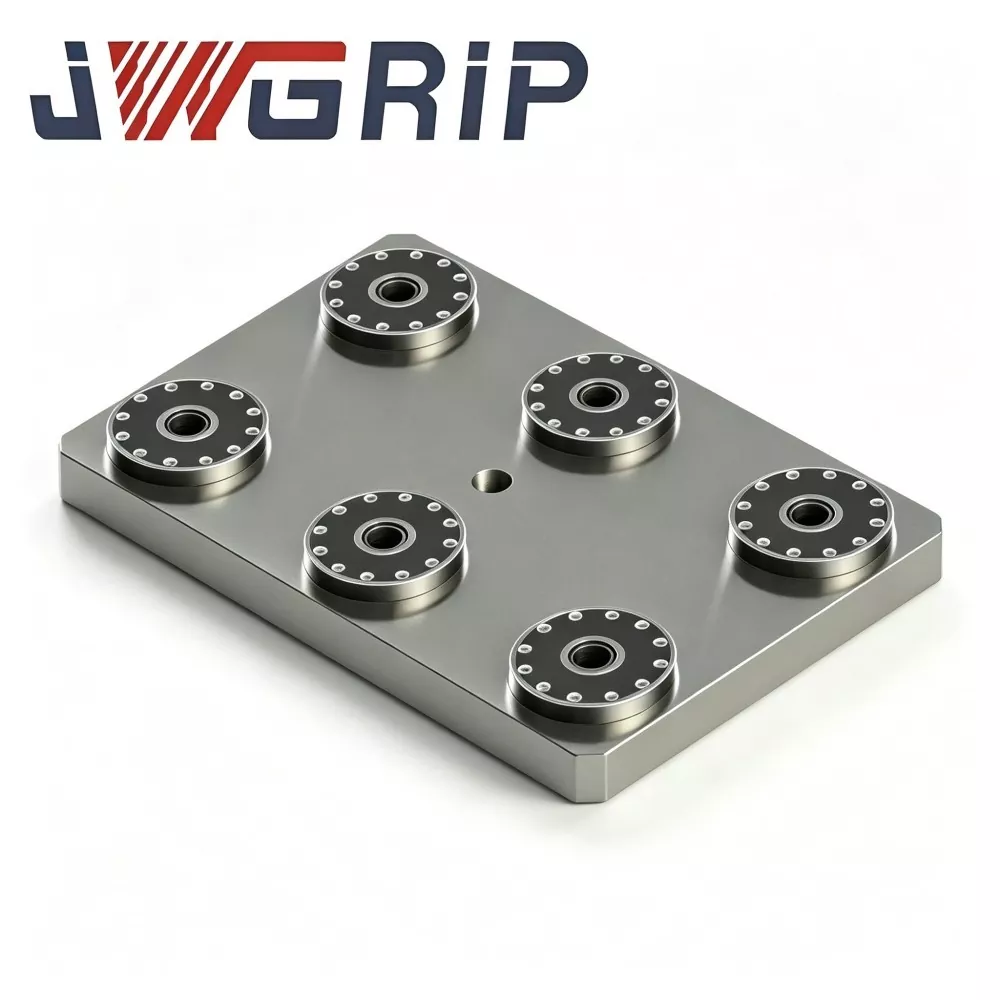
El mandril de posicionamiento de punto cero de un solo centro presenta una alta precisión de posicionamiento, una fuerte compatibilidad estructural y una escalabilidad de diseño flexible. A diferencia de los pallets multiestación integrados de tamaño fijo, este mandril modular de un solo punto permite la combinación libre de múltiples unidades según las especificaciones reales de la pieza de trabajo y los tamaños de base del accesorio. Los usuarios pueden organizar mandriles únicos o múltiples en diseños de matriz arbitrarios con distancias entre centros personalizables, adaptándose completamente al procesamiento de muestreo de una sola pieza, producción esporádica de lotes pequeños y escenarios de mecanizado de mantenimiento de moldes.
Admite el reemplazo rápido manual de accesorios para mejorar la eficiencia de la configuración del taller y también se puede utilizar como un componente modular básico para sistemas de accesorios automatizados. Aplicable universalmente a centros de mecanizado verticales, centros de mecanizado horizontales y máquinas herramienta CNC de 5 ejes, proporciona soluciones de cambio rápido de punto cero altamente flexibles, personalizables y rentables para la fabricación moderna de alta mezcla y bajo volumen.
Componentes principales
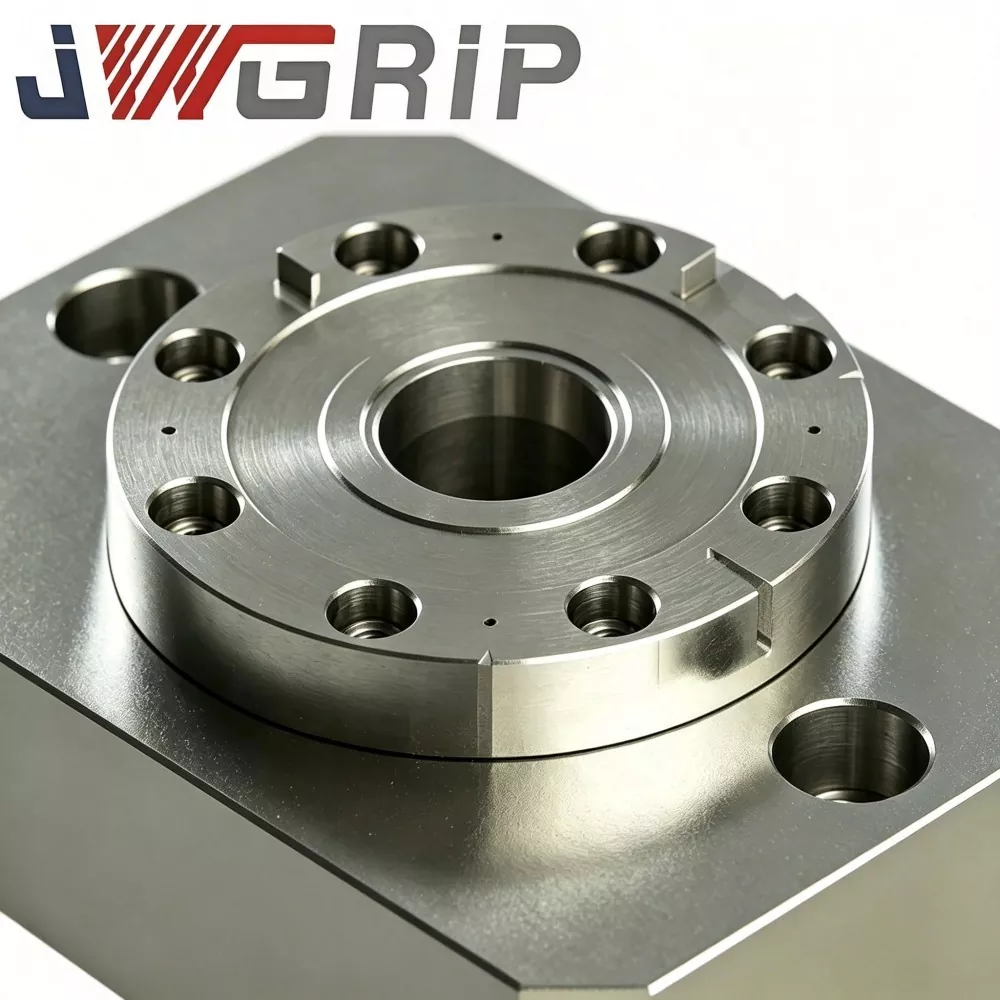
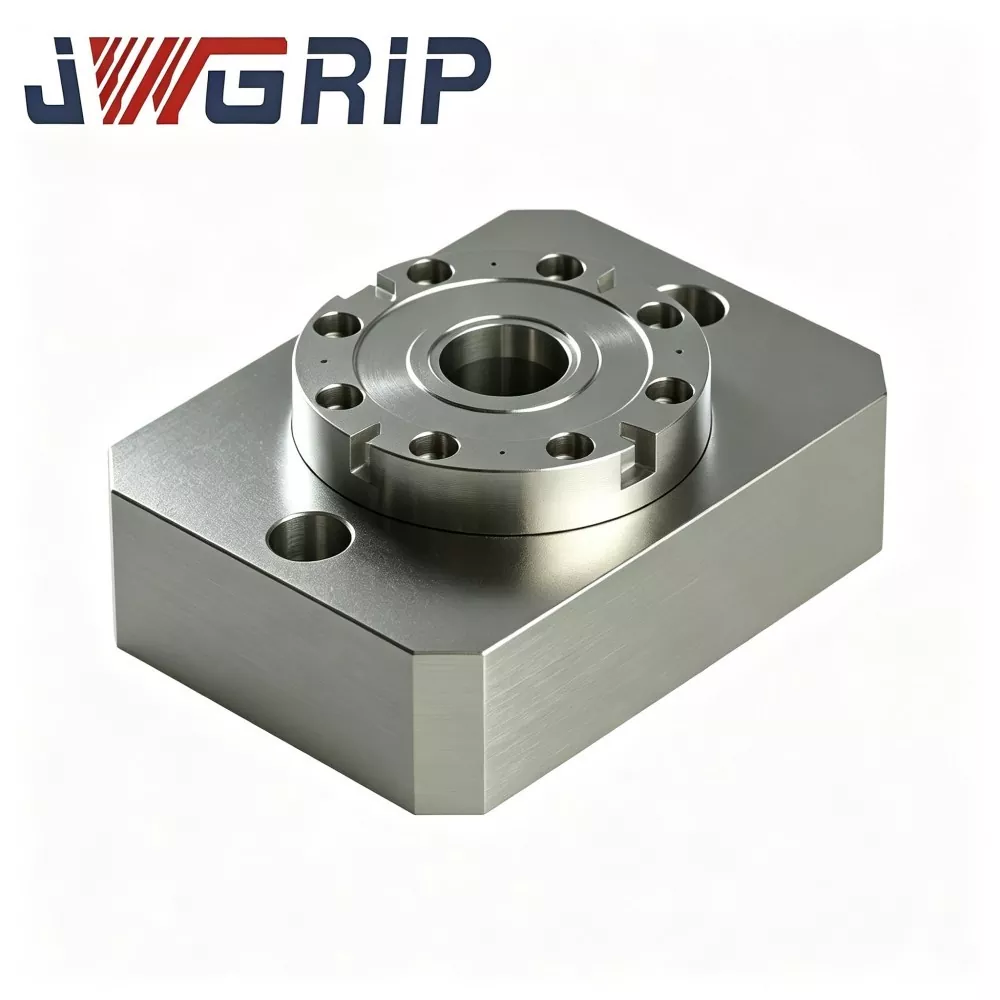
Cada mandril de posicionamiento de punto cero de un solo centro JWGRIP es un mecanismo de bloqueo de ubicación autónomo y no depende de una placa de paleta base externa. Cada unidad incluye:
Cuerpo principal del portabrocas
Conjunto de casquillo de posicionamiento de punto cero
Pistón de bloqueo neumático incorporado
Pasajes de entrada de aire
Interfaz de salida de señal de estado de bloqueo
Orificios de brida de montaje
Enfoques de implementación
Modo 1: Operación independiente de un solo punto
1. Monte un mandril de un solo centro en la mesa de trabajo de la máquina herramienta.
2. Coloque la base del dispositivo equipada con un perno de tracción de punto cero en el portabrocas y active el bloqueo.
3. Ideal para piezas de trabajo de una sola pieza, muestreo de insertos de molde y trabajos de reparación de moldes.
Modo 2: combinación de matriz de múltiples mandriles
1. Fije dos, cuatro o más mandriles de un solo centro en las mesas de trabajo con ranura en T de la máquina. Establezca una distancia central personalizada según la huella de la base del accesorio.
2. Coloque la cantidad correspondiente de pernos de tracción de punto cero en las bases de los accesorios para realizar la localización y sujeción de múltiples puntos.
Diferencia clave frente a las paletas prefabricadas de dos o cuatro centros: los clientes configuran el espacio entre platos en el sitio en lugar de preestablecerlo en fábrica, lo que se adapta a bases de accesorios irregulares y no estándar.
Flujo de trabajo completo
1. Asegure los pernos de la brida del mandril a la mesa de trabajo de la máquina herramienta.
2. Coloque la base del dispositivo equipada con pernos de tracción de punto cero en la cara de ubicación del portabrocas.
3. Suministre aire comprimido de 0,5 a 0,7 MPa. El pistón interno impulsa el mecanismo del buje para realizar el bloqueo por tracción.
4. Una vez completado el bloqueo, se emite una señal de confirmación de posición NPN y la máquina CNC comienza a cortar ciclos.
5. Al finalizar el mecanizado, libere la presión del aire; Los casquillos se desbloquean y la base del accesorio se puede quitar.
Técnica de fabricación
· El sustrato del mandril adopta una aleación de acero templado y revenido. Los espacios en blanco pasan por ciclos de desbaste, semiacabado y envejecimiento dual para aliviar la tensión para eliminar la tensión residual generada durante el procesamiento CNC. En condiciones de disposición de conjunto, cada mandril soporta una fuerza de impacto de corte alternante; la tensión no liberada desencadenaría una microdeformación invisible y degradaría la precisión de la localización repetida durante un tiempo de ejecución prolongado.
· Los casquillos de posicionamiento utilizan acero para cojinetes de alta dureza. Los orificios interiores reciben un superacabado de enfriamiento y bruñido para garantizar un rendimiento confiable de localización repetida para cada mandril individual.
Nota fundamental para el uso del conjunto: la precisión calificada de un plato individual no es igual a la precisión general del sistema de conjunto. Después de montar varios mandriles en la mesa de trabajo, los operadores deben realizar una indicación manual y una alineación para calibrar las posiciones mutuas entre los mandriles. Esta es la diferencia fundamental con respecto a los palets monolíticos calibrados en fábrica.
Ventajas de la artesanía
1. Disposición libre sin restricciones de espacio entre estaciones fijas En comparación con las paletas prefabricadas integradas de estaciones múltiples, estos mandriles modulares independientes permiten a los usuarios definir la distancia entre centros del mandril libremente. Se adapta a bases de accesorios irregulares no estándar y resuelve el problema de las posiciones inmutables de los orificios preestablecidos en paletas terminadas.
2. Rentable para muestreo, pedidos de bajo volumen y reparación de moldes esporádicos La función de cambio rápido de punto cero se puede implementar con solo uno o dos mandriles, sin una gran inversión única en paletas de múltiples estaciones de tamaño completo. Para la modificación de moldes y el muestreo de prototipos con una baja tasa de utilización de la estación de trabajo, se reduce el gasto de capital inicial.
3. Adapte a mesas de trabajo compactas con espacio de instalación limitado. Algunos centros de mecanizado compactos de 5 ejes y de tamaño pequeño no pueden acomodar paletas de punto cero integradas de gran tamaño. Los mandriles de un solo centro y factor de forma compacto se pueden distribuir para aprovechar al máximo el espacio limitado de la mesa con ranura en T.
4. Expansión de capacidad por etapas conveniente En la etapa inicial del proyecto, implemente una pequeña cantidad de mandriles para realizar pruebas de muestreo. Cuando el volumen de pedidos aumente más adelante, simplemente compre mandriles idénticos adicionales para crear conjuntos de mandriles múltiples. Las unidades existentes siguen siendo totalmente utilizables sin desperdicio de inversiones anteriores.
5. Admite tanto la operación manual como las adaptaciones de automatización Los operadores pueden intercambiar accesorios manualmente. Mientras tanto, los puertos neumáticos y las interfaces de señal se conectan a los sistemas de control PLC. Después de la disposición del conjunto, todo el sistema de fijación puede funcionar con robots industriales para la carga y descarga automática.
6. Compatible con el perno de tracción de punto cero D20 estándar en toda nuestra serie de accesorios. Las bases de los accesorios existentes se pueden reutilizar después de actualizar los pernos de tracción D20, lo que protege la inversión anterior en activos fijos de los clientes.
Historias de aplicaciones
El mandril de posicionamiento de punto cero de un solo centro JWGRIP se utiliza ampliamente en talleres de fabricación de moldes y fábricas de componentes de precisión de bajo volumen. Dos casos de campo muestran sus fortalezas así como las limitaciones inherentes de las soluciones de tipo modular.
Caso 1: Fábrica de moldes de tamaño mediano
Este cliente recibe principalmente pedidos de reparación de moldes y muestreo de nuevos productos en lugar de producción repetitiva en masa.
· Inversión inicial: 4 juegos de mandriles de punto cero monocentro JWGRIP. La mayoría de las veces, solo se utilizan 1 o 2 mandriles para trabajos de reparación y muestreo de insertos de molde. Cuando se requieren bases de accesorios más grandes, se ensamblan cuatro mandriles en un diseño de matriz.
· Resultado: en comparación con la compra de una paleta completa de cuatro centros, el costo de adquisición inicial disminuye y la tasa de utilización del equipo mejora para pedidos de lotes pequeños.
· Limitación: cada vez que las especificaciones de la base del dispositivo cambian en el modo de matriz, se requiere una recalibración para las posiciones relativas del mandril, lo que consume horas de mano de obra de configuración adicionales.
Caso 2: Subcontratista de componentes de precisión
La fábrica posee múltiples centros de mecanizado compactos de 5 ejes cuyo espacio de mesa no puede acomodar paletas estándar de punto cero de estaciones múltiples.
· Se instalan dos mandriles de un solo centro JWGRIP en cada máquina de 5 ejes. El espaciado de los portabrocas personalizado coincide con las bases de sus propios accesorios.
· El cambio rápido de punto cero se realiza en equipos compactos de 5 ejes, lo que rompe el cuello de botella de que las paletas integradas prefabricadas no se pueden instalar en mesas de trabajo de tamaño pequeño.
Flujo de trabajo de producción completo
1. Forja y revenido de piezas en bruto de acero aleado
2. Mecanizado de desbaste
3. Primer envejecimiento para aliviar el estrés
4. Semiacabado
5. Envejecimiento secundario para aliviar el estrés
6. Rectificado de súper precisión para caras de referencia
7. Ajuste a presión del casquillo
8. Conjunto de circuito neumático y componente de señal
9. Prueba de retención de presión de estanqueidad
10. Inspección de precisión de una sola unidad independiente
11. Tratamiento de protección antioxidante
12. Embalaje de exportación
Lista de verificación de inspección
· Prueba de precisión de posicionamiento repetida independiente para cada portabrocas
· Prueba de estanqueidad de retención de aire de 5 minutos; caída de presión máxima permitida ≤0,02 MPa
· Prueba funcional de bloqueo-desbloqueo cíclico
· Verificación funcional de lógica de salida de señal
Consejos de evaluación
1. Priorice la evaluación de su patrón de producción Elija los mandriles de un solo centro JWGRIP para trabajos de reparación de muestras, bases de accesorios irregulares no estándar o máquinas con espacio de mesa limitado. Para una producción de volumen masivo fija de 2 a 4 estaciones a largo plazo, se recomiendan más paletas integradas monolíticas para reducir la carga de trabajo de calibración en el sitio.
2. Si se planifica un diseño de conjunto de mandriles múltiples, verifique el diseño de las ranuras en T de la máquina herramienta para garantizar el espacio libre para el montaje de bridas. Reserve suficientes horas de mano de obra para la indicación y calibración en la máquina.
3. Mantenga estable la presión de la fuente de aire del taller entre 0,5 y 0,7 MPa. Reserve puntos de E/S de señal PLC NPN para proyectos orientados a la automatización.
4. Confirme las especificaciones del perno de tracción de punto cero en el sitio. La versión estándar se adapta a tiradores D20. Se encuentran disponibles conjuntos de casquillos internos personalizados a pedido para tamaños de pernos de tracción alternativos.
Prácticas de operación
· Sujete los mandriles de un solo centro a las mesas de trabajo con pernos de brida. Apriete estrictamente de acuerdo con los requisitos del valor de torsión. Un par insuficiente provoca micromovimientos del cuerpo del mandril durante el corte y daña la precisión de la localización; un torque excesivo deformará el sustrato del mandril.
· Instale un filtro de agua y aceite en la parte delantera de la entrada de aire para bloquear la humedad y las impurezas, evitando la oxidación y la abrasión del buje, lo que provoca una desviación de la precisión.
· Rocíe un aerosol de lubricante seco en los casquillos del portabrocas después de cada 80 a 100 horas de trabajo acumuladas. El aceite de motor líquido está estrictamente prohibido, porque el aceite atrapa virutas metálicas y provoca fallas por atasco de bujes.
· Limpie la cara de referencia de localización del mandril con aire comprimido en cada cambio de turno.
· Bajo la configuración de diseño de matriz: cada vez que se modifica el diseño del portabrocas, los operadores deben volver a indicar y recalibrar las posiciones mutuas del portabrocas; Los parámetros de coordenadas antiguos no se pueden reutilizar directamente.
· Evite impactos fuertes que golpeen la cara de localización del portabrocas. La colisión destruirá permanentemente la precisión de la unidad.
Embalaje y envío
· Embalaje: Cada mandril individual adopta una caja de cartón a prueba de golpes de exportación independiente con protección interior de espuma. Los pedidos a granel de platos múltiples adoptan cajas de madera maciza de calidad para exportación.
· Plazo de entrega estándar: 13-19 días laborables. Los SKU estándar seleccionados se mantienen en stock para un envío rápido.
Soporte posventa
· Garantía: La garantía de 12 meses para toda la unidad cubre defectos de fabricación de unidades de portabrocas individuales. La precisión de la posición mutua del conjunto de conjuntos después de la instalación in situ del cliente está excluida de la garantía, que pertenece al trabajo de puesta en marcha del lado del cliente.
· Documentos técnicos: Se suministran planos y documentos de funcionamiento online.
· Servicio pago: el soporte técnico remoto está disponible para pedidos de gran volumen.
· Modificación personalizada: se puede realizar ajuste de la dimensión de la brida y alteración de las especificaciones del perno de tracción.
· Evaluación de muestra: se puede organizar una muestra de evaluación de un solo plato; El comprador asumirá el costo del flete de la muestra.
Preguntas frecuentes
P1: ¿Las posiciones mutuas de varios mandriles en el diseño del conjunto están precalibradas en fábrica?
R: No. La inspección en fábrica solo garantiza la precisión de cada mandril independiente. Después del montaje del conjunto en la mesa de trabajo de la máquina herramienta, la distancia entre centros y el paralelismo entre los mandriles requieren que los clientes indiquen y calibren manualmente en la máquina. Esta es una característica inherente de las unidades de tipo modular.
P2: ¿En qué escenarios debo evitar seleccionar este mandril de posicionamiento de punto cero de un solo centro?
R: Para la producción en masa con un diseño de estación permanentemente fijo, se prefieren paletas integradas monolíticas para eliminar el trabajo de calibración repetido. Tampoco se recomienda para la implementación de conjuntos a gran escala si su taller carece de técnicos familiarizados con el trabajo de alineación y de indicación de dial.
P3: ¿Se pueden combinar estos mandriles con mis paletas de punto cero existentes?
R: Las bases de los accesorios se pueden compartir siempre que las especificaciones del perno de tracción sigan el estándar D20. Incluso para diseños de configuración mixta, la calibración en la máquina para posiciones relativas sigue siendo obligatoria.
P4: ¿Puede el mandril de posicionamiento de punto cero de un solo centro JWGRIP funcionar en máquinas de 5 ejes?
R: Sí. Su tamaño compacto se adapta a equipos de 5 ejes de tamaño compacto. Evalúe los riesgos de colisión entre el accesorio, el mandril y el movimiento de inclinación del husillo durante la fase de selección.
Información sobre la decisión de adquisiciones
La principal fortaleza del mandril de posicionamiento de punto cero de centro único JWGRIP radica en la flexibilidad modular. Intercambia horas de mano de obra parciales de puesta en marcha in situ por espaciamiento de estaciones libremente configurable, amplia compatibilidad de máquinas e inversión ampliable por fases.
Esta unidad modular no es universalmente "superior" en comparación con los palets monolíticos integrados. Se dirige a modos de producción específicos: muestreo de prototipos y reparación de moldes, accesorios irregulares no estándar, máquinas CNC de tamaño de mesa pequeña y fábricas que planifican paso a paso la implementación del sistema de punto cero.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.

Recomendaciones de noticias