- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

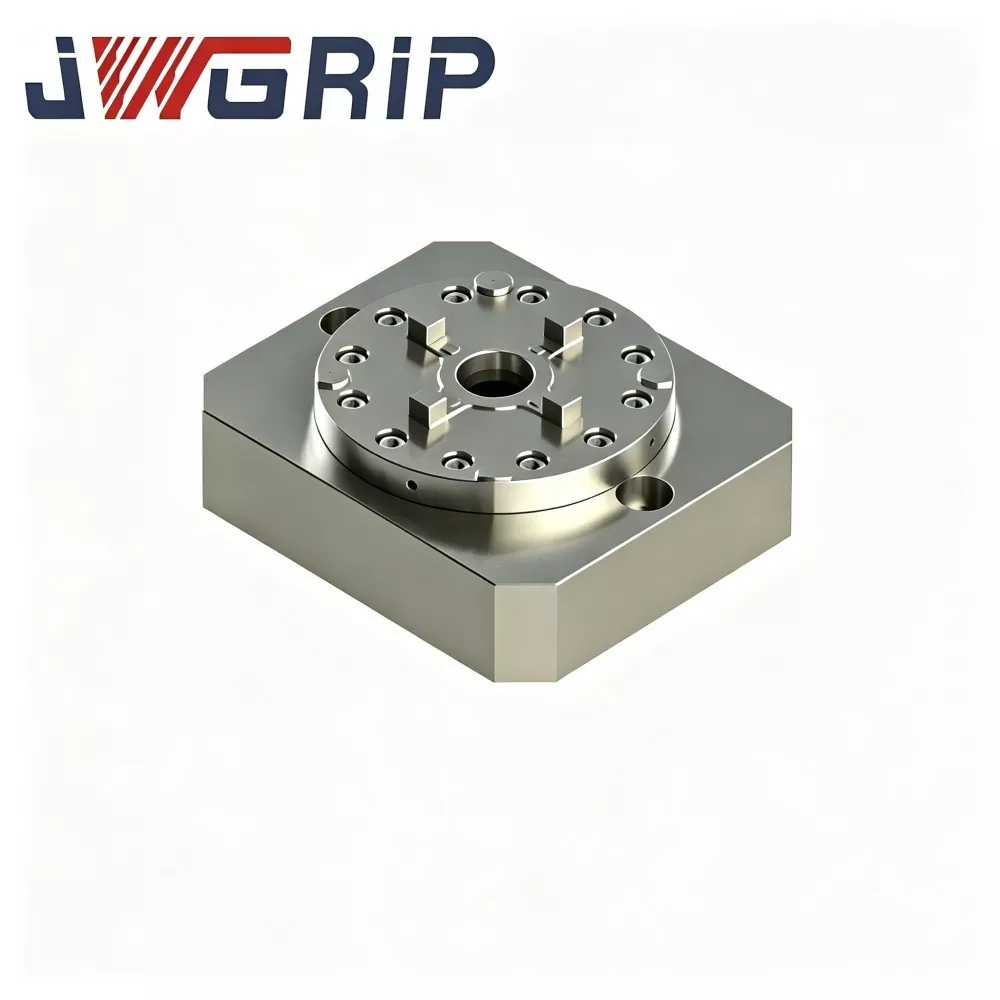
Portabrocas de sujeción de punto cero de centro único integrado
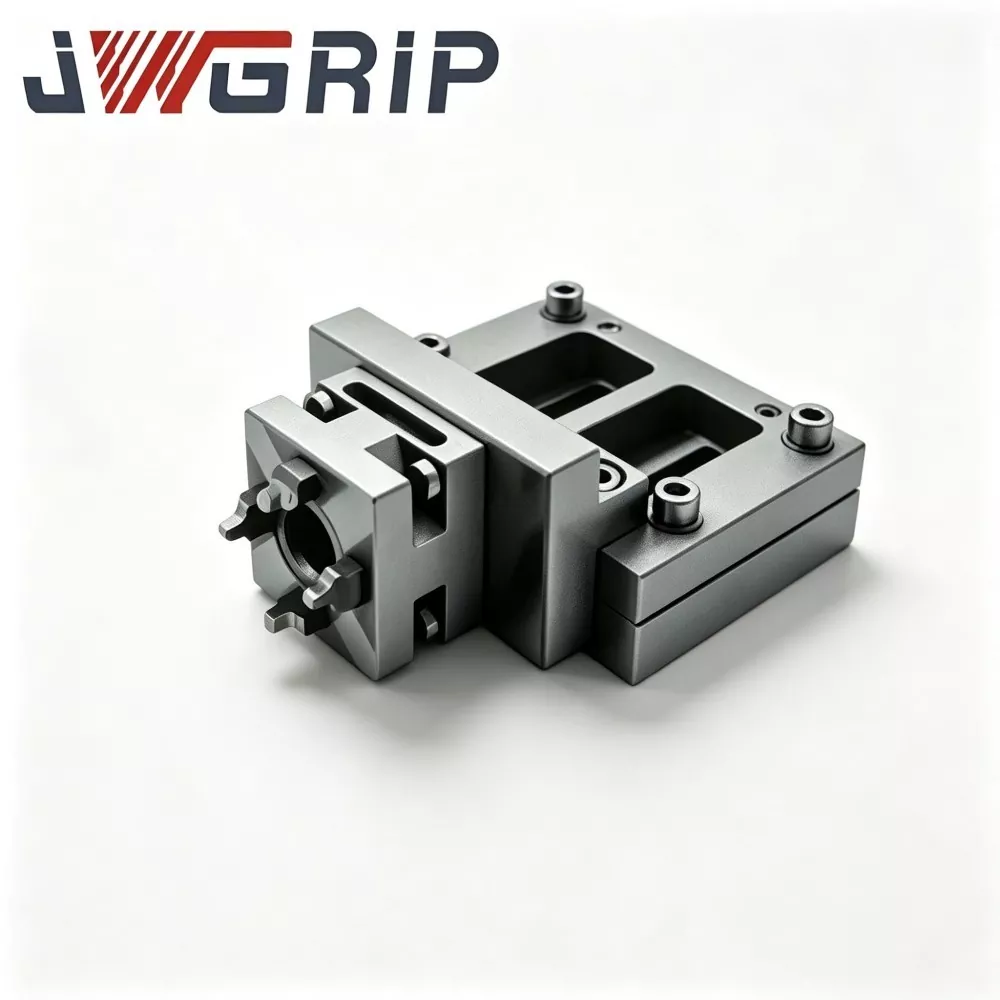
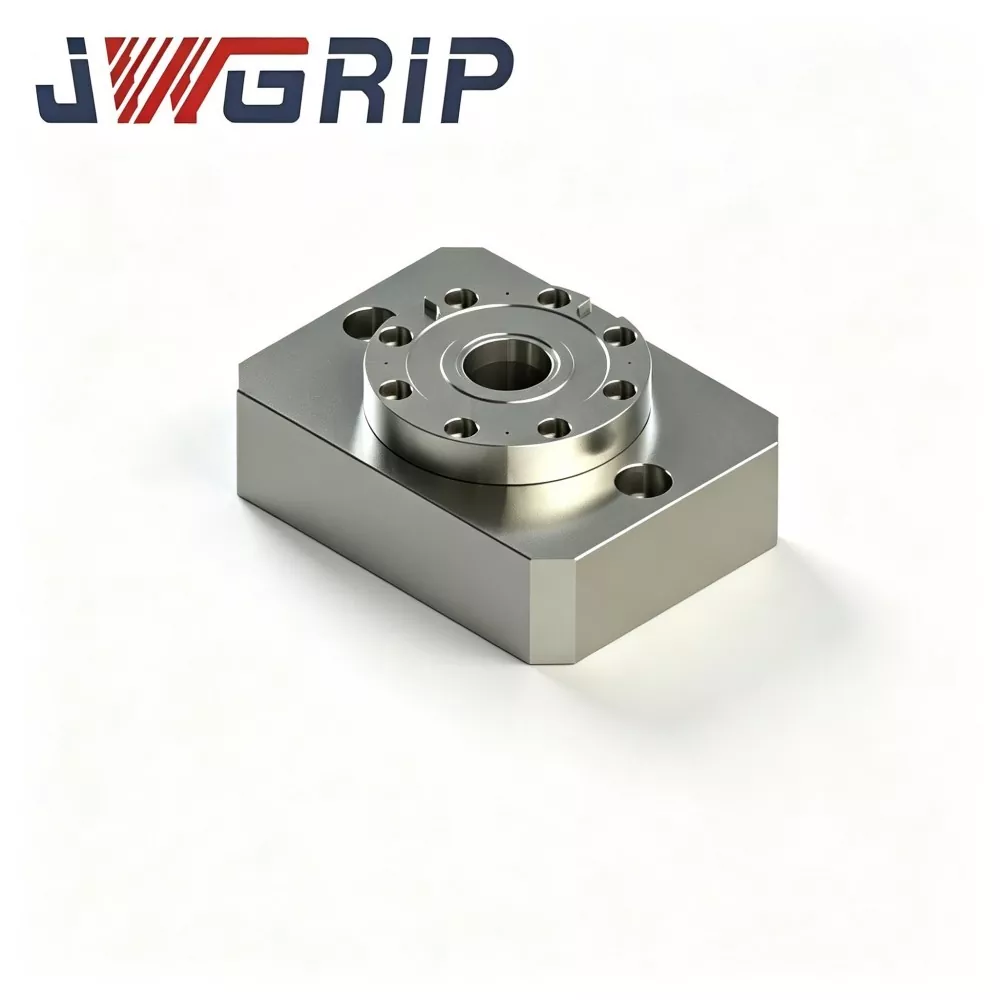
JWGRIP ofrece ventas directas de fábrica de mandriles de sujeción de punto cero de centro único integrados personalizados en China. Es un dispositivo integrado de posicionamiento y sujeción todo en uno, especialmente optimizado para las modernas máquinas compuestas de torneado-fresado CNC y centros de mecanizado vertical. A diferencia de las combinaciones tradicionales de accesorios de tipo dividido, este producto integra un mecanismo de sujeción autocentrante de un solo centro y una estructura de posicionamiento de bloqueo de punto cero en un cuerpo monolítico completo, que no requiere accesorios adicionales.
Al adoptar un diseño de conformado integral de una sola pieza, el mandril de sujeción de punto cero integrado de un solo centro elimina los procedimientos de calibración y ensamblaje en sitio de accesorios discretos. Toda la combinación de componentes principales, el rectificado de precisión y la puesta en marcha previa se completan en fábrica, lo que permite el uso plug-and-play para los usuarios finales con una precisión de referencia unificada y estable en un solo centro. Fabricadas con acero de aleación reforzado y un tratamiento térmico completo para aliviar la tensión, las superficies clave del producto se procesan mediante rectificado de ultraprecisión, lo que garantiza una concentricidad excelente y repetible durante el reemplazo frecuente de paletas.
Equipado con una estructura de sellado de laberinto interno, aísla eficazmente la emulsión de corte y las virutas de metal, brindando un rendimiento estable en condiciones de corte pesado y procesamiento de virutas altas. Este mandril de sujeción de alta eficiencia, que admite el preajuste fuera de línea y el rápido intercambio de paletas, es ampliamente aplicable para el mecanizado de precisión de piezas de trabajo con forma de eje y disco en las industrias automotriz, de componentes hidráulicos y de moldes, logrando una producción flexible automatizada, de alta precisión y alta eficiencia.
Hardware de la unidad central
Cada mandril de sujeción de punto cero integrado de un solo centro JWGRIP se produce a partir de una pieza forjada en bruto de una sola pieza. No existen costuras de ensamblaje entre las superficies de ubicación, las bridas de montaje y los conductos de aire internos. El montaje completo incluye:
Sustrato forjado de una sola pieza
Conjunto de pistón de bloqueo neumático incorporado
Conjunto de casquillo de posicionamiento de punto cero
Pasajes neumáticos integrados internamente
Interfaz de salida de señal de estado de bloqueo NPN
Orificios de montaje de brida para fregadero
Dos modos de implementación
Modo 1: Operación independiente de un solo punto
1. Fije la brida del mandril a la mesa de trabajo de la máquina herramienta.
2. Monte la base del dispositivo preequipada con pernos de tracción de punto cero D20 en la cara de referencia de ubicación del mandril.
3. Suministre aire comprimido de 0,5 a 0,7 MPa; El pistón interno impulsa los bujes para completar el bloqueo por tracción.
4. Salidas de señal de confirmación de posición, la máquina CNC ejecuta ciclos de corte pesado.
5. Una vez finalizado el mecanizado, libere la presión de aire para desbloquear y retire la base del dispositivo.
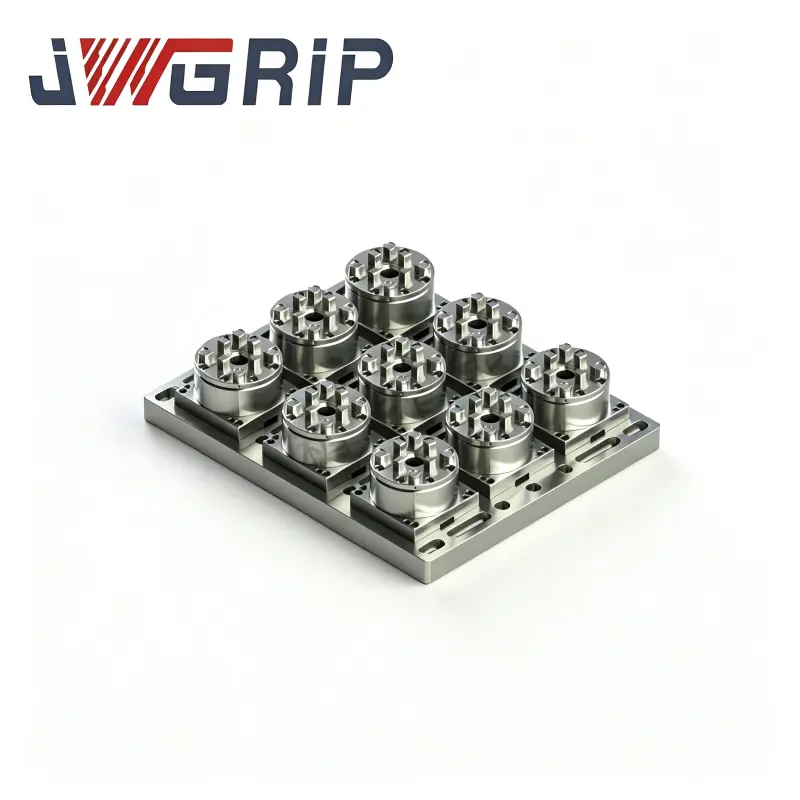
Modo 2: Modo de dispositivo de servicio pesado con conjunto de múltiples mandriles
1. Disponga varios mandriles integrados de un solo centro en las mesas de trabajo con ranura en T de máquinas herramienta de acuerdo con el peso de la base del dispositivo y las dimensiones exteriores. Varias unidades comparten cargas de corte de forma conjunta.
Nota importante: De manera similar a los mandriles modulares de estilo dividido, las relaciones de posición relativa entre los mandriles montados en matriz aún requieren indicación de cuadrante y alineación en la máquina, lo cual pertenece al alcance de la puesta en servicio del cliente en el sitio.
Notas de diseño de materiales y precisión
Las piezas en bruto de aleación de acero templado y revenido se someten a un envejecimiento dual para aliviar tensiones después de la forja. Bajo cargas de impacto cíclicas de alta resistencia, una liberación de tensión insuficiente provoca una deformación lenta del sustrato y acorta la vida útil del accesorio.
Los casquillos de posicionamiento de acero para rodamientos de alta dureza reciben un súper acabado de templado y bruñido del orificio interior, lo que brinda una precisión de localización repetida de ±2 μm por unidad individual.
La solución de forjado de una sola pieza requiere ciclos de producción más largos y un mayor costo de material, lo que resulta en un precio franco fábrica más alto en comparación con los mandriles de tipo dividido. Sin embargo, reduce en gran medida los costos ocultos causados por fallas en etapas posteriores y el reemplazo frecuente de piezas de repuesto.
Ventaja principal
1. Elimine los riesgos de fallas provocadas por las juntas y reduzca el tiempo de inactividad no planificado de la línea de producción. La relajación de la tensión de las uniones de los pernos en los mandriles de tipo dividido crea fallas progresivas ocultas, que generan problemas intermitentes en las piezas de trabajo fuera de las especificaciones y tiempos de inactividad no planificados. La forja monolítica sin juntas elimina estos puntos de falla y reduce la pérdida de tiempo de mano de obra causada por la resolución de fallas del proceso.
2. Prolongar la vida útil de los accesorios y reducir la frecuencia de adquisición de repuestos. Bajo una intensidad de producción de servicio pesado equivalente, los sustratos forjados monolíticos evitan que se aflojen en las juntas de ensamblaje. La vida útil se prolonga. Los usuarios se liberan del reemplazo frecuente del plato completo y del reabastecimiento de repuestos de pernos, lo que mitiga la presión del inventario de repuestos a largo plazo.
3. Conserve la flexibilidad del diseño modular a pesar de la construcción monolítica. Se admiten tanto el uso independiente de un solo punto como el diseño de matriz de múltiples mandriles. Las fábricas seleccionan la cantidad de portabrocas de acuerdo con los requisitos reales de carga de la pieza de trabajo. Libre de los límites de las estaciones fijas de los pallets prefabricados, se adapta a bases de fijación no estándar para trabajos pesados.
4. Reutilice los elementos existentes de los accesorios de tiro de punto cero D20. Las bases de los accesorios internos de alta resistencia se pueden reutilizar directamente después de actualizar los pernos de tiro de punto cero D20 estándar. La remanufactura masiva de accesorios es innecesaria y la inversión previa en accesorios se conserva bien.
5. Soporte dual para talleres manuales y proyectos de actualización de automatización. El puerto aéreo G1/8 integrado y la interfaz de salida de señal NPN permiten la operación directa en modo manual. Para proyectos de automatización, se conecta con PLC y robots industriales para realizar la carga y descarga automática de accesorios de servicio pesado.
Casos de aplicación
Caso 1: Fábrica de fabricación de moldes de servicio pesado
Este cliente compró previamente lotes de mandriles de un solo centro de tipo dividido para desbaste de moldes en bruto. Aunque el precio de compra unitario era bajo:
· Cada trimestre se produjeron entre 2 y 3 fallos ocultos relacionados con las articulaciones
· La relajación de la tensión del perno provocó una desviación dimensional intermitente de la pieza de trabajo
· Cada falla provocó un tiempo de inactividad promedio de 4 a 8 horas de producción, además de moldes desechados, junto con gastos adicionales en pernos de reemplazo o mandriles completos.
Después de cambiar al mandril de sujeción de punto cero de centro único integrado JWGRIP:
· Cero fallas intermitentes fuera de especificaciones originadas por defectos en las juntas de ensamblaje dentro de los diez meses consecutivos de producción
· Incluso con un costo de compra unitario más alto, los costos integrales que cubren la pérdida por tiempo de inactividad, el desperdicio de piezas de trabajo y la compra de repuestos se redujeron significativamente.
Caso 2: Subcontratista de Ingeniería-Maquinaria-Componentes
El cliente procesa piezas de trabajo de placas gruesas en máquinas de 5 ejes adoptando un diseño de matriz de mandriles múltiples.
Los viejos mandriles de tipo dividido exigían un desmontaje completo y una nueva verificación del torque de los pernos cada dos meses, lo que ocupaba valiosas horas de producción de la máquina.
Después de implementar los mandriles monolíticos JWGRIP, se eliminan esos flujos de trabajo periódicos de inspección de reapriete, lo que desbloquea un tiempo de mecanizado más efectivo.
Flujo de trabajo de producción completo
1. Forjado de una sola pieza en blanco de aleación y acero.
2. Mecanizado de desbaste
3. Primer envejecimiento para aliviar el estrés
4. Semiacabado
5. Envejecimiento secundario para aliviar el estrés
6. Rectificado de súper precisión para caras de referencia
7. Mecanizado de canales neumáticos internos de orificios profundos
8. Ajuste a presión del casquillo
9. Conjunto de componentes de señal neumática
10. Prueba de retención de presión de estanqueidad
11. Inspección de precisión independiente de una sola unidad
12. Tratamiento de protección antioxidante
13. Embalaje a prueba de golpes de calidad de exportación
Lista de verificación de inspección
· Prueba de precisión de posicionamiento repetido de un solo plato
· Prueba de estanqueidad de retención de aire de 5 minutos; Caída de presión máxima permitida ≤0,02 MPa
· Prueba de durabilidad de bloqueo-desbloqueo cíclico
· Verificación funcional de lógica de salida de señal
Nota: La inspección de fábrica solo garantiza la precisión del mandril independiente individual. La precisión de la posición mutua después del montaje del diseño del conjunto depende de la indicación y alineación en la máquina del cliente y no está cubierta por el alcance de la inspección de fábrica. Cada unidad se envía con una hoja de datos de inspección de fábrica de la unidad independiente para archivar los equipos del cliente.


Guía de evaluación y selección
1. Analice las condiciones de corte del mundo real: calcule la proporción de tareas de desbaste pesado y fresado de alto avance. Este producto es el más adecuado para escenarios con una alta proporción de corte pesado. Los mandriles de tipo dividido ofrecen una mejor relación costo-rendimiento integral para talleres dominados por trabajos de corte liviano.
2. Realice una evaluación del costo total de propiedad (TCO): además del precio de compra unitario, tenga en cuenta las posibles horas de inactividad, la pérdida de piezas de trabajo, la mano de obra de revisión periódica y la frecuencia de reemplazo de piezas de repuesto.
3. Para la implementación con diseño de matriz: calcule la carga que soporta cada portabrocas y nunca exceda la capacidad nominal. Confirme la compatibilidad de la ranura en T de máquina herramienta para una huella de brida de Φ130 mm.
4. Mantenga estable la presión de la fuente de aire del taller entre 0,5 y 0,7 MPa. Reserve puntos de E/S de señal PLC NPN para proyectos orientados a la automatización.
5. Confirme las especificaciones de los pernos de tracción en el sitio. Se encuentran disponibles conjuntos de bujes personalizados a pedido para tamaños de pernos de tracción no estándar.
Especificaciones de instalación y mantenimiento
Apriete los pernos de la brida estrictamente de acuerdo con los requisitos de valor de torsión del manual del usuario de JWGRIP. Un par insuficiente provoca un micromovimiento de toda la unidad; un torque excesivo aprieta la brida y deforma el sustrato.
Instale un filtro de agua y aceite en el extremo frontal de la entrada de aire para bloquear la humedad y las impurezas, evitando la oxidación del buje y la desviación de precisión inducida por la abrasión.
Rocíe un aerosol de lubricante seco sobre los casquillos cada 80 a 100 horas de trabajo acumuladas. El aceite de motor líquido está estrictamente prohibido, ya que el aceite atrae virutas metálicas y provoca fallas por atasco de bujes.
Limpie la cara de referencia de localización con aire comprimido después de cada cambio de turno.
Vuelva a indicar y recalibrar las coordenadas relativas cada vez que se modifique el diseño de la matriz; Los parámetros de coordenadas antiguos no se pueden reutilizar directamente.
Evite el impacto de objetos pesados contra la cara de referencia de localización. La deformación del sustrato forjado provocada por colisiones no se puede reparar en el sitio.
Embalaje y envío
· Embalaje: Cada mandril independiente se empaqueta en una caja de cartón individual a prueba de golpes de calidad de exportación con un amortiguador interior de espuma. Los pedidos a granel adoptan cajas de madera maciza de calidad para exportación.
· Plazo de entrega estándar: 16-22 días laborables. Los SKU estándar seleccionados se mantienen en stock para un envío rápido.
Soporte posventa
Garantía: La garantía de 12 meses cubre defectos de fabricación únicamente para la unidad de mandril independiente. La precisión de la posición mutua del conjunto de conjuntos después de la instalación en el sitio del cliente está excluida del alcance de la garantía.
Recursos técnicos: se proporcionan dibujos en línea y documentos de operación.
Servicio pago: el soporte técnico remoto está disponible para pedidos de gran volumen.
Modificación personalizada: se admiten el ajuste de la dimensión de la brida y la alteración de las especificaciones del perno de tracción.
Evaluación de muestra: Se puede organizar una muestra de evaluación; El comprador asume el costo del flete de la muestra.
Preguntas frecuentes
P1: ¿El mandril de sujeción de punto cero integrado de un solo centro JWGRIP logra cifras de precisión estática más altas en comparación con los mandriles de tipo dividido?
R: La precisión nominal del posicionamiento repetido de una sola unidad sigue siendo de ±2 μm. El índice de precisión estática en sí no mejora. Su valor principal radica en la eliminación de fallas ocultas progresivas causadas por la relajación de las uniones de pernos, lo que reduce el tiempo de inactividad y la pérdida de desechos de piezas de trabajo. Aporta una mejora de la confiabilidad en lugar de una actualización de especificaciones estáticas.
P2: ¿Tengo que elegir mandriles integrados monolíticos para todos los escenarios de servicio pesado?
R: No necesariamente. Los mandriles de tipo dividido siguen siendo factibles si las tareas pesadas se realizan con poca frecuencia y se puede realizar una nueva verificación periódica del torque de los pernos en la máquina. Tome decisiones basándose en un cálculo integral del TCO en lugar de basarse únicamente en las especificaciones de hardware.
P3: ¿Es necesaria una nueva verificación periódica del torque de los pernos para la configuración del diseño del arreglo?
R: No es necesario volver a apretar el desmontaje de los componentes internos del mandril porque no hay pernos de unión ensamblados incorporados. Sin embargo, los pernos de brida que sujetan el mandril a la mesa de trabajo de la máquina herramienta aún necesitan una revisión periódica del par de apriete siguiendo los programas de mantenimiento.
P4: ¿Pueden mis bases de fijación de punto cero D20 existentes funcionar con este mandril?
R: Las bases de accesorios equipadas con pernos de tracción de punto cero D20 estándar se pueden usar directamente.
Información sobre la decisión de adquisiciones
Muchos equipos de adquisiciones solo comparan los precios iniciales del hardware y pasan por alto los costos ocultos, incluidos el tiempo de inactividad, el desperdicio de piezas de trabajo, la mano de obra de mantenimiento y el consumo de piezas de repuesto después de que los accesorios estén en línea.
La principal competitividad del mandril de sujeción de punto cero de centro único integrado JWGRIP no proviene de parámetros de especificación basados en papel. Su valor real es mejorar la confiabilidad de los accesorios en condiciones de corte de servicio pesado y reducir las pérdidas integrales causadas por tiempos de inactividad no planificados y piezas rechazadas.
La selección debe juzgarse por el costo total de propiedad del ciclo de vida completo en lugar del precio de compra único. Para las líneas de producción de alta frecuencia y de servicio pesado, el costo adicional de adquisición puede compensarse rápidamente mediante la reducción de fallas. Para aplicaciones pesadas de baja frecuencia, la relación entrada-salida necesita un pesaje cuidadoso antes de realizar el pedido.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.

Recomendaciones de noticias