- Hogar
- Sobre nosotros
- Productos
- Aplicaciones
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

nuevos productos
- Compatible con mandril neumático EROWA ITS100 ER -155202

- Mandril de electroerosión por hilo para sujeción de piezas de precisión

- Tornillo de banco de electroerosión por hilo para sujeción de piezas de precisión

- Placa de centrado EDM tipo R 54x54

- Varilla de extensión tipo R para soporte de electrodo EDM

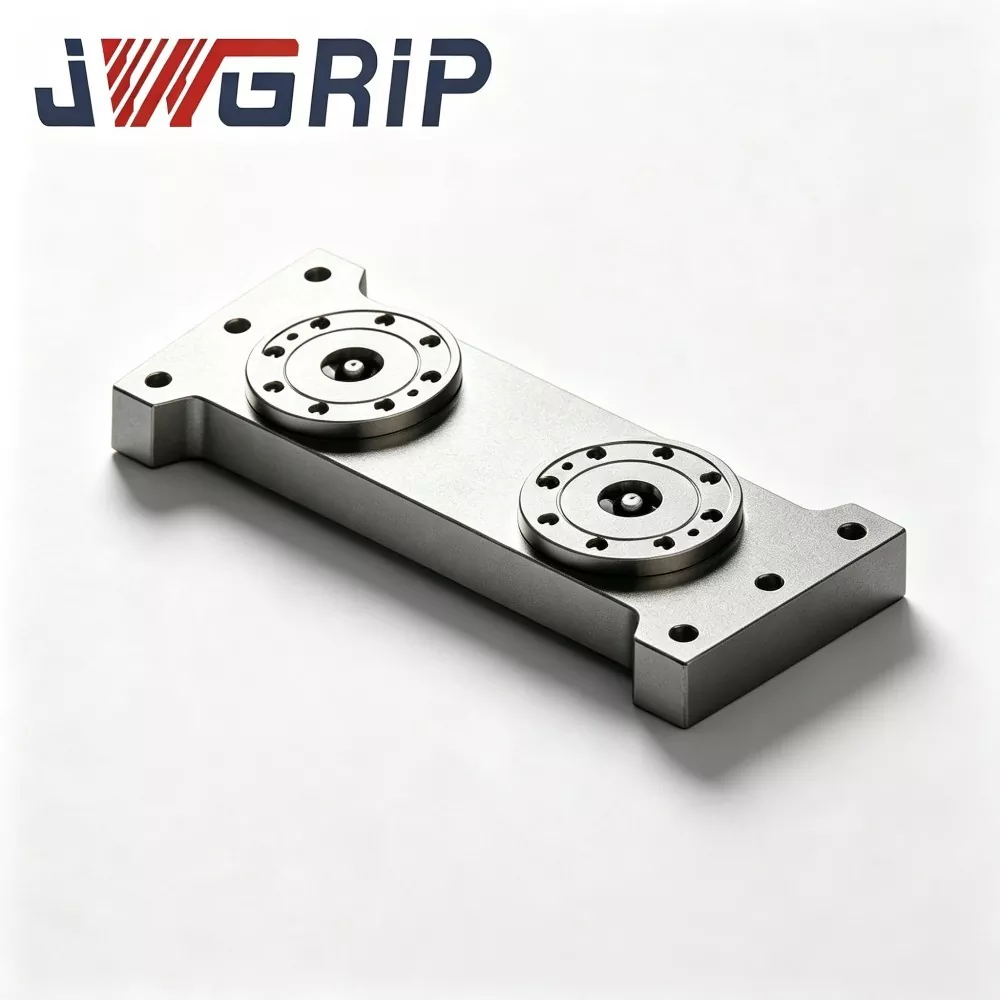
Paleta de mandril de posicionamiento de punto cero tipo L
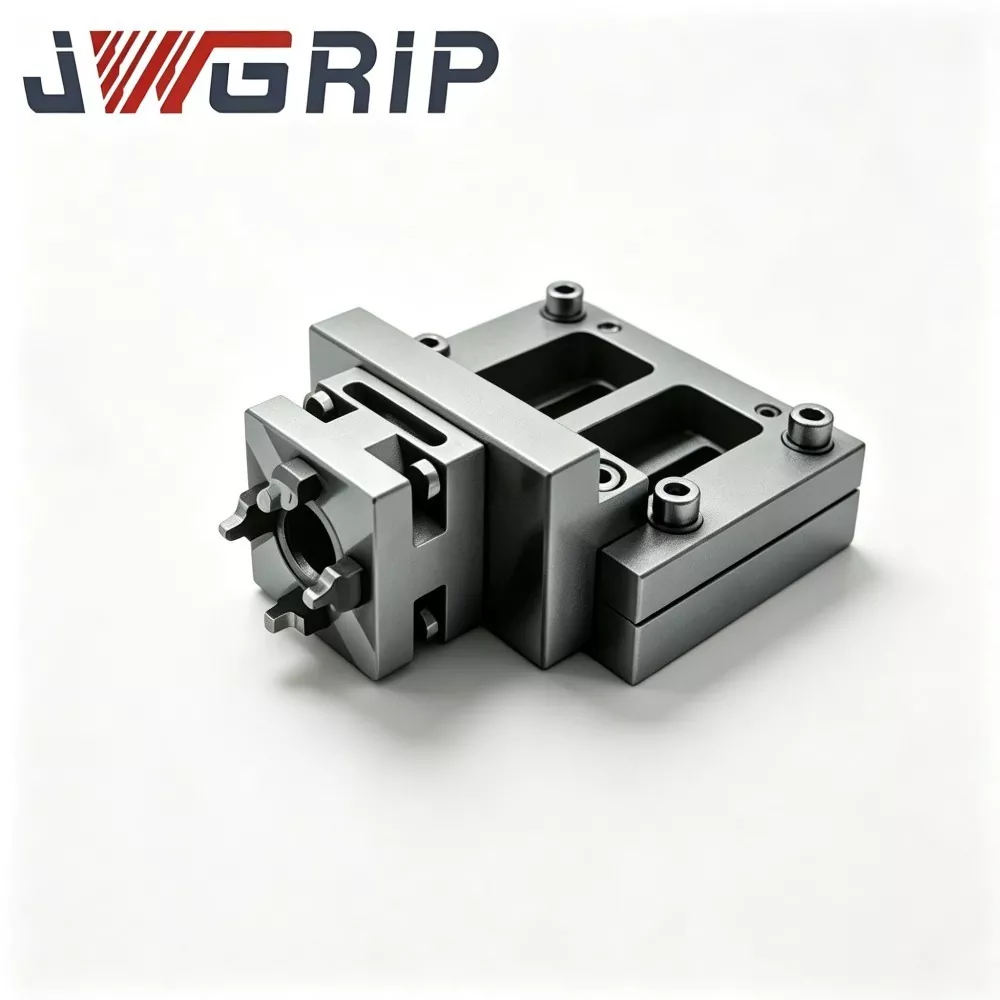
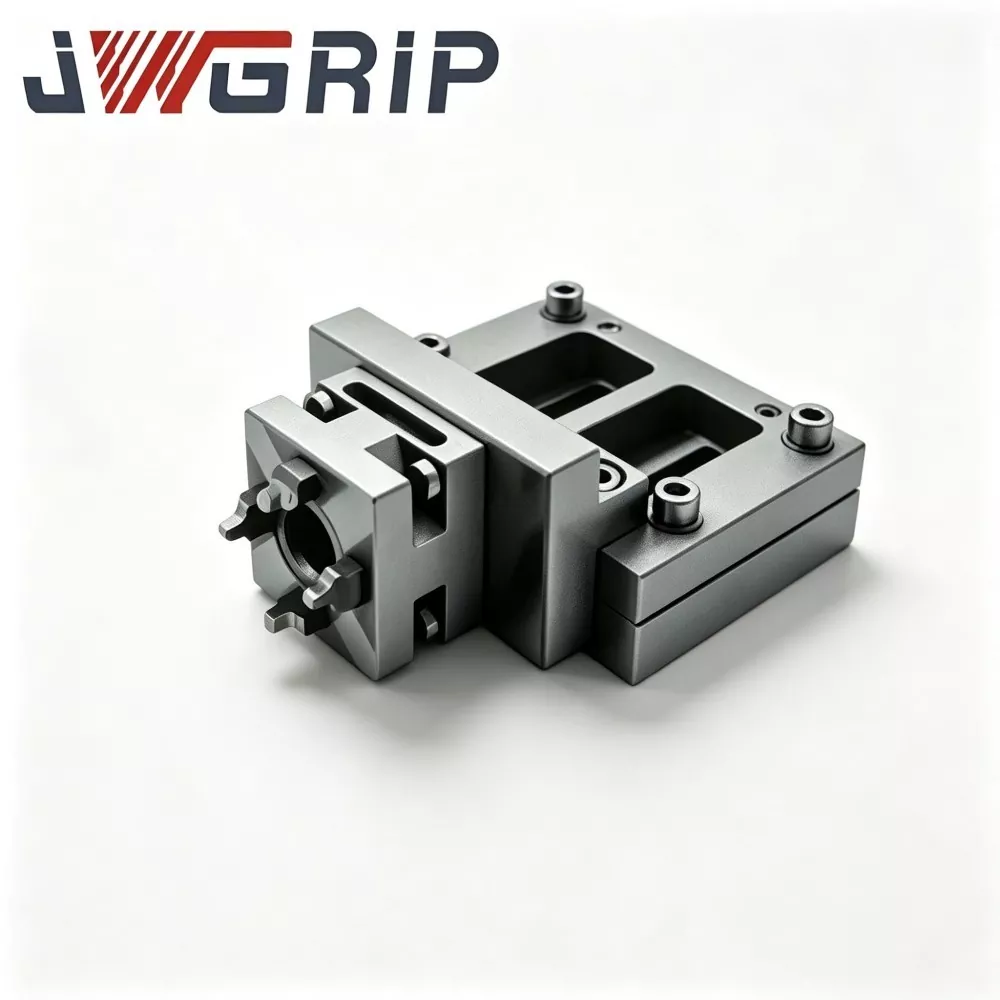
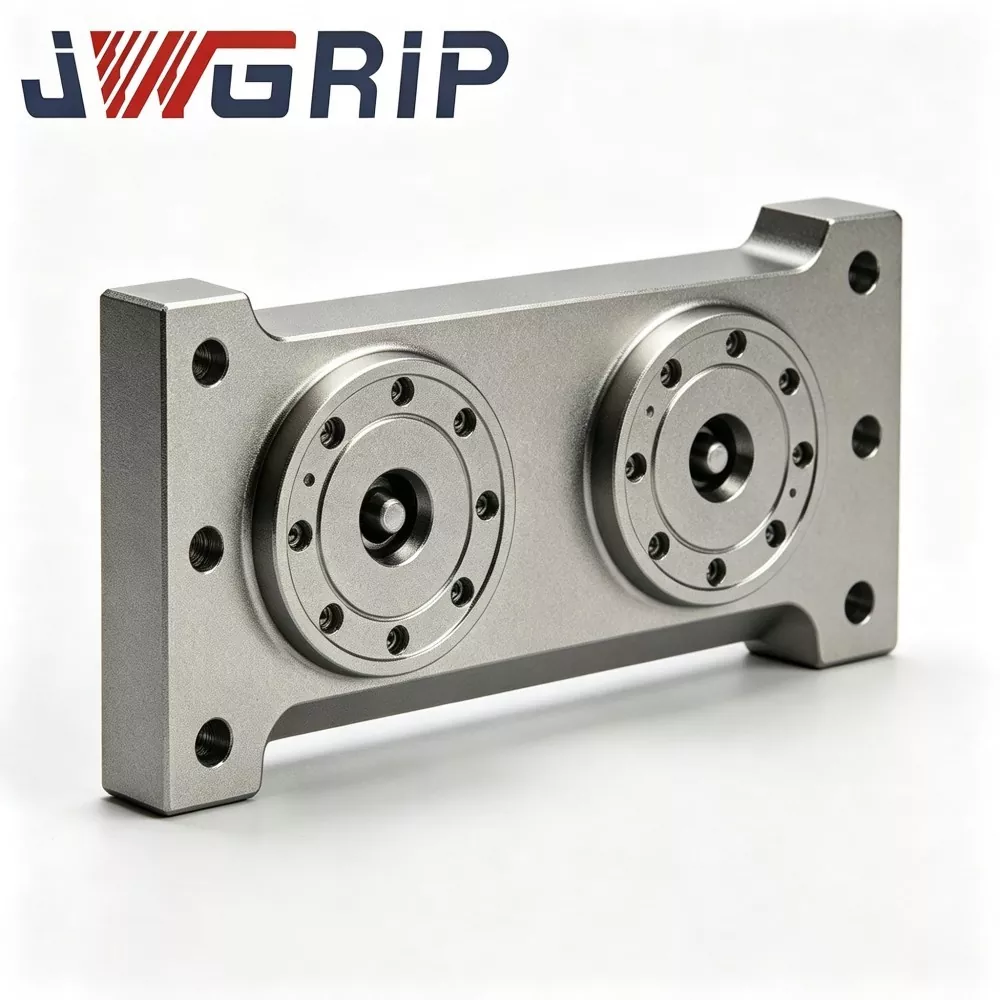
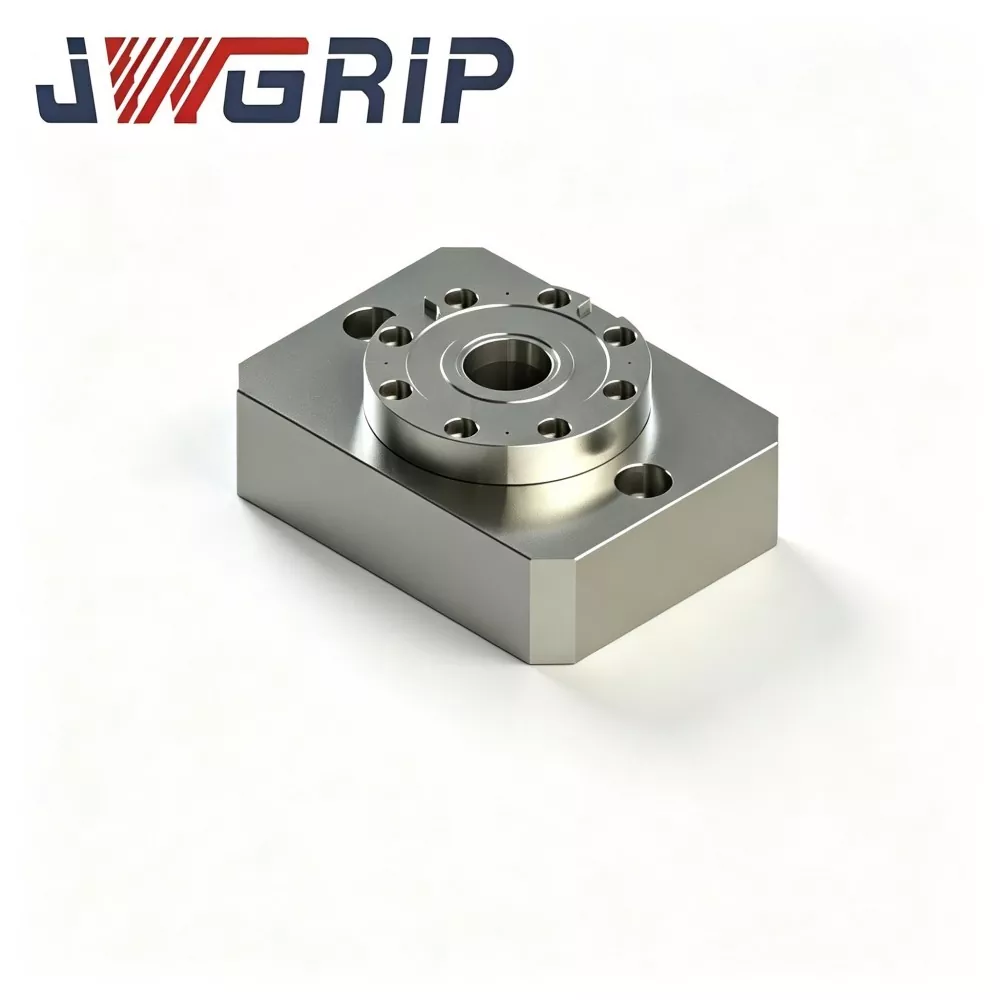
JWGRIP proporciona plataforma de mandril de posicionamiento de punto cero profesional tipo L con servicio de venta directa de fábrica en China. Como accesorio central integrado de la serie de mandriles de sujeción de punto cero, esta paleta profesional de punto cero tipo L está especialmente diseñada para líneas de producción de mecanizado CNC flexibles con equipos con espacio limitado. Integra una estructura de conversión de referencia vertical y componentes de posicionamiento de punto cero de alta precisión en una unidad monolítica, eliminando la necesidad de estructuras adaptadoras auxiliares adicionales para realizar la sujeción vertical de la pieza de trabajo y el mecanizado de características laterales.
Con una estructura curvada integrada en forma de L, la plataforma de mandril de posicionamiento de punto cero tipo L organiza conjuntos de casquillos de posicionamiento de punto cero de precisión en la superficie de referencia vertical para ofrecer un punto de referencia de localización de punto cero estándar de 90 grados. El modo de instalación colgante vertical optimizado resuelve eficazmente la interferencia entre herramientas y accesorios en el fresado lateral y la perforación de orificios laterales, adaptándose perfectamente a las demandas de mecanizado de inserciones de moldes y piezas dobladas irregulares con características clave laterales.
Esta paleta de posicionamiento de alta eficiencia admite un rápido cambio de accesorios desde el punto cero, lo que acorta en gran medida el tiempo de configuración y permite adaptar modos de producción flexibles de alta mezcla y bajo volumen. Es compatible con el reemplazo manual de accesorios para el funcionamiento de una máquina independiente y puede cooperar con pinzas robóticas para lograr la carga y descarga automática de accesorios colgados verticalmente. Ampliamente aplicado en la fabricación de moldes y el procesamiento de componentes de precisión, ofrece un rendimiento de posicionamiento estable y de alta precisión para escenarios de mecanizado CNC con espacio limitado.
Componentes clave de hardware
La plataforma de mandril de posicionamiento de punto cero tipo L JWGRIP está forjada a partir de una única pieza monolítica de aleación de acero sin uniones empalmadas atornilladas. El montaje completo incluye:
Cuerpo principal de una sola pieza en forma de L (base de montaje horizontal + elevador de ubicación vertical)
Conjuntos de casquillos de posicionamiento de punto cero instalados en un tubo vertical vertical
Pasajes internos de bloqueo neumático
Orificios de montaje de la base para el fregadero
Placas protectoras para localizar superficies de referencia
Proceso de trabajo
1. Fije la base horizontal de la plataforma tipo L JWGRIP de forma segura a la mesa de trabajo de la máquina herramienta CNC.
2. Cuelgue las bases de los accesorios preinstaladas con pernos de tracción de punto cero en la cara del elevador de ubicación vertical.
3. Alimente 0,5-0,7 MPa de aire comprimido; Los conductos neumáticos incorporados accionan casquillos de punto cero para completar el bloqueo.
4. Salidas de señal de confirmación de posición al sistema CNC. El husillo enfrenta las caras laterales de la pieza de trabajo directamente y ejecuta ciclos de mecanizado de fresado lateral, taladrado lateral y cavidades laterales.
5. Una vez finalizado el mecanizado, libere la presión del aire para desbloquear. Los accesorios colgados verticalmente se pueden quitar para cargar el siguiente lote.
Diseño de ingeniería
Muchos accesorios en forma de L de la competencia adoptan una construcción con empalmes de pernos divididos. El impacto de corte lateral repetido crea pequeños espacios en las interfaces de las juntas y provoca una desviación de la precisión de la localización.
JWGRIP adopta forjado de una sola pieza para eliminar las superficies de las juntas empalmadas, brindando una fuerte resistencia contra el impacto de corte lateral continuo.
Después de la forja, las piezas en bruto de aleación de acero se someten a ciclos duales de envejecimiento para aliviar la tensión para liberar la tensión residual de la forja y el mecanizado CNC. En condiciones de sujeción lateral, los accesorios soportan una fuerza de corte horizontal persistente; La tensión interna no liberada provocaría una deformación gradual del sustrato y degradaría la precisión de la localización durante cargas cíclicas a largo plazo.
Los casquillos de posicionamiento están fabricados con acero para cojinetes de alta dureza. Los orificios interiores reciben un superacabado de enfriamiento y bruñido para garantizar una precisión de posicionamiento repetido estable en las estaciones verticales.
Ventajas de producción
1. La conversión de punto cero de 90° resuelve la interferencia del mecanizado lateral en máquinas compactas
En las máquinas de mesa pequeña, las piezas colgadas verticalmente miran directamente al husillo sin que el husillo se incline en un ángulo grande. Se reducen los riesgos de colisión entre herramientas y accesorios, lo que desbloquea la capacidad total de mecanizado para equipos de envolvente compacta.
2. La forja monolítica sin juntas resiste el impacto de corte lateral
A diferencia de los accesorios en ángulo recto ensamblados con pernos, la estructura forjada de una sola pieza elimina los riesgos de aflojamiento de las juntas. Mantiene la estabilidad de ubicación bajo fuerzas sostenidas de fresado lateral y reduce las marcas de vibración y los defectos superficiales causados por el movimiento de los microaccesorios.
3. Conserve los beneficios de cambio rápido de punto cero para configuraciones de funciones secundarias
Los casquillos de punto cero del elevador vertical coinciden con los pernos de tracción de punto cero D20 estándar de la industria. Las bases de accesorios existentes solo necesitan ser reequipadas con pernos de tracción estándar para colgar verticalmente. Sin indicación y alineación manual durante el cambio de accesorios, lo que acorta drásticamente el tiempo de configuración para el mecanizado de características laterales.
4. Conserve el valioso recorrido del eje Z para máquinas compactas
La sujeción horizontal convencional consume la carrera del eje Z. El diseño colgante vertical desplaza las piezas de trabajo hacia la dirección Y, lo que ahorra un recorrido limitado del eje Z para equipos CNC de pequeño tamaño y hace que algunas piezas que antes tenían una carrera limitada se puedan fabricar.
5. Se adapta tanto a talleres manuales como a adaptaciones de automatización
Los operadores pueden reemplazar los accesorios verticales manualmente. Mientras tanto, el punto de referencia vertical de punto cero se puede combinar con pinzas robóticas para manejar bases de accesorios orientadas verticalmente para la carga y descarga automática. Las actualizaciones de máquinas antiguas se pueden completar sin necesidad de reemplazar el equipo completo.
6. El diseño con pendiente de viruta reduce la frecuencia de mantenimiento para la configuración colgante vertical
Las superficies inclinadas con pendiente de viruta rodean el punto de referencia del elevador. Las virutas de corte se deslizan hacia abajo y rara vez quedan atrapadas dentro de los espacios de los casquillos de posicionamiento, lo que reduce la carga de trabajo de limpieza en condiciones de sujeción lateral vertical.
Casos de aplicación
La plataforma de mandril de posicionamiento de punto cero tipo L JWGRIP se implementa ampliamente en centros de mecanizado verticales compactos y máquinas de 5 ejes de tamaño pequeño para mecanizado de características de orificios laterales, cavidades laterales y ranuras laterales.
Caso 1: Taller de fabricación de moldes
Este cliente opera múltiples máquinas CNC verticales compactas para el mecanizado de cavidades laterales de insertos de moldes en miniatura.
Antes de la actualización: se utilizaban bloques angulares de tipo dividido más prensas para la sujeción lateral. Cada cambio de dispositivo requería indicación y alineación manual, lo que demoraba entre 3 y 5 minutos cada vez. Los bloques angulares de unión de pernos tendían a aflojarse bajo el impacto del corte, generando frecuentes marcas de vibración en las superficies laterales de la pieza de trabajo.
Después de desplegar las paletas JWGRIP tipo L: el cambio rápido de punto cero elimina el trabajo de alineación manual. El tiempo de cambio de accesorios se reduce a 7-10 minutos. La forma de L de una sola pieza mejora la rigidez contra la fuerza de corte lateral. Los defectos de marcas de vibración se suprimen en gran medida y la tasa de aprobación de la rugosidad de la superficie lateral del inserto del molde aumenta significativamente.
Caso 2: Fábrica de procesamiento de componentes de precisión
El sitio opera máquinas de 5 ejes de tamaño pequeño con un volumen de trabajo interno limitado. Una gran parte de las piezas de trabajo requieren mecanizado lateral. Con la solución de suspensión vertical del palé tipo L de JWGRIP, ya no es necesaria la inclinación del eje de gran amplitud. La probabilidad de colisión del husillo disminuye. La carrera guardada del eje Z permite el procesamiento de piezas que no se podían terminar anteriormente debido a los límites de la carrera.
Flujo de trabajo de producción completo
1. Forjado en forma de L de una sola pieza de pieza en bruto de aleación de acero
2. Mecanizado de desbaste
3. Primer envejecimiento para aliviar el estrés
4. Semiacabado
5. Envejecimiento secundario para aliviar el estrés
6. Rectificado de súper precisión para caras de referencia
7. Ajuste a presión del casquillo
8. Conjunto de sello del circuito neumático
9. Prueba de retención de presión de estanqueidad
10. Inspección de precisión de varios elementos
11. Tratamiento de protección antioxidante
12. Embalaje a prueba de golpes de calidad de exportación
Lista de verificación de inspección
Prueba de precisión de posicionamiento repetido de estación vertical
Prueba de precisión geométrica en ángulo recto de 90 grados
Prueba de estanqueidad de retención de aire de 5 minutos, caída de presión máxima permitida ≤0,02 MPa
Verificación funcional bloqueo-desbloqueo cíclico
Cada unidad se envía con una hoja de datos de inspección de precisión emitida en fábrica para el archivo de los equipos fijos del cliente.
Evaluación y selección de productos
Verifique el espacio de montaje disponible en la mesa de trabajo de la máquina herramienta. Calcule la huella de largo y ancho de la base tipo L para evitar colisiones con el protector de la máquina y el rango de movimiento del husillo.
Evalúe el peso total de la pieza de trabajo más la base del accesorio. La suspensión vertical crea una condición de carga en voladizo. Nunca exceda la clasificación de carga en voladizo máxima permitida publicada.
Confirme las especificaciones de los pernos de tracción de punto cero en el sitio. La versión estándar se adapta a tiradores D20. Se pueden desarrollar conjuntos de bujes personalizados para tamaños de pernos de tracción alternativos a pedido.
Para la integración de la automatización del robot: evalúe el alcance de la pinza hacia las bases de los dispositivos orientados verticalmente. El equipo técnico de JWGRIP puede apoyar la evaluación de viabilidad.
Precauciones de operación
Apriete los pernos de montaje para la base horizontal tipo L estrictamente de acuerdo con los requisitos de valor de torsión en el manual del usuario de JWGRIP. Esta plataforma soporta fuerza de corte lateral en voladizo; Un par de apriete insuficiente provoca microvibraciones en toda la unidad y arruina la precisión del mecanizado.
Instale el filtro de agua y aceite en la parte delantera de entrada de aire comprimido. La humedad y las impurezas que entran en los casquillos provocan oxidación y abrasión y provocan una desviación de la precisión.
Rocíe un aerosol de lubricante seco sobre los casquillos de punto cero del tubo vertical después de cada 80 a 100 horas de trabajo acumuladas. Está estrictamente prohibido el uso de aceite de motor líquido. El aceite líquido atrapa virutas de metal que se deslizan hacia abajo y provoca fallas por atasco de bujes.
En cada cambio de turno, limpie el elevador de ubicación vertical y los casquillos de arriba hacia abajo con aire comprimido para eliminar las virutas deslizantes acumuladas.
Evite impactos fuertes que golpeen la cara del elevador de ubicación vertical. La deformación del elevador inducida por la colisión dañará casi permanentemente la precisión del ángulo recto de 90 grados y el rendimiento de localización.
Prohibir estrictamente la operación con sobrecarga más allá de la carga voladiza nominal. La sobrecarga provocará una deformación permanente del sustrato.
Embalaje y envío
Embalaje: Caja de madera maciza a prueba de golpes de calidad de exportación con amortiguador interior de espuma gruesa. Se aplica un tratamiento de protección especial a la cara de referencia de localización vertical para evitar daños por colisión en tránsitos oceánicos de larga distancia.
Plazo de entrega estándar: 14-20 días laborables. Se mantiene en stock una pequeña cantidad de SKU estándar para un envío acelerado.
Soporte posventa
Garantía: La garantía de 12 meses para la unidad completa cubre defectos de fabricación, excluyendo el mal uso causado por el hombre o los daños por colisión. Los reclamos calificados disfrutan de reparación o reemplazo de repuestos gratuitos.
Recursos técnicos: Se proporcionan documentos de operación en línea. El soporte técnico remoto pago está disponible para proyectos de pedidos de gran volumen.
Servicio de modificación personalizado: se admite el ajuste de la altura del elevador, la alteración de las especificaciones de los pernos de tracción y el diseño de disposición de estaciones múltiples en el elevador vertical.
Evaluación de muestra: Se puede organizar una muestra de evaluación; El comprador correrá con el costo del flete de la muestra.
Preguntas frecuentes
P1: ¿Se puede colocar la plataforma de mandril de posicionamiento de punto cero tipo L JWGRIP en posición plana y usarse como una plataforma de punto cero horizontal ordinaria?
R: Está diseñado específicamente para sujeción vertical colgante lateral. No se recomienda el uso en plano. El modo de carga de fuerza real se desvía de las especificaciones de diseño del sustrato y excederá fácilmente la capacidad de carga nominal.
P2: ¿Se producirá vibración de mecanizado bajo la sujeción lateral en voladizo?
R: Dentro del rango de carga nominal permitida, el sustrato forjado de una sola pieza proporciona suficiente rigidez. Se producirán vibraciones notables si el peso combinado de la pieza de trabajo y el accesorio excede la capacidad de carga en voladizo. El cálculo del peso total es obligatorio durante la fase de selección del producto.
P3: ¿Se pueden utilizar mis bases de fijación de punto cero existentes en el elevador vertical de esta plataforma tipo L?
R: Las bases de los artefactos equipadas con pernos de tiro de punto cero D20 estándar se pueden colgar directamente sin remanufacturar los artefactos.
P4: ¿La paleta tipo L JWGRIP es compatible con máquinas CNC de 5 ejes?
R: Funciona con máquinas de 5 ejes de tamaño pequeño. En la etapa de selección se debe realizar una evaluación completa de la interferencia que abarque el movimiento del accesorio, la paleta, el husillo y la inclinación.
Información sobre la decisión de adquisiciones
Muchos usuarios de máquinas CNC de envolvente compacta enfrentan difíciles desafíos de mecanizado de características laterales. Los bloques angulares convencionales de bajo costo carecen de capacidad de cambio rápido de punto cero y requieren un tiempo de instalación prolongado. Las paletas horizontales ordinarias de punto cero no pueden lograr una conversión de referencia vertical de 90 grados.
La plataforma de mandril de posicionamiento de punto cero tipo L JWGRIP combina una estructura forjada en forma de L de una pieza de alta rigidez y un sistema de cambio rápido de punto cero. Resuelve los cuellos de botella de los accesorios centrales para el mecanizado de características laterales en máquinas herramienta con espacio limitado, brindando un valor práctico tangible para aplicaciones de fabricación de moldes y procesamiento lateral de piezas de precisión irregular.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Provincia de Guangdong, China
-
Teléfono
-
Correo electrónico
Bienvenido a enviar su consulta a JWGRIP. Nuestro equipo técnico y de ventas profesional proporcionará selección gratuita de accesorios, diseño de soluciones personalizadas y cotizaciones precisas.

Recomendaciones de noticias